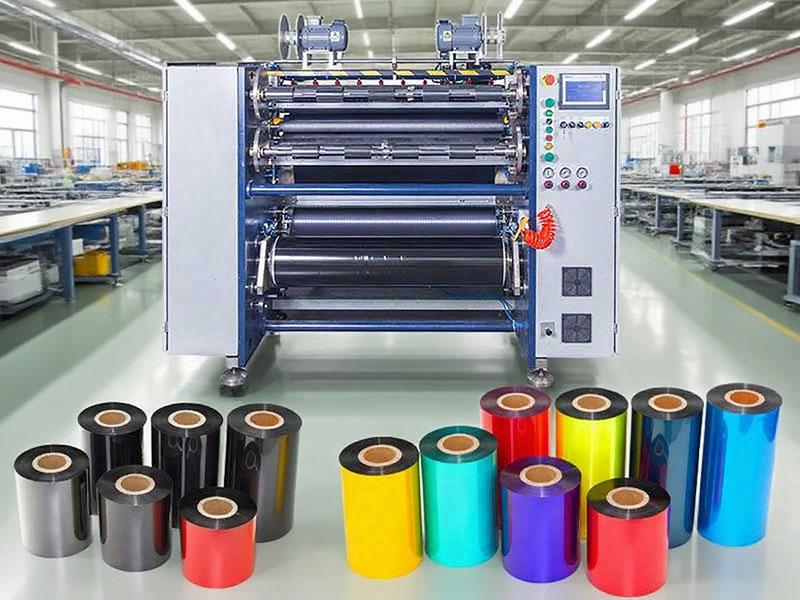
As fitas de transferência térmica são compostas por filmes de base PET com apenas 4,5 a 20 mícrons de espessura e uma camada de tinta. O corte longitudinal é o processo final e mais crítico, pois determina a qualidade do produto acabado. Uma máquina de corte longitudinal inadequada pode causar rebarbas nas bordas que danificam a cabeça de impressão, tolerâncias de largura excessivas que levam ao deslocamento da impressão ou até mesmo tensão de enrolamento irregular que causa a quebra da fita. Abaixo, encontra-se um checklist completo e prático para a seleção do processo, desde a definição dos requisitos até a aceitação e implementação, reduzindo gradualmente a lista de equipamentos adequados para a produção real.
Passo 1: Defina com clareza sua lista de necessidades
O primeiro passo para escolher um modelo não é olhar para o equipamento, mas sim para si mesmo. Antes de contatar qualquer fornecedor, responda às seguintes perguntas:
Tipo de fita: Seus principais produtos são à base de cera, misturas ou resina? Materiais diferentes têm requisitos significativamente diferentes para ferramentas e controle de tensão. Fitas à base de cera têm uma textura macia e podem ser cortadas de forma estável em velocidades mais altas; revestimentos de fitas à base de resina são duros e têm baixa tenacidade, e normalmente precisam operar em velocidades 20% a 30% menores do que as fitas à base de cera.
Requisitos de precisão: Para qual cenário o produto final será utilizado? Tolerâncias padrão para etiquetas comerciais de ± 0,3 a 0,5 mm são suficientes; etiquetas eletrônicas de precisão ou rastreabilidade farmacêutica exigem ± 0,1 mm; para fitas ultrafinas (< 10 mm), o ± deve estar dentro de 0,05 mm. Os requisitos de precisão determinam diretamente a qualidade do equipamento e o nível de investimento.
Faixa de largura: Para todas as especificações de corte longitudinal que possam estar envolvidas agora e no futuro, quais são as dimensões mínimas e máximas? Isso determina a faixa de largura de corte longitudinal e a configuração do porta-ferramentas do equipamento.
Capacidade diária: pequenos lotes com múltiplas variedades ou produção contínua em larga escala? Isso afeta diretamente a escolha do nível de velocidade e do nível de automação.
Especificações da matéria-prima: Qual é a largura e o diâmetro máximos dos rolos principais de alimentação? Um diâmetro de enrolamento de ≥600 mm é o requisito básico para capacidades de produção médias ou altas. Ao mesmo tempo, confirme o diâmetro interno do rolo principal (3 polegadas ou 6 polegadas) para garantir que seja compatível com o desenrolador do equipamento.
Etapa 2: Avaliação comparativa dos parâmetros principais
Assim que os requisitos estiverem claros, filtre rapidamente os dispositivos usando os três parâmetros principais a seguir.
Precisão no corte longitudinal: a essência da qualidade.
A precisão de corte é o principal indicador para medir o desempenho do equipamento, determinando diretamente a consistência da largura e a qualidade das bordas da fita acabada. Ao selecionar o equipamento, observe que os valores teóricos listados na tabela de parâmetros são apenas para referência. Certifique-se de exigir que o fabricante realize um teste de corte no local, utilizando sua própria bobina de fita, com base nos dados reais do teste.
Velocidade de corte longitudinal: o equilíbrio entre eficiência e qualidade.
Classificação de velocidade de referência: modelo econômico de baixa velocidade (50–100 m/min), adequado para pequenos lotes e múltiplas variedades; modelos de uso geral de velocidade média (150–250 m/min), atendendo à maioria das demandas comerciais; modelo de produção de alta velocidade (300–500 m/min), adequado para produção contínua em larga escala.
Um princípio fundamental a ser observado é: a velocidade máxima nominal não corresponde à velocidade real de utilização. Fitas à base de resina precisam operar em velocidades reduzidas, e a estabilidade do equipamento em velocidades convencionais é mais importante do que a velocidade máxima. Ao selecionar modelos, observe o estado do enrolamento durante partidas em alta velocidade e paradas de emergência, em vez de apenas verificar a velocidade máxima sem carga.
Rolagem organizada: uma métrica fundamental que tem sido negligenciada.
O desvio da face final do enrolamento deve ser controlado dentro de ±1 mm, e equipamentos de alta qualidade podem atingir até ±0,5 mm. A causa principal desse desvio é uma face final irregular, com ondulações ou dobras internas, todas decorrentes de sistemas inadequados de controle de tensão e dispositivos de correção. Esses problemas podem facilmente causar danos à fita ou rompimento da fita durante o desenrolamento e a impressão subsequentes; portanto, a qualidade do enrolamento deve ser incluída na avaliação do corte de teste ao selecionar o modelo.
Etapa 3: Revisão da configuração principal
Além das especificações, a configuração dos seguintes componentes principais determina a estabilidade a longo prazo do dispositivo e a experiência do usuário.
O sistema de controle de tensão é a "alma" do equipamento. O substrato da fita é extremamente fino e altamente sensível à tensão, sendo que o controle de tensão afeta a planicidade do enrolamento em mais de 50%. Priorize sistemas de controle de tensão totalmente automáticos em circuito fechado, com flutuações de tensão durante a aceleração e desaceleração controladas dentro de ±1,5%. O controle de conicidade é igualmente importante — o rolo acabado deve apresentar uma redução gradual na dureza do eixo para o círculo externo, a fim de evitar marcas de compressão interna ou colapso do anel externo.
A configuração do carretel determina a adaptabilidade a múltiplas especificações. Para fitas de alta qualidade e cenários de produção com frequentes mudanças de especificações, os eixos deslizantes são indispensáveis. Cada unidade de enrolamento controla o torque de forma independente, resolvendo eficazmente os problemas de "folga interna, aperto externo" ou "núcleo interno". Os eixos deslizantes pneumáticos possuem maior precisão de controle do que os mecânicos, tornando-os adequados para a produção de múltiplos produtos.
Sistema de ferramentas e correção. O desvio radial da haste da ferramenta deve ser controlado dentro de 0,01 mm; quanto menor o desvio, mais limpas serão as bordas. Lâminas quadradas (tipo navalha) são adequadas para fitas finas com menos de 70 μm de espessura, enquanto lâminas redondas (tipo tesoura) são mais adequadas para materiais espessos com mais de 100 μm de espessura e fitas com suporte de papel. Um sistema de correção deve ser instalado: a correção fotoelétrica por CCD é adequada para materiais transparentes ou semitransparentes, enquanto a correção ultrassônica é adequada para materiais opacos.
Componentes da estrutura e da transmissão. Estruturas robustas em ferro fundido ou aço de alta resistência absorvem vibrações com eficácia, garantindo a manutenção da precisão a longo prazo. As marcas dos principais componentes da transmissão, como rolamentos, guias lineares e servomotores (THK, NSK, Mitsubishi, Panasonic, etc.), refletem o compromisso do fabricante com a qualidade. Durante a inspeção da máquina, é necessário verificar se o produto recebido corresponde ao contrato.
Etapa 4: Inspeção de fábrica — Deixe os dados falarem por si.
A etapa final de seleção, e também um ponto-chave no controle de riscos, é o Teste de Aceitação em Fábrica (TAF). A lógica principal é: não realize testes em sua própria oficina que devem ser feitos na oficina do fornecedor. Leve pelo menos 2000 metros de bobinas representativas e complete os seguintes indicadores-chave de medição antes do envio.
A precisão geométrica estática é o termo fundamental. O nivelamento da estrutura deve ser ≤ 0,1 mm/m e o erro de paralelismo do rolo guia ≤ ±0,05 mm, o que constitui a causa física essencial para evitar o desvio da fita.
A precisão do corte dinâmico é um requisito fundamental. A tolerância da largura de corte deve atender aos padrões estabelecidos (alta precisão de ±0,1 mm), o desvio de serpentina deve ser ≤±0,5 mm e as bordas devem estar livres de rebarbas, bordas brancas ou contaminação por carbono.
Teste do sistema de tensão. Durante a aceleração e desaceleração, as flutuações de tensão devem ser controladas dentro de ±1,5%. Durante o teste de parada de emergência, a fita não deve estar frouxa ou rompida; equipamentos de alta qualidade devem ser capazes de frear instantaneamente e em sincronia para manter a superfície da membrana esticada, sem deformações.
O teste de operação contínua é o padrão ouro para verificar a confiabilidade. Operação contínua por 8 a 24 horas, registrando tempo de inatividade não planejado, aumento da temperatura do rolamento do fuso e do motor não excedendo a temperatura ambiente +15°C, ruído de operação ≤75dB(A) sem ruídos anormais.
Etapa 5: Avaliação abrangente de custos e pós-venda
O preço do equipamento representa apenas parte do custo total de propriedade. Equipamentos de alta precisão normalmente reduzem as taxas de refugo em 3 a 8%, e o impacto a longo prazo do desperdício de material, dos custos de mão de obra e das despesas de manutenção muitas vezes supera a diferença no preço de compra.
A avaliação pós-venda deve esclarecer: período de garantia, suporte à instalação e comissionamento, tempo de resposta pós-venda (por exemplo, resposta em 4 horas, visita técnica em 24 horas) e disponibilidade de peças de reposição. A escolha do nível de automação também deve ser baseada em considerações de custo de mão de obra a longo prazo — equipamentos com gerenciamento de fórmulas, troca automática de especificações e funções de diagnóstico de falhas podem reduzir significativamente o tempo de troca e o erro humano.
Conclusão
A lógica principal para selecionar uma máquina de corte de fitas é: primeiro, defina suas necessidades; em seguida, filtre os equipamentos usando parâmetros; e, finalmente, verifique o resultado com um corte de teste. Por mais completa que seja a tabela de parâmetros, usar seu próprio rolo principal para um corte de teste no local é sempre a base mais confiável para avaliação. Um processo de seleção rigoroso visa encontrar o equilíbrio ideal entre precisão, velocidade, automação e custo para atender às suas necessidades reais de produção.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


 Máquina de corte de fita
 Máquina de corte de fita de código de barras
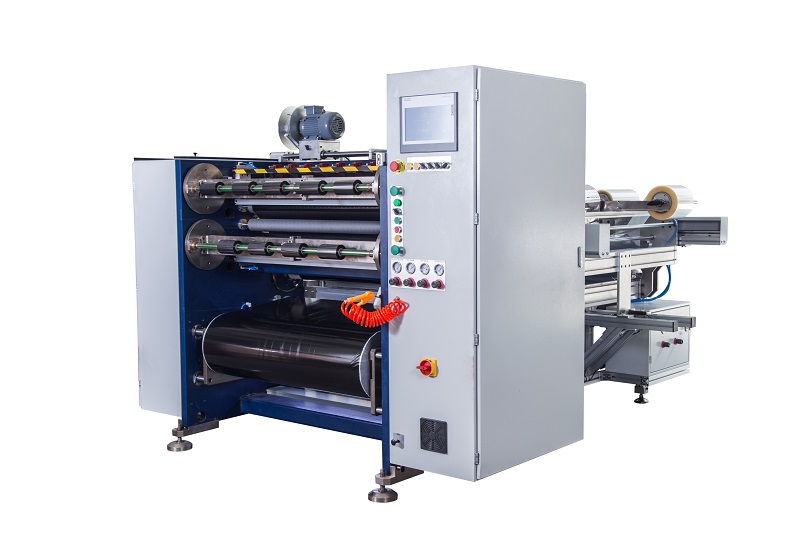 Cortador de fita de transferência térmica semiautomático RSDS5 PLUS
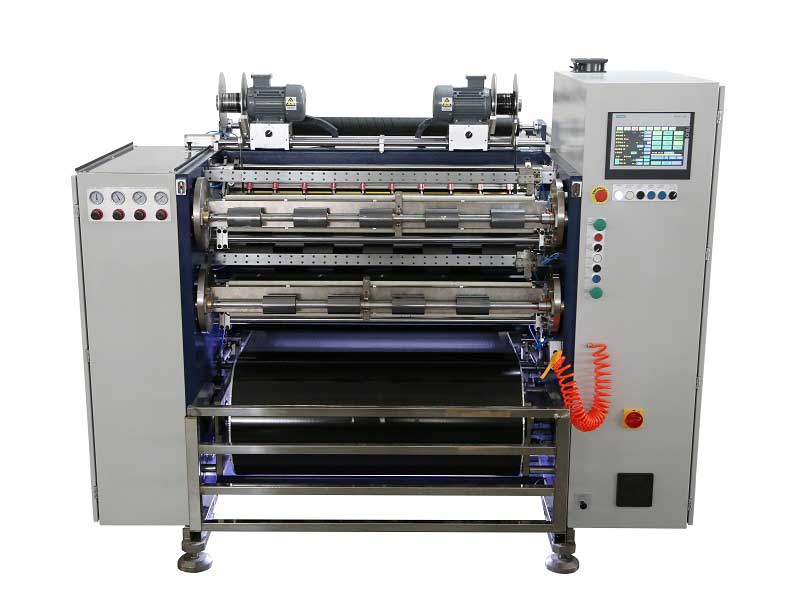 Cortador automático de fita de transferência térmica RSDS8 H PLUS
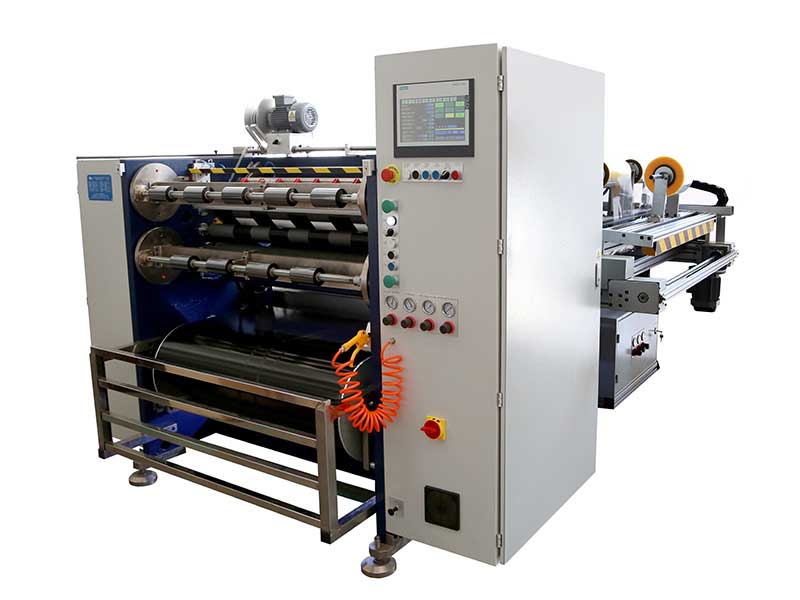 Cortador automático de fita de transferência térmica RSDS6 PLUS
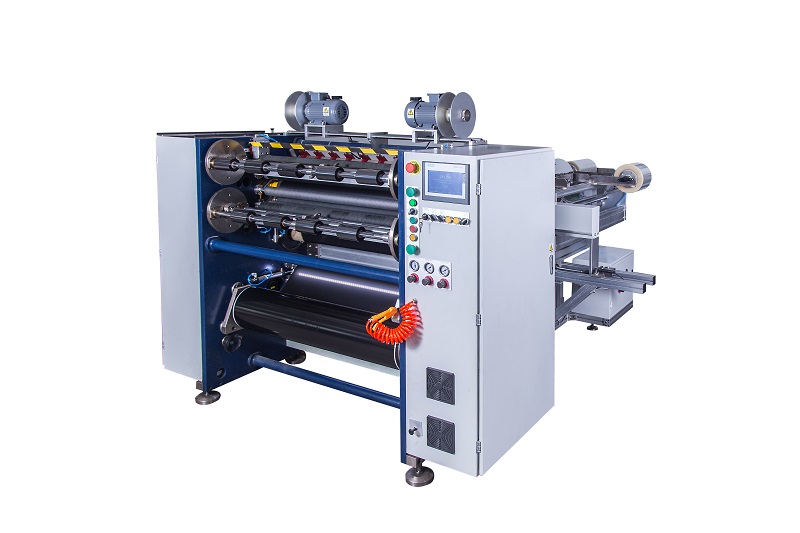 Cortador de fita de transferência térmica semiautomático RSDS1 PLUS
 Rebobinador de fita para impressão de cartões
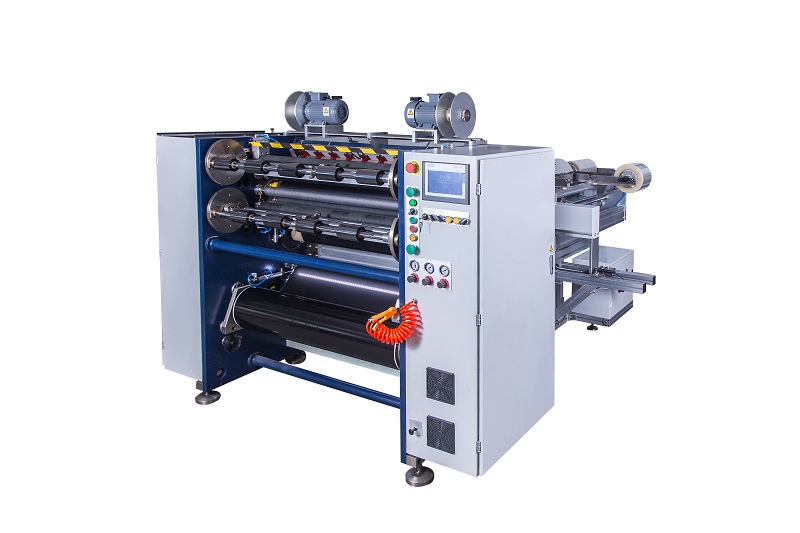 Cortador de fita de transferência térmica semiautomático RSDS2 PLUS






