Ao decidir personalizar uma rebobinadeira de corte de fitas, o erro mais comum que os compradores cometem é interpretar erroneamente a personalização como "alterar a largura" ou "trocar o carretel". Quando o equipamento chegou, descobriu-se que, ao cortar tiras estreitas, a face final ficava com formato de sino; ao cortar bases de resina, as bordas ficavam cheias de rebarbas; cada alteração nas especificações exigia duas horas de ajustes com a máquina parada — tudo isso devido à mesma causa raiz: requisitos vagos, fornecedores que só podiam fazer suposições e soluções baseadas em palpites que provavelmente levariam a arrependimentos em algum momento.
A personalização de máquinas de corte e rebobinamento de fitas consiste essencialmente em um alinhamento preciso das propriedades do material, da lógica de tensão e da estrutura de ordem. Abaixo, descrevemos os principais aspectos que você deve considerar antes da personalização, partindo de quatro dimensões-chave.
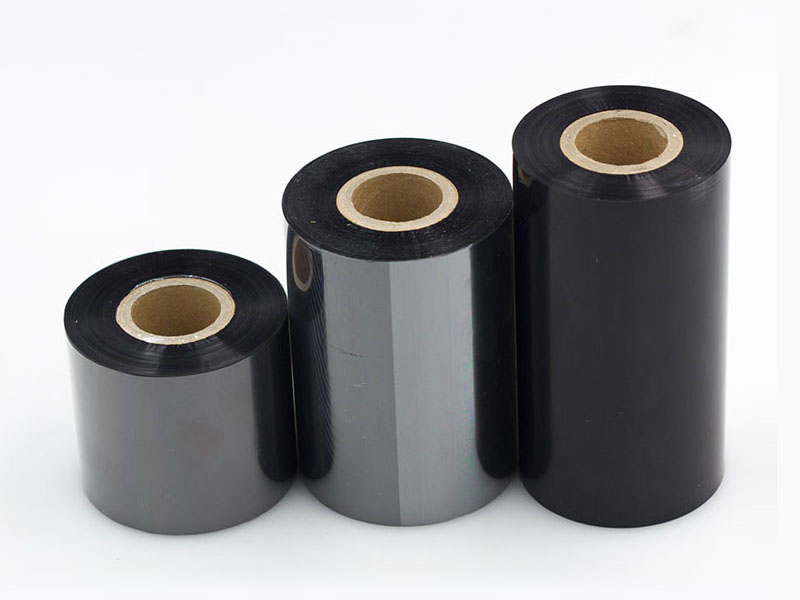
1. Em primeiro lugar, tenha uma visão clara da sua linha de produtos, em vez de simplesmente dizer "todas as larguras são necessárias".
A primeira pergunta que os fornecedores costumam fazer é: "Que tipo de fita vocês cortam principalmente?". Isso não é apenas uma conversa informal. A lógica de corte de materiais à base de cera, mistos e à base de resina é completamente diferente: o revestimento à base de cera é relativamente macio, portanto, deve ser evitado durante o corte; os revestimentos à base de resina são duros e quebradiços, e os requisitos para afiação da lâmina e controle de temperatura aumentam consideravelmente. Na prática, a velocidade de corte costuma ser de 20% a 30% menor do que a de revestimentos à base de cera. Se sua linha de produtos abrange desde fitas estreitas para etiquetas eletrônicas, com apenas alguns milímetros de largura, até fitas para logística com centenas de milímetros de largura, as soluções personalizadas devem permitir margem de ajuste suficiente nos sistemas de ferramentas e no controle de tensão, em vez de usar uma configuração fixa para atender a todas as especificações.
Uma abordagem mais prática é criar uma lista de especificações comumente usadas: torne a seção mais estreita o mais estreita possível, a maior largura possível, a largura máxima, o diâmetro interno e o diâmetro externo do rolo principal, e qual é o material principal. Somente entregando essa lista aos fornecedores eles poderão determinar que tipo de estrutura de desenrolamento e configuração de bobinas são necessários, em vez de simplesmente improvisar um projeto do zero, baseado em uma exigência do tipo "quero tudo".
2. Precisão: Use as consequências para reverter a solução alternativa, em vez de simplesmente atribuir um valor de tolerância.
Quase todos os fornecedores enfatizam a "alta precisão", mas a precisão tem um custo. Equipamentos de nível comum apresentam um erro de cerca de ±0,5 milímetros, enquanto os de nível de precisão podem atingir ±0,1 milímetros ou até menos. A questão é se os custos adicionais justificam suas reais necessidades.
Uma forma mais eficaz de comunicar é inverter as consequências: se a largura do corte variar em 0,1 milímetro, o que acontece nas etapas seguintes? Para etiquetas logísticas comuns, pequenos desalinhamentos nas bordas podem ser inaceitáveis; na produção de códigos de barras de alta resolução ou etiquetas eletrônicas de precisão, rebarbas nas bordas podem causar diretamente deslocamento da fita, linhas brancas na impressão ou até mesmo desgaste da cabeça de impressão. Informar os fornecedores sobre o cenário completo de impressão é mais significativo do que simplesmente apresentar um valor de tolerância isolado. Ao mesmo tempo, a única maneira de verificar a precisão prometida é realizar um corte de teste — utilizando seu próprio rolo principal, cortando nas especificações mais estreitas e mais largas, medindo com um paquímetro, em vez de consultar os valores teóricos na tabela de parâmetros.
3. O controle da tensão é o principal fator a ser considerado na personalização, e a escolha do carretel é igualmente crucial.
O substrato da fita é um filme PET com apenas alguns mícrons de espessura, muito mais sensível à tensão do que papel ou filme comuns. Tensão excessiva faz com que o filme base se estique e deforme, causando microfissuras na camada de tinta e aumentando o desprendimento de pó durante a impressão; se a tensão for muito baixa, o enrolamento fica frouxo, a extremidade fica torta e a impressão inevitavelmente causa atolamentos na máquina. O controle da tensão afeta a planicidade do enrolamento em mais da metade do seu impacto, o que não pode ser resumido na frase "a tensão deve ser estável".
Os parâmetros específicos a serem alinhados com o fornecedor durante a personalização incluem: a espessura mínima da fita em mícrons, o diâmetro mínimo do rolo após o corte e se os enroladores são sincronizados em um ou vários eixos. Para o corte de fitas ultrafinas, o controle de tensão deve ser preciso na ordem de 0,1 Newton, e pequenas diferenças entre os eixos durante o enrolamento simultâneo de vários rolos devem ser consideradas. Os tipos de eixos de enrolamento também não devem ser ambíguos: eixos de expansão a gás comuns podem causar diferenças nos diâmetros dos rolos quando vários rolos são enrolados simultaneamente, causando tensão que não pode ser ajustada independentemente, resultando em folga interna e aperto externo, ou problemas de "núcleo vegetal". O eixo deslizante pneumático permite que cada unidade de enrolamento controle o torque independentemente e se ajuste em tempo real de acordo com as mudanças no diâmetro da bobina, tornando-se uma opção essencial para a produção de fitas de alta qualidade com múltiplas especificações.
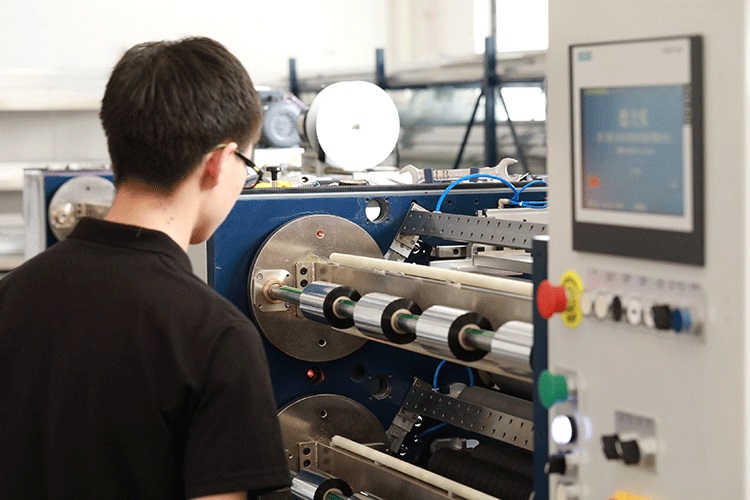
4. A velocidade corresponde à estrutura de pedidos, sendo a eficiência na alteração do modelo mais valiosa do que a velocidade máxima.
A velocidade máxima nominal é o número mais tentador na lista de especificações, mas geralmente não é o fator que determina a produção real. Em modelos de produção de pequenos lotes e com múltiplas variedades, a eficiência na troca de pedidos é muito mais importante do que a velocidade extrema — paradas frequentes e ajustes de ferramentas consomem todos os benefícios da "alta velocidade". Somente a produção contínua em larga escala e com pequenas especificações justifica o investimento em desempenho de alta velocidade superior a três milhões por minuto.
Outra limitação facilmente negligenciada vem do próprio material: as fitas à base de resina têm revestimentos mais duros, portanto, a velocidade real de corte geralmente é de 20% a 30% menor do que a das fitas à base de cera. Um equipamento com capacidade nominal de 4 milhões por minuto, se o seu principal produto for à base de resina, pode ter velocidades úteis reais entre 280 e 320. Ao solicitar a velocidade, inclua o tipo principal de fita para que os fornecedores possam fornecer recomendações relevantes. Se a fragmentação do pedido for evidente, também deve-se atentar para a capacidade de troca de ferramentas: torretas de ferramentas independentes servoacionadas, combinadas com sistemas de gerenciamento de fórmulas, podem reduzir o tempo tradicional de ajuste de ferramentas de dezenas de minutos para apenas alguns minutos ou até menos, o que é muito mais prático para cenários de troca de múltiplas especificações do que a velocidade máxima extra.
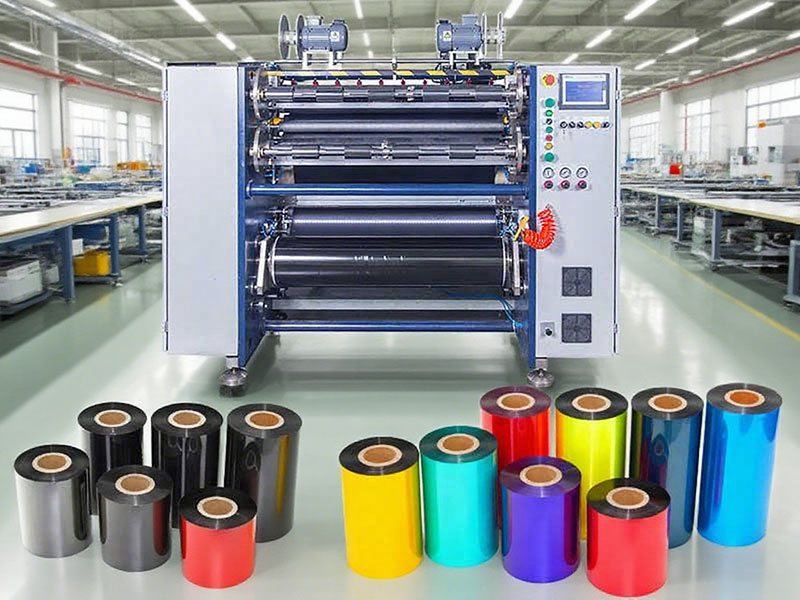
A última linha de defesa: corte experimental e compromissos pós-venda.
Por mais detalhado que seja o projeto personalizado, tudo se resume à verificação física. Exija que o fornecedor utilize sua bobina mestra para testar o corte na especificação mais estreita e observe as bordas em busca de rebarbas ou marcas de estiramento; faça um teste de corte na especificação mais larga, verificando se a face da extremidade do enrolamento está limpa e sem rugas. Ao mesmo tempo, confirme a marca e a cobertura da garantia dos componentes principais, bem como se o fornecedor oferece instalação, comissionamento e treinamento operacional. O valor de um dispositivo personalizado não está na perfeição das especificações na entrega, mas sim no fato de que, após três anos, quando cortado na especificação mais estreita, a face da extremidade permanece plana e a tensão se mantém estável.
Em última análise, a personalização de rebobinadeiras de corte de fita testa o profundo conhecimento que o comprador tem de seus próprios produtos. Somente explicando claramente os quatro aspectos — material, especificações, precisão e estrutura do pedido — os fornecedores terão a chance de entregar um equipamento "fácil de usar", e não apenas uma máquina com "especificações atraentes".
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

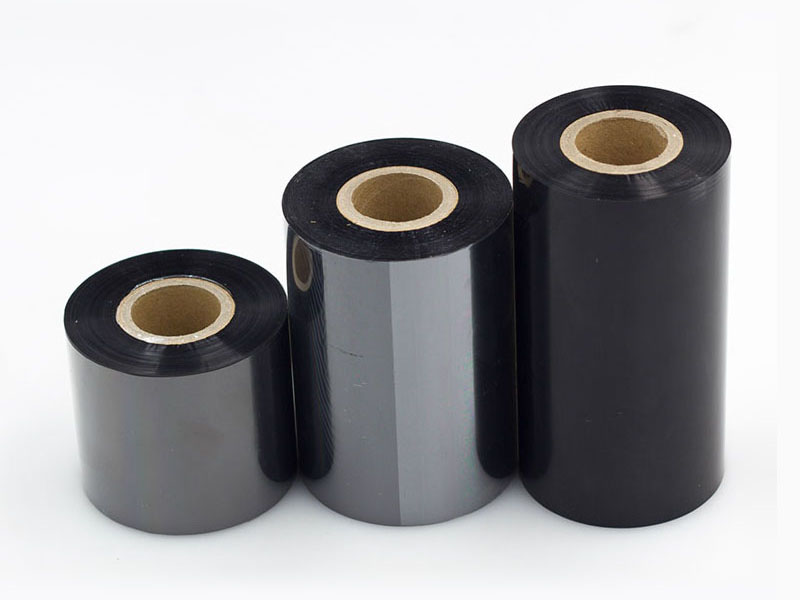
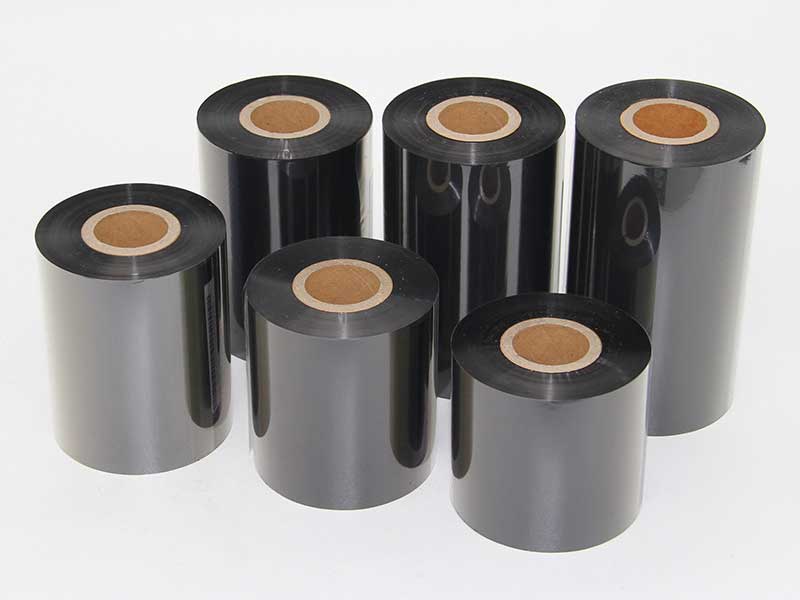

 Máquina de corte de fita
 Máquina de corte de fita de código de barras
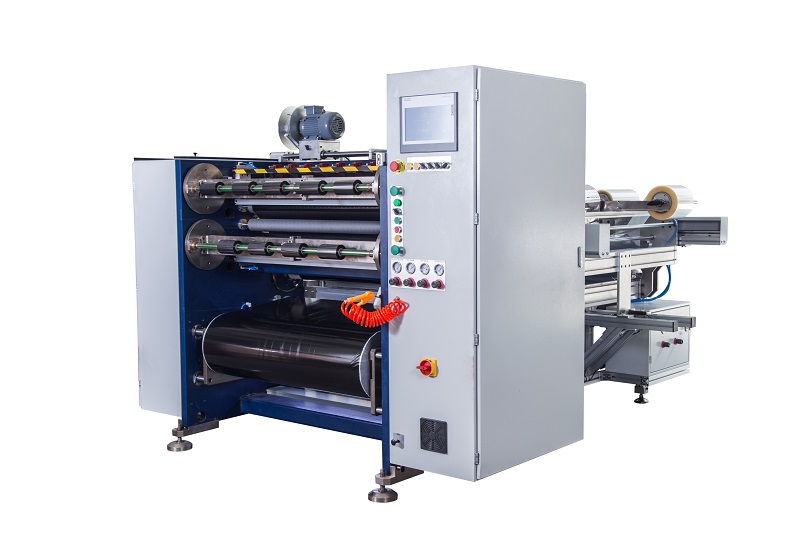 Cortador de fita de transferência térmica semiautomático RSDS5 PLUS
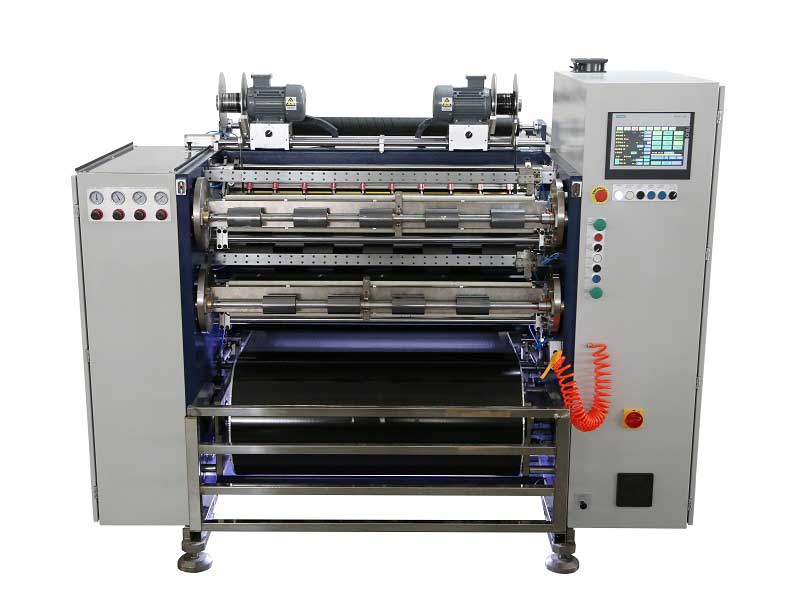 Cortador automático de fita de transferência térmica RSDS8 H PLUS
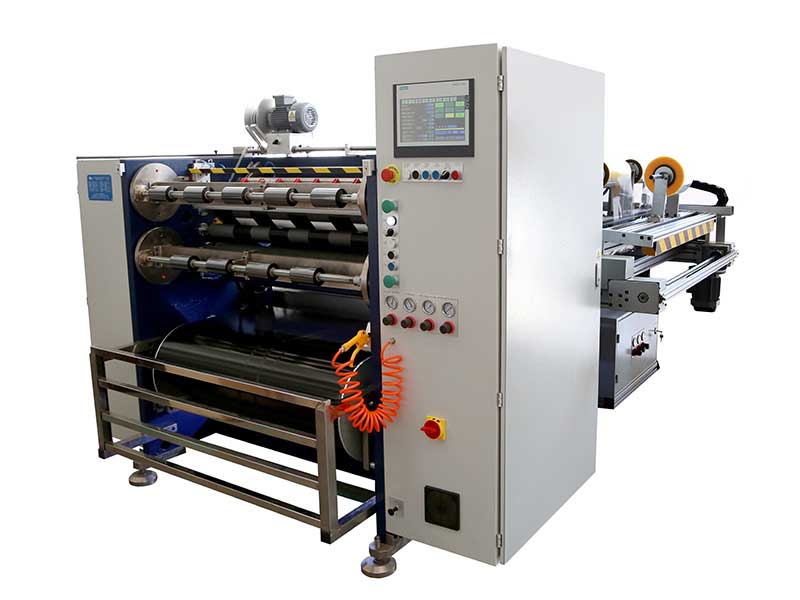 Cortador automático de fita de transferência térmica RSDS6 PLUS
 Rebobinador de fita para impressão de cartões
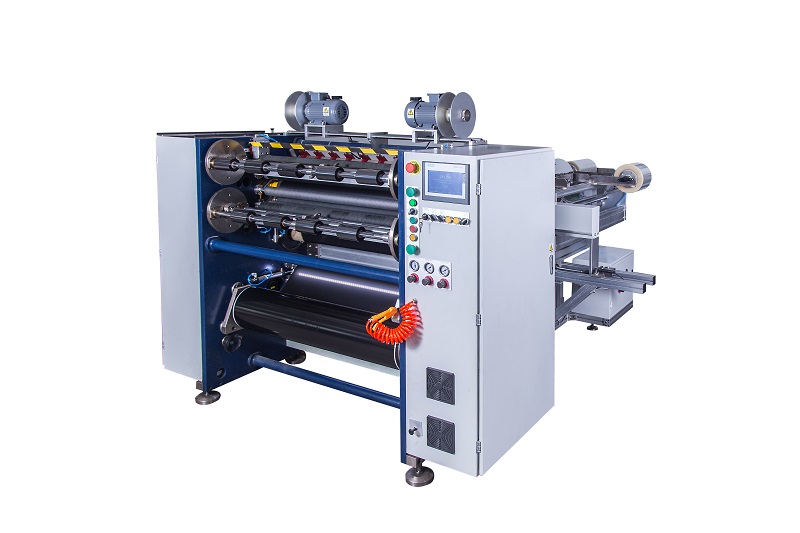 Cortador de fita de transferência térmica semiautomático RSDS1 PLUS
 Cortador de fitas para impressão de cartões






