O corte e rebobinamento de fitas é um processo fundamental na produção de consumíveis para transferência de calor, e sua eficiência determina diretamente os ciclos de entrega e a competitividade de custos. No entanto, muitas empresas possuem equipamentos com parâmetros atualizados, mas a produção real permanece limitada. A raiz do problema geralmente não é "a máquina funcionando rápido", mas sim o excesso de tempo ocioso, flutuações excessivas de tensão e lentidão nas trocas de pedidos e bobinas. Partindo das particularidades dos materiais de fita, este artigo se concentra na redução do tempo ocioso, na otimização dos processos de tensão e corte, e na modernização da automação e inteligência, propondo uma solução prática para o aumento da eficiência.

1. Primeiro, reconheça as armadilhas de eficiência do corte de fitas.
As fitas de carbono não são filmes comuns. Elas consistem em um substrato de PET, revestimento e camada de tinta, geralmente com apenas 4,5 a 10 mícrons de espessura, e são extremamente sensíveis à tensão. Tensão excessiva faz com que o filme base se estique, podendo causar danos físicos à camada de tinta e desprendimento de pó; se a tensão for muito baixa, o rolo fica frouxo e enrugado, resultando em linhas brancas ou marcas durante a impressão. O que é ainda mais desafiador é a contradição inerente entre a velocidade e a precisão do corte da fita: a aceleração frequentemente leva a faces finais irregulares, aumento de rebarbas nas bordas e maiores flutuações de tensão, enquanto as frequentes paradas para corrigir problemas de qualidade acabam por reduzir os ganhos de produção obtidos com as altas velocidades.
As máquinas tradicionais de corte de fitas normalmente operam a velocidades que não ultrapassam 100 a 120 metros por minuto, com um tempo de inatividade para troca de bobina de cerca de 3 minutos e taxas de produto acabado entre 85% e 90%. Por trás desses números, existe um vasto espaço para aumentar a eficiência.

2. Minimize o tempo gasto "parando".
O verdadeiro fator que prejudica a eficiência das máquinas de corte longitudinal é o tempo em que a máquina está parada. Alimentação, penetração do filme, ajuste da lâmina e desenrolamento — cada rolo acumula um desperdício considerável. A prática demonstra que, otimizando sistematicamente as ações auxiliares, o tempo de espera por rolo pode ser reduzido de 8 a 10 minutos para 3 a 4 minutos.
Bobinas-mãe pré-fabricadas e penetração rápida do filmesão os métodos mais diretos. O próximo rolo do rolo principal é içado antecipadamente para a estação de espera para uma troca perfeita; o layout otimizado do rolo guia encurta o caminho de desvio da penetração do filme, reduzindo as etapas de operação manual para cada penetração. O eixo de expansão está equipado com um conector de fonte de ar independente para evitar a espera pelo compressor de ar para aumentar a pressão. A padronização do diâmetro interno e do comprimento dos tubos de papel também elimina a necessidade de ajustes repetidos do eixo.
Atualizações de automação durante a redistribuição de rolosO processo é uma solução mais completa. O enrolamento em estação dupla, combinado com tubos de papel pré-instalados, a comutação automática do eixo de expansão servoacionado e os tempos de troca podem ser reduzidos de minutos para zero segundos de espera. Para cenários de corte de fitas de múltiplos tipos e pequenos lotes, o sistema de troca rápida de ferramentas também é crucial: tarefas que podem ser feitas offline, como a pré-instalação da bucha da ferramenta e o pré-ajuste da distância da ferramenta, são removidas do período de operação do equipamento, e o tempo de troca de pedidos pode ser controlado em até 5 minutos.
3. Controle de tensão: o equilíbrio entre eficiência e qualidade
O controle de tensão no corte longitudinal de fitas não se resume a "definir um valor". Os requisitos de tensão para as seções de desenrolamento, corte longitudinal e rebobinamento são diferentes e precisam ser ajustados dinamicamente de acordo com as mudanças no diâmetro do rolo.
O sistema de tensão em circuito fechado de três estágios é atualmente uma solução comprovadamente eficaz: o desenrolamento utiliza frenagem por partículas magnéticas, a área de corte mantém uma tensão mais baixa por meio de feedback de rolos flutuantes para reduzir a contração lateral, e o lado de rebobinamento utiliza servomotores para obter uma tensão decrescente com o aumento do diâmetro da bobina. Os dados medidos mostram que a redução moderada da tensão na zona de corte e a diminuição gradual da tensão de enrolamento à medida que o diâmetro da bobina aumenta melhoram o alinhamento da extremidade de enrolamento de 0,31 mm para 0,14 mm, permitindo aumentos adicionais de velocidade sem sacrificar a precisão. Dependendo das diferenças entre fitas à base de cera, mistas e à base de resina, diferentes perfis de tensão podem ser predefinidos, e os operadores podem simplesmente acionar a fórmula para reduzir as perdas por cortes de teste.
A velocidade de resposta do sistema de correção é igualmente importante. As fitas são finas e propensas a desvios, portanto, sensores fotoelétricos ou CCD exigem algoritmos anti-vibração para manter a precisão de correção de ±0,1 milímetro mesmo em altas velocidades. Durante a manutenção de rotina, a limpeza da lente do sensor de correção é frequentemente negligenciada, e a correção lenta causada por obstrução por poeira é uma causa comum de faces finais irregulares.
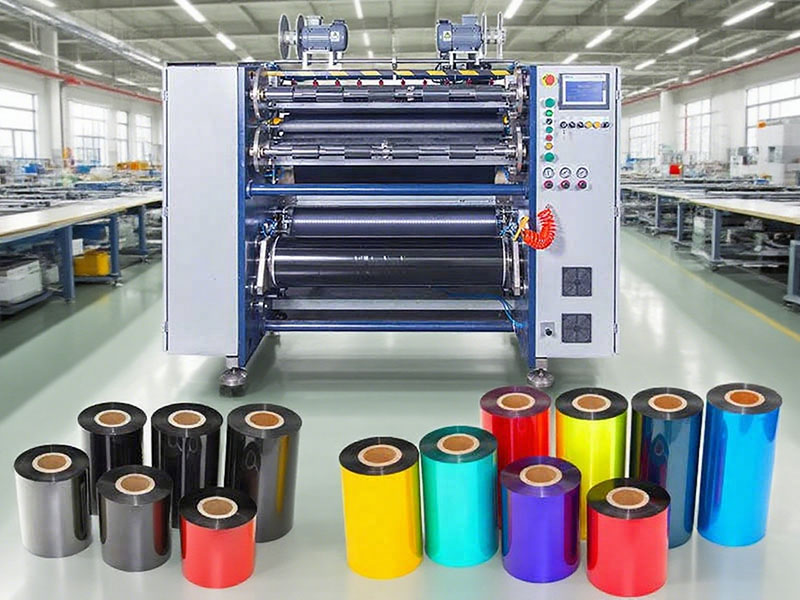
4. Ajuste fino do processo de corte longitudinal
O estado da ferramenta determina diretamente o tempo de operação contínua. A profundidade de corte da lâmina circular no rolo principal é geralmente controlada entre 0,5 e 1 milímetro; uma profundidade excessiva pode causar rebarbas ou até mesmo a ruptura do filme, enquanto uma profundidade insuficiente impedirá um corte completo. O intervalo de troca da ferramenta deve ser definido com base no número de metros de corte, e não no tempo, por exemplo, substituir a lâmina circular a cada 100.000 metros, em vez de "trocá-la quando estiver gasta". O eixo da lâmina deve ser limpo diariamente para remover toner e adesivos e evitar o travamento da lâmina.
As estratégias de velocidade precisam ser implementadas passo a passo, em vez de serem uma solução única para todos.As fitas à base de cera têm alta tolerância à tensão e podem operar em velocidades mais altas; os revestimentos de fitas à base de resina são mais sensíveis, portanto, a velocidade deve ser mantida com cautela. Buscar cegamente a velocidade máxima da linha, se acompanhada de frequentes quebras de filme e tempo de inatividade devido a rugas, na verdade reduz a produção efetiva. Estabelecer um banco de dados de parâmetros de processo por material e especificação, permitindo que os operadores acessem diretamente a fórmula ideal, é uma abordagem pragmática para reduzir o desperdício com cortes de teste.
5. Busque crescimento incremental por meio da automação e da inteligência.
Quando a otimização nos níveis mecânico e de processo atingiu um limite, a modernização da arquitetura dos equipamentos tornou-se o ponto de virada para saltos de eficiência.
Tecnologia de corte sem contatoMerece atenção. As soluções de corte a laser ou com lâmina de ar evitam o contato por fricção entre a lâmina mecânica e o revestimento da fita, permitindo velocidades de corte de 300 a 500 metros por minuto, além de eliminar problemas de rebarbas causados pelo desgaste da lâmina e trocas frequentes de ferramentas. Para fitas de resina de alto valor agregado, essa solução oferece vantagens particularmente claras em termos de consistência de qualidade.
Detecção de defeitos online e integração de dadosAprimorar a eficiência do ponto de vista da gestão. O sistema de visão com IA escaneia a uniformidade do revestimento em tempo real, marcando automaticamente defeitos como furos e bolhas, evitando desperdício em massa nos processos de impressão subsequentes. Os dados de corte (comprimento, largura, lote, curva de tensão) são carregados automaticamente no sistema MES, tornando o histórico de produção de cada rolo de fita rastreável e acumulando dados reais para a otimização do processo.
Para linhas de produção que ainda utilizam equipamentos tradicionais, não há necessidade de uma substituição completa das máquinas em uma única etapa. Priorizar a implementação de ferramentas de troca rápida, a modernização do sistema de tensão em circuito fechado e as atualizações para correção de desvios — as três medidas com maior relação custo-benefício — geralmente resulta em ganhos consideráveis de eficiência sem a necessidade de substituir o maquinário principal. A essência da melhoria da eficiência não é fazer as máquinas girarem mais rápido, mas sim garantir que elas produzam produtos de qualidade durante sua operação.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Máquina de corte de fita
 Máquina de corte de fita de código de barras
 Cortador de fita de transferência térmica semiautomático RSDS5 PLUS
 Cortador automático de fita de transferência térmica RSDS8 H PLUS
 Cortador automático de fita de transferência térmica RSDS6 PLUS
 Rebobinador de fita para impressão de cartões
 Cortador de fita de transferência térmica semiautomático RSDS1 PLUS
 Cortador de fitas para impressão de cartões






