A máquina de corte e rebobinamento de fitas é um dispositivo especializado para cortar fitas de rolo principal largas em rolos menores com larguras específicas. Seu princípio operacional reside no controle preciso da tensão e na obtenção de faces de corte planas nas extremidades. Procedimentos operacionais padronizados não apenas garantem a segurança dos funcionários, como também são essenciais para evitar linhas brancas, marcas e rupturas da fita durante as impressões subsequentes. Abaixo, segue um resumo dos padrões operacionais de todo o processo, desde a preparação inicial até o acabamento, com base nas características do equipamento e nos requisitos do processo.

1. Preparação e inspeção de segurança antes do arranque
As inspeções pré-operacionais são a primeira linha de defesa contra lesões mecânicas e acidentes relacionados à qualidade. Os operadores devem usar luvas e óculos de proteção e garantir que o equipamento esteja devidamente aterrado.
A confirmação do estado do equipamento é crucial. Verifique se o botão de parada de emergência foi reiniciado, se as proteções na área de corte e nas partes de transmissão estão intactas e fechadas, e é estritamente proibido curto-circuitar o interruptor de segurança da porta. Para as ferramentas, verifique se a borda das lâminas circulares ou de corte está afiada e sem lascas, se a rotação do eixo da lâmina é suave e se os parafusos de fixação não estão soltos. Se a lâmina perder o fio, deve ser afiada ou substituída imediatamente para evitar rebarbas ou detritos durante o corte.
Os materiais e os preparativos de limpeza não devem ser negligenciados. O pó e a poeira residuais de borracha nos rolos guia, no carretel retrator e nas áreas de ranhura devem ser removidos para evitar que objetos estranhos pressionem a fita e causem desperdício. Confirme se o modelo e a largura da bobina principal a ser cortada correspondem à ordem de serviço; a face final da bobina principal deve ser plana, sem rugas e sem umidade. Se a face final da bobina principal estiver muito irregular, é necessário pré-tratamento ou substituição antes da alimentação; caso contrário, as bobinas menores após o corte ficam propensas a movimentos laterais.
2. Operação de alimentação e penetração do filme
Durante a fase de alimentação, o eixo de expansão de ar ou a lança auxiliar devem ser usados para carregar suavemente a barra condutora na base de desenrolamento. O eixo de expansão de ar deve ser inflado adequadamente para garantir que o núcleo não deslize durante a operação em alta velocidade. Durante a penetração do filme, o percurso marcado pelo equipamento deve ser rigorosamente seguido: após a fita ser puxada do carretel de desenrolamento, ela passa sequencialmente pelo rolo de detecção de tensão, pelo rolo guia e pelo conjunto de lâminas de corte, e finalmente é enrolada no carretel de rebobinamento. Durante o processo de penetração do filme, a fita deve ser mantida plana, sem torções ou cruzamentos, e a superfície de revestimento da fita deve estar orientada corretamente (geralmente para fora ou conforme as exigências do processo).
O ajuste da tensão é a etapa fundamental após a penetração do filme. Com base na espessura e largura do substrato da fita, as tensões de enrolamento e desenrolamento são definidas pelo sistema de controle. O princípio básico é: substratos finos (como 4-5 μm) devem usar baixa tensão, enquanto produtos mais largos devem ter a tensão adequadamente aumentada. Tensão excessiva pode causar danos à fita de base de PET, levando ao desprendimento de pó; se a tensão for muito baixa, rugas podem se formar facilmente, causando o aparecimento de linhas brancas durante a impressão. Para equipamentos novos ou novos lotes de fitas, recomenda-se ajustar a tensão em baixas velocidades para encontrar um valor crítico que não resulte em fitas nem em fitas frouxas.

3. Configurações dos parâmetros de corte longitudinal e corte de teste
O posicionamento do porta-ferramentas deve ser ajustado com precisão de acordo com a largura da peça a ser cortada. Utilizando um paquímetro, verifica-se o espaçamento entre as lâminas, sendo que a tolerância em máquinas de corte longitudinal de alta precisão é geralmente controlada em ±0,1 mm. Ao ajustar o porta-ferramentas, certifique-se de que todas as lâminas tenham profundidades de corte consistentes para evitar que a pressão desigual cause a quebra de algumas lâminas ou marcas excessivamente profundas em algumas áreas.
A configuração da velocidade deve seguir o princípio de "corte de teste em baixa velocidade, aumentando-a gradualmente em seguida". Recomenda-se definir a velocidade inicial de corte entre 50 e 80 m/min. Após confirmar que o primeiro rolo de material apresenta uma superfície lisa, sem rebarbas e sem aderência, aumente gradualmente a velocidade até a velocidade normal de produção (geralmente entre 150 e 300 m/min, dependendo do desempenho do equipamento). Para revestimentos especiais ou fitas propensas a manchas, reduzir a velocidade adequadamente ao longo do processo ajuda a minimizar a eletricidade estática e danos ao revestimento.
A escolha do método de enrolamento deve ser determinada com base nos requisitos do cliente quanto ao diâmetro e à dureza da bobina. Se for necessário um núcleo compacto, o enrolamento central pode ser usado com uma redução de tensão adequada (conicidade); se a face final for particularmente plana, o enrolamento superficial combinado com rolos de pressão é mais adequado. Um ajuste adequado da conicidade do enrolamento pode evitar que os rolos menores desenvolvam "centros em forma de crisântemo" ou bordas deformadas.
4. Monitoramento operacional e inspeção de processos
Após o início da operação do equipamento, a primeira peça deve ser verificada imediatamente. Deve-se verificar se a largura da primeira fita está dentro das tolerâncias, se a planicidade da face final atende aos padrões, se a dureza do rolo é uniforme e se há arranhões ou marcas de impurezas na superfície do revestimento. Caso a primeira peça seja reprovada, a produção em massa é estritamente proibida.
As inspeções do processo devem ser realizadas a cada 15-20 minutos. Preste atenção especial às flutuações na tensão de desenrolamento, ao alinhamento do enrolamento e à presença de detritos ao redor do conjunto de lâminas. Se você notar a fita se movendo para a esquerda e para a direita no rolo guia, geralmente significa que a face de corte está irregular ou que há flutuações de tensão e que é necessário um ajuste fino imediato. Durante a operação, é estritamente proibido estender as mãos ou qualquer parte do corpo para dentro do conjunto de lâminas de corte e da área do rolo de rebobinamento. Quaisquer ajustes devem ser feitos somente após a parada completa do equipamento.
Quando um rolo for cortado e for necessário substituir o eixo, use fita sem resíduos para a alimentação e mantenha as mãos limpas durante a operação para evitar que manchas de óleo contaminem o revestimento da fita. Após o rebobinamento, a tensão e o alinhamento devem ser verificados novamente antes de continuar a operação.
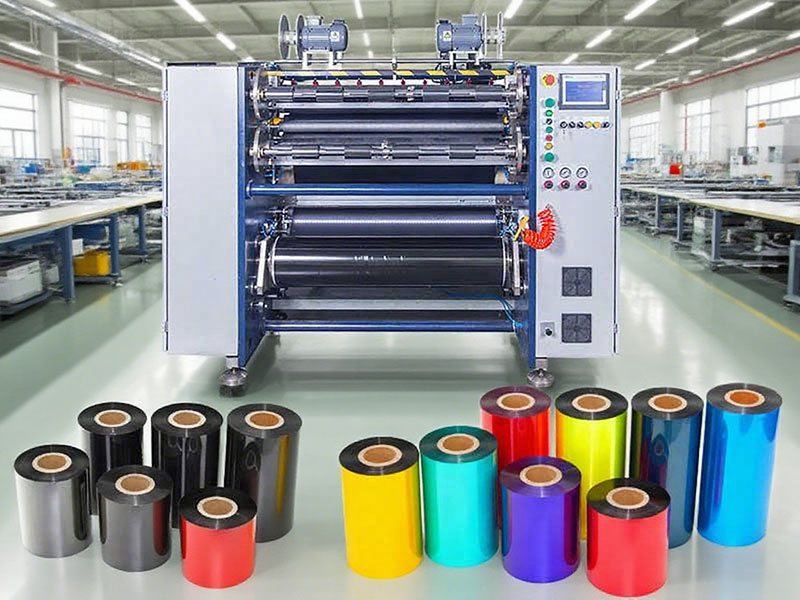
5. Desligamento, descarga e reinicialização do equipamento
O desligamento deve seguir a sequência especificada: primeiro, pare o enrolamento; em seguida, pare o desenrolamento; e, por fim, desligue a alimentação principal do motor. É estritamente proibido realizar uma parada de emergência em altas velocidades para evitar a ruptura da fita devido à perda de inércia ou a mudanças repentinas de tensão.
Durante o descarregamento, utilize paletes ou carrinhos especiais para receber os rolos acabados, manuseie-os com cuidado e evite bater nas extremidades. Para fitas especiais propensas a manchas ou com baixa resistência ao calor, a direção deve ser marcada e o equipamento deve ser armazenado ao abrigo da luz. A reinicialização do equipamento inclui a limpeza dos resíduos de toner na ranhura da lâmina e no rolo guia, o retorno do porta-ferramentas e do carretel de enrolamento às suas posições iniciais e o preenchimento da "Ficha de Registro de Operação da Máquina de Corte" para registrar a produção, situações anormais e informações sobre substituição de ferramentas.
6. Anormalidades comuns e resposta imediata
Se a face final após o corte estiver irregular, verifique primeiro o fio da lâmina e o paralelismo do rolo guia e, em seguida, confirme se o eixo de enrolamento está instalado corretamente e se a tensão está uniforme. Se a fita se romper, geralmente é devido à tensão excessiva ou a danos no próprio rolo principal; a tensão deve ser reduzida e o material recebido deve ser inspecionado. O enrugamento durante o rebobinamento geralmente está relacionado à tensão frouxa ou à pressão insuficiente nos rolos; aumentar a tensão ou ajustar a folga entre os rolos pode resolver o problema. Para pequenos desequilíbrios na face final, a correção pode ser feita ajustando o limitador do rebobinador; rolos acabados com irregularidades significativas devem ser descartados ou reclassificados e não devem ser utilizados no processo seguinte.
O procedimento operacional padrão envolve essencialmente o controle contínuo de três variáveis: tensão, velocidade e condição da ferramenta. Os operadores precisam entender que a consistência de cada rolo de produto cortado será verificada ao longo do percurso da fita da impressora de etiquetas. Cultivar o hábito de sempre inspecionar o primeiro item, registrar cada inspeção e concluir cada parada pode transformar o desempenho do equipamento em qualidade estável do produto.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Máquina de corte de fita
 Máquina de corte de fita de código de barras
 Cortador de fita de transferência térmica semiautomático RSDS5 PLUS
 Cortador automático de fita de transferência térmica RSDS8 H PLUS
 Cortador automático de fita de transferência térmica RSDS6 PLUS
 Rebobinador de fita para impressão de cartões
 Cortador de fita de transferência térmica semiautomático RSDS1 PLUS
 Cortador de fitas para impressão de cartões






