Escolher uma máquina de corte de folhas para estampagem a quente não se resume a comparar marcas de lâminas ou peso, mas sim a selecionar um sistema de controle de tensão capaz de lidar com materiais ultrafinos. A espessura total da folha para estampagem a quente geralmente varia de 12 a 30 mícrons e é composta por uma película base de PET, camada de liberação, camada de cor, revestimento de alumínio e camada adesiva, cada camada com sensibilidade diferente à tensão mecânica. Se a tensão for muito alta, a película base será esticada e deformada, tornando a estampagem subsequente imprecisa; se a tensão for baixa, o enrolamento fica frouxo e se solta, rompendo-se imediatamente na máquina; se a tensão flutuar, mesmo que ligeiramente, a bobina aperta e afrouxa várias vezes, o que representa riscos à qualidade. Há um ditado na indústria: "Passar a ferro em três etapas, cortar em setenta por cento". O controle de tensão na etapa de corte determina diretamente a taxa de rendimento dos processos subsequentes de estampagem a quente.
Abandone a mentalidade de "tensão constante"; controlar o descompressor é fundamental.
O erro mais comum na escolha de um modelo é definir habitualmente um valor de tensão fixo e depois ignorá-lo. No entanto, durante o corte, o diâmetro está em constante mudança — o diâmetro da bobina desenrolada diminui e o diâmetro da bobina enrolada aumenta. A tensão constante significa que, ao enrolar novamente, a camada externa é constantemente pressionada contra a camada interna, o que acaba por causar rugas no anel interno e a formação de um "núcleo de crisântemo", enquanto a parte inferior do rolo maior fica sobrecarregada ou até mesmo se rompe.
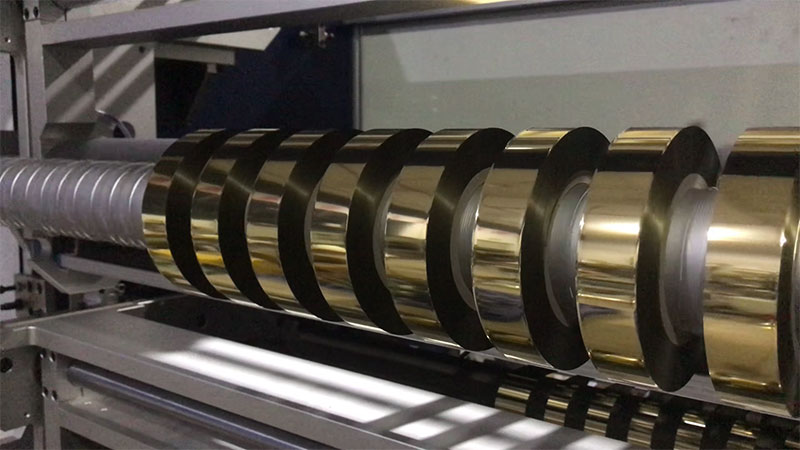
O controle de tensão cônica é uma função básica, não um recurso adicional. A tensão deve diminuir de acordo com uma curva predefinida à medida que o diâmetro do cilindro aumenta: inicialmente, utiliza-se uma tensão menor para garantir que o núcleo do cilindro esteja plano e ajustado, mantendo uma pressão estável entre as camadas na seção central. A tensão é reduzida gradualmente no final para compensar o peso do anel externo. O coeficiente de conicidade geralmente é definido entre 0,5 e 0,8, com uma tensão inicial ajustada entre 8% e 12% da tensão de ruptura do material e uma tensão final reduzida para 40% a 70% do valor inicial. Para materiais finos e frágeis, como os prensados a quente, recomenda-se uma conicidade entre 60% e 80%. Após a aplicação do controle de tensão cônica, a taxa de defeitos em produtos com faces finais irregulares pode ser reduzida em 40% a 60%. Máquinas sem função de conicidade, independentemente da qualidade dos sensores ou dos motores, produzem cilindros de corte de folha metálica que são verdadeiras "bombas-relógio".
O circuito fechado é a linha de passagem; a precisão depende das flutuações, e não das configurações.
Os sistemas de controle de tensão são divididos em tipos de malha aberta e malha fechada. O controle de malha aberta gera saídas de acordo com valores predefinidos, independentemente da tensão real; o controle de malha fechada utiliza sensores para detectar a tensão real em tempo real e envia um sinal de feedback ao controlador para correção dinâmica. Para o corte de folhas de estampagem a quente, o corte em malha fechada deve ser utilizado; este é o ponto crucial.
O sistema de circuito fechado consiste em três componentes principais: o sensor de tensão responsável pela detecção, o controlador que calcula os ajustes por meio do algoritmo PID e o atuador que executa a ação. Em termos de seleção de atuadores, as embreagens de pó magnético têm custo relativamente baixo, mas geralmente apresentam precisão mediana e resposta lenta, o que pode facilmente causar folga interna e aperto externo; os servomotores oferecem alta precisão e resposta rápida, permitindo algoritmos de controle mais complexos, tornando-os uma escolha mais confiável para materiais de revestimento especiais, como folhas de estampagem a quente ultrafinas ou folhas para corte a laser.
Ao selecionar modelos, não se atenha apenas à "faixa de tensão definida"; observe também a faixa de flutuações de tensão. Equipamentos de alta qualidade conseguem controlar as flutuações em até ±3% do valor definido, enquanto modelos de ponta podem atingir uma precisão de ±0,5 N. Esse indicador determina se o seu rolo de folha de estampagem a quente está "apertado e frouxo ao mesmo tempo" ou "uniforme do núcleo à superfície".
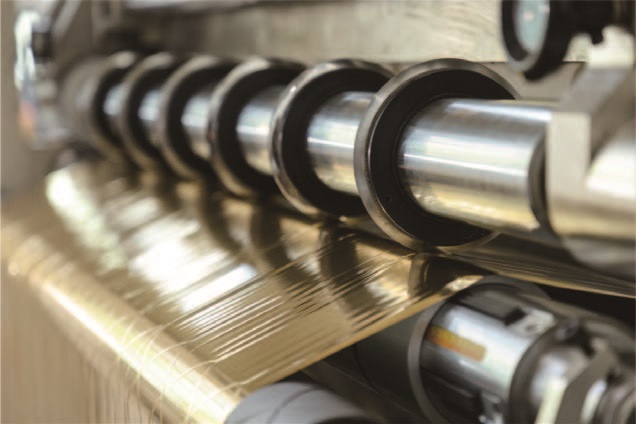
A lâmina de corte deve estar em uma "zona de flutuação zero".
O controle da tensão não se resume apenas a desenrolar e enrolar. Se o material na lâmina de corte vibrar com as flutuações de tensão, a lâmina cortará como uma "serra", produzindo serrilhas microscópicas — esta é a causa principal das bordas irregulares e da quebra da folha de ouro.
As modernas máquinas de corte longitudinal de alta gama operam com controle de tensão independente em múltiplas zonas: a zona de desenrolamento, a zona de tração (antes e depois da lâmina de corte) e a zona de enrolamento possuem circuitos fechados independentes. As flutuações são isoladas fora da área de corte por meio de roletes flutuantes ou sensores de tensão, garantindo que o material junto à lâmina de corte permaneça em um estado de "flutuação de tensão zero". Ao selecionar um modelo, você pode perguntar diretamente ao fabricante: Existe um sistema de isolamento de tensão independente antes e depois da lâmina de corte? Caso contrário, a probabilidade de bordas irregulares em materiais finos aumenta significativamente.
A "compensação dinâmica" nos momentos de aceleração e desaceleração determina a taxa de ruptura da lâmina.
O momento em que a máquina de corte liga, acelera, desacelera e para é o período de maior intensidade das flutuações de tensão. Se o choque inercial causado pela mudança de velocidade não for compensado, ele atuará diretamente sobre a película. Uma película base de PET de 12 mícrons é mais fina que um fio de cabelo; um único pico de tensão é suficiente para rompê-la.
Um excelente sistema de tensionamento pode controlar as flutuações de tensão reais dentro de ±3% durante aumentos de velocidade em plena carga, dependendo da frequência de resposta do servomotor e da qualidade do algoritmo de controle. Ao comprar, solicitar aos fornecedores que demonstrem a curva de tensão durante a aceleração e a desaceleração é mais significativo do que apenas observar os parâmetros estáticos. Manter a tensão estável durante a operação em velocidade constante é fundamental; o verdadeiro teste ocorre no momento da aceleração, desaceleração e paradas bruscas.
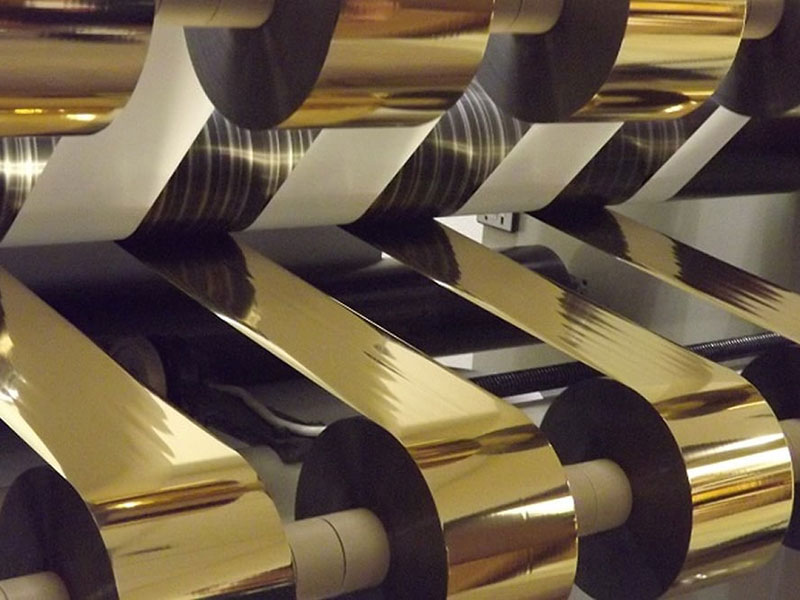
Enrolamento multieixo: O eixo deslizante resolve o problema de "uma bobina apertando, outra afrouxando".
Quando a máquina de corte longitudinal enrola vários rolos estreitos simultaneamente, as pequenas diferenças na espessura do material entre os rolos se acumulam, resultando em uma diferença de tensão maior. Essas variações de espessura causam diferentes velocidades de enrolamento entre as tiras; alguns rolos ficam apertados, outros frouxos, as faces das extremidades ficam irregulares e, em casos graves, a tensão excessiva leva ao descarte do material.
O eixo deslizante é uma solução prática para esse problema. Ele utiliza o princípio do deslizamento dos anéis deslizantes para ajustar a tensão de forma independente em cada estação de enrolamento, garantindo que os múltiplos rolos no eixo sejam enrolados sob tensão uniforme, do núcleo à camada externa. Em cenários de corte de tiras estreitas, o eixo deslizante previne eficazmente problemas de folga e aperto causados pela espessura irregular do material. Se especificações de corte estreitas forem frequentemente exigidas, os eixos deslizantes devem ser considerados como parte dos critérios de seleção.
Verificação por Corte de Teste: Por mais perfeitas que sejam as especificações, é sempre melhor cortar um rolo antes de usar:
A única maneira confiável de determinar se o controle de tensão de uma máquina de corte longitudinal é muito rígido é testá-la com diferentes materiais. Observe atentamente a planicidade da extremidade da membrana após o corte: pressione a extremidade do rolo de filme com a mão; se o núcleo estiver macio e a camada externa solta, a tensão é insuficiente; se o rolo de filme estiver rígido e a extremidade apresentar um formato de "boca de sino", isso indica tensão excessiva. Se possível, utilize um microscópio de alta magnificação para inspecionar as bordas de corte e verificar a presença de microfissuras ou rebarbas difíceis de detectar a olho nu.
A escolha de uma máquina de corte de folhas para estampagem a quente não se resume a simplesmente empilhar parâmetros. A precisão determina a finura do corte, enquanto a tensão determina a estabilidade do mesmo; somente quando ambos trabalham em conjunto é que o processo de estampagem subsequente consegue alcançar a verdadeira "arte em milímetros". Dentre os dois, o controle da tensão é o mais fundamental — ele determina se o material chegará à máquina de estampagem a quente em boas condições, evitando o risco de deformação na etapa de corte.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Cortador de folha fria
 Rebobinador de fita para impressão de cartões
 Cortador de fitas para impressão de cartões
 Máquina de corte e estampagem a quente
 Cortador de Folha Holográfica
 Cortador de Folha de Aprimoramento Digital
 Máquina de corte de folha de estampagem a quente RSDS7H 1350 PLUS
 Máquina de corte de folha de estampagem a quente (RSDS7H) 1350






