Na grande narrativa das embalagens e da impressão, a estampagem a quente é frequentemente o toque final que confere aos produtos um "sinal premium". No entanto, poucos se atentam para o fato de esse brilho metálico ser refinado ou áspero, não a máquina de estampagem a quente em si, mas uma etapa preliminar: o corte da folha de estampagem a quente. A folha de estampagem a quente tem apenas alguns a vinte mícrons de espessura, com revestimentos frágeis que esticam e enrugam com facilidade, tornando os equipamentos comuns de corte de filme inadequados. Nos últimos anos, à medida que a indústria de embalagens se voltou para o desenvolvimento de produtos sofisticados e flexíveis, as máquinas de corte de folhas de estampagem a quente foram aprimoradas, passando de equipamentos auxiliares a pontos-chave de controle de qualidade e custo. Os três casos de aplicação a seguir revelam a revolução da eficiência em curso nessa área.
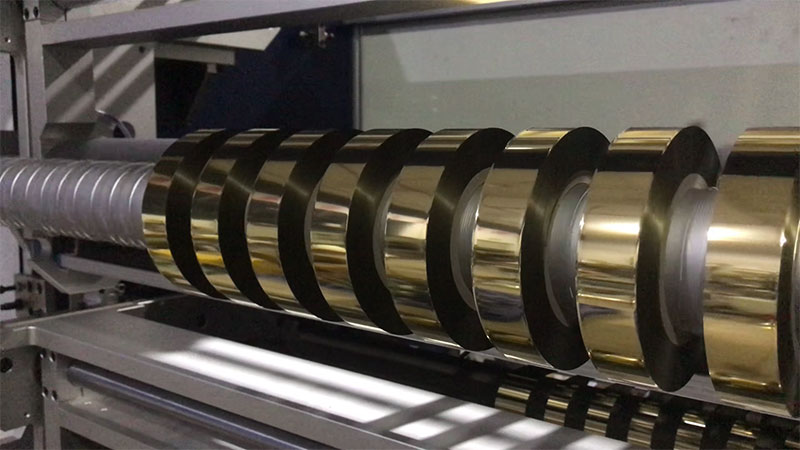
Caso 1: Redução do desperdício e avanços rápidos em empresas de embalagens e impressão
No setor de impressão de embalagens, o controle de custos para folhas de hot stamping tem sido um desafio constante para os gestores. Os equipamentos de corte tradicionais enfrentam dois grandes problemas: alta taxa de desperdício nas bordas e velocidade operacional limitada. Um dos principais fabricantes de folhas de hot stamping apresentou um valioso relatório de resultados por meio da inovação sistemática em seus equipamentos: a proporção de desperdício no corte caiu de 8% para 5,6%, uma redução de 30%; a velocidade de corte aumentou de 120 metros por minuto para 180 metros por minuto, um aumento de 50%.
A raiz dessa mudança reside na redefinição de "precisão". Os sensores mecânicos tradicionais de inclinação de borda são facilmente afetados pela reflexão da folha ou por flutuações de tensão, causando desalinhamento da borda e obrigando os operadores a reservar uma margem de segurança de 3 mm. A solução inovadora introduz um sistema de visão CCD duplo e módulos de alcance a laser para detectar desvios em nível micrométrico na borda da tira de folha em tempo real e sincroniza com rolos de correção servo para correção dinâmica, comprimindo a tolerância da borda para 2 milímetros sem a necessidade de reservar uma margem de segurança. Enquanto isso, o software inteligente de layout de ferramentas calcula automaticamente a combinação de posição da ferramenta com "desperdício mínimo de borda" para pedidos de combinação de tiras estreitas com múltiplas especificações, aumentando a taxa média de utilização de material para pedidos com múltiplas especificações em 4,2 pontos percentuais.
O aumento de velocidade depende da substituição fundamental do sistema de acionamento. O motor síncrono de ímã permanente com acionamento direto, combinado com roletes guia de fibra de carbono, reduz a inércia em 40%. Em conjunto com dispositivos de desenrolamento de estação dupla e colagem automática de folha por adsorção a vácuo, o tempo de troca da bobina é reduzido de 4 minutos para 30 segundos, e a velocidade operacional efetiva geral aumenta em mais de 55%. A empresa investiu cerca de US$ 70.000 na renovação, sendo que a economia com a redução de resíduos gerou uma receita anualizada de US$ 5.000, com um período de retorno do investimento de aproximadamente 9 meses. A lição deste caso é que o período de retorno do investimento em transformação tecnológica na etapa de corte longitudinal costuma ser mais curto do que o esperado.
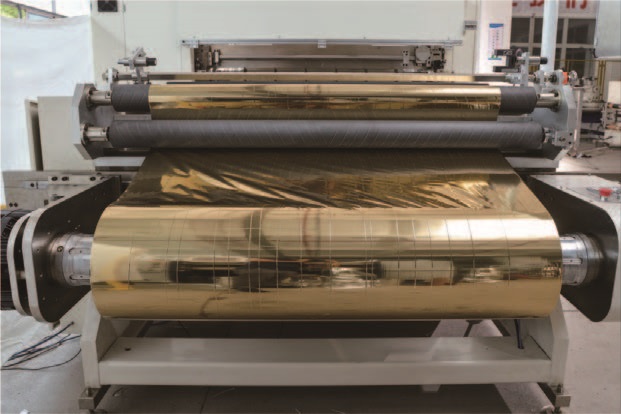
Caso 2: O "Desafio da Taxa de Rendimento" dos Fornecedores de Materiais para Estampagem a Quente de Wenzhou
Se o caso anterior focava na eficiência e no custo, a prática de uma empresa de materiais de estampagem a quente de Wenzhou aponta para a qualidade como o principal critério. A empresa fornece materiais de folha de estampagem a quente para clientes de embalagens e impressão, oferecendo uma variedade de especificações de produtos e necessidades para atender a cortes estreitos e de largura média para diferentes caixas de presente e caixas coloridas. Os problemas com o equipamento original são bastante representativos: tensão irregular da folha após o corte, fácil descolamento do revestimento da superfície, desvio frequente durante o corte largo e falha em atender aos padrões de aceitação de clientes de embalagens de alta qualidade.
A principal questão reside na dupla perda de controle de tensão e precisão de correção. A estrutura composta multicamadas da folha de estampagem a quente é extremamente sensível a flutuações de tensão. O acoplamento de tensão combinado causa estiramento, deformação ou rugas nas bordas, que são as principais causas de bordas irregulares e danos ao revestimento. A máquina de corte longitudinal servo-controlada e totalmente automática da empresa divide o percurso de enrolamento em três zonas de tensão independentes, cada uma controlada por servomotores independentes e feedback de rolos flutuantes, eliminando completamente os efeitos do acoplamento de tensão. Combinada com um sistema de correção fotoelétrica importado e um sistema flexível de enrolamento e desenrolamento de baixa tensão, a faixa de corte abrange de 5 mm a 1300 mm e suporta memória inteligente de parâmetros e alterações de especificações com um clique.
Resultados imediatos: a taxa de rendimento do produto aumentou para 99,8%, o tempo de alteração de pedidos foi reduzido em 60% e a eficiência da produção melhorou em 35%. A adição de dispositivos de eliminação de estática elimina defeitos de aparência causados pela adsorção eletrostática de poeira em materiais laminados. Como resultado, a empresa estabeleceu parcerias com diversas empresas de embalagens de alta qualidade listadas na bolsa de valores, com o volume de pedidos em constante crescimento. Este caso ilustra que, para materiais de estampagem a quente de alto valor agregado, a precisão do corte determina diretamente se os produtos podem entrar em cadeias de suprimentos de alta qualidade.

Caso 3: A "Linha de Defesa em Nível Micrométrico" em Cenários Dedicados a Maços de Cigarro
A embalagem do tabaco possui requisitos extremamente rigorosos quanto à qualidade da estampagem a quente. Uma cena problemática frequentemente se repete nas oficinas de estampagem de folhas de cigarro: após a estampagem em alta velocidade, a folha de alumínio, de alto custo, desenvolve finos rastros de "pó de ouro" ou bordas irregulares, conhecidas na indústria como "ouro voador" ou "bordas ásperas". Os gerentes de qualidade costumam inspecionar repetidamente a máquina de estampagem a quente, mas não conseguem encontrar a causa raiz — o problema, na verdade, reside no processo de corte anterior.
A espessura da folha de ouro estampada a quente nas embalagens de cigarros geralmente varia entre 10 e 20 mícrons. As máquinas de corte tradicionais apresentam um erro mecânico de ± 0,5 milímetros, que se amplifica em desvios de registro do padrão durante o processo de estampagem. Mesmo um desvio de 0,1 milímetro na microtextura de segurança ou no logotipo complexo de embalagens de cigarros de alta qualidade é suficiente para torná-los incompletos e borrados. Para solucionar esse problema, a nova geração de máquinas de corte para embalagens de cigarros mantém uma precisão de longo prazo de ± 0,1 milímetros, com alguns equipamentos de ponta atingindo até ± 0,02 milímetros. Esse avanço se baseia em três pilares tecnológicos principais: o controle de tensão em circuito fechado ajusta dinamicamente a tensão em milissegundos, garantindo que a folha não se estique; o deslizamento da borda das ferramentas revestidas de diamante é controlado em 0,005 milímetros, eliminando rebarbas no nível físico; o sistema inteligente de correção de desvio rastreia as bordas da folha em tempo real, eliminando completamente o desvio serpentino.
Em termos de eficiência, as características de "ciclo curto e múltiplos lotes" dos pedidos de maços de cigarro exigem uma troca de pedidos mais rápida. A máquina de corte integrada utiliza um sistema de posicionamento totalmente automático e uma função de armazenamento de receitas para reduzir o tempo de troca de pedidos de 30 minutos para menos de 3 minutos. O corte preciso também reduz a perda de material dos tradicionais 8% a 10% para menos de 2%, o que representa uma economia considerável para as empresas de impressão de maços de cigarro que consomem centenas de toneladas de folha anualmente. Mais importante ainda, as bordas extremamente planas do rolo e a largura consistente proporcionadas pelo corte garantem um registro perfeito entre os padrões holográficos estampados a quente e os desenhos impressos, permitindo que métodos sofisticados de combate à falsificação, como microtextos e padrões vazados, sejam apresentados com clareza, atendendo diretamente à função antifalsificação dos maços de cigarro.
Análise do Caso: Reavaliação estratégica do valor na fase de cisão
Ao analisar os casos acima, surge um entendimento comum: as máquinas de corte de folhas para estampagem a quente deixaram de ser simples "ferramentas de corte" e se tornaram centros de eficiência que conectam a aquisição de materiais ao seu uso na produção.
Para empresas de embalagens e impressão, a flexibilidade de produção proporcionada por máquinas de corte próprias está transformando a lógica de compras. No passado, os fornecedores precisavam encomendar bobinas de folha acabadas com diversas especificações, o que ocupava espaço no estoque e facilmente gerava atrasos. Agora, bastam bobinas largas, com corte sob demanda, reduzindo os prazos de entrega de dias para horas e melhorando significativamente a capacidade de resposta a pedidos não padronizados, como embalagens irregulares e larguras especiais. Após a implementação de uma máquina de corte inteligente de alta velocidade em uma gráfica especializada em embalagens de vinho no leste da China, a taxa de perda no processo de estampagem a quente caiu de 5% a 8% para menos de 2%. Essa única solução gerou uma economia de mais de US$ 45.000 em custos anuais e aumentou o giro de estoque em 40%.
Do ponto de vista da evolução tecnológica, as máquinas de corte de folhas para estampagem a quente estão passando por uma transição da precisão mecânica para a precisão inteligente. A expansão de funções como inspeção visual por CCD, controle de tensão de conicidade e gerenciamento de parâmetros de fórmula reduziu significativamente a "lacuna de capacidade entre técnicos iniciantes e experientes", transferindo a qualidade do corte da dependência da experiência para a dependência de sistemas. Para a indústria de embalagens e impressão, que atualmente vive um período de margens de lucro reduzidas, essa estabilidade de qualidade replicável e previsível pode ser mais estratégica do que simplesmente aumentar a capacidade. Afinal, na estampagem a quente — uma técnica que valoriza o brilho e a textura — qualquer desperdício de material ou um único erro de registro será totalmente visível nas prateleiras do produto final.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Cortador de folha fria
 Rebobinador de fita para impressão de cartões
 Cortador de fitas para impressão de cartões
 Cortador de Folha Holográfica
 Cortador de Folha de Aprimoramento Digital
 Máquina de corte de folha de estampagem a quente RSDS7H 1350 PLUS
 Máquina de corte de folha de estampagem a quente (RSDS7H) 1350






