A folha de estampagem a quente é um dos materiais mais difíceis de cortar. Com espessuras de 12 a 25 μm, a estrutura multicamadas de PET — camada de liberação, camada de cor, camada de alumínio e adesivo — pode ser permanentemente danificada por flutuações de tensão que seriam insignificantes em filmes mais espessos. Uma máquina que funciona perfeitamente com folha padrão de 25 μm pode produzir micro-rebarbas e pó de alumínio em filme laser de 12 μm, e uma unidade otimizada para bobinas master de 1600 mm frequentemente falha na precisão de tiras estreitas de 10 mm.
Este guia detalha as especificações que determinam diretamente o rendimento, a qualidade da borda e o desempenho da estampagem subsequente, organizadas pelos parâmetros mais importantes para convertedores e fabricantes de folhas.
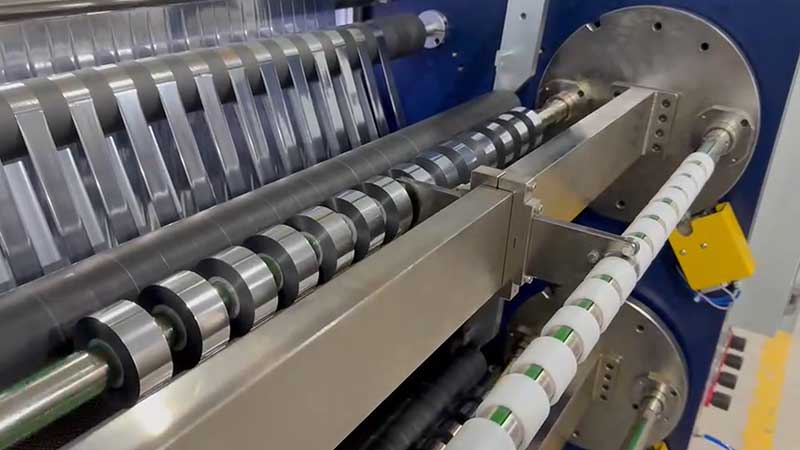
Capacidade de largura: além do valor máximo.
As especificações de largura têm duas dimensões que devem estar alinhadas com a sua realidade de produção: largura máxima de desenrolamento e largura mínima de corte. A maioria dos fornecedores anuncia a primeira, mas subestima a dificuldade da segunda.
Para operações de grande formato que processam bobinas matrizes de até 1600 mm, a rigidez da estrutura e o diâmetro do eixo da lâmina tornam-se críticos. Cortes mais amplos significam maiores forças de alavanca no eixo da lâmina; se o eixo flexionar, mesmo que ligeiramente, sob a pressão de corte, o centro da bobina não será cortado, enquanto as bordas serão penetradas em excesso. Máquinas dessa classe geralmente pesam várias toneladas e exigem painéis de parede de aço-liga espessos e eixos de lâmina de grande diâmetro com balanceamento dinâmico para manter a estabilidade em alta velocidade.
Para a produção de tiras estreitas com menos de 50 mm de largura — comuns em roscas de segurança, faixas decorativas e linhas de estampagem a quente estreitas — as prioridades passam a ser a precisão do posicionamento da ferramenta e o design anti-enrolamento. Os sistemas de travamento manual são propensos a desvios dimensionais, pois forças de fixação desiguais permitem movimento axial durante a operação. O travamento hidráulico ou eixos deslizantes de alta precisão são a escolha confiável quando as larguras de corte são medidas em milímetros. Se o seu perfil de pedidos inclui mudanças frequentes de largura, o posicionamento automático da ferramenta pode reduzir o tempo de troca de horas para minutos.
Uma referência prática: se o seu rolo mestre tem 640 mm e os rolos acabados têm 2 cm de largura, a máquina deve manter uma tolerância de ±0,5 mm nessa largura estreita. O corte de teste com o material mais estreito é a única verificação confiável.
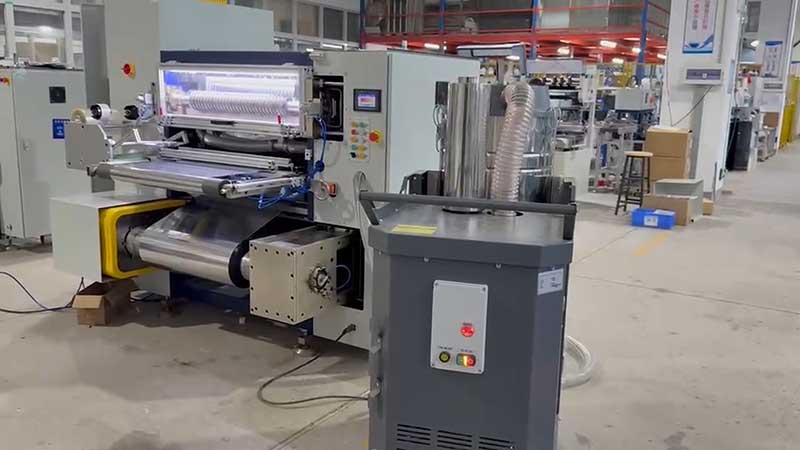
Controle de tensão: a especificação que determina se sua prancha de foil resistirá ao teste do vento.
A estrutura em camadas da folha de estampagem a quente é extremamente sensível ao estresse mecânico. O controle da tensão não é um recurso opcional — é fundamental para que a máquina produza produtos comercializáveis.
Circuito aberto versus circuito fechadoSistemas de malha aberta que dependem de valores predefinidos e freios de partículas magnéticas são aceitáveis para aplicações não críticas de baixa velocidade, abaixo de 100 m/min, mas não conseguem compensar variações de diâmetro durante o enrolamento ou perturbações de aceleração/desaceleração. Para folhas de estampagem a quente, o controle de tensão servo em malha fechada, utilizando sensores de tensão ou rolos flutuantes, é a especificação mínima aceitável. Um sistema de qualidade mantém a flutuação da tensão dentro de ±1% a ±3% do valor definido; sistemas de ponta atingem precisão de ±0,5 N.
A tensão cônica é inegociável.À medida que o diâmetro do rolo de rebobinagem aumenta, a manutenção de uma tensão constante faz com que as camadas externas comprimam as camadas internas, produzindo defeitos do tipo "núcleo de crisântemo", ar aprisionado ou transferência de camadas de alumínio. A função de ajuste de tensão reduz automaticamente a tensão de enrolamento de acordo com uma curva predefinida conforme o diâmetro do rolo aumenta. Para folhas de estampagem a quente, recomenda-se um coeficiente de ajuste entre 60% e 80%, com a tensão final reduzida para 40–70% do valor inicial. Máquinas sem a função de ajuste de tensão não são adequadas para a produção de folhas de estampagem a quente de alta qualidade, independentemente de outras especificações.
Eixos deslizantes para produção de bobinas largas e múltiplas.Quando uma bobina larga é dividida em várias tiras estreitas, cada tira deixa de se comportar como parte de uma bobina contínua. Diferenças na largura da tira, na penetração da lâmina e no diâmetro de enrolamento criam tensões desiguais entre os fios individuais. Sem compensação independente de deslizamento, algumas tiras ficam tensionadas enquanto outras permanecem frouxas. Um eixo pneumático de fricção deslizante de 3 polegadas para rebobinagem garante tensão estável em todos os rolos.
Método de corte: Corte versus Rasgo
A diferença entre uma borda limpa e uma borda com rebarbas é a diferença entre cortar e rasgar. Uma lâmina cega ou com geometria inadequada pressiona e fratura a folha em vez de cortá-la de forma limpa, produzindo rebarbas microscópicas e pó de alumínio que contaminam a bobina e causam defeitos na estampagem a quente.
O corte com guilhotina circular é o padrão da indústria.Para estampagem a quente de folhas. As lâminas rotativas superior e inferior produzem um corte suave e limpo com deformação mínima. Sistemas de corte com lâmina de barbear ou por compressão são menos adequados para folhas à base de PET, pois tendem a causar deformação nas bordas ou separação incompleta.
| Parâmetro da lâmina | Orientações de especificação |
| Material | Revestimento de carboneto de tungstênio ou diamante para resistência ao desgaste do PET |
| Ângulo da faca superior | 15°–20° para lâminas de 12–30 μm para obter cisalhamento em vez de compressão. |
| Folga/sobreposição | Ajuste preciso, sem etapas |
| desalinhamento do eixo | ≤0,01 mm para evitar cortes incompletos nas posições centrais. |
Para materiais holográficos e de corte a laser, onde qualquer contato com rolos pode arranhar o padrão de difração, o corte com lâmina de ar é uma opção sofisticada e sem contato — cara, mas necessária para produtos de alta qualidade.
Valores de referência para tolerância de larguraEquipamentos qualificados devem manter o erro de largura dentro de ±0,1 mm; operações focadas na qualidade devem visar ±0,05 mm, com ±0,02 mm recomendado para folhas de corte a laser e outros materiais especiais. O desalinhamento da face final após o enrolamento deve permanecer dentro de ±0,2 mm; caso contrário, o rolo pode apresentar mau alinhamento na máquina de estampagem a quente e causar erros de registro.
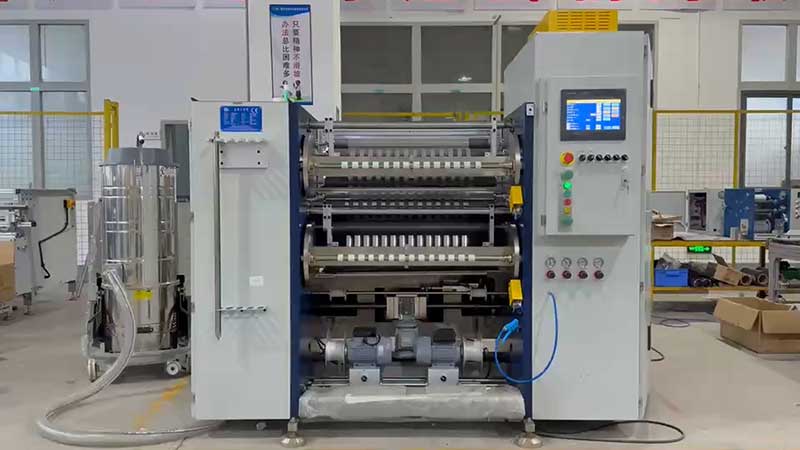
Guias de roletes e rigidez mecânica: os fatores de qualidade silenciosos
Cada rolo que entra em contato com a superfície da folha é uma fonte potencial de arranhões ou microvibrações que danificam o revestimento. Esses princípios mecânicos fundamentais determinam se a precisão será mantida ao longo dos anos de produção.
Acabamento da superfícieTodos os rolos guia devem ter um acabamento super espelhado com rugosidade superficial Ra ≤ 0,05 μm. Rolos padrão de liga de alumínio com dureza HV700 são comuns, mas a especificação do acabamento é mais importante do que o material para proteção do revestimento.
Equilíbrio dinâmicoOs rolos devem passar por balanceamento dinâmico (grau G2.5 ou superior) para evitar microvibrações de alta frequência que danificam a camada de estampagem a quente em velocidades acima de 200 m/min.
Rigidez do eixo de cortePara larguras acima de 1,6 metros, a deflexão do eixo sob pressão de corte causa cortes incompletos no centro, enquanto as bordas são penetradas em excesso. Painéis de parede em aço-liga espesso e eixos de lâminas de grande diâmetro com balanceamento dinâmico são essenciais, não opcionais.
Controle de posição da borda(EPC). A precisão de correção dentro de ±0,5 mm impede que a lâmina se desloque, o que, de outra forma, causaria o desenvolvimento de rebarbas em uma das bordas enquanto a borda oposta permaneceria com corte inferior. Guias de borda ultrassônicos são preferíveis a sensores fotoelétricos para lâminas brilhantes que refletem a luz de forma imprevisível.
Velocidade: Saída Efetiva, Não Especificações Máximas
As velocidades mecânicas das máquinas de corte e vinco de hot stamping variam normalmente de 200 a 500 m/min, com alguns modelos de alta velocidade anunciando 550 m/min ou mais. No entanto, a relação entre velocidade e qualidade não é linear.
À medida que a velocidade de corte aumenta, os erros dinâmicos se amplificam. O desvio lateral pode diminuir de aproximadamente ±0,10 mm em velocidades abaixo de 100 m/min para ±0,35 mm em velocidades acima de 300 m/min. A flutuação da tensão também aumenta, podendo causar deformação nas bordas ou defeitos de enrolamento. Para lâminas ultrafinas com espessura inferior a 12 μm, velocidades conservadoras podem ser necessárias para manter a estabilidade dimensional.
Avalie a produção efetiva em vez da velocidade máxima.Considere o tempo de troca de ferramentas, a passagem da bobina e a remoção de resíduos. Uma máquina com posicionamento automático de ferramentas e sistemas de fixação rápida pode reduzir o tempo de troca de 15 minutos para apenas 3 minutos, melhorando significativamente a produtividade real, mesmo com velocidade máxima moderada.
Resumo das Especificações Principais
| Parâmetro | Nível inicial | Focado na qualidade | Alta qualidade |
| Tolerância de largura de corte | ±0,1 mm | ±0,05 mm | ±0,02 mm |
| Controle de tensão | Circuito fechado, ±3% | Circuito fechado, ±1% | Servo de malha fechada, ±0,5N |
| tensão cônica | Opcional | Padrão, 60–80% | Curva programável |
| Tipo de lâmina | Lâmina ou esmagamento | cisalhamento circular | Cisalhamento circular, carboneto |
| Velocidade mecânica máxima | 200 m/min | 400–500 m/min | 500–550 m/min |
| Diâmetro de desenrolamento | 600–800 mm | 800–1000 mm | 1000 mm+ |
| Largura mínima da fenda | 30 mm | 20 mm | 10 mm ou menos |
| Precisão do EPC | ±1 mm | ±0,5 mm | ±0,2 mm |
Dados sintetizados a partir de especificações da indústria.
Adequação das especificações à sua combinação de materiais
O erro mais comum na aquisição de máquinas é especificar uma máquina para atender aos requisitos de largura e velocidade mais elevados, negligenciando os requisitos de largura e espessura mais baixas. Uma máquina de 1600 mm com velocidade nominal de 500 m/min pode não atingir essa velocidade em uma folha de laser de 12 μm com 10 mm de largura sem um controle de tensão excepcional e rigidez do eixo.
Antes de finalizar a compra, forneça ao seu fornecedor o seu perfil de produção real: as larguras máxima e mínima das folhas, a faixa de espessura (incluindo quaisquer graus de corte a laser ou holográficos) e a sua meta de produção por turno. Solicite um teste utilizando os seus graus de material específicos. Inspecione as bordas de corte com uma lupa — o resultado ideal é uma seção transversal lisa, sem fiapos brancos, serrilhas finas ou pó de alumínio.
Para convertedores que trabalham com vários tipos de folha metálica, considere se uma única máquina pode ser configurada com sistemas de lâminas intercambiáveis (cisalhamento para folha metálica padrão, lâmina de ar para laser), em vez de optar por um método específico. O investimento adicional em modularidade geralmente se paga mais rapidamente do que uma segunda máquina dedicada.
Pronto para avaliar uma máquina de corte de folhas de estampagem a quente em relação às suas necessidades de produção?Entre em contato com nossa equipe técnica, informando as especificações do material e as metas de produção, para que possamos recomendar uma configuração e agendar um teste de corte.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 Cortador de folha fria
 Rebobinador de fita para impressão de cartões
 Cortador de fitas para impressão de cartões
 Máquina de corte e estampagem a quente
 Cortador de Folha Holográfica
 Cortador de Folha de Aprimoramento Digital
 Máquina de corte de folha de estampagem a quente RSDS7H 1350 PLUS
 Máquina de corte de folha de estampagem a quente (RSDS7H) 1350






