Escolher uma máquina de corte de folhas para estampagem a quente baseada apenas na velocidade máxima é um erro dispendioso. Aprenda a adequar a velocidade de corte à sua mistura de materiais, às necessidades de largura e à demanda subsequente para evitar pagar em excesso por capacidade não utilizada ou gargalos na produção.
A armadilha da velocidade no corte de folhas de estampagem a quente
Quando as equipes de compras avaliam uma máquina de corte de folhas para estampagem a quente, a especificação de velocidade geralmente se torna o ponto central da negociação. Os fornecedores citam números como 300 m/min, 500 m/min ou até mais. A premissa é simples: máquina mais rápida significa maior produção, o que resulta em melhor retorno sobre o investimento.
Na realidade, a relação entre a velocidade de corte e a capacidade de produção utilizável está longe de ser linear. Uma máquina com velocidade nominal de 500 m/min pode produzir menos folhas acabadas por turno do que uma unidade de 250 m/min se a velocidade mais alta introduzir defeitos de qualidade, exigir um tempo de troca excessivo ou demandar tipos de material que seu orçamento não comporta. Compreender como a velocidade interage com a largura, o controle de tensão e o perfil real dos seus pedidos é o que diferencia um investimento de capital estratégico de um ativo caro e subutilizado.
Por que a estampagem a quente com folha metálica exige uma lógica de velocidade diferente?
A folha de estampagem a quente não é um filme de uso geral. A camada funcional — seja de alumínio, pigmento ou holográfica — assenta sobre um substrato de PET com espessura que varia tipicamente de 12 μm a 25 μm. Nessas espessuras, o substrato é altamente sensível a variações de tensão, flutuações térmicas e vibrações mecânicas.
Com o aumento da velocidade de corte, os erros dinâmicos se amplificam. O desvio lateral pode diminuir de aproximadamente ±0,10 mm em velocidades abaixo de 100 m/min para ±0,35 mm em velocidades acima de 300 m/min. Para um convertedor que fornece folhas para uma impressora de estampagem a quente de alta velocidade, utilizada na produção de embalagens de cigarros ou rótulos de luxo, um desvio de 0,25 mm não é um problema de tolerância insignificante — trata-se de um erro de registro que se traduz diretamente em desperdício de folha, paradas da impressora e produtos acabados rejeitados.
Na prática, isso significa que a velocidade máxima é um limite teórico, não uma meta de produção. A única informação relevante para o planejamento da capacidade é a velocidade na qual sua máquina consegue operar, mantendo a qualidade das bordas, a consistência do enrolamento e a precisão dimensional.

Os três níveis de velocidade e o que eles realmente oferecem.
As máquinas de corte de folhas para estampagem a quente geralmente se dividem em três níveis operacionais, cada um definido menos pelo número na folha de especificações e mais pela arquitetura de controle necessária para atingi-lo.
Nível inicial: abaixo de 100 m/min
Essas máquinas normalmente empregam freios a pó magnético ou controle de tensão em malha aberta. A estrutura é simples, o custo é controlável e a manutenção é descomplicada. Para convertedores que produzem pequenos lotes de folhas estreitas para aplicações gerais de embalagem, este nível de produção geralmente representa o investimento mais racional. Uma máquina operando a 80 m/min com tempo de inatividade mínimo e troca rápida de ferramentas pode superar uma unidade de velocidade mais alta que requer ajuste constante de tensão e intervenção de qualidade.
A limitação surge quando o volume de pedidos aumenta ou quando os clientes começam a solicitar espessuras menores. Em 12 μm, mesmo aumentos moderados de velocidade podem expor a inadequação da resposta de tensão em malha aberta.
Faixa intermediária: 100–200 m/min
Esta é a zona de transição onde o projeto da máquina começa a importar significativamente. Nessas velocidades, o controle de tensão em malha fechada torna-se imprescindível. O raio de enrolamento muda continuamente — do núcleo vazio ao rolo completo — e a tensão deve compensar em tempo real para evitar estiramento, enrugamento ou telescopagem.
Para muitas operações independentes de corte longitudinal e departamentos internos de conversão, esta gama representa o ponto ideal na prática. Ela oferece produtividade suficiente para a maioria das demandas comerciais de estampagem a quente, sem exigir o investimento inicial e a infraestrutura de manutenção de sistemas servo de alta velocidade.
Alta velocidade: acima de 200 m/min
O controle servo de tensão em circuito fechado completo é obrigatório neste caso, frequentemente complementado pela tecnologia de tensão cônica, que reduz automaticamente a tensão de enrolamento à medida que o diâmetro do rolo aumenta. Isso é essencial para folhas finas, onde danos por compressão na camada interna podem inutilizar um rolo inteiro acabado.
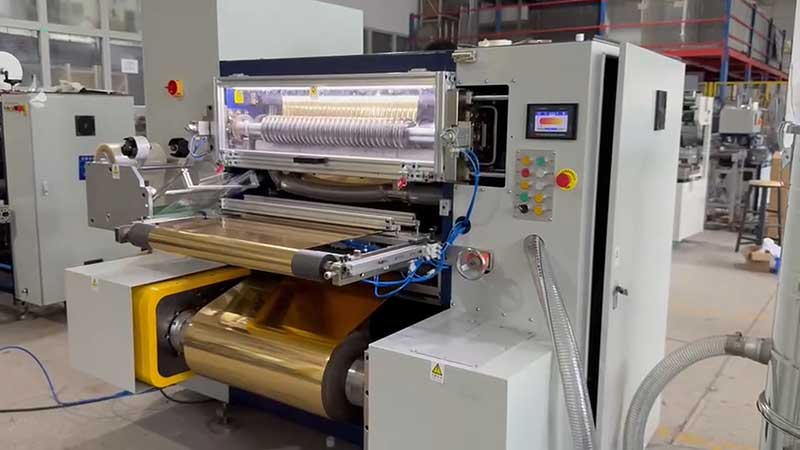
A ressalva crucial:A alta velocidade só é alcançável com a combinação correta de largura e material.Uma máquina com 1600 mm de largura, operando a 300 m/min, exige rigidez estrutural e resistência do eixo excepcionais para evitar deflexão no meio do vão. Sem esses fundamentos estruturais, a classificação de velocidade torna-se um problema em vez de uma vantagem.
A restrição transversal: como a largura altera a equação da velocidade
O erro de especificação mais comum ocorre quando os compradores avaliam a velocidade e a largura de forma independente. Na prática, elas estão intimamente relacionadas.
Corte longitudinal de grande formato (800 mm ou mais)A deflexão do eixo da ferramenta é apresentada como um fator limitante primário. Sob pressão de corte, um eixo largo pode curvar-se ligeiramente no centro, causando penetração incompleta na metade da chapa, enquanto as bordas sofrem força excessiva. O resultado é uma qualidade de corte inconsistente ao longo da largura. Para operar em larguras elevadas e altas velocidades, a máquina deve ser construída com placas laterais de aço-liga espessas e eixos de lâmina de grande diâmetro. Uma máquina da classe de 1600 mm geralmente pesa várias toneladas, precisamente para manter a estabilidade em alta velocidade.
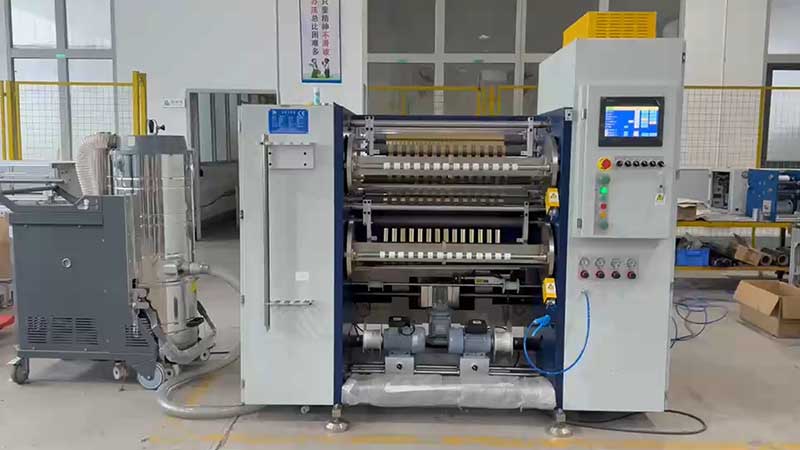
Corte longitudinal de formato estreito (abaixo de 50 mm)A restrição passa da rigidez do eixo para a precisão do posicionamento da ferramenta e a consistência da tensão de enrolamento. Tiras estreitas para aplicações decorativas ou de segurança com linhas finas exigem uma planicidade excepcional da face final. O travamento manual da ferramenta é propenso a desvios dimensionais; o travamento hidráulico ou eixos deslizantes de alta precisão tornam-se necessários. Se a sua carteira de pedidos inclui mudanças frequentes de largura, um sistema automático de posicionamento de ferramentas pode reduzir o tempo de troca de horas para minutos — um ganho de produtividade que muitas vezes supera uma classificação de velocidade máxima mais alta.
A regra prática:Especifique a velocidade com base na sua largura média esperada, não na sua largura máxima.Uma máquina que atinge 400 m/min em uma bobina de 300 mm pode ter dificuldades para ultrapassar 150 m/min em uma bobina de 1200 mm sem perda de qualidade.
Calculando a capacidade real: além da classificação de velocidade
Para adequar a capacidade da máquina à demanda, converta a especificação de velocidade em produção efetiva por turno usando esta estrutura:
Produção Efetiva = (Velocidade Operacional × Horas Operacionais × Fator de Eficiência) ÷ Índice de Utilização da Largura
Onde:
• Velocidade de operaçãoÉ a velocidade sustentável para o seu material e largura típicos, não a classificação máxima.
• Fator de EficiênciaConsidera-se o tempo de troca de ferramentas, a passagem da bobina, a remoção de resíduos e as verificações de qualidade. Uma máquina com posicionamento automático de ferramentas e fixação rápida pode reduzir o tempo de troca de 15 minutos para 3 minutos, melhorando o fator de eficiência em 5 a 10 pontos percentuais.
• Índice de utilização da larguraReflete a porcentagem da largura máxima da máquina que seus pedidos típicos realmente utilizam. Uma máquina de 1600 mm, processando principalmente pedidos de 400 mm, opera com 25% de utilização da largura — o que significa que o custo de capital dessa largura extra não traz nenhum benefício em termos de produtividade.
Exemplo:Uma convertedora precisa produzir 50.000 metros de folha de 25 mm por turno (8 horas).
• Máquina A: 300 m/min máx., troca manual (20 min), 85% de eficiência a 25 mm → efetivo ~255 m/min → produz ~122.400 m em 8 horas. Sobrecarga.
• Máquina B: 150 m/min máx., posicionamento automático (troca em 5 min), 92% de eficiência → efetivo ~138 m/min → produz ~66.240 m em 8 horas. Adequadamente dimensionada.
A máquina B custa menos, consome menos energia e ocupa menos espaço. A maior velocidade da máquina A não oferece nenhuma vantagem para este perfil de pedido.
O Modelo de Decisão Rápida: Três Perguntas a Fazer
Antes de finalizar as especificações de uma máquina, responda a estas três perguntas com sinceridade:
1. Qual é a largura mínima que você costuma cortar em fendas?
Se o seu portfólio inclui larguras inferiores a 20 mm, priorize a precisão da ferramenta e a estabilidade da tensão em detrimento da velocidade máxima. Uma máquina de 200 m/min com travamento hidráulico da ferramenta e rolos de prensa individuais terá um desempenho superior a uma máquina de 400 m/min com configuração manual em trabalhos de alta precisão e com larguras estreitas.
2. Qual é a faixa de espessura da folha que você recebe?
Para filmes padrão de PET de 12 μm, velocidades conservadoras com controle de tensão superior são mais seguras do que classificações de velocidade agressivas. Para filmes compósitos mais espessos (20 μm ou mais), velocidades mais altas tornam-se mais viáveis porque o material tolera maior tensão sem deformação permanente.
3. Com que frequência você alterará as especificações do pedido?
Se a sua produção envolve mudanças frequentes de largura — comuns em serviços de corte longitudinal ou em convertedores que atendem vários clientes de embalagens — a vantagem de velocidade de uma máquina de ponta pode ser anulada pelo tempo de inatividade para troca de ferramentas. Sistemas automáticos de layout de ferramentas e de fixação rápida oferecem mais capacidade real do que velocidade bruta.
Conclusão: A velocidade é um meio, não uma métrica.
A velocidade de corte ideal para sua operação é aquela em que sua máquina produz bobinas acabadas e comercializáveis com o mínimo de desperdício, tempo de inatividade e intervenção do operador. Esse número pode ser 80 m/min ou 350 m/min, mas é determinado pela sua combinação de materiais, requisitos de largura e padrões de qualidade, e não por uma comparação competitiva de fichas técnicas.
Ao avaliar fornecedores, solicite um teste utilizando as suas especificações de folha e larguras desejadas. Inspecione as bordas do corte com uma lupa para verificar a presença de rebarbas ou delaminação. Meça o alinhamento da face final do rolo. Verifique a consistência da tensão do núcleo à superfície. Essas observações fornecerão informações mais precisas sobre a capacidade real da máquina do que qualquer valor de velocidade máxima.
Sobre o autor
A Xiamen Delish Automation Equipment Co., Ltd. fornece soluções de corte e rebobinamento de precisão para as indústrias de folhas de estampagem a quente, embalagens flexíveis e filmes especiais. Nossa equipe técnica auxilia convertedores a adequar as especificações das máquinas às necessidades reais de produção, evitando gargalos por falta de capacidade e sobreinvestimento. Entre em contato conosco para discutirmos o seu material específico e o perfil de largura desejado.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Cortador de folha fria
 Rebobinador de fita para impressão de cartões
 Cortador de fitas para impressão de cartões
 Máquina de corte e estampagem a quente
 Cortador de Folha Holográfica
 Cortador de Folha de Aprimoramento Digital
 Máquina de corte de folha de estampagem a quente RSDS7H 1350 PLUS
 Máquina de corte de folha de estampagem a quente (RSDS7H) 1350






