A demanda por embalagens de tiragens curtas, etiquetas de segurança e acabamentos premium impulsionou os convertedores a adotarem o corte multimaterial. Uma única máquina capaz de processar folha holográfica de segurança pela manhã e folha fria para embalagens à tarde deixou de ser um luxo e tornou-se uma necessidade competitiva. No entanto, tratar esses três tipos de folha como "apenas filme fino" é o caminho mais rápido para rebarbas nas bordas, rugas de tensão e bobinas rejeitadas.
Este guia detalha os parâmetros específicos de cada material para o corte de folhas holográficas, de estampagem a frio e a quente em uma plataforma de corte compartilhada.
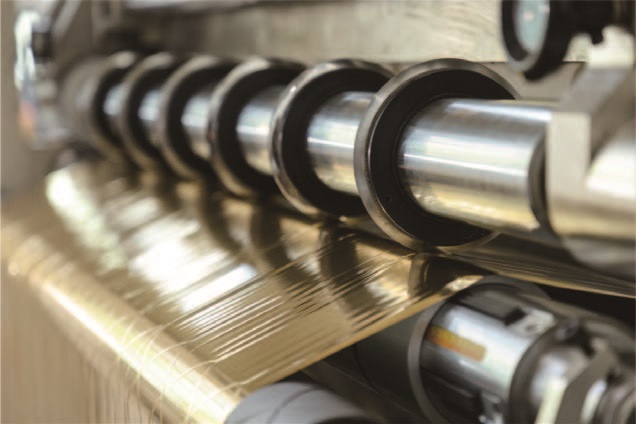
Entendendo a Divisão Material
Antes de ajustar qualquer botão, o operador deve reconhecer que essas lâminas diferem não apenas na espessura, mas também na arquitetura das camadas e no comportamento mecânico.
Folha de estampagem a quenteÉ um filme de transferência multicamadas. Uma camada de suporte de PET proporciona estabilidade dimensional, seguida por uma camada de liberação, uma camada colorida ou metalizada e uma camada adesiva. As camadas funcionais são frágeis; a camada de liberação é projetada para romper precisamente sob calor e pressão, o que significa que qualquer atrito mecânico durante o corte pode desencadear a delaminação.
Folha friaÉ projetada para transferência adesiva em linha com impressoras. Geralmente é mais fina e mais sensível à tensão do que a folha de estampagem a quente, pois não possui a mesma estrutura rígida de suporte e depende de um sistema adesivo sensível à pressão que pode ser comprometido por pressão excessiva nos pontos de contato ou acúmulo de calor durante o corte.
Folha holográfica—seja quente ou frio—adiciona uma superfície micro-relevada. A imagem holográfica é uma microestrutura física, não apenas um padrão impresso. Qualquer contato com um rolo guia sujo, uma lâmina de corte com rebarbas ou um caminho de bobina vibratório pode borrar ou arranhar a grade de difração, tornando o recurso de segurança visivelmente degradado.
Geometria e folga da lâmina: a primeira variável
O ajuste mais importante ao trocar entre esses materiais é a folga de cisalhamento e a sobreposição.
Parafolha de estampagem a quente, a folga lateral entre as lâminas circulares deve ser ligeiramente maior que a espessura da folha — normalmente na faixa de0,02 a 0,05 mmPara materiais de baixa espessura, a sobreposição deve ser mínima, descrita pelos operadores como "tocando, mas sem pressionar". Se a folga for muito grande, a camada metalizada se rasga em vez de ser cortada, produzindo uma rebarba que obstruirá a transferência durante a estampagem. Se for muito pequena, a camada de alumínio quebradiça se fratura sob compressão lateral.
Folha friaA lâmina se beneficia da mesma filosofia geral de limpeza, mas, como geralmente é mais macia e sensível à cola, a lâmina precisa estar mais afiada por mais tempo. Uma lâmina cega em folha fria gera calor por fricção que amolece a cola, fazendo com que a borda cortada bloqueie ou "solde" na camada adjacente durante o rebobinamento. Lâminas de carboneto de tungstênio ou revestidas de cerâmica são recomendadas para uso prolongado, a fim de manter o fio de corte afiado.
Folha holográficaExige a folga mais conservadora das três. A camada em relevo não tolera qualquer tensão compressiva. A folga deve ser definida no limite inferior da faixa aceitável para a espessura do filme base. Igualmente importante éexcentricidade axial da lâminaSe o desvio da haste da faca exceder0,003 mmA superfície holográfica apresentará marcas ondulatórias periódicas ou perda de brilho, mesmo que a largura do corte esteja dimensionalmente correta. A verificação com um indicador de mostrador na haste da lâmina antes de cada execução holográfica não é opcional; é o procedimento padrão.

Tensão: Onde as lâminas falham de forma diferente
A tensão é a variável silenciosa. Todas as três lâminas são finas e extensíveis, mas suas respostas elásticas diferem o suficiente para que um perfil de tensão "definido e esquecido" produza resultados aceitáveis para um material e resultados catastróficos para outro.
Folha de estampagem a quenteA folha de alumínio eletrolítico (PET) tolera tensão moderada devido à sua relativa robustez. Um ponto de partida para a folha de alumínio eletrolítico de 12 μm é frequentemente citado como 5–8 N no desenrolamento / 8–12 N no enrolamento, sendo o requisito crítico uma flutuação dentro de ±0,5 N. A tensão de enrolamento deve diminuir gradualmente à medida que o diâmetro do rolo aumenta; uma redução de 15–25% é típica para evitar rugas de compressão na camada interna.
Folha friaRequer menor tensão do que a folha de estampagem a quente de espessura semelhante. A camada adesiva é sensível à pressão e a tensão excessiva de rebobinagem pode causar o escoamento a frio e o bloqueio das camadas. Comece com a tensão de desenrolamento no limite inferior da faixa controlável da máquina e aumente apenas até obter a planicidade desejada. Se o rolo acabado apresentar ondulações ou curvatura nas bordas, reduza a conicidade em vez de aumentar a tensão base.
Folha holográficaA tolerância à tensão situa-se entre as duas, mas é a menos tolerante a flutuações de tensão. A camada em relevo é rígida em relação ao substrato, e variações rápidas de tensão podem causar microfissuras ao longo da borda da fenda, invisíveis na rebobinadeira, mas que aparecem como falhas de brilho após a estampagem. O controle de tensão em malha fechada com uma célula de carga é fortemente preferido ao controle de torque em malha aberta para este material.
Seleção do eixo de rebobinagem e compensação de deslizamento
Ao cortar faixas estreitas — comuns em fitas holográficas usadas em fios de segurança — a escolha do eixo de rebobinagem afeta diretamente a qualidade do rolo. Recomenda-se um eixo pneumático de fricção deslizante (eixo diferencial) para rebobinagem de múltiplas faixas dos três tipos de folha. Os anéis deslizantes compensam pequenas variações de espessura ao longo da bobina, permitindo que cada faixa estreita seja enrolada com uma tensão consistente, independentemente das faixas vizinhas. Sem o deslizamento diferencial, um ponto mais espesso em uma faixa fará com que o rolo seja enrolado mais apertado, reduzindo a tensão das faixas adjacentes e produzindo faces finais irregulares.
Para películas holográficas de segurança, em particular, rolos de pressão individuais por tira são vantajosos. A superfície em relevo é sensível tanto à pressão quanto à vibração; um rolo de pressão de largura total que abrange várias tiras transfere as variações de tensão de uma faixa para outra. Rolos individuais isolam cada faixa cortada, mantendo a planicidade sem danificar a microestrutura holográfica.

Controle de estática e contaminação
Filmes à base de PET geram eletricidade estática de forma agressiva, principalmente no ponto de corte onde a bobina é separada. O filme carregado atrai poeira e detritos em suspensão, que se incrustam no rolo de rebobinagem e causam furos ou defeitos de transferência no processo final de estampagem. Uma barra ionizante imediatamente antes do ponto de contato da bobina de rebobinagem é a medida mínima de precaução. Para filmes holográficos, a barra deve ser posicionada de forma a neutralizar a bobina após o corte, mas antes que as tiras convirjam para o eixo de rebobinagem.
A limpeza dos rolos é igualmente crucial. Qualquer resíduo de adesivo seco, poeira ou partícula metálica em um rolo guia será transferida para a superfície da folha. No caso de folhas holográficas, essa contaminação não é meramente estética — ela pode destruir o efeito óptico em uma área localizada. Estabeleça uma rotina de inspeção e limpeza dos rolos entre as trocas de materiais, e não apenas no início do turno.
Lista de verificação prática para transição
Ao migrar uma única máquina da estampagem a quente para a estampagem a frio e, em seguida, para a estampagem holográfica, a seguinte sequência minimiza as tentativas e erros:
1. Verifique o desalinhamento da haste da faca.Com um indicador de mostrador. Não prossiga se o desvio radial exceder 0,003 mm para folhas holográficas ou 0,005 mm para outras folhas.
2. Ajuste a folga de cisalhamentoAdequado ao material recebido: 0,02–0,05 mm para estampagem a quente e folha a frio; a extremidade estreita dessa faixa para holografia.
3. Trocar ou inspecionar as lâminasA aplicação de foil frio e foil holográfico deve começar com uma lâmina nova ou recém-afiada.
4. Selecione o eixo de rebobinagemCom base na largura da fenda. Use eixos deslizantes diferenciais para trechos estreitos com múltiplas tiras.
5. Programe um perfil de tensão cônico.Adequado ao material. Comece de forma conservadora e aumente apenas se a planicidade da fita assim o exigir.
6. Ativar a eliminação estáticae confirmar o funcionamento da barra de íons.
7. Faça um teste rápido.e inspecione a borda da fenda sob ampliação. Rebarbas na folha de estampagem a quente indicam folga excessiva; perda de brilho na folha holográfica indica desalinhamento da lâmina ou flutuação excessiva de tensão.
Conclusão
Uma única máquina de corte longitudinal pode processar com sucesso folhas holográficas, de estampagem a frio e a quente, mas somente se o operador tratar a troca de material como uma configuração específica para cada tipo de folha, e não apenas como uma mudança de largura. As diferenças que importam são medidas em mícrons e newtons: folga de cisalhamento, excentricidade da lâmina, conicidade de tensão e compensação de deslizamento. Acertando esses aspectos, a máquina se torna um centro de lucro flexível. Ignorando-os, cada tipo de folha encontrará uma maneira de falhar.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


 Cortador de folha fria
 Cortador de Folha de Aprimoramento Digital
 Cortador de Folha para Impressão Serigráfica






