O corte da folha de estampagem a quente é um elo discreto, porém crucial, na cadeia de embalagens e impressão. Ele se situa no início do processo de estampagem a quente, onde a qualidade e a eficiência do corte determinam diretamente o ritmo de produção e os custos de material das máquinas subsequentes. Contudo, por muito tempo, as melhorias de eficiência nesse processo foram simplesmente equiparadas ao "aumento da velocidade do veículo" — a velocidade nominal do equipamento foi elevada de 200 metros por minuto para 500 metros por minuto, mas a produção efetiva real é frequentemente consumida por paradas para troca de material, cortes de teste de layout de ferramentas, refugo de folhas quebradas e retrabalho de bordas irregulares.
Melhorias reais na eficiência exigem uma mudança de perspectiva, passando de "quão rápido a máquina funciona" para "quão bem cada metro de folha é utilizado". O primeiro refere-se a parâmetros mecânicos, enquanto o segundo representa a capacidade do sistema.

Desperdiçado e consumido rapidamente
As perdas de eficiência no local de corte de folhas de estampagem a quente raramente se manifestam como "falhas de equipamento"; na maioria das vezes, elas estão escondidas em alguns detalhes do dia a dia.
O processo de fabricação depende da experiência, e a margem de material nas bordas é maior por "segurança". No corte longitudinal tradicional, os operadores geralmente deixam uma grande margem em ambos os lados do rolo principal para garantir que a largura do produto final esteja dentro dos padrões exigidos, com uma taxa de utilização do material entre 85% e 90%. Pedidos com combinações de tiras estreitas de múltiplas especificações são especialmente desvantajosos; os cálculos manuais de posicionamento da ferramenta dificultam o aproveitamento de todas as combinações, e o desperdício de material nas bordas se torna um custo implícito.
As paradas para troca de rolos consomem horas de trabalho produtivas. Após o uso de cada rolo mestre, a passagem da folha, o alinhamento, o recebimento de materiais e a retomada da velocidade levam de dez a vinte minutos, mesmo para trabalhadores qualificados. Se o rolo for trocado dez vezes por dia, ele se esgotará em pouco mais de duas horas. Isso sem contar o realinhamento e o desperdício de cortes de teste causados pelo recebimento incorreto do material.
As flutuações de tensão criam "restos invisíveis". O material base da folha de estampagem a quente é fino e o revestimento é quebradiço; mesmo pequenas flutuações de tensão podem causar estiramento, deformação ou enrugamento. Esses defeitos podem não aparecer imediatamente durante o corte, mas podem se tornar a origem de registro impreciso, falhas na aplicação de ouro e falhas de estampagem durante os processos subsequentes de estampagem a quente. Quando o problema era detectado, todo o rolo já havia sido cortado.
Assim que a folha se rompe, toda a linha é reiniciada. Desgaste da ferramenta, adsorção eletrostática, travamento do rolo guia, envelhecimento da embreagem de pó magnético — se qualquer um desses problemas ocorrer, a folha se rompe instantaneamente durante a operação em alta velocidade e toda a linha para para realimentar o material. Para equipamentos com quebras frequentes da folha, mesmo que a velocidade seja alta, isso se torna irrelevante.
Três caminhos paralelos para a melhoria da eficiência
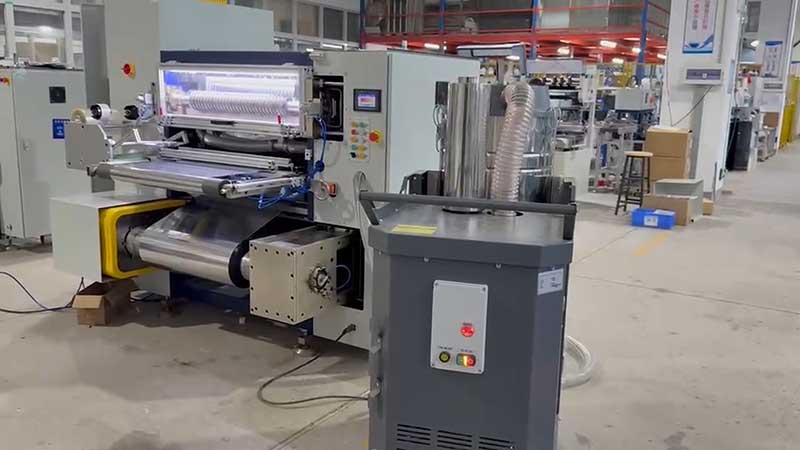
Para esses pontos de perda, as medidas práticas atuais para melhorar a eficiência seguem basicamente três caminhos: otimizar o layout das pás, garantir mudanças contínuas no recuo e estabilizar a tensão. A combinação desses três fatores é o que realmente impulsiona o crescimento da produção efetiva.
A inteligência do processo de layout da ferramenta é a área mais promissora para melhorar a utilização de materiais.O núcleo do algoritmo de layout de ferramentas com IA não é nenhum mistério: após inserir a combinação de largura necessária para o produto final, o sistema seleciona automaticamente todos os arranjos de posicionamento de ferramentas possíveis para encontrar a solução com a menor quantidade de material nas bordas. Tomando como exemplo uma barra de cobre de 1500 mm de largura, o corte manual pode resultar em mais de 10 milímetros de material restante nas bordas, mas algoritmos inteligentes podem reduzir esse valor para menos de 2 milímetros, elevando a utilização do material de menos de 90% para mais de 98%. Um sistema mais avançado também integra visão computacional — câmeras CCD escaneiam a folha em tempo real, identificando marcas de cor, limites de padrões e até mesmo defeitos de revestimento. Durante o corte longitudinal, o sistema evita ativamente as áreas com defeitos, em vez de removê-los para o produto final e, posteriormente, localizá-los e devolvê-los ao processo. A eficácia dessa combinação se reflete claramente nos dados reais: a taxa média de utilização de material para pedidos com múltiplas especificações aumentou de quatro a cinco pontos percentuais, e a taxa de desperdício foi reduzida de mais de 8% para menos de 4%.
A tecnologia de recepção automática resolve o "problema crucial" do desligamento durante a troca da bobina.Dispositivos de fusão ultrassônica ou a quente completam a conexão entre bobinas novas e antigas sem desligamento ou com breves interrupções, reduzindo o tempo para uma única troca de material de vinte minutos para cerca de trinta segundos. Dados de testes reais de uma empresa de embalagens em Zhejiang mostram que o tempo médio de troca de material caiu de uma média de 25 minutos para 35 segundos, resultando em um aumento de mais de 40% na produção diária. A melhoria na qualidade da conexão do material também tem um efeito em cadeia: as juntas ficam planas e firmes, tornando menos provável a quebra da folha durante o corte, reduzindo o tempo de inatividade secundário causado por problemas nas juntas.
O controle preciso da tensão garante qualidade e eficiência.A tensão nas três seções de desenrolamento, corte e enrolamento é controlada independentemente. Cada seção é alimentada e ajustada por servomotores combinados com rolos flutuantes, mantendo as flutuações de tensão dentro de um por cento. Para materiais altamente sensíveis à tensão, como folhas de transferência e folhas para laser, o controle em malha fechada é especialmente importante — tensão estável, redução de rugas e deformações por tração, rebarbas nas bordas de corte e melhor adaptabilidade para estampagem a quente subsequente em máquinas. Enquanto isso, a eliminação de estática e a limpeza dos rolos guia, que muitas vezes são negligenciadas na manutenção diária, são, na verdade, duas causas ocultas de quebra da folha, além da tensão. Barras de ar iônico na frente e atrás do suporte da lâmina e a limpeza regular da superfície do rolo são medidas de baixo custo, mas podem eliminar uma quantidade considerável de quebras aleatórias da folha.
Os limites da eficiência não estão na lâmina.
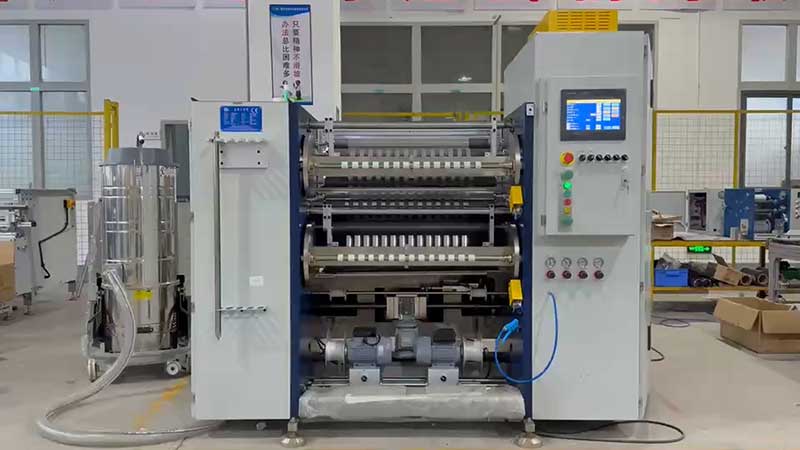
Um fato notável é que, quando a velocidade de corte ultrapassa um determinado limite, o benefício marginal de continuar aumentando a velocidade do veículo diminui rapidamente. O aumento do risco de quebra da folha, a maior dificuldade no controle da tensão e a menor uniformidade do enrolamento consomem a velocidade extra. O que realmente determina a produção efetiva de uma máquina de corte longitudinal é sua capacidade de operar de forma contínua e estável, sem interrupções, bem como a proporção de cada rolo do rolo principal que é cortada em produtos acabados de qualidade.
Dessa perspectiva, a lógica para aprimorar a eficiência mudou. No passado, a competição girava em torno da dureza da lâmina e da potência do motor; agora, o foco está na precisão do posicionamento do algoritmo, na velocidade de resposta do sensor e na confiabilidade das operações de alimentação. Um dispositivo com capacidade de 500 metros por minuto pode apresentar quebras de lâmina a cada meia hora e uma parada de 20 minutos após cada troca de rolo; sua produção efetiva real pode ser inferior à de uma máquina que opera continuamente por oito horas sem interrupção a 300 metros por minuto.
O preço unitário da folha de estampagem a quente não é baixo; cada centímetro desperdiçado representa lucro. Reduzir o desperdício de material nas bordas de 8% para 2%, diminuir o tempo de enrolamento de 20 minutos para meio minuto e reduzir a quebra da folha de "várias vezes ao dia" para "várias vezes por semana" — essas melhorias aparentemente triviais resultam em um aumento real na eficiência de corte. Para fábricas que consomem milhões de folhas anualmente, isso geralmente é muito mais vantajoso em termos de custo-benefício do que substituir uma máquina mais rápida.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Cortador de folha fria
 Rebobinador de fita para impressão de cartões
 Cortador de fitas para impressão de cartões
 Máquina de corte e estampagem a quente
 Cortador de Folha Holográfica
 Cortador de Folha de Aprimoramento Digital
 Máquina de corte de folha de estampagem a quente RSDS7H 1350 PLUS
 Máquina de corte de folha de estampagem a quente (RSDS7H) 1350






