A dificuldade em operar a máquina de corte de folhas de estampagem a quente não reside em "saber como ligá-la", mas sim em "cortar de forma constante, recolher o material com precisão e evitar rebarbas". A folha de estampagem a quente possui um substrato fino e um revestimento quebradiço, o que a torna altamente sensível à tensão, às ferramentas de corte e à eletricidade estática. A utilização de um material de folha diferente no mesmo equipamento pode resultar em uma lógica de parâmetros completamente distinta. A seguir, abordaremos dois aspectos: etapas práticas e técnicas essenciais, equilibrando pontos de partida para iniciantes com a previsão e a resolução de problemas comuns.
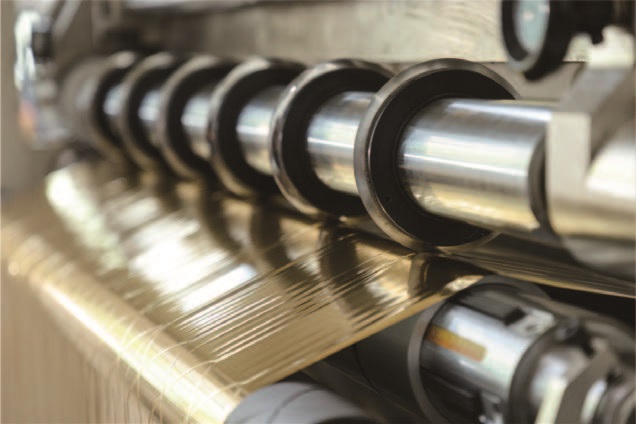
1. "Veto" antes da inicialização: Confirmação de segurança e status
Nas normas de operação de máquinas de corte longitudinal, a segurança tem poder de veto. A máquina de corte longitudinal de folhas para estampagem a quente possui múltiplos pontos de contato e peças rotativas de alta velocidade; é estritamente proibido operar o eixo rotativo usando luvas. Cabelos compridos devem ser presos dentro do chapéu e os punhos das camisas devem estar bem ajustados. Isso não é mera formalidade — a folha é extremamente fina e, uma vez que as luvas ou a roupa se enroscam nela, muitas vezes não há tempo para parar bruscamente.
A verificação do estado do equipamento concentra-se em três pontos: ferramentas, pressão do ar e botão de parada de emergência. Verifique se há lascas na borda das lâminas redondas ou planas; mesmo lascas minúsculas podem se transformar em rebarbas periódicas ou quebra da lâmina em altas velocidades. A pressão do ar na passagem de ar geralmente precisa atingir 0,5–0,7 MPa. Pressão de ar insuficiente causará força de fixação insuficiente no mandril, fazendo com que o fuso se mova durante a operação. O botão de parada de emergência deve ser pressionado uma vez para confirmar que o acionamento principal pode ser realizado.
2. Alimentação e penetração do filme: O caminho é mais importante que a força.
O núcleo do material é a centralização. Após a instalação do rolo na bobina, o mandril deve ser travado e o dispositivo de centralização ajustado para que o centro do rolo de folha se alinhe com a linha central do equipamento. Rolos principais excêntricos não apresentam anormalidades em baixas velocidades, mas, à medida que a velocidade aumenta, a tensão de enrolamento flutua periodicamente, manifestando-se diretamente como uma face final de rebobinagem em forma de torre ou alargada.
O caminho de penetração do filme varia ligeiramente conforme o modelo, mas a sequência geral é: rolo guia de desenrolamento → rolo de detecção de tensão → conjunto de lâminas de corte → rolo guia de enrolamento. Mantenha a folha plana durante a penetração do filme, sem torcê-la ou virá-la. Cole a ponta do material firmemente no tubo central de enrolamento com fita adesiva, aplicando em dois ou três pontos. Se a fita for muito grossa, podem formar-se protuberâncias localizadas durante o estágio inicial de enrolamento, que são difíceis de remover depois de pressionadas na camada interna.
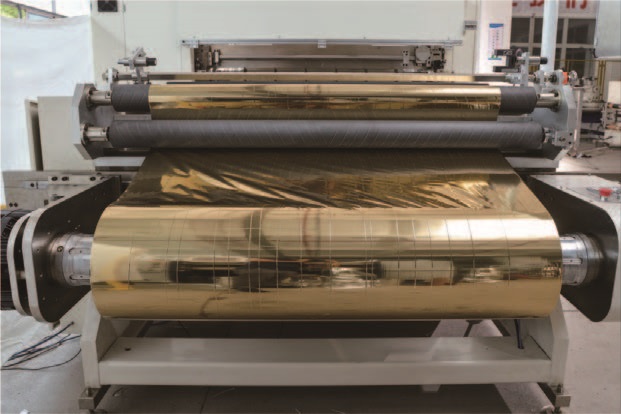
3. Configurações de parâmetros: A tensão é a alma, a velocidade é a proteção.
Na lógica de parâmetros do corte de folhas para estampagem a quente, a tensão tem prioridade sobre a velocidade. Um erro comum entre iniciantes é copiar a velocidade máxima indicada na placa de identificação do equipamento sem levar em consideração a tensão adequada e o material da folha.
O ajuste da tensão segue o princípio de "pequeno sobre grande, baixo primeiro, depois gradual". Tomando como exemplo uma folha de estampagem a quente fina comum, o valor de referência para a tensão de enrolamento situa-se entre 20 e 50 N, com ajustes finos dependendo da espessura e largura do material da folha. Para ajustes mais precisos, consulte as características do material: a folha de estampagem a quente à base de PET tem maior resistência à tração e uma tensão ligeiramente maior; a folha à base de papel é propensa a deformações por estiramento e deve ser mantida sob tensão baixa e constante; a folha de transferência e a folha a laser são altamente sensíveis a flutuações de tensão, por isso recomenda-se ativar o controle de tensão em circuito fechado. A tensão de enrolamento é geralmente 10% a 15% menor que a tensão de enrolamento, e uma redução de conicidade de 15% a 25% é definida para compensar a extrusão externa causada pelo aumento do diâmetro da bobina.
Recomenda-se controlar a velocidade inicial de corte entre 30 e 50 metros por minuto. O objetivo do corte de teste em baixa velocidade não é aumentar o rendimento, mas sim permitir que os operadores observem o processo: verificar se o corte está limpo, se há algum ruído anormal no eixo da lâmina e se a face final da bobina está plana. Após confirmar que tudo está correto, a velocidade é aumentada gradualmente, com cada aceleração não excedendo 20 metros por minuto.
A distância de corte deve ser ajustada com a ferramenta completamente parada. A folga da lâmina geralmente é definida entre 10% e 15% da espessura da folha; se estiver muito apertada, acelera o desgaste; se estiver muito folgada, não corta e causa rebarbas. Após o ajuste da ferramenta, use um paquímetro para medir o espaçamento entre os porta-ferramentas e verifique com um pequeno movimento para garantir que o eixo da ferramenta não se desloque.
4. Corte de teste e confirmação da primeira peça: Parar é mais importante do que continuar.
A etapa de corte experimental antes da produção em massa formal é o divisor de águas entre operações habilidosas e operações realizadas sem conhecimento técnico. Após percorrer de 1 a 2 metros, pare imediatamente e retire a amostra para inspecionar três indicadores: corte, largura e superfície.
O corte deve ser limpo, sem rebarbas irregulares e sem desprendimento de pó de alumínio ou resíduos de escovação. Caso ocorram rebarbas, priorize a verificação do fio e da folga da lâmina em vez de ajustar a tensão imediatamente — 90% das rebarbas repentinas podem ser resolvidas com a troca da ferramenta. A largura é medida com um paquímetro, com erros geralmente controlados dentro de ±0,5 mm. A inspeção da superfície concentra-se na verificação de marcas de rolos ou adsorção eletrostática de partículas da folha metálica, que podem causar manchas durante a estampagem subsequente.
Após a aprovação no corte de teste, os operadores não devem abandonar seus postos durante a primeira operação de laminação. As falhas no corte longitudinal da folha de estampagem a quente geralmente se concentram durante a fase de aceleração: alterações no gradiente de tensão, resposta de correção tardia e aumento do acúmulo de estática — todos amplificados após o aumento da velocidade.
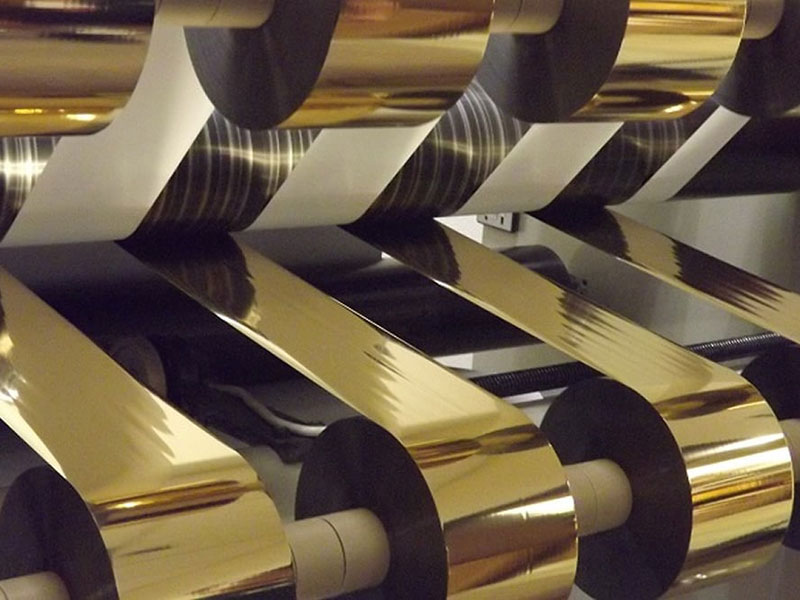
5. Avaliação e resolução rápidas de problemas de alta frequência
Rebarbas e escovação: Primeiro, observe a borda da lâmina. Use uma lupa para verificar se há lascas; se o seu dedo estiver frio ao toque, é necessário substituir a lâmina. Se a ferramenta estiver em boas condições, verifique se a folga está muito grande; recomenda-se ajustar a folga da lâmina fina em 1,2 a 1,5 vezes a espessura do material. A eletricidade estática também pode ser um fator de empurrão oculto; instalar barras de ar iônico na frente e atrás do suporte da ferramenta pode melhorar significativamente a situação.
Lâmina quebrada: Quebra regularmente na borda de corte, geralmente devido à pressão excessiva da faca ou a um entalhe na lâmina, causando a formação de microfissuras no corte que se propagam e quebram sob tensão; Para quebras aleatórias da lâmina, priorize a redução da tensão para verificar se a saída do freio de pó magnético está instável.
Face final do enrolamento irregular: primeiro, descarte a causa mais comum, que é a obstrução do sensor de correção por resíduos da folha metálica. Em seguida, verifique o paralelismo de cada rolete guia (tolerância ≤ 0,5 mm/m). Se a ferramenta e a correção estiverem normais, ajuste gradualmente o cone de enrolamento para que a maioria dos problemas na face final se resolva nesta etapa.
6. Considerações finais e hábitos diários
Ao descarregar, coloque cuidadosamente na bandeja para evitar danificar as extremidades do rolo. Etiquete com as especificações, metros e data para facilitar a rastreabilidade. Após cada turno, limpe o pó de alumínio e os resíduos de cola nas superfícies do suporte da lâmina e do rolo guia. As aparas da folha se acumulam até certo ponto e podem riscar as superfícies das folhas subsequentes, formando resíduos ocultos.
O que realmente amplia a diferença na habilidade operacional não é a quantidade de parâmetros que você memoriza, mas sim estabelecer uma sequência de triagem: "pare antes de observar, devagar antes de rápido, faca antes de tensão". Defeitos de qualidade no corte de folhas para estampagem a quente raramente são causados por um único fator: rebarbas causam acúmulo de resíduos, os resíduos levam ao desalinhamento e o desalinhamento aumenta ainda mais o desgaste de um lado — criando um ciclo vicioso. A maneira de interrompê-lo é sempre parar na primeira etapa e corrigir o problema.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Cortador de folha fria
 Rebobinador de fita para impressão de cartões
 Cortador de fitas para impressão de cartões
 Máquina de corte e estampagem a quente
 Cortador de Folha Holográfica
 Cortador de Folha de Aprimoramento Digital
 Máquina de corte de folha de estampagem a quente RSDS7H 1350 PLUS
 Máquina de corte de folha de estampagem a quente (RSDS7H) 1350






