A estampagem a quente e o corte são etapas iniciais essenciais no processo de estampagem, e sua qualidade determina diretamente a taxa de sucesso dos produtos estampados a quente subsequentes. Há um ditado na indústria que diz "30% quente, 70% corte", e a essência da qualidade do corte depende quase que inteiramente do controle da tensão. A folha de estampagem a quente geralmente é feita de PET como material base, com uma espessura total de apenas 12 a 30 μm. Sua superfície é laminada com uma camada de liberação, camada de cor, revestimento de alumínio e camada adesiva. Possui uma estrutura fina e um revestimento altamente quebradiço, tornando-a muito mais sensível ao estresse mecânico do que os filmes de embalagem comuns. Tensão excessiva faz com que o substrato se estique e deforme, o revestimento rache e haja desalinhamento da folha durante a estampagem a quente do produto acabado; se a tensão for muito baixa, os rolos ficam frouxos, as extremidades ficam irregulares e podem até desenvolver rugas com formato de "núcleo de crisântemo". Mais desafiador ainda, as velocidades de corte foram elevadas dos tradicionais cem metros por minuto para 300-500 m/min, e flutuações de tensão em milissegundos podem causar riscos irreversíveis à qualidade de milhares de metros de fitas de alumínio. Portanto, a tecnologia de controle de tensão há muito ultrapassou a ideia ingênua de "apertar a fita" e evoluiu para um sistema servo-controlado dinâmico de circuito fechado que abrange todo o processo de desenrolamento, tração e enrolamento.
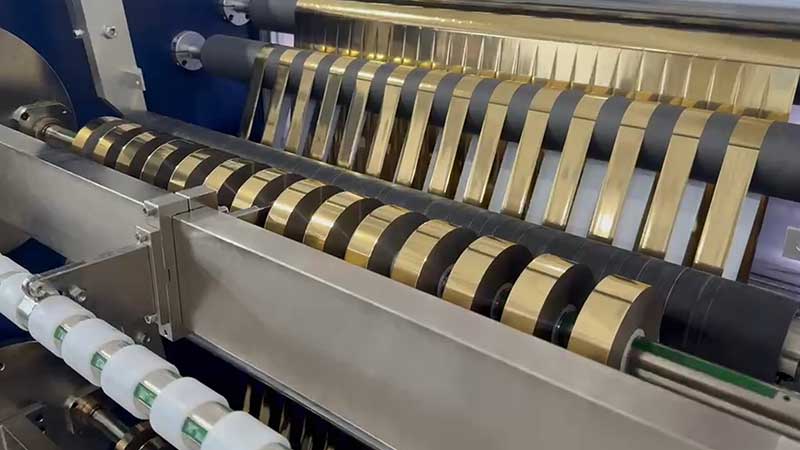
Seção de desenrolamento: controle anti-taper e isolamento de perturbações
O desenrolamento é o ponto de partida da tensão e também a seção onde o diâmetro muda mais drasticamente. De bobina cheia a núcleo oco, o diâmetro da bobina é várias vezes maior, ou até mais de dez vezes maior, do que a proporção usual, e o momento de inércia muda significativamente. Se a extremidade de desenrolamento não puder ser adaptada em tempo real, as flutuações de tensão serão transmitidas diretamente para a cortadora, causando desvios dimensionais no corte ou enrugamento do material. As soluções tradicionais utilizam principalmente freios de pó magnético para fornecer torque reverso, obtendo um ajuste contínuo através da variação da corrente de excitação. No entanto, a lógica de controle não busca uma "tensão constante" — pelo contrário, a extremidade de desenrolamento requer um controle anti-desgaste: à medida que o diâmetro da bobina diminui, o torque de frenagem diminui automaticamente de acordo com uma curva predefinida, garantindo que a folha mantenha uma tensão superficial semelhante no momento da separação do rolo mestre. Se o torque de frenagem não diminuir com o diâmetro da bobina, a camada inferior da bobina grande pode ser facilmente esticada em excesso, e listras longitudinais aparecem quando desenrolada. A tensão de referência para o desenrolamento de folhas de estampagem a quente geralmente varia de 3N a 8N. Em altas velocidades, a vibração lateral pode aumentar ligeiramente em 5% a 10%, mas, assim que linhas de alongamento longitudinal forem observadas, elas devem ser imediatamente corrigidas. Além disso, a correção do desenrolamento e o controle de tensão precisam ser funcionalmente desacoplados. Sensores fotoelétricos detectam a posição da borda do rolo fêmea e acionam o movimento lateral do assento de desenrolamento. Se a resposta de correção for muito lenta, pode haver acúmulo de offset, enquanto força excessiva pode introduzir novas oscilações serpentinas. Cada um desempenha seu papel para fornecer um ponto de entrada estável para a tensão fundamental.
Seção de enrolamento: Redução de conicidade e estratégia de segmentação
O rebobinamento é a manifestação final da qualidade do corte. Durante o enrolamento, o diâmetro aumenta de oco para cheio. Se a tensão constante for mantida, o material externo comprimirá continuamente a camada interna, fazendo com que a face final deslize, na melhor das hipóteses, ou que o núcleo seja comprimido em rugas em forma de crisântemo. Portanto, o controle de tensão cônica tornou-se a lógica padrão para o enrolamento de folhas de estampagem a quente: a tensão diminui de acordo com uma curva predefinida à medida que o diâmetro aumenta. O coeficiente de conicidade da folha de estampagem a quente é geralmente de 0,5 a 0,8, com a tensão inicial definida em 8% a 12% da tensão de ruptura do material e a tensão final em 40% a 70% do valor inicial. Uma solução mais refinada utiliza o controle segmentado: a seção inicial (diâmetro do rolo de 0% a 20%) garante um núcleo liso e ajustado com menor tensão; segmentos de tensão constante (20% a 70%) mantêm a pressão intercamadas estável. A seção de descida cônica (70%–100%) reduz gradualmente a tensão para compensar o efeito de compressão extra causado pelo próprio peso do anel externo sobre a camada interna. O valor dessa estratégia segmentada reside no reconhecimento de que os requisitos mecânicos em diferentes estágios do processo de enrolamento são fundamentalmente diferentes, e uma única curva cônica de inclinação fixa não consegue atender simultaneamente aos objetivos duplos de adesão do núcleo e prevenção do afrouxamento da camada externa.
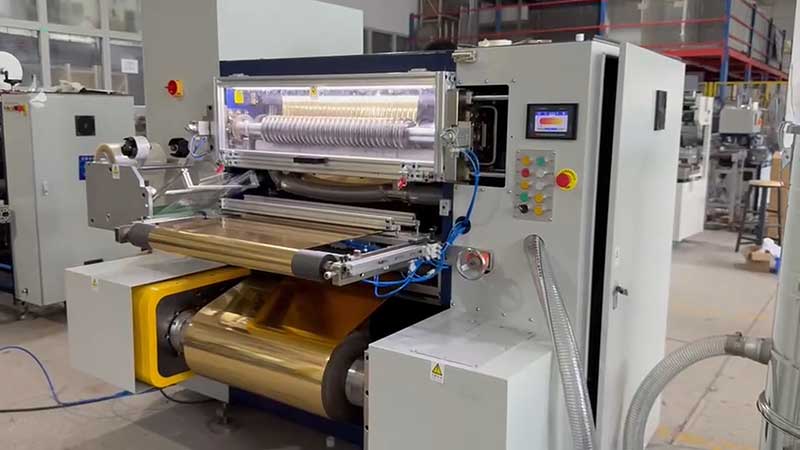
Acoplamento de rolos de pressão e tensão: uma dimensão sinérgica subestimada
O controle de tensão não opera isoladamente. O rolo de pressão é responsável por pressionar a folha contra o núcleo, expelindo o ar entre as camadas e fornecendo tração por atrito. Existe uma profunda relação entre seu estado e a configuração de tensão. Se o eixo do rolo de pressão e o eixo de enrolamento não forem paralelos, e o desvio de pressão exceder 0,05 mm/m, a superfície da folha ficará com um lado tensionado e o outro frouxo, sendo que o lado frouxo enruga com facilidade. A dureza do rolo também é crucial: rolos excessivamente duros não se adaptam a pequenas flutuações na espessura da folha, enquanto rolos excessivamente macios deformam-se facilmente e causam distribuição de pressão irregular. Para folhas de estampagem a quente, recomenda-se o uso de superfícies de rolos de poliuretano ou borracha nitrílica com dureza Shore de 60 a 75. Uma questão mais complexa reside na coordenação temporal entre pressão e tensão. No estágio inicial do enrolamento, o diâmetro da bobina é pequeno, exigindo alta pressão de contato para expelir o ar; no estágio posterior do enrolamento, o diâmetro aumenta e a pressão de contato deve diminuir gradualmente. Se a conicidade da tensão diminuir, mas a pressão no rolo permanecer alta, cria-se um estado contraditório de "baixa tensão externa e alta pressão no rolo" — esta é a verdadeira causa de muitas falhas de enrugamento, e não simplesmente um ajuste incorreto da tensão. Portanto, as máquinas de corte longitudinal de alta tecnologia introduzem um mecanismo de rolo de pressão flutuante, que ajusta automaticamente sua posição de acordo com as mudanças no diâmetro da bobina, mantendo o ângulo de enrolamento e a pressão de contato constantes, e acoplando proporcionalmente a pressão do rolo e a tensão de enrolamento para resolver essa contradição.
Velocidade de resposta: de atraso PID a resposta em malha fechada em nível de milissegundos.
Por mais engenhosa que seja a curva de afilamento, se a resposta do sistema de controle não acompanhar as mudanças de velocidade, todas as estratégias falham. As máquinas de corte longitudinal tradicionais dependem de algoritmos PID para o controle de tensão, com tempos de resposta que variam de 200 a 500 ms. Em contraste, o corte longitudinal de folhas para estampagem a quente leva apenas alguns segundos do início até 500 m/min. Quando um rolo de material passa pelas juntas das extremidades, as perturbações de tensão se propagam por todo o percurso da fita em 50 ms. Isso significa que o comando de correção PID ainda não foi emitido e as perturbações já causaram rugas ou afrouxamento na extremidade de rebobinagem. A nova geração supera esse gargalo em duas dimensões: a extremidade de execução utiliza um motor de torque de acionamento direto com um design integrado de rotor e bobina, eliminando a folga do redutor e a deformação elástica de acoplamento, reduzindo a constante de tempo mecânica no lado de desenrolamento de 80 ms para 12 ms e comprimindo o atraso entre o comando de ajuste de tensão e a saída de torque para menos de 5 ms. O algoritmo de controle adota uma estrutura aninhada de três camadas: "laço de corrente — laço de velocidade — laço de tensão". A resposta do laço de corrente, inferior a 1 ms, controla diretamente o torque de saída, enquanto o laço de velocidade, inferior a 5 ms, suprime as perturbações causadas por flutuações de velocidade. O modelo de sobreposição mais externo prevê o avanço e calcula antecipadamente a variação de torque necessária com base nas mudanças no diâmetro da bobina e nas curvas de aceleração/desaceleração. Os dados medidos mostram que, em condições em que a velocidade cai de 500 m/min para 300 m/min, a solução PID tradicional apresenta uma sobretensão de cerca de 3,5 N e um tempo de recuperação de cerca de 400 ms, enquanto a solução com avanço e duplo laço fechado apresenta uma sobretensão de apenas 0,8 N e um tempo de recuperação de cerca de 80 ms. Essa diferença de magnitude determina diretamente se a tira de folha passa suavemente ou se rompe durante o corte em alta velocidade.
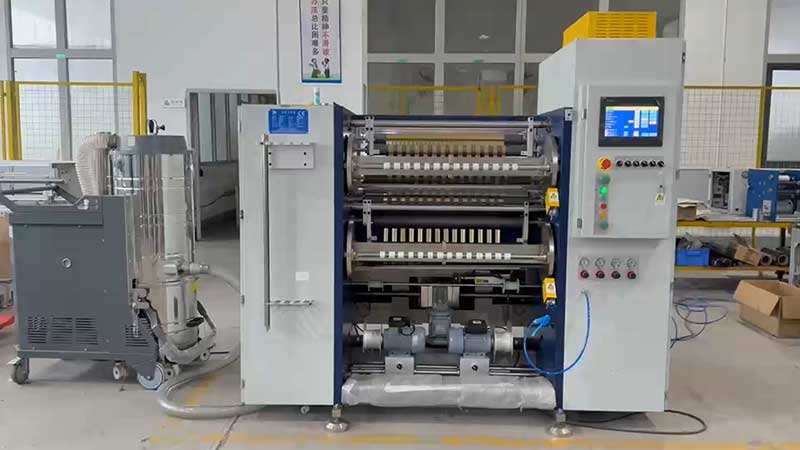
Compatibilidade de materiais: Não existe uma fórmula de tensão universal.
A folha de ouro para estampagem a quente não é feita de um único material. A folha de substrato PET possui alta resistência e boa estabilidade, capaz de suportar alta tensão; a folha à base de papel é relativamente macia e facilmente esticada e deformada, exigindo baixa tensão e mantendo a estabilidade; os revestimentos de folha de transferência e de folha a laser possuem estruturas complexas e são extremamente sensíveis a flutuações de tensão, exigindo sistemas de circuito fechado para controlar essas flutuações ao mínimo; os revestimentos de folha com textura metálica são mais espessos e a tensão excessiva pode causar o desprendimento do revestimento. Mesmo para o mesmo tipo de folha de substrato PET, as configurações de tensão para espessuras de 12 μm e 25 μm são completamente diferentes. Portanto, os modernos sistemas de controle de tensão de máquinas de corte longitudinal são geralmente equipados com funções de gerenciamento de fórmulas de processo, permitindo que os operadores predefinam parâmetros de tensão e curvas de conicidade para diferentes materiais, larguras e espessuras, que podem ser recuperados com um clique durante as mudanças de pedido para reduzir erros de configuração humana. Isso pode parecer uma função de conveniência, mas, na realidade, é um reconhecimento institucionalizado do fato de que "o controle de tensão não pode existir independentemente das propriedades do material".
Da regulação de corrente em freios de partículas magnéticas à resposta de torque em nível de milissegundos em servoacionamentos diretos; de uma única configuração de tensão constante ao acoplamento entre cone segmentado e pressão do rolo — a evolução da tecnologia de controle de tensão em máquinas de corte de folhas para estampagem a quente reflete uma questão mais fundamental: no processamento de materiais frágeis em escala micrométrica, a fronteira entre "frouxo" e "apertado" é extremamente estreita, e o verdadeiro teste da tecnologia é a capacidade de manter a tensão estável dentro dessa estreita faixa durante processos dinâmicos de alta velocidade. À medida que as velocidades de corte continuam a aumentar, a intervenção da computação de borda e do controle preditivo por IA pode reduzir ainda mais o tempo de resposta para menos de 10 ms, mas a lógica central permanece inalterada: o objetivo final do controle de tensão é garantir que cada camada de folha suporte a quantidade exata de tensão durante o enrolamento — nem frouxa nem apertada — e complete a transição do rolo mestre largo para a bobina estreita de precisão no estado ideal.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Cortador de folha fria
 Rebobinador de fita para impressão de cartões
 Cortador de fitas para impressão de cartões
 Máquina de corte e estampagem a quente
 Cortador de Folha Holográfica
 Cortador de Folha de Aprimoramento Digital
 Máquina de corte de folha de estampagem a quente RSDS7H 1350 PLUS
 Máquina de corte de folha de estampagem a quente (RSDS7H) 1350






