O erro mais comum na escolha de uma máquina de corte de folhas para estampagem a quente é focar-se na "velocidade máxima" e no "preço". Um equipamento com velocidade nominal de 500 m/min, se o sistema de controle de tensão não for adequado, pode não conseguir manter nem 200 m/min em operação real; uma máquina com preço mais de cem mil yuans mais barato apresenta uma diferença na precisão de corte de meio fio, e o desperdício de folhas em um ano é suficiente para compensar a diferença de preço.
A folha de estampagem a quente tem apenas 4 a 30 μm de espessura, é fina, quebradiça e extremamente sensível à tensão. Máquinas de corte comuns podem causar pequenas irregularidades nas bordas e desalinhamento e, na pior das hipóteses, todo o rolo será descartado. A chave para a seleção é compreender três parâmetros que realmente determinam a qualidade do corte: precisão do corte, controle de tensão e sistema de ferramentas.
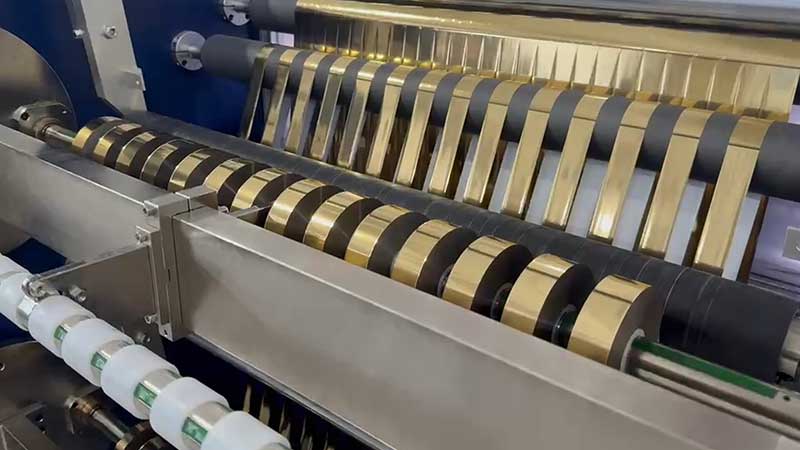
Parâmetro 1: Precisão de corte longitudinal — determina o limite inferior do registro de estampagem a quente.
A precisão do corte é um requisito fundamental e não pode ser comprometida. Produtos comuns de estampagem a quente permitem um erro de cerca de 0,3 mm, mas em embalagens de alta qualidade, maços de cigarros e rótulos de luxo, a precisão do corte deve atingir ±0,1 mm, e alguns modelos de ponta podem chegar a ±0,05 mm. Se a precisão não for atendida, podem ocorrer desalinhamentos e exposição de áreas brancas durante a estampagem a quente, e todo o lote de produtos será descartado.
O que garante a precisão? Dois pontos-chave:
Se o sistema de acionamento é baseado em servomotores. Os acionamentos por servomotores respondem mais rapidamente e com maior precisão do que os controles de frequência variável tradicionais e, quando combinados com porta-ferramentas ajustáveis em nível micrométrico, cada lâmina se posiciona exatamente no local desejado.
A estrutura é suficientemente rígida? Estruturas de ferro fundido ou aço-liga de alta rigidez podem absorver vibrações com eficácia durante a operação em alta velocidade. Quando o desvio radial do eixo da lâmina ultrapassa 0,02 mm, o corte apresentará flutuações em profundidade e superficialidade, formando bordas onduladas. Ao comprar, você pode solicitar o uso de um relógio comparador para medir o desvio radial do eixo da lâmina — equipamentos com oscilação excessiva inevitavelmente apresentarão desvios na precisão em altas velocidades.
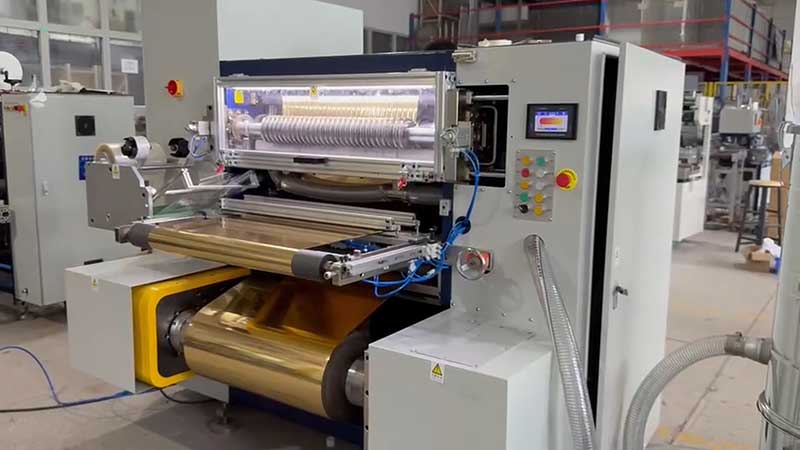
Parâmetro 2: Controle de tensão — A "linha de vida" do corte de materiais finos
O material base para a folha de estampagem a quente é o filme PET, com uma espessura de 12 μm, mais fino que um fio de cabelo. Se a tensão for ligeiramente excessiva, o filme base pode esticar e deformar-se, tornando o registro impreciso durante a estampagem a quente; se a tensão for ligeiramente insuficiente, ele pode enrolar, enrugar ou ficar desequilibrado. Mais de 90% dos problemas de desalinhamento nas dimensões de corte e nas faces finais decorrem do controle da tensão.
Para avaliar a qualidade de um sistema de tensionamento, observe três configurações:
Seja por meio de controle servo de malha fechada completo, o controle de malha aberta apresenta atraso na resposta, causando grandes flutuações de tensão durante a aceleração e a desaceleração. O sistema de malha fechada completo utiliza sensores para feedback em tempo real e ajuste dinâmico, controlando as flutuações de tensão em até 3% do valor definido.
A disponibilidade da tecnologia de tensão cônica é crucial. À medida que o diâmetro do enrolamento aumenta, a tensão deve diminuir proporcionalmente; caso contrário, a camada externa pode ser extrudada pela camada interna, causando a transferência ou aderência da camada de alumínio. Para folhas de estampagem a quente, a tensão cônica é a tecnologia essencial para evitar a deformação dos rolos acabados.
Se o eixo de rebobinagem utiliza um eixo deslizante ou um eixo expansível a ar. Ao enrolar vários fusos simultaneamente, pequenas diferenças na espessura dos núcleos podem causar aperto inconsistente. O eixo deslizante permite que cada estação de enrolamento deslize e se ajuste independentemente, resolvendo o problema de aperto inconsistente entre a parte interna e externa.
Se um dispositivo menciona apenas a "velocidade máxima", mas ignora a precisão do controle de tensão e a curva de conicidade, pode-se concluir basicamente que ele não entende de estampagem a quente.
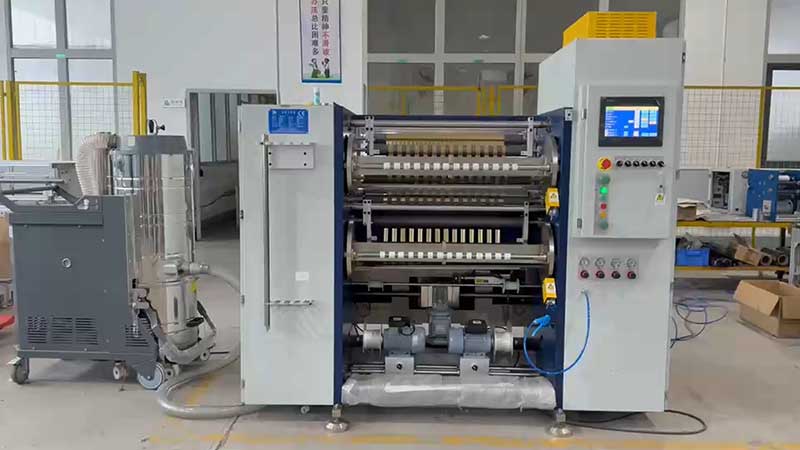
Parâmetro 3: Sistema de ferramentas — o executor final da qualidade de corte
A folha de estampagem a quente possui uma camada de cola em sua superfície. Lâminas comuns ficam coladas e sem corte após uso prolongado, e as bordas cortadas não são "cortadas", mas sim "comprimidas", inevitavelmente produzindo rebarbas e pó da folha. As rebarbas, sob a pressão da estampagem a quente, aparecem diretamente como "defeitos de borda dourada", enquanto o pó de alumínio que cai sobre a superfície da folha forma "pontos de estampagem dourada".
Como escolher um sistema de ferramentas:
O corte preferencialmente deve ser feito com uma lâmina circular. As lâminas dos discos superior e inferior são cortadas, a superfície de corte fica lisa e sem rebarbas, as lâminas têm longa vida útil e são adequadas para corte em alta velocidade (≥300 m/min). Lâminas planas (tipo lâmina de barbear) são propensas ao desgaste, o que pode causar falhas no corte ou formação de flanges.
Para os materiais das ferramentas, escolha revestimentos de carboneto ou diamante. Esses dois materiais têm longa vida útil e não são propensos à adesão, portanto, as bordas precisam de polimento espelhado. A folga e a sobreposição entre as lâminas superior e inferior devem ser ajustadas com precisão — se a folga for muito grande, o corte não será possível; se for muito pequena, acelerará o desgaste.
Priorize a remoção de poeira e a eliminação de estática. O processo de corte gera minúsculos fragmentos de pó de alumínio e plástico, portanto, é necessário um sistema de remoção de poeira que combine contato (rolo removedor de poeira) e sem contato (lâmina de ar iônico). Hastes antiestáticas são instaladas nos pontos de liberação da bobina para evitar que a eletricidade estática adsorva poeira na bobina.
Analisando os três parâmetros, percebe-se que eles apontam para o mesmo princípio: a máquina de corte de folhas para estampagem a quente não é um equipamento de uso geral, mas sim uma máquina especializada. Utilizar os padrões de máquinas de corte de filmes comuns economiza dinheiro na compra de equipamentos, mas resulta em desperdício de material e tempo de inatividade.
Conselho prático para a seleção: Leve o rolo mestre de folha de estampagem a quente que você usa normalmente e faça um corte de teste no local. Verifique se a face final está lisa como um espelho, use uma lupa de alta potência para verificar se há microfissuras na borda cortada e observe se a tensão se mantém estável durante a aceleração e a desaceleração. Por mais perfeitas que sejam as especificações, por que não cortar um rolo e ver como se comporta?
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Cortador de folha fria
 Rebobinador de fita para impressão de cartões
 Cortador de fitas para impressão de cartões
 Máquina de corte e estampagem a quente
 Cortador de Folha Holográfica
 Cortador de Folha de Aprimoramento Digital
 Máquina de corte de folha de estampagem a quente RSDS7H 1350 PLUS
 Máquina de corte de folha de estampagem a quente (RSDS7H) 1350






