O corte longitudinal da folha de estampagem a quente é o "ponto crucial" do processo de estampagem a quente. Se a qualidade do corte longitudinal for inferior ao padrão, as máquinas de estampagem a quente subsequentes podem parar com frequência, romper a folha, desalinhá-la ou apresentar padrões de estampagem a quente incompletos, resultando em grandes quantidades de materiais caros sendo desperdiçados em alta velocidade. A pergunta mais frequente durante a seleção do modelo é: Qual a largura máxima de corte desta máquina? Qual a velocidade máxima de operação? Mas o que realmente determina se uma máquina de corte longitudinal está "em sincronia" não é o valor absoluto de um único parâmetro, mas sim a lógica de correspondência entre largura e velocidade.

A largura determina a estrutura: larga para rigidez, estreita para precisão.
A largura das folhas de estampagem a quente varia bastante, desde tiras estreitas de apenas alguns milímetros para linhas finas até 1600 mm de largura para cartões de grande formato, com requisitos de equipamento muito diferentes.
A principal contradição do corte longitudinal em grandes larguras (geralmente acima de 800 mm) reside na deformação da haste da ferramenta. Quanto maior a largura de corte, maior a probabilidade de a haste da ferramenta sofrer uma leve curvatura no meio sob forte pressão, resultando na situação incômoda de "falta de penetração no meio e desalinhamento nas bordas". Portanto, para modelos de grande formato, deve-se priorizar a rigidez da estrutura e a resistência da haste, com painéis de aço-liga reforçados e hastes de lâmina de grande diâmetro como configurações básicas. Por exemplo, equipamentos da classe de 1600 mm geralmente precisam pesar várias toneladas para manter a estabilidade em altas velocidades.
A lógica para cortes estreitos (abaixo de 50 mm) é completamente diferente. Tiras estreitas são usadas principalmente para estampagem por fricção em padrões finos, com planicidade e estanqueidade da face final extremamente sensíveis após a laminação. Nesses casos, ferramentas de travamento manual são propensas a desvios dimensionais devido à força de travamento desigual; ferramentas de travamento hidráulico ou eixos deslizantes de alta precisão são opções mais confiáveis. Se as especificações do pedido mudam com frequência, o valor do sistema automático de posicionamento de ferramentas torna-se evidente — após inserir o valor da largura, o porta-ferramentas a posiciona automaticamente, reduzindo o tempo de troca de pedido de horas para minutos.
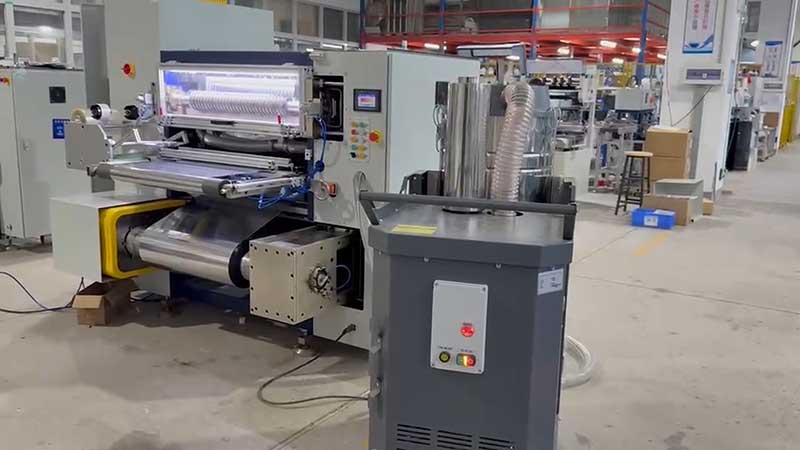
A velocidade é determinada por uma velocidade fixa: o controle servo é um pré-requisito para a correspondência.
A velocidade não é apenas um indicador de capacidade; ela determina diretamente o nível de configuração do sistema de acionamento. Atualmente, a faixa de velocidade das máquinas de corte de folhas para estampagem a quente varia de 20 m/min a mais de 500 m/min, com diferentes faixas de velocidade correspondendo a esquemas de controle de tensão completamente diferentes.
Equipamentos econômicos de baixa velocidade (abaixo de 100 m/min) geralmente utilizam freios a pó magnético ou controle de tensão em malha aberta, apresentando estruturas simples e custos controláveis, sendo adequados para pequenos lotes, largura estreita e máquinas de estampagem a quente de baixa velocidade. No entanto, quando a velocidade ultrapassa 200 m/min, a resposta do controle em malha aberta não consegue acompanhar a variação do diâmetro de laminação. O raio de enrolamento diminui e aumenta. Se a tensão não puder ser compensada em tempo real, o resultado será o estiramento e a deformação da folha fina, ou o afrouxamento e o enrugamento durante o rebobinamento.
O corte longitudinal em alta velocidade (acima de 200 m/min) exige um sistema de controle de tensão servo-controlado de circuito fechado totalmente automático. Seu princípio fundamental é estabelecer a tensão medindo com precisão a diferença entre a velocidade das linhas de desenrolamento e enrolamento e, com feedback em tempo real do sensor do rolo flutuante, mantém a tensão constante durante as etapas de aceleração, desaceleração e enrolamento. Os modelos de ponta utilizam a tecnologia de "controle de tensão cônica", que diminui automaticamente a tensão de enrolamento à medida que o diâmetro da bobina aumenta, o que é essencial para garantir uma tensão uniforme dentro e fora da bobina acabada, sem deformações.
Para o substrato de PET ultrafino de 12 μm, comumente usado em folhas de estampagem a quente, os requisitos de precisão para o controle de tensão são ainda mais rigorosos. Tensão excessiva causa o estiramento permanente da película base, tornando o registro impreciso durante a estampagem a quente; se a tensão for muito baixa, o ar pode ficar preso entre as camadas do enrolamento, fazendo com que as camadas de alumínio se desloquem ou grudem. É por isso que equipamentos com velocidades de corte mais altas dependem mais de servomotores e algoritmos de tensão.
Restrições cruzadas entre largura e velocidade
Separar largura e velocidade não é suficiente; a interseção entre elas é onde você mais facilmente cai em armadilhas ao escolher um modelo.
A combinação de grande largura e alta velocidade é o teste definitivo do desempenho geral do equipamento. Maior largura significa maior momento de inércia e distribuição de tensão lateral menos uniforme, enquanto a alta velocidade amplifica quaisquer vibrações mecânicas mínimas ou flutuações de tensão. Uma máquina de corte longitudinal com 1600 mm de largura, operando a apenas 50 m/min, mal consegue operar com controle de malha aberta; para operar acima de 300 m/min, sem servoacionamento e suporte rígido, a qualidade do corte longitudinal torna-se praticamente impossível de garantir.
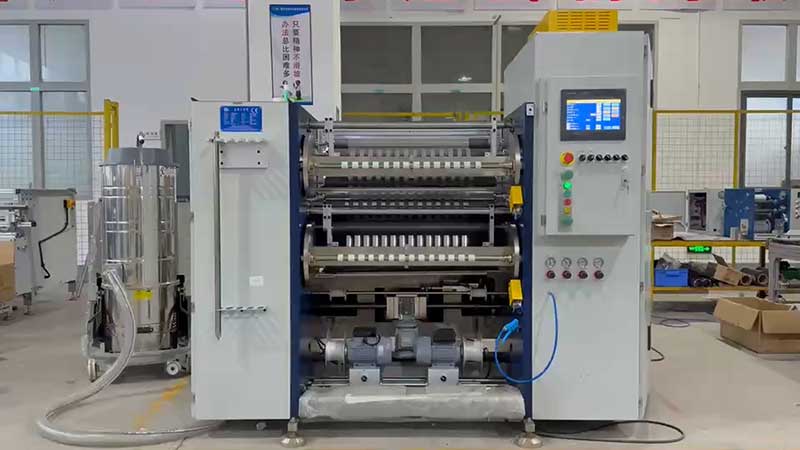
A combinação de largura estreita e alta velocidade transfere o desafio para o projeto e enrolamento da ferramenta. Por exemplo, com enrolamento de núcleo de 1 polegada, alguns modelos são limitados a 200 m/min em condições de operação com largura reduzida, enquanto eixos de 3 e 6 polegadas só conseguem atingir uma capacidade de 300 a 500 m/min. Isso significa que, se você planeja produzir um grande número de produtos acabados de bitola estreita com cavacos de 1 polegada, a "velocidade máxima" nominal pode ser menor em condições reais de operação.
A combinação de largura de corte ampla e baixa velocidade pode parecer contraditória, mas é válida em cenários específicos. Por exemplo, ao processar folhas especiais de paredes espessas ou de alta densidade, o atrito da lâmina gera altas temperaturas e pó de alumínio; nesses casos, reduzir a velocidade ajuda a garantir a qualidade do corte e a eficácia da remoção de poeira. Buscar cegamente alta velocidade, negligenciando o equilíbrio entre velocidade e precisão, geralmente resulta em velocidades de produção reais muito abaixo do valor nominal.
Seleção prática: as soluções adequadas são derivadas dos requisitos.
Etapa 1: Esclarecer a faixa de largura da força principalSe seus pedidos se concentram em tiras estreitas com menos de 50 mm, a precisão e a eficiência do layout da ferramenta são fundamentais, e a capacidade de largura não é o foco principal; se você lida frequentemente com bobinas fêmeas largas com mais de 1000 mm, a rigidez e a estabilidade devem ser priorizadas, e você não deve se distrair com a classificação de alta velocidade.
Etapa 2: Verificar a velocidade em condições reais de operação.A questão crucial é o quanto a velocidade nominal de 500 m/min pode ser mantida em cenários reais, como rebobinagem, aceleração e desaceleração, e enrolamento de núcleo estreito de 1 polegada. Durante os testes da máquina, os fabricantes devem ser obrigados a fornecer dados de diferença de largura para corte contínuo de mais de 500 metros, com atenção especial à precisão durante as trocas de bobina e estágios de aceleração/desaceleração.
Passo 3: Ajuste o sistema de tensão ao nível de velocidade.Para velocidades de produção acima de 200 m/min, o controle de tensão servo em circuito fechado é essencial, e o controle da tensão cônica é fundamental para garantir que a bobina final não se deforme. Se o seu orçamento for limitado e você só puder escolher modelos de velocidade média a baixa, aceite que eles são adequados para pequenos lotes e múltiplas especificações, e não tente lidar com condições de alta velocidade usando sistemas de circuito aberto.
Passo 4: Preste atenção às "condições de declive" em termos de largura e velocidade.Pergunte ao fabricante: Qual é a velocidade máxima na largura mínima de corte? O sistema de tensão consegue manter-se estável na largura máxima de corte? Essas condições de contorno muitas vezes refletem as capacidades reais do equipamento mais do que os parâmetros nominais.
A essência da seleção de uma máquina de corte e vinco de hot stamping reside em encontrar a solução ideal para a estrutura do seu produto dentro do "triângulo impossível" composto por largura, precisão e velocidade. Seções largas priorizam a rigidez do corpo e a uniformidade da tensão, seções estreitas priorizam a precisão do layout da ferramenta e a compactação do enrolamento, enquanto a velocidade determina o nível dos sistemas de acionamento e dos algoritmos de controle. Compreender as inter-relações entre esses três parâmetros é mais significativo do que simplesmente comparar os números na tabela de parâmetros.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Cortador de folha fria
 Rebobinador de fita para impressão de cartões
 Cortador de fitas para impressão de cartões
 Máquina de corte e estampagem a quente
 Cortador de Folha Holográfica
 Cortador de Folha de Aprimoramento Digital
 Máquina de corte de folha de estampagem a quente RSDS7H 1350 PLUS
 Máquina de corte de folha de estampagem a quente (RSDS7H) 1350






