O corte da folha de estampagem a quente é o "garganta" do processo de estampagem a quente. Se a qualidade do corte for inferior ao padrão, as máquinas de estampagem a quente subsequentes podem parar com frequência, romper a folha, desalinhá-la ou apresentar padrões de estampagem a quente incompletos, resultando em grandes quantidades de materiais de folha de estampagem a quente caros sendo desperdiçados em alta velocidade.
A pergunta mais frequente durante a seleção de um modelo é: Qual a largura máxima de corte desta máquina? Qual a sua velocidade máxima de operação? Mas o que realmente determina se uma máquina de corte longitudinal está "em sincronia" não é o valor absoluto de um único parâmetro, mas sim a lógica de correspondência entre largura e velocidade. A largura determina a rigidez e a precisão de correção da estrutura do equipamento, enquanto a velocidade testa a capacidade de resposta em tempo real do controle de tensão. Os dois fatores se restringem mutuamente e devem ser considerados em conjunto.
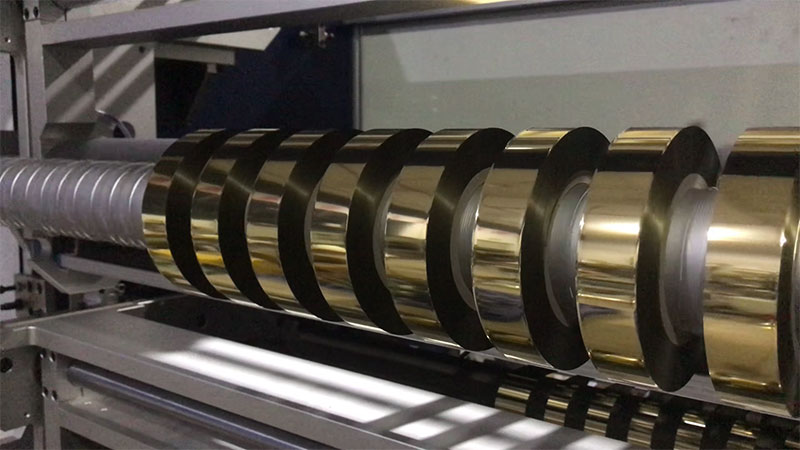
A largura determina a estrutura: larga para rigidez, estreita para precisão.
A largura da folha de estampagem a quente varia bastante, desde tiras estreitas de apenas alguns milímetros para linhas finas até 1600 mm de largura para papel cartão de grande formato, com requisitos de equipamento muito diferentes.
A principal contradição do corte longitudinal em grandes larguras (geralmente acima de 800 mm) reside na deformação da haste da ferramenta. Quanto maior a largura de corte, maior a probabilidade de a haste da ferramenta sofrer uma leve curvatura no meio sob forte pressão, resultando na situação incômoda de "falta de penetração no meio e desalinhamento nas bordas". Portanto, para modelos de grande formato, deve-se priorizar a rigidez da estrutura e a resistência da haste, com painéis de aço-liga reforçados e hastes de lâmina de grande diâmetro como configurações básicas. Por exemplo, equipamentos da classe de 1600 mm geralmente precisam pesar várias toneladas para manter a estabilidade em altas velocidades.
A lógica para cortes estreitos (abaixo de 50 mm) é completamente diferente. Tiras estreitas são usadas principalmente para estampagem por fricção em padrões finos, com planicidade e estanqueidade da face final extremamente sensíveis após a laminação. Nesses casos, ferramentas de travamento manual são propensas a desvios dimensionais devido à força de travamento desigual; ferramentas de travamento hidráulico ou eixos deslizantes de alta precisão são opções mais confiáveis. Se as especificações do pedido mudam com frequência, o valor do sistema automático de posicionamento de ferramentas torna-se evidente — após inserir o valor da largura, o porta-ferramentas a posiciona automaticamente, reduzindo o tempo de troca de pedido de horas para minutos.
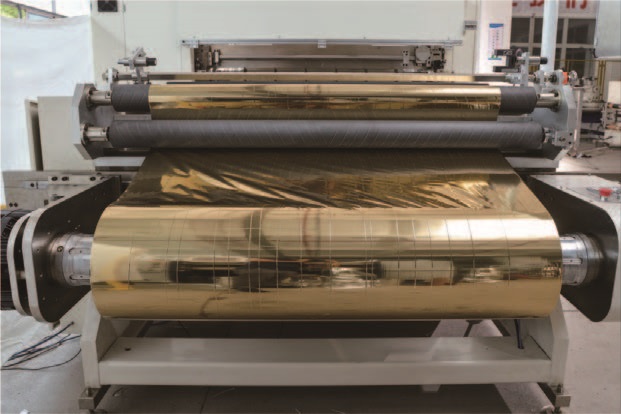
A velocidade é determinada por uma velocidade fixa: o controle servo é um pré-requisito para a correspondência.
A velocidade não é apenas um indicador de capacidade; ela determina diretamente o nível de configuração do sistema de acionamento. Atualmente, a faixa de velocidade das máquinas de corte de folhas para estampagem a quente varia de 20 m/min a mais de 500 m/min, com diferentes faixas de velocidade correspondendo a esquemas de controle de tensão completamente diferentes.
Equipamentos econômicos de baixa velocidade (abaixo de 100 m/min) geralmente utilizam freios a pó magnético ou controle de tensão em malha aberta, apresentando estruturas simples e custos controláveis, sendo adequados para pequenos lotes, largura estreita e máquinas de estampagem a quente de baixa velocidade. No entanto, quando a velocidade ultrapassa 200 m/min, a resposta do controle em malha aberta não consegue acompanhar a variação do diâmetro de laminação. O raio de enrolamento diminui e aumenta. Se a tensão não puder ser compensada em tempo real, o resultado será o estiramento e a deformação da folha fina, ou o afrouxamento e o enrugamento durante o rebobinamento.
O corte longitudinal em alta velocidade (acima de 200 m/min) exige um sistema de controle de tensão servo-controlado de circuito fechado totalmente automático. Seu princípio fundamental é estabelecer a tensão medindo com precisão a diferença entre a velocidade das linhas de desenrolamento e enrolamento e, com feedback em tempo real do sensor do rolo flutuante, mantém a tensão constante durante as etapas de aceleração, desaceleração e enrolamento. Os modelos de ponta utilizam a tecnologia de "controle de tensão cônica", que diminui automaticamente a tensão de enrolamento à medida que o diâmetro da bobina aumenta, o que é essencial para garantir uma tensão uniforme dentro e fora da bobina acabada, sem deformações.
Para o substrato de PET ultrafino de 12 μm, comumente encontrado em folhas de estampagem a quente, os requisitos de precisão para o controle de tensão são ainda mais rigorosos. Tensão excessiva causa o estiramento permanente da película base, tornando o registro impreciso durante a estampagem a quente; se a tensão for muito baixa, o ar pode ficar preso entre as camadas do enrolamento, fazendo com que as camadas de alumínio se desloquem ou grudem. É por isso que equipamentos com velocidades de corte mais altas dependem mais de servomotores e algoritmos de tensão.

Restrições cruzadas entre largura e velocidade
Separar largura e velocidade não é suficiente; a interseção entre elas é onde você mais facilmente cai em armadilhas ao escolher um modelo.
A combinação de grande largura e alta velocidade é o teste definitivo do desempenho geral do equipamento. Uma largura maior implica em maior momento de inércia e distribuição de tensão lateral menos uniforme, enquanto a alta velocidade amplifica quaisquer vibrações mecânicas mínimas ou flutuações de tensão. Uma máquina de corte longitudinal com 1600 mm de largura, operando a apenas 50 m/min, mal consegue operar com controle de malha aberta; para operar acima de 300 m/min, sem servoacionamento e suporte rígido, a qualidade estável do corte longitudinal torna-se praticamente impossível.
O desafio de largura estreita e alta velocidade está convergindo. Quando várias tiras estreitas são enroladas simultaneamente, qualquer desvio de tensão em qualquer uma delas causará irregularidades nas faces das extremidades. Em altas velocidades, a velocidade de resposta do eixo deslizante ou do eixo de enrolamento servo independente deve acompanhar; caso contrário, a tira estreita se moverá para a esquerda e para a direita no eixo de enrolamento, comprometendo a qualidade das faces das extremidades.
Um princípio de sincronização frequentemente negligenciado é que a velocidade de corte longitudinal deve ser ligeiramente superior à velocidade de operação das máquinas de estampagem a quente subsequentes. Se a máquina de corte longitudinal estiver na mesma velocidade que a máquina de estampagem a quente, qualquer breve rebobinagem, recebimento de material ou ajuste de desaceleração durante a etapa de corte longitudinal pode fazer com que a máquina de estampagem a quente fique sem material. O design integrado de corte longitudinal e rebobinagem das máquinas de corte longitudinal modernas, juntamente com a função de rebobinagem sem tempo de inatividade, são projetados para eliminar essa quebra de ritmo, garantindo que o processo de corte longitudinal mantenha sempre a capacidade de fornecimento um pouco mais rápida do que as máquinas de estampagem a quente.
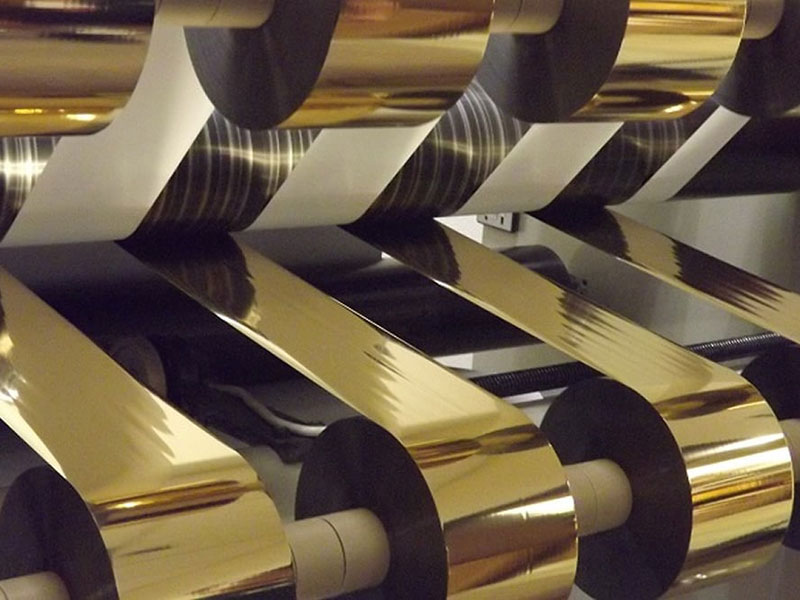
Lista de verificação de seleção
Ao efetuar uma compra, recomenda-se deixar de lado os valores promocionais de "velocidade máxima" e "largura máxima" e basear suas decisões nas seguintes questões:
Se o foco principal for o corte longitudinal de grande larguraO diâmetro do eixo da lâmina e o peso do corpo são os primeiros obstáculos, seguidos pela confirmação de se o sistema de correção está traçando arestas ou linhas, já que o erro cumulativo do desalinhamento de materiais de grande largura é maior.
Se o foco principal for o corte estreitoO método de travamento da ferramenta é mais crítico do que os parâmetros de velocidade; o layout automático da ferramenta e o enrolamento deslizante afetam diretamente a eficiência da troca e a qualidade da face final.
Se você deseja corte longitudinal em alta velocidade:Não se limite a observar a velocidade máxima nominal; consulte o fabricante sobre as flutuações de tensão durante as fases de aceleração/desaceleração e rebobinagem. Relatórios sobre a diferença de largura em cortes contínuos acima de 500 metros são mais valiosos do que as velocidades máximas medidas em laboratório.
Se os requisitos de largura e velocidade não forem extremos:Priorize o orçamento para sistemas de controle de tensão em circuito fechado em vez da velocidade máxima; uma vez que a tensão se estabiliza, o limite de qualidade para corte longitudinal em velocidades médias e baixas é, na verdade, maior.
A essência da seleção de uma máquina de corte e vinco de hot stamping reside na compatibilidade: a largura determina o limite inferior do equipamento (se a estrutura é suficientemente rígida), a velocidade determina o limite superior (se o controle de tensão é adequado) e a combinação de largura e velocidade define se a máquina se adequa ao seu ritmo de produção.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Cortador de folha fria
 Rebobinador de fita para impressão de cartões
 Cortador de fitas para impressão de cartões
 Cortador de Folha Holográfica
 Cortador de Folha de Aprimoramento Digital
 Máquina de corte de folha de estampagem a quente RSDS7H 1350 PLUS
 Máquina de corte de folha de estampagem a quente (RSDS7H) 1350






