A folha de estampagem a quente normalmente tem uma espessura total de apenas 12–30 μm e é composta por um filme base de PET, camada de liberação, camada de cor, camada revestida de alumínio e camada adesiva. O substrato é fino e o revestimento é quebradiço, tornando-o extremamente sensível à tensão, às condições da ferramenta e à eletricidade estática durante o corte. Há um ditado na indústria: "Trinta por cento estampagem, setenta por cento corte". Uma única rebarba ou flutuação de tensão durante o corte pode causar quebra da folha, estampagem incompleta ou até mesmo a paralisação total da linha em máquinas de estampagem a quente de alta velocidade. Este artigo organiza as causas e as soluções para cinco problemas típicos — rebarbas, quebra da folha, enrugamento, desvio e faces de extremidade de enrolamento irregulares — de acordo com a frequência de falhas e a prioridade de solução de problemas, para referência dos operadores e da equipe de manutenção no local.
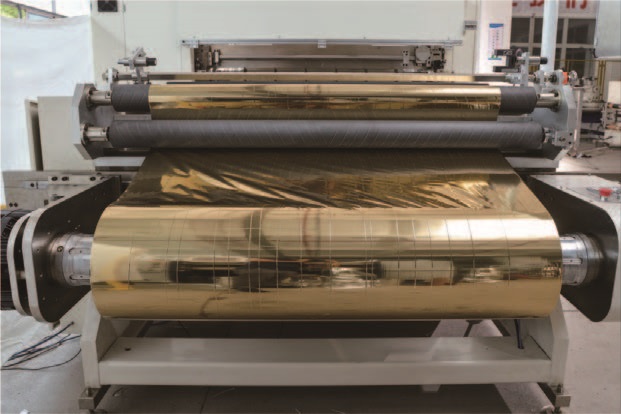
1. Rebarbas, formação de filamentos e desprendimento de pó nas bordas da fenda
As rebarbas são o defeito de qualidade mais frequente no processo de corte longitudinal, manifestando-se como cortes serrilhados, rebarbas filiformes ou desprendimento de partículas de pó de alumínio. Durante a estampagem a quente subsequente, essas partículas formam manchas e causam falhas na estampagem, reduzindo diretamente a taxa de rendimento.
A condição da ferramenta é o principal ponto de inspeção. Após o desgaste ou lascamento das lâminas circulares ou planas, a aresta de corte deixa de cortar a folha de forma limpa por cisalhamento e passa a separar o material por rasgo, deixando microfissuras nas bordas, difíceis de detectar a olho nu. O método de avaliação é simples: após parar a máquina, toque levemente a aresta da lâmina com o dedo; se houver desgaste perceptível ou lascas localizadas, substitua ou reafie imediatamente. A folga e a sobreposição da lâmina são igualmente críticas. Para folhas finas de estampagem a quente, a folga da lâmina deve ser ajustada entre 1,2 e 1,5 vezes a espessura do material, e a sobreposição entre as lâminas superior e inferior deve ser controlada entre 0,05 e 0,1 mm; se for muito pequena, a folha não será cortada; se for muito grande, a superfície da folha será amassada. O desvio radial do eixo da lâmina também não deve ser negligenciado; use um relógio comparador para medir — um desvio radial superior a 0,02 mm requer correção.
A tensão e a eletricidade estática são fatores secundários, mas não negligenciáveis. Se a tensão de desenrolamento ou enrolamento for muito baixa, a folha vibra na zona de corte e o corte torna-se naturalmente irregular; se a tensão for muito alta, ocorre deformação por estiramento e as rebarbas pioram. Para folhas de estampagem a quente, recomenda-se que a tensão seja controlada entre 1,5 e 3 N/mm², com ajustes finos com base na espessura da folha e nos dados do fornecedor. Em relação à eletricidade estática, a folha de estampagem a quente utiliza PET como substrato, que possui boas propriedades de isolamento; as cargas geradas pelo atrito em alta velocidade atraem o pó da folha para as bordas de corte e para as superfícies dos rolos guia. Barras de eliminação de estática ou bicos de ar ionizado podem ser instalados antes e depois da lâmina de corte, e a resistência de aterramento do equipamento deve ser inferior a 4 Ω.

2. Quebra frequente da folha de alumínio
A quebra da folha metálica divide-se em duas categorias: quebra regular e quebra aleatória. A quebra regular geralmente indica problemas na ferramenta, enquanto a quebra aleatória exige a inspeção sequencial dos rolos guia, da eletricidade estática e do sistema de tensão.
O desgaste da lâmina é a causa mais comum de quebra da folha. As microfissuras nas bordas, produzidas por uma lâmina desgastada que "rasga" a superfície da folha, expandem-se rapidamente, causando rupturas completas sob a tensão subsequente. Se a ruptura ocorrer consistentemente na linha da lâmina, priorize a substituição da lâmina e a recalibração da sobreposição. Se as rupturas forem distribuídas aleatoriamente, a inspeção deve se concentrar no percurso do material: partículas duras incrustadas nas superfícies dos rolos guia, acúmulo de resíduos de adesivo ou travamento dos rolamentos podem causar arranhões periódicos ou resistência adicional na superfície da folha, levando à concentração de tensão localizada e à quebra.
A eletricidade estática é um "assassino silencioso" que muitas vezes passa despercebido. Quando a estática se acumula a um certo nível, a superfície da folha pode aderir repentinamente aos rolos guia ou à estrutura da máquina, criando uma mudança brusca de resistência que rompe a folha instantaneamente. Um método de diagnóstico simples: opere o equipamento em um ambiente com pouca luz e observe se faíscas azul-arroxeadas aparecem quando a folha se desprende do rolo guia; ou use um medidor de estática para medir o potencial da superfície da folha. Se houver estática, verifique se a barra de eliminação de estática acumulou poeira e está com defeito, e se a saída da fonte de alimentação de alta tensão está normal.
No sistema de tensionamento, o envelhecimento das embreagens/freios de pó magnético é o mais comum. Após uso prolongado, o pó magnético se aglomera ou se perde, tornando o torque de saída não linear. O sintoma típico é a operação normal em baixa velocidade, mas a quebra repentina da lâmina após a aceleração até uma determinada velocidade. Ouvir ruídos anormais, como "ruídos", ou solavancos durante a operação geralmente confirma a necessidade de substituir o pó magnético ou o conjunto. Se o sensor de tensão estiver coberto de poeira ou travado mecanicamente, o sinal de feedback fica distorcido e o controlador emite comandos incorretos; verificações regulares de retorno a zero sem carga e calibração com carga estática também são necessárias.
3. Enrugamento da folha metálica
A causa principal do enrugamento geralmente está relacionada à tensão, mas simplesmente diminuir a tensão muitas vezes produz pouco efeito. O que realmente precisa ser examinado é se o gradiente de tensão está correto, se os rolos guia estão paralelos e se a pressão do rolo de pressão é uniforme.
Os roletes guia e o percurso do material são os principais responsáveis pelas rugas fixas. Se as rugas aparecerem consistentemente no mesmo local, priorize a verificação do paralelismo e da condição da superfície dos roletes guia nessa seção. Roletes guia não paralelos, arranhões na superfície ou acúmulo de adesivo, e travamento dos rolamentos causam força desigual durante o deslocamento da lâmina, produzindo rugas diagonais fixas ou vincos transversais. Verificar o paralelismo de cada rolete guia (tolerância ≤ 0,2 mm/m), limpar os contaminantes da superfície do rolete e substituir prontamente os rolamentos travados são as etapas básicas para eliminar rugas fixas.
Rugas aleatórias exigem o retorno aos rolos de tensão e pressão. Se a tensão de desenrolamento for muito alta, a folha já estará esticada antes de entrar na zona de corte e voltará a enrugar após sair da lâmina; se a tensão de enrolamento for muito baixa, o ar entre as camadas não poderá escapar e as rugas ficarão permanentemente impressas no rolo. Para alumínio anodizado fino, a tensão de desenrolamento deve ser baixa, com controle independente segmentado — as tensões de desenrolamento, corte e enrolamento devem ser ajustadas separadamente. A pressão do rolo de enrolamento é igualmente crítica: pressão insuficiente permite a retenção de ar, enquanto pressão excessiva cria marcas de vinco transversais. Para materiais finos, como folhas de estampagem a quente, a pressão linear do rolo pode começar em 0,3–0,5 kgf/cm para ajuste experimental; para cortes de largura ampla, recomenda-se o uso de rolos de pressão segmentados para que a pressão em cada área estreita do rolo possa ser ajustada independentemente.
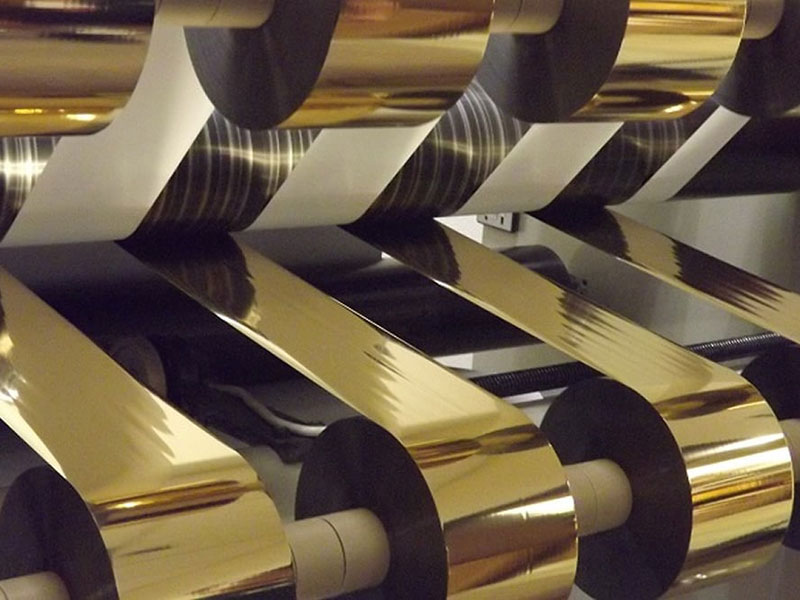
4. Desvio e faces de extremidade de enrolamento irregulares
O desvio se manifesta como um movimento lateral da folha durante o transporte, com a face da extremidade de enrolamento apresentando uma aparência de "torre" ou "boca de sino". Esse problema geralmente tem uma relação causal recíproca com rebarbas: o acúmulo de detritos provenientes de rebarbas nos roletes guia ou nos sensores de correção de desvio causa o desvio, enquanto o próprio desvio faz com que a folha entre na lâmina em um ângulo, agravando as rebarbas. Portanto, a solução de problemas deve seguir o ciclo: "limpar toda a máquina → inspecionar as ferramentas → calibrar o alinhamento → otimizar a tensão → verificar a correção de desvio".
A falha no sistema de correção de desvio é a causa direta mais comum. Sensores fotoelétricos ou ultrassônicos bloqueados por poeira ou detritos da folha metálica fazem com que o sistema de correção "perca a visão". As lentes da sonda devem ser limpas regularmente, a posição da sonda ajustada para o ponto médio da borda da folha metálica e uma zona morta de ±1 mm definida para evitar ativações frequentes. O paralelismo inadequado dos rolos guia e o alinhamento incorreto do desenrolador são causas estruturais: se o centro do rolo mestre não estiver alinhado com o eixo durante o carregamento, ou se os eixos dos rolos guia não forem paralelos, a folha metálica recebe continuamente componentes de força lateral durante o deslocamento e desvia-se gradualmente.
Se a correção de desvio e os rolos guia forem descartados e a irregularidade da face final persistir, o problema provavelmente reside nos rolos de tensão e pressão de enrolamento. O maior tabu no corte de folhas para estampagem a quente é "executar todo o processo com um único valor de tensão". À medida que o diâmetro de enrolamento aumenta, do núcleo vazio ao rolo cheio, a relação entre os diâmetros pode chegar a 5:1; se a tensão permanecer constante, ocorrerá oscilação em diâmetros pequenos e as camadas externas ficarão muito apertadas em diâmetros grandes. A solução é habilitar o controle de tensão cônica, reduzindo a tensão do rolo cheio para 60% a 80% do valor inicial. O desvio de paralelismo do rolo de pressão é outra armadilha subestimada: se o eixo do rolo de pressão não for paralelo ao eixo de enrolamento, uma extremidade ficará apertada e a outra frouxa, e o rolo de filme se deslocará ligeiramente a cada revolução, formando rapidamente um formato de torre. Durante a inspeção estática, utilize um calibrador de lâminas para medir a folga entre as duas extremidades do rolo de pressão e o eixo de enrolamento; o erro deve ser controlado dentro de 0,05 mm/m.
5. Pontos-chave da manutenção diária
A maioria das falhas de corte não são repentinas, mas sim o resultado cumulativo de deterioração progressiva, como desgaste da ferramenta, contaminação da superfície do rolo e envelhecimento do pó magnético. Incorporar os três itens a seguir na inspeção diária pode reduzir significativamente a frequência de paradas não planejadas:
Ferramentas e eixos das lâminas: Após cada desligamento do turno, verifique o fio da lâmina quanto a desgaste; semanalmente, utilize um relógio comparador para verificar a excentricidade do eixo da lâmina. Rolos guia e eletricidade estática: Diariamente, limpe a superfície de cada rolo guia com um pano branco e verifique se há aspereza ou áreas pegajosas; limpe a poeira da barra de eliminação de estática semanalmente. Componentes de tensão: Mensalmente, ausculte os sons de operação da embreagem de pó magnético; trimestralmente, verifique o retorno zero sem carga e a linearidade de carga do sensor de tensão. Para freios de pó magnético usados por mais de um ano, a corrente de ajuste pode ser aumentada em 10% a 15% para compensar a degradação natural do desempenho do pó magnético.
A chave para a resolução de problemas em cortes longitudinais reside na ordem. Primeiro, verifique se a borda da lâmina apresenta lascas; em seguida, verifique se os roletes guia e o percurso do material estão limpos e suaves; depois, verifique o gradiente de tensão e a eliminação de estática; e, por fim, verifique novamente a correção de desvio e a precisão do alinhamento dos roletes de pressão de enrolamento. Essa sequência abrange as principais fontes de falha, desde problemas nas ferramentas até a tensão, e de problemas mecânicos até eletricidade estática, ajudando a equipe em campo a localizar os problemas no menor tempo possível e reduzindo o desperdício de horas de trabalho e materiais em ajustes de parâmetros às cegas.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Cortador de folha fria
 Rebobinador de fita para impressão de cartões
 Cortador de fitas para impressão de cartões
 Cortador de Folha Holográfica
 Cortador de Folha de Aprimoramento Digital
 Máquina de corte de folha de estampagem a quente RSDS7H 1350 PLUS
 Máquina de corte de folha de estampagem a quente (RSDS7H) 1350






