Grandes rebarbas nas arestas de corte da folha de estampagem a quente são um problema constante para muitos operadores. As rebarbas não só afetam a aparência do produto final, como também podem liberar pó de alumínio durante as etapas subsequentes de estampagem a quente, contaminando a placa e causando manchas. Em casos graves, podem até mesmo causar a quebra da folha e a paralisação da produção. Muitas pessoas afiam e trocam as lâminas imediatamente ao verem uma rebarba, mas o problema costuma reaparecer. A causa principal é...As rebarbas raramente são causadas por um único fator; geralmente resultam da ação combinada de múltiplos fatores, como condição da ferramenta, precisão da folga, flutuações de tensão e adsorção eletrostática.
A seguir, apresentamos uma abordagem prática para investigação e resolução a partir de quatro dimensões principais.

Passo 1: Primeiro, decida se vai "cortar" ou "rasgar".
A folha de estampagem a quente é um típico material fino composto multicamadas. A dureza e a tenacidade do filme base de PET, da camada de liberação e da camada aluminizada variam bastante, mas a espessura total geralmente é de apenas 12 a 25 μm. Quando a ferramenta está em boas condições, o material é cortado e separado de forma limpa, com cortes suaves; quando a borda da lâmina se torna passivada ou a folga fica desequilibrada, o material sofre forças de compressão e tração. Sob a tensão de tração, a camada aluminizada sofre deformação plástica e as bordas de rasgo e separação naturalmente apresentam rebarbas serrilhadas ou filamentosas.
Portanto, o primeiro julgamento é simples:Se surgirem rebarbas repentinamente e em uma grande área, verifique primeiro a ferramenta em mais de 90% dos casos.Em muitos casos, uma faca cega não consegue cortar a folha de alumínio de forma eficiente; ela apenas a "atravessará" com dificuldade. Recomenda-se manter um registro do uso da lâmina e da força de substituição com base no número de metros cortados no medidor de corte, em vez de esperar até que não seja mais possível cortar para substituí-la.
Após a troca de ferramentas, a verdadeira precisão reside no ajuste da folga. Recomenda-se que a folga lateral para lâminas circulares de estampagem a quente seja controlada entre 0,02 e 0,05 mm, com sobreposição (profundidade de corte) entre 0,01 e 0,03 mm. Folgas excessivas causam o rompimento do material; se a folga for muito pequena, as lâminas interferem umas com as outras e aceleram o desgaste, o que também causa rebarbas por compressão. Uma maneira prática de avaliar a folga é: coloque uma folha de papel sulfite fina entre as lâminas superior e inferior e puxe-a. Se sentir resistência, mas o corte for suave, a folga está basicamente correta.
Além disso, eixoA derrapagem é um fator subestimado que pode comprometer a precisão.Use um relógio comparador para detectar a excentricidade radial do eixo da ferramenta; a calibração é necessária se exceder 0,02 mm. O movimento axial da lâmina de base (rolo da bigorna) também é crítico; quando o ponteiro oscila mais de 0,03 mm, a tampa do rolamento deve ser apertada — uma proporção significativa da irregularidade dinâmica da aresta de corte é causada pela lâmina de base e não pelo corte superior.
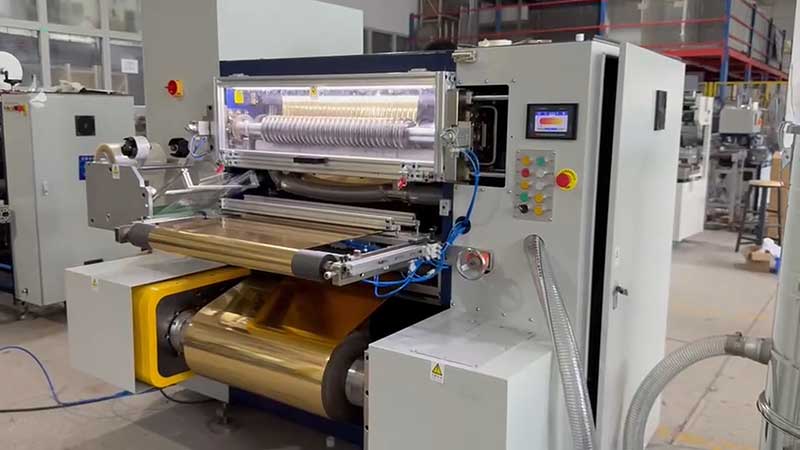
Passo 2: Se a tensão não puder ser estabilizada, não importa o quão precisamente a faca seja ajustada, será um desperdício.
O controle inadequado da tensão não cria rebarbas óbvias imediatamente, como acontece com uma faca cega, mas pode fazer com que elas surjam intermitentemente, dificultando a identificação de problemas. Se a tensão for muito baixa, a fita de alumínio vibra na área de corte e a lâmina corta repetidamente como uma serra, resultando em bordas irregulares. A tensão excessiva faz com que o filme de base PET se estique e deforme, gerando tensão interna na incisão e tornando as bordas propensas a rachaduras.
A faixa de tensão recomendada para a folha de estampagem a quente é de aproximadamente 1,5 a 3 N/mm², masestratégia de tensão cônicaÉ crucial que, à medida que o diâmetro do enrolamento aumenta, a tensão diminua de acordo com uma curva predefinida para evitar que a camada externa pressione a camada interna, o que poderia causar rugas ou transferência da camada de alumínio. O afilamento típico é definido entre 15% e 25%. Na prática, usando um tensiômetro para medir a tensão superficial da folha, se a flutuação for controlada dentro de ±0,5 N, considera-se que está dentro dos padrões. Se o equipamento estiver equipado com um controlador automático de tensão e o desvio entre o valor definido e o valor real de feedback exceder 10%, verifique se há vazamento no eixo de expansão de ar ou se a saída do freio de pó magnético está estável.
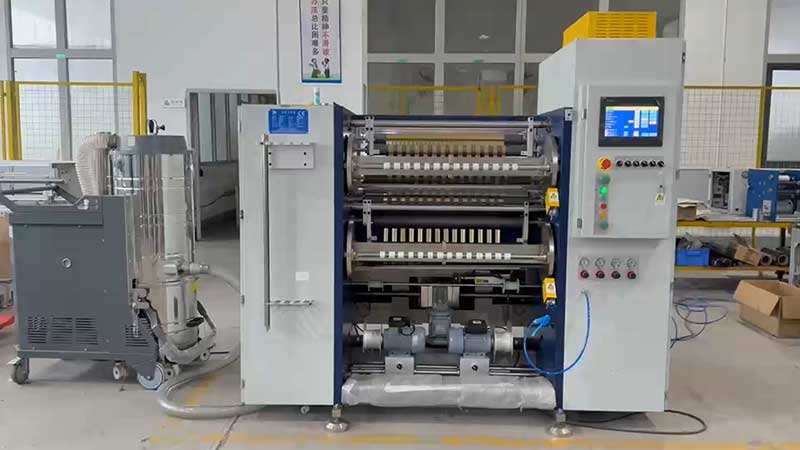
Etapa 3: Os "danos secundários" causados por eletricidade estática e detritos são frequentemente subestimados.
A folha de estampagem a quente utiliza filme plástico como material base, o qual possui bom isolamento. Durante o corte em alta velocidade, a eletricidade estática gerada pelo atrito pode atrair cavacos e pó de alumínio. Essas partículas pressionam repetidamente as bordas recém-cortadas, formando "rebarbas secundárias", que também são a origem direta dos pontos de estampagem a quente. Em velocidades de operação de 200 a 400 metros por minuto, o efeito da eletricidade estática é amplificado consideravelmente.
A solução requer implementação de suporte: instalação de código estático.hastes de eliminação ou bicos de íonsAntes e depois da fresa, em coordenação com sistemas de vácuo de sopro de borda para remover instantaneamente os cavacos, garantindo que a resistência de aterramento do equipamento seja inferior a 4 Ω. Esta etapa não é dispendiosa, mas o efeito na melhoria das rebarbas é frequentemente imediato.
Etapa 4: Estabeleça o hábito de realizar inspeções "estáticas primeiro, depois dinâmicas".
Quando os problemas de rebarba são difíceis de localizar diretamente, seguir uma sequência fixa é mais eficiente do que tentar adivinhar com base na experiência:Primeiramente, pare a máquina para verificar se há lascas na aresta de corte, meça as folgas e sobreposições e limpe as superfícies dos rolos de pressão e dos rolos guia; em seguida, opere em baixa velocidade sem carga, usando um relógio comparador para medir a excentricidade do eixo da ferramenta e da lâmina de base; finalmente, use uma folha de alumínio descartada para testar o corte e observe a morfologia da seção transversal com uma lupa.—Se houver rebarbas em um dos lados, isso indica que a lâmina não está paralela à lâmina base; se ambos os lados apresentarem rebarbas com aspecto aveludado, isso indica que a lâmina está passivada ou que o ângulo de corte é muito pequeno.
Vale a pena verificar também, de forma geral, o estado dos rolos. Objetos estranhos ou danos na superfície dos rolos podem causar pressão localizada irregular, resultando em bordas de corte naturalmente desalinhadas. Os rolos de pressão devem ser de borracha de poliuretano com dureza Shore A de 60 a 75; materiais muito duros ou muito macios podem causar desequilíbrio na distribuição da pressão.
Resumo
O tratamento fundamental das rebarbas de corte na folha de estampagem a quente atende essencialmente aos padrões em quatro dimensões.Precisão geométrica da ferramenta, estabilidade da tensão, eliminação de estática e alinhamento do material.A expectativa de que uma nova lâmina resolva o problema de uma vez por todas muitas vezes leva ao mesmo resultado na produção do próximo volume. Recomenda-se registrar os parâmetros de cada inspeção — uso do medidor de lâmina, valor da folga, ajuste de tensão, relação de conicidade — para criar a própria "tabela de parâmetros de corte" do equipamento. Quando as rebarbas reaparecem, elas são eliminadas item por item nos registros de referência, permitindo que a grande maioria das falhas seja localizada e resolvida em pouco tempo.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Cortador de folha fria
 Rebobinador de fita para impressão de cartões
 Cortador de fitas para impressão de cartões
 Máquina de corte e estampagem a quente
 Cortador de Folha Holográfica
 Cortador de Folha de Aprimoramento Digital
 Máquina de corte de folha de estampagem a quente RSDS7H 1350 PLUS
 Máquina de corte de folha de estampagem a quente (RSDS7H) 1350






