Desvios de enrolamento e rebarbas são os dois problemas de qualidade mais persistentes no corte de folhas para estampagem a quente. Raramente ocorrem isoladamente — uma rebarba deixada por uma lâmina desgastada pode se acumular em um rolo guia e desviar a folha, enquanto uma tira desviada que entra na cortadora em um ângulo exerce uma carga irregular na lâmina e gera novas rebarbas. Tratá-los como problemas separados geralmente leva a soluções temporárias que falham em poucas horas.
Este guia descreve as causas principais e as correções testadas em campo para ambos os problemas, seguindo a mesma sequência de inspeção usada por operadores experientes: alinhamento mecânico em primeiro lugar, estabilidade da tensão em segundo e correção elétrica por último.
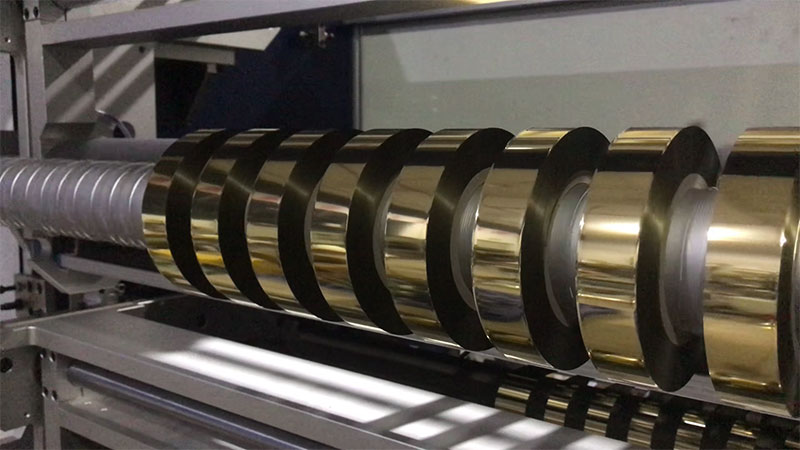
Por que se formam rebarbas e como evitá-las
Rebarbas na folha de estampagem a quente aparecem como uma penugem filamentosa, um padrão em dente de serra ou detritos visíveis se desprendendo ao longo da borda da fenda. Como a folha de estampagem a quente tem tipicamente de 6 a 20 μm de espessura com um substrato de PET, mesmo um defeito microscópico na lâmina produz um defeito desproporcionalmente visível.
Comece pela lâmina, não pelas configurações. Lâminas cegas ou lascadas são as causas mais comuns. Uma lâmina desgastada não corta mais com precisão; ela rasga a folha, criando microfissuras que se expandem e se transformam em rebarbas ou quebras completas durante o manuseio subsequente. Inspecione as lâminas superior e inferior em busca de lascas sob iluminação adequada.
A sobreposição das lâminas e a folga lateral devem corresponder à espessura da folha. Para folhas de estampagem a quente, a sobreposição vertical entre as lâminas superior e inferior normalmente varia entre 0,5 e 1,5 mm, sendo que materiais mais finos utilizam o limite inferior dessa faixa. A folga lateral deve ser de 0,03 a 0,08 mm — aproximadamente a espessura de uma folha de papel A4. Para folhas com menos de 12 μm, busque a tolerância mais rigorosa possível: apenas o suficiente para cortar com precisão sem comprimir o material.
A excentricidade do eixo da lâmina é um fator igualmente crítico, mas frequentemente negligenciado. Use um relógio comparador para medir a excentricidade radial na borda da lâmina. Se exceder 0,02 mm, o eixo precisa ser calibrado ou o rolamento precisa ser inspecionado. Um eixo que gira corretamente, mas com uma lâmina lascada, ainda produzirá rebarbas; ambas as condições devem ser eliminadas.
A eletricidade estática amplifica todas as outras causas.O substrato de filme plástico da folha de estampagem a quente gera eletricidade estática rapidamente durante o corte em alta velocidade. Essa estática atrai poeira e detritos da folha diretamente para a borda recém-cortada, onde se incrustam e formam o que parece ser uma rebarba. Instale barras de eliminação de estática ou bicos de ar ionizado imediatamente antes e depois da máquina de corte e verifique se a resistência de aterramento da máquina está abaixo de 4 Ω. Sem o controle de estática, mesmo uma lâmina perfeitamente afiada produzirá bordas com aparência áspera.
A condição do rolo é mais importante do que a maioria dos operadores espera.Objetos estranhos, adesivo seco ou danos na superfície de qualquer rolo guia criam variações de pressão localizadas que perturbam a bobina ao entrar na zona de corte. Limpe os rolos diariamente com um pano limpo e sem fiapos e substitua os rolos de pressão de borracha que apresentarem endurecimento ou áreas planas.
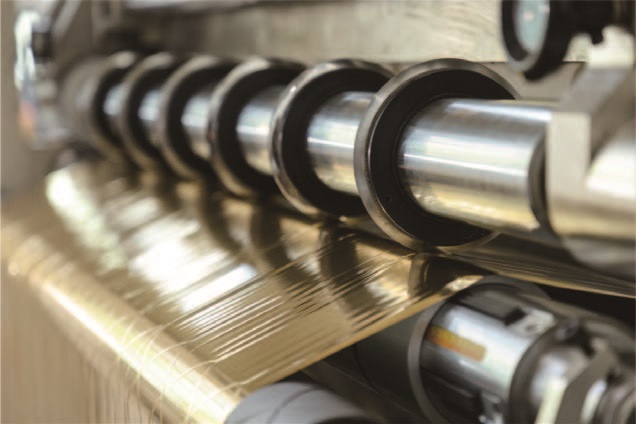
Diagnóstico de desvios de enrolamento antes que se tornem sucata
O desvio de enrolamento — frequentemente chamado de "enrolamento em torre" ou "telescópico" quando severo — se manifesta como faces extremas que não são planas, com tiras individuais deslocadas axialmente umas em relação às outras. Em folhas de estampagem a quente, onde o material praticamente não possui rigidez à flexão, mesmo uma pequena flutuação de tensão se traduz em desalinhamento visível.
Verifique primeiro os "olhos" do sistema de correção.Sensores fotoelétricos ou ultrassônicos que rastreiam a borda da bobina são vulneráveis à contaminação. Poeira da folha e partículas de adesivo em suspensão no ar revestem a lente do sensor, fazendo com que o sistema de correção perca a referência da borda. Limpe as lentes do sensor regularmente, posicione o sensor no ponto médio da borda da folha e defina uma zona morta de aproximadamente ±1 mm para evitar que o rolo de correção oscile constantemente.
Verificar o paralelismo dos roletes guiaSe um dos rolos guia estiver ligeiramente desalinhado com o eixo de enrolamento, a folha sofrerá uma força axial contínua e se deslocará para um dos lados. Utilize uma ferramenta de alinhamento a laser ou o método da linha de referência para verificar o paralelismo ao longo do percurso da bobina. A tolerância aceitável é geralmente ≤0,2 mm/m, com operações de alta precisão visando ≤0,05 mm/m. Inspecione também as superfícies dos rolos quanto a desgaste irregular ou detritos aderidos, que criam atrito diferencial e empurram a bobina para o lado de maior atrito.
A estabilidade da tensão é a causa raiz oculta.Muitos operadores ajustam o sensor de correção repetidamente sem verificar o circuito fechado de tensão, e o desvio retorna assim que a velocidade da linha muda. A folha de estampagem a quente requer uma faixa de tensão de aproximadamente 1,5–3 N/mm², definida de acordo com a espessura da folha e os dados do fornecedor. Dois modos de falha são comuns:
• Tensão muito baixa:A fita de alumínio vibra ou se desloca dentro da zona de corte, produzindo bordas onduladas e enrolamento inconsistente.
• Tensão excessiva:A folha metálica estica-se elasticamente e, quando a tensão é liberada no núcleo de enrolamento, as camadas esticadas contraem-se de forma desigual, causando deslizamento entre as camadas.
Um teste simples em baixa velocidade revela a uniformidade da tensão: execute a operação a 10–20 m/min e compare manualmente a tensão de cada tira cortada. Se as tiras centrais parecerem mais tensionadas do que as tiras das bordas, o ângulo do rolo nivelador ou a configuração de conicidade precisam ser ajustados.
O suporte de desenrolamento deve ser esquadrejado e seguro.Um eixo de ar com vazamento de pressão ou que não oferece aderência adequada permite que o rolo principal se desloque ligeiramente durante o desenrolamento. Verifique se o eixo de ar mantém a pressão — uma queda superior a 0,05 MPa em cinco minutos indica um vazamento. O próprio rolo principal deve estar centralizado no eixo; um rolo descentralizado introduz uma oscilação lateral que nenhum sistema de correção subsequente consegue eliminar completamente.
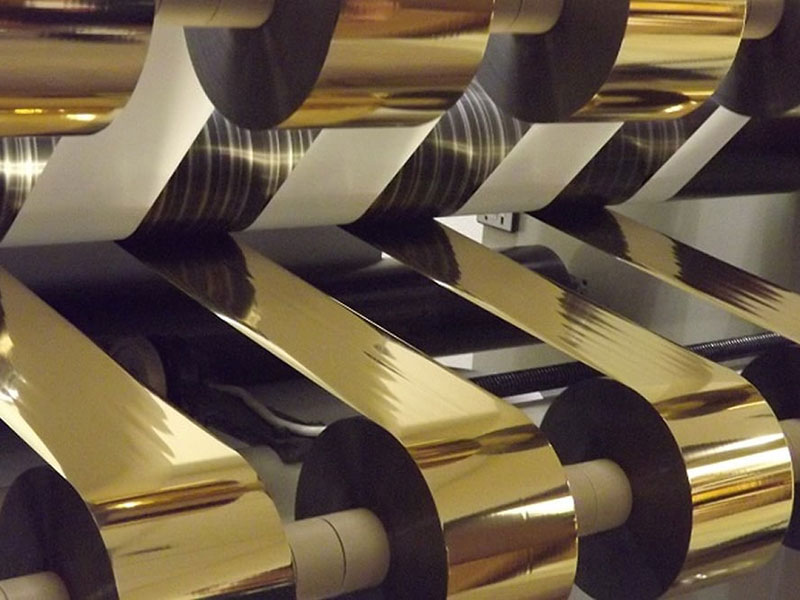
A interação entre rebarbas e desvios
Essas duas falhas formam um ciclo vicioso que pode levar o operador a um erro constante se a conexão não for reconhecida. Rebarbas liberam detritos. Esses detritos se depositam nos roletes guia e nas lentes dos sensores. Roletes e sensores contaminados fazem com que a bobina se desvie. Uma bobina desviada entra na cortadora em um ângulo, concentrando a força em um lado da lâmina. Essa força desigual acelera o desgaste da lâmina e produz mais rebarbas.
Quebrar esse ciclo exige uma sequência completa de inspeção, em vez de ajustes isolados: limpar todo o percurso da bobina, inspecionar e corrigir a condição da lâmina, verificar o alinhamento do rolo guia, estabilizar a tensão e, em seguida, validar o sistema de correção. Ajustar apenas um elemento nessa cadeia geralmente produz uma melhoria que se reverte em um turno de produção.
Um ritmo preventivo que funciona
Os operadores que alcançam uma qualidade de corte consistente encaram a manutenção como uma atividade programada, e não como uma reação a uma falha.
DiárioLimpe as bordas das lâminas, os roletes guia e as lentes dos sensores. Verifique se há lascas visíveis nas lâminas. Verifique a pressão do ar entre 0,5 e 0,7 MPa e drene os coletores de umidade.
SemanalmenteLimpe todos os roletes do caminho da bobina com álcool anidro. Inspecione a resposta do sistema de tensão executando um breve ciclo de aceleração e desaceleração. Verifique o aperto dos parafusos do suporte da lâmina e do acoplamento.
MensalCalibre o desalinhamento do eixo da lâmina e o paralelismo dos roletes. Verifique o ponto zero do sensor de tensão. Inspecione o desempenho da embreagem ou do freio de pó magnético, pois esses componentes se degradam gradualmente e produzem desvios de tensão que podem ser facilmente atribuídos a outras causas.
TrimestralSubstitua as lâminas de acordo com um cronograma baseado na metragem linear cortada, e não em falhas visíveis. Uma lâmina que parece estar em boas condições em uma inspeção superficial pode já estar produzindo bordas defeituosas que falharão posteriormente.
Mantenha um registro de falhas, configurações de tensão e números de lote do material. Padrões surgem rapidamente — a variação na espessura da folha de um determinado fornecedor, uma mudança sazonal na umidade que piora a estática ou uma configuração de tensão que só falha em pedidos de largura estreita.
Quando solicitar assistência técnica
A maioria dos problemas de rebarba e desvio respondem às correções mecânicas e de tensão descritas acima. Se o problema persistir após a substituição da lâmina, o alinhamento dos rolos, a calibração da tensão e a eliminação da estática terem sido verificados, a causa pode estar em problemas mecânicos mais profundos: rolamentos do eixo de corte desgastados, um rolo guia torto ou um atuador de correção com folga excessiva. Nesses casos, é necessário o serviço do fabricante, e não ajustes em campo.
O caminho mais confiável para uma qualidade consistente é tratar a máquina de corte longitudinal como um sistema integrado. Uma lâmina que corta perfeitamente em uma máquina desalinhada ainda produz rebarbas. Um sistema de correção que funciona impecavelmente em uma tensão instável ainda produz enrolamento irregular. Aborde os fundamentos na ordem correta, e a qualidade da borda e a uniformidade do enrolamento virão como consequência.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Cortador de folha fria
 Rebobinador de fita para impressão de cartões
 Cortador de fitas para impressão de cartões
 Máquina de corte e estampagem a quente
 Cortador de Folha Holográfica
 Cortador de Folha de Aprimoramento Digital
 Máquina de corte de folha de estampagem a quente RSDS7H 1350 PLUS
 Máquina de corte de folha de estampagem a quente (RSDS7H) 1350






