A folha para estampagem a quente é um material decorativo de alto valor, e o processo de corte longitudinal representa um ponto crítico entre a aquisição da bobina matriz e o rendimento da estampagem subsequente. Uma bobina mal cortada — seja por rebarbas, desvios nas bordas ou tensão inconsistente — pode causar "espalhamento de ouro", quebra da folha e paralisações completas da linha de produção durante a estampagem em alta velocidade. Para convertedores, gráficas de etiquetas e fábricas de embalagens no exterior que buscam adquirir uma máquina de corte longitudinal para folha de estampagem a quente, a decisão depende de muito mais do que a velocidade ou o preço cotados. Este artigo detalha os critérios técnicos que realmente determinam a qualidade do corte longitudinal, os padrões de falhas que revelam as fragilidades do equipamento e os pontos de avaliação do fornecedor que protegem seu investimento.

Por que a qualidade do corte longitudinal determina o rendimento da estampagem
O ditado da indústria "três partes de estampagem, sete partes de corte" reflete uma realidade que muitos compradores só descobrem após a instalação. A folha de estampagem a quente geralmente tem de 4 a 30 μm de espessura, composta por uma película base de PET, camada de liberação, camada tingida, camada aluminizada e camada adesiva. Nessas espessuras, o material é extremamente sensível à variação de tensão e ao contato da lâmina.
Quando o corte longitudinal produz rebarbas ou pó metálico, esses defeitos se propagam ao longo do processo. Durante a estampagem a quente em alta velocidade, as rebarbas podem causar transferência incompleta, enquanto o pó da folha metálica contamina a matriz de estampagem e força paradas não planejadas para limpeza. O desvio de borda — quando o rolo de corte apresenta um perfil em forma de "torre" ou "sino" — leva ao desalinhamento em sistemas de alimentação automática, desperdiçando material e reduzindo a precisão do registro. Para fábricas que produzem embalagens de luxo, rótulos de tabaco ou hologramas de segurança, onde as tolerâncias de largura podem precisar ser mantidas dentro de ±0,1 mm, a máquina de corte longitudinal torna-se um ativo crítico para o rendimento, em vez de uma máquina secundária.

Parâmetros essenciais que diferenciam máquinas capazes de máquinas comprometidas
Precisão de corte e qualidade das bordas
Os dados estáticos de precisão em brochuras têm pouca relevância sem verificação dinâmica. Uma cortadora com classificação de ±0,1 mm deve manter essa tolerância durante aceleração, desaceleração e mudanças de rolo. Dois fundamentos mecânicos são cruciais: o desvio radial do eixo da lâmina, que deve ser controlado dentro de 0,02 mm, e a resposta do guia da bobina, onde sensores ultrassônicos superam os fotoelétricos em filmes refletivos ou holográficos.
Para a qualidade das bordas, o próprio método de corte é decisivo. O corte por cisalhamento rotativo — onde lâminas circulares superior e inferior se sobrepõem e giram como uma tesoura — continua sendo o padrão para estampagem a quente de folhas. A alternativa, o corte por compressão com lâmina plana, tende a deixar marcas de compressão e acelera o lascamento da lâmina ao cortar camadas de alumínio, tornando-o adequado apenas para folhas mais espessas ou lotes de teste muito pequenos. Ao especificar um sistema de cisalhamento rotativo, confirme se a folga lateral entre as lâminas está definida para aproximadamente 5 a 10% da espessura da folha, tipicamente 0,02 a 0,05 mm, e se o material da lâmina é revestido com carboneto ou diamante, em vez de aço carbono comum.
Controle de tensão: a especificação inegociável
Uma película base de PET de 12 μm é mais fina que um fio de cabelo humano. Uma tensão ligeiramente excessiva estica-a; uma tensão insuficiente permite o enrugamento e o deslocamento lateral. Os sistemas de freio de circuito aberto ou de partículas magnéticas respondem muito lentamente durante as mudanças de velocidade, produzindo rolos apertados por dentro e frouxos por fora. O controle de tensão servo de circuito fechado, por outro lado, ajusta-se em tempo real com resposta em milissegundos, mantendo a flutuação de tensão dentro de ±0,5 N em sistemas bem projetados.
Igualmente importante é a tensão cônica. À medida que o diâmetro de rebobinagem aumenta, a tensão constante comprime as camadas internas, aumentando o risco de transferência de adesivo ou bloqueio. Uma função de tensão cônica reduz a tensão de acordo com uma curva predefinida — tipicamente um decréscimo de 15% a 25% — de modo que o rolo acabado permaneça enrolado uniformemente do núcleo à superfície. Dados de campo citados por fabricantes de equipamentos sugerem que esse recurso simples pode reduzir o desperdício por desalinhamento de borda em 40% a 60%. Para corte longitudinal estreito em múltiplas pistas, um eixo deslizante com ajuste independente por estação impede que as tiras individuais sejam enroladas com tensões diferentes devido a pequenas variações de espessura.
Classificações de velocidade e a realidade dos pequenos lotes
Velocidades nominais de 300 a 500 m/min aparecem em muitas fichas técnicas, mas o que realmente importa é a velocidade operacional estável em condições de produção. A operação em alta velocidade exige rigidez, resposta à tensão e precisão do guia da bobina exponencialmente maiores; uma máquina que ultrapassa seus limites de estabilidade incorrerá em frequentes paradas e desperdício. Para convertedores que enfrentam a realidade do mercado de 2026 — onde as especificações dos pedidos se multiplicaram e os tamanhos dos lotes caíram para centenas ou até dezenas de metros — a velocidade de troca de ferramentas merece a mesma importância que a produtividade máxima. Se uma mudança de especificação exigir mais de meia hora de inatividade, pedidos de pequenos lotes não gerarão lucro, independentemente da velocidade de operação da máquina.

Padrões de falhas que revelam fragilidades do equipamento
Os três defeitos mais comuns em máquinas de corte longitudinal — rebarbas, desvio de borda e quebra da folha — não são aleatórios. Eles seguem padrões previsíveis que apontam diretamente para deficiências de projeto ou manutenção.
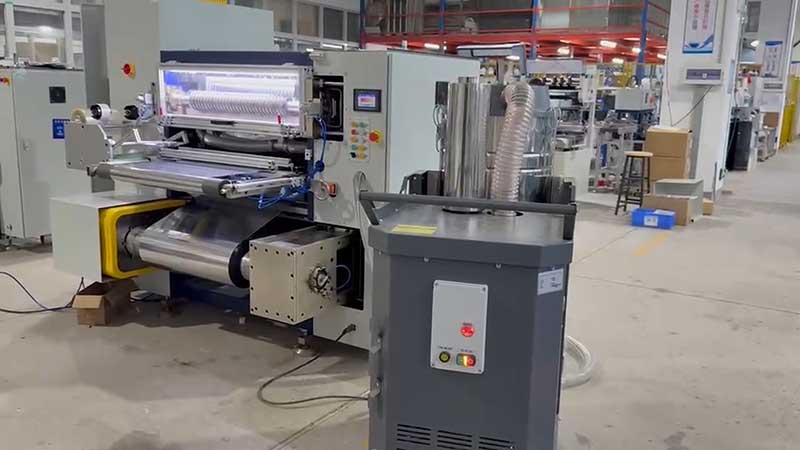
RebarbasNa maioria das vezes, a causa principal está na condição da lâmina: bordas desgastadas ou lascadas rasgam em vez de cortar, criando defeitos filamentosos. Mas a instabilidade da tensão, o acúmulo de eletricidade estática e os rolos contaminados também contribuem. A folha de estampagem a quente gera eletricidade estática facilmente durante o atrito em alta velocidade; sem barras de eliminação de estática aterradas ou bicos de ar ionizado posicionados antes e depois da lâmina de corte, o pó da folha adere às bordas e forma o que os operadores percebem como rebarbas.
Desvio de bordaNormalmente, o problema começa com o sensor do guia da bobina. Poeira ou fragmentos de folha metálica em uma sonda ultrassônica ou fotoelétrica causam "cegueira", e o sistema de correção perde sua referência. O paralelismo do rolo guia — a tolerância deve ser ≤0,2 mm/m — e a folga axial do eixo da lâmina (≤0,03 mm) são verificações mecânicas secundárias. Uma máquina de corte que apresenta desvios somente após horas de operação indica que sua arquitetura de sensoriamento e correção não está vedada contra o ambiente de trabalho.
Quebra da folhaSegue uma lógica diferente. Uma lâmina que perdeu o fio não corta mais, mas rasga, criando microfissuras na borda que se propagam sob tensão até romper a folha. A sobreposição entre as lâminas superior e inferior, geralmente de 0,05 a 0,1 mm, deve ser mantida; pressão excessiva ou insuficiente aceleram a ruptura. Rolamentos de rolos guia que arrastam ou superfícies de rolos com acúmulo de adesivo criam picos de tensão local que rompem a folha fina.
Avaliação de Fornecedores Além da Ficha Técnica
Uma máquina de corte de folhas para estampagem a quente não é uma compra qualquer. Os mesmos parâmetros nominais podem representar qualidades de construção muito diferentes, e o conhecimento da aplicação por parte do fornecedor muitas vezes importa tanto quanto a própria máquina.
Exija um julgamento material.Leve a sua folha mais fina e sensível — folha para laser ou material holográfico, se você utiliza — às instalações do fornecedor ou solicite um teste em vídeo com o seu material. Meça a variação de largura com um paquímetro em vários pontos ao longo de um trecho contínuo de pelo menos 500 metros e inspecione as faces das extremidades com uma lupa para verificar rebarbas e alinhamento das camadas. Os valores de "precisão" estáticos de um folheto não resistem ao contato com o material real.
Verifique a arquitetura de tensãoPergunte especificamente se o sistema utiliza controle servo de malha fechada ou uma alternativa de malha aberta. Solicite a faixa de ajuste da tensão cônica e confirme se as estações de rebobinagem individuais no eixo deslizante são ajustáveis independentemente. Um fornecedor que não consegue explicar esses detalhes em termos de aplicação provavelmente está montando em vez de projetar.
Avaliar a realidade dos serviços e peças de reposiçãoLâminas, roletes guia e sensores de tensão são consumíveis ou itens de desgaste. Confirme os prazos de entrega para lâminas de reposição, se o fornecedor as mantém em estoque na sua região e se a documentação técnica e o suporte remoto estão disponíveis no seu idioma. Para compradores no Sudeste Asiático, Oriente Médio ou América Latina, a presença de um serviço local ou um parceiro regional ágil pode significar a diferença entre um dia de inatividade e um mês de espera.
Adequação da máquina à sua realidade de produção
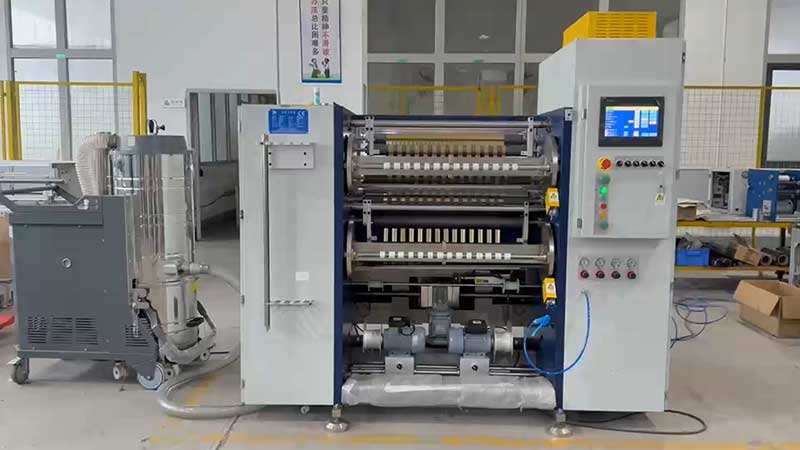
Antes de solicitar orçamentos, esclareça três variáveis internas que irão reduzir rapidamente o número de opções.
Mistura de materiaisFolhas de ouro comuns, folhas para laser e folhas pigmentadas comportam-se de maneira diferente na zona de corte. Folhas para laser e holográficas possuem estruturas metalizadas ou com grades que podem ser riscadas por microvibrações; suas camadas funcionais exigem lâminas mais resistentes e rolos guia com tratamento de superfície. Se seu portfólio de produtos inclui esses materiais sensíveis, priorize máquinas com experiência comprovada nesse segmento.
Perfil de largura e lote.A largura dos rolos master geralmente varia de 400 a 1400 mm, e a largura do corte final pode chegar a 20 mm para aplicações em rótulos de cigarros ou bebidas alcoólicas. Se seus pedidos estão tendendo a larguras menores e lotes mais pequenos, a ergonomia de troca e a estabilidade em baixa velocidade são mais importantes do que uma velocidade máxima de 400 m/min que você raramente atingirá.
Automação a jusanteOs rolos cortados alimentarão prensas de estampagem manuais ou linhas automáticas de alta velocidade com janelas de registro estreitas? Estas últimas exigem tolerâncias de largura mais rigorosas, bordas mais limpas e densidade de enrolamento mais consistente. Comunique isso ao fornecedor; uma máquina configurada para corte longitudinal de uso geral pode precisar de atualizações nas especificações das seções de tensão e guia para atender aos requisitos de alimentação automática.
Conclusão
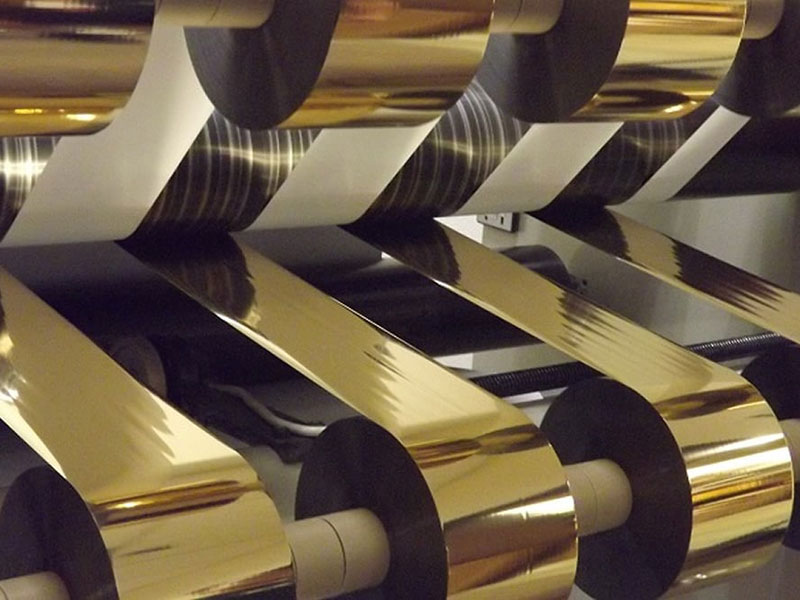
Selecionar uma cortadora de folhas para estampagem a quente é um exercício de equilíbrio entre precisão mecânica e sensibilidade do material. Os parâmetros que realmente importam — tensão em circuito fechado, geometria de cisalhamento rotativo, tolerância dinâmica de largura e velocidade de troca — não são os que predominam nas cotações de baixo custo. Para compradores internacionais, o caminho mais confiável é testar com seu próprio material, analisar a tensão e a arquitetura de guia em vez de se basear apenas nas velocidades anunciadas, e avaliar a capacidade de suporte regional do fornecedor com o mesmo rigor que as especificações da máquina. Uma cortadora que mantém estabilidade de tensão de ±0,1 mm e ±0,5 N durante um turno completo compensará seu investimento muitas vezes com a redução do desperdício de folhas e a produção ininterrupta de estampagem.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Cortador de folha fria
 Rebobinador de fita para impressão de cartões
 Cortador de fitas para impressão de cartões
 Máquina de corte e estampagem a quente
 Cortador de Folha Holográfica
 Cortador de Folha de Aprimoramento Digital
 Máquina de corte de folha de estampagem a quente RSDS7H 1350 PLUS
 Máquina de corte de folha de estampagem a quente (RSDS7H) 1350






