Na indústria de estampagem a quente, existe um ditado antigo: "Trinta por cento estampagem, setenta por cento corte". A qualidade do seu processo de corte determina diretamente se a sua folha metálica terá o desempenho esperado na prensa de estampagem e, em última análise, se o seu cliente aceitará o trabalho finalizado. Uma máquina de corte que se adapte ao perfil do seu material e ao seu ritmo de produção transforma bobinas-mãe largas em tiras acabadas perfeitas. Uma máquina inadequada gera rebarbas, riscos e paradas constantes, desperdiçando folha metálica cara e reduzindo suas margens de lucro.
Este guia divide o processo de seleção nas dimensões que realmente importam para compradores que não podem se dar ao luxo de arriscar.

Comece pelo material, não pela ficha técnica.
A folha de estampagem a quente não é um produto único. Sua estrutura — normalmente um filme base de PET com camadas de liberação, cor e adesivo — a torna muito mais sensível ao manuseio do que o papel ou filmes padrão. O tipo específico de folha que você processa com mais frequência deve determinar suas prioridades de equipamento.
Folha colorida padrãoÉ a mais tolerante. Possui resistência moderada à variação de tensão e funciona bem com equipamentos de precisão padrão que utilizam corte com lâmina circular e eliminação básica de estática.
Folhas holográficas e a laserApresentam o maior desafio. Sua superfície possui uma microestrutura de difração fina que é facilmente riscada por qualquer contato. Para esses materiais, o corte com jato de ar (sem contato) torna-se quase essencial, e cada rolo guia no percurso do material deve ser polido como um espelho para evitar abrasão microscópica.
Folha de calibre fino (12–19 μm)Exige um controle de tensão superior. O filme base estica permanentemente se a tensão estiver ligeiramente alta, causando erros de registro nas etapas subsequentes. Se a tensão estiver baixa, o ar fica preso entre as camadas enroladas, levando ao telescopamento e ao deslizamento entre as camadas.
Folhas adesivas de alta aderênciatendem a acumular resíduos nas lâminas de corte. Lâminas revestidas de Teflon e rolos com acabamento espelhado ajudam a evitar que grudem, enquanto um sistema de microtensão cuidadosamente ajustado evita o estiramento que ativa o adesivo prematuramente.
Antes de comparar modelos de máquinas, documente o perfil real do seu material: faixa de espessura típica, tipo de filme base, sensibilidade da superfície e a largura mínima que você precisa produzir. Leve essas informações para todas as demonstrações dos fornecedores.

Método de corte: a escolha que determina a qualidade da borda.
O mecanismo de corte controla diretamente a formação de rebarbas, a geração de poeira e a vida útil da lâmina. Existem três abordagens principais, cada uma adequada a diferentes perfis de produção.
Corte por cisalhamento (lâminas circulares)A estampagem a quente continua sendo a opção mais comum para folhas de estampagem. As lâminas de disco superior e inferior atuam como tesouras, produzindo bordas limpas com o mínimo de poeira. A vida útil da lâmina é relativamente longa e o método permite trabalhar com uma ampla gama de espessuras. A desvantagem é a maior complexidade mecânica — a rigidez do eixo de corte torna-se crítica, especialmente para larguras acima de 800 mm, onde a deflexão no meio do eixo pode causar cortes incompletos.
Corte com lâmina de barbearÉ a opção mais econômica. É adequada para aplicações de largura estreita e produção de baixo volume. No entanto, as lâminas de barbear geram mais poeira e rebarbas em folhas mais espessas, e a substituição das lâminas é frequente. Para fábricas que produzem folhas de embalagem padrão em volumes modestos, continua sendo uma escolha viável e econômica.
Faca de ar (sem contato)O corte longitudinal utiliza ar comprimido para separar o material. Elimina completamente os riscos causados pela lâmina, tornando-se a única opção segura para folhas holográficas e para laser com estruturas de superfície delicadas. As desvantagens são o custo inicial mais elevado e a adequação principalmente para espessuras menores.
Para fábricas que trabalham com uma combinação de folhas padrão e especiais, uma máquina de corte por cisalhamento com conjuntos de lâminas de troca rápida oferece o melhor equilíbrio entre versatilidade e qualidade de borda.
Controle de tensão: o fator invisível que determina a qualidade.
Se existe uma especificação técnica que diferencia as cortadoras regulares das excelentes, é o controle de tensão. A folha de estampagem a quente é implacável — pequenos erros de tensão causam estiramento, enrugamento ou telescopagem que só se tornam aparentes posteriormente, na prensa de estampagem a quente.
Controle de tensão em circuito abertoBaseia-se em valores predefinidos e freios de partículas magnéticas. É aceitável para aplicações não críticas de baixa velocidade, abaixo de aproximadamente 100 m/min, mas não consegue compensar alterações de diâmetro durante o enrolamento ou perturbações de aceleração/desaceleração.
tensão do servo de circuito fechadoO controle utiliza sensores de tensão ou rolos deslizantes para medir a tensão real em tempo real e ajustar os mecanismos de desenrolamento e enrolamento de acordo. Para folhas de estampagem a quente, essa é a especificação mínima aceitável. Um sistema de circuito fechado de qualidade mantém a flutuação de tensão dentro de ±1% a ±3% do valor definido. Para PET ultrafino de 12 μm, esse nível de controle não é um luxo — é a diferença entre folhas comercializáveis e sucata.
tensão cônicaA tensão de enrolamento é igualmente importante na extremidade de enrolamento. À medida que o rolo acabado aumenta de diâmetro, a tensão de enrolamento deve diminuir de acordo com uma curva predefinida. Sem a tensão de conicidade, as camadas internas são esmagadas, causando defeitos do tipo "núcleo de crisântemo" ou deslizamento entre camadas durante o corte em espaços estreitos. Para folhas de estampagem a quente, recomenda-se um coeficiente de conicidade entre 60% e 80%, com a tensão final reduzida para 40–70% do valor inicial.
Ao avaliar máquinas, solicite as especificações de precisão do controle de tensão e peça uma demonstração usando seu material mais fino e sensível à tensão.

Capacidade de largura e precisão de corte estreito
A especificação de largura de uma máquina de corte longitudinal possui duas dimensões: a largura máxima de desenrolamento e a largura mínima de corte. Ambas devem estar de acordo com a sua realidade de produção.
Para operações de grande formato que processam bobinas matrizes de até 1600 mm ou 2000 mm, a especificação crítica é a rigidez da estrutura e o diâmetro do eixo da lâmina. Cortes mais largos significam maiores forças de alavanca no eixo da lâmina; se o eixo flexionar, mesmo que ligeiramente, sob pressão, o centro da bobina não será cortado, enquanto as bordas serão penetradas em excesso. Procure máquinas com painéis de parede em aço-liga espesso e eixos de lâmina de grande diâmetro com balanceamento dinâmico.
Para a produção de tiras estreitas com menos de 50 mm de largura — comum em linhas de estampagem a quente para embalagens de cigarros, rótulos de bebidas alcoólicas e aplicações de segurança — as prioridades passam a ser a precisão do posicionamento da ferramenta e o design anti-enrolamento. Sistemas de travamento manual são propensos a desvios dimensionais, pois forças de fixação desiguais permitem movimento axial durante a operação. O travamento hidráulico ou eixos deslizantes de alta precisão são a opção mais confiável quando as larguras de corte são medidas em milímetros. Se o seu perfil de pedidos inclui mudanças frequentes de largura, um sistema automático de posicionamento de ferramentas pode reduzir o tempo de troca de horas para minutos.
Um parâmetro prático: se o seu rolo mestre tiver 640 mm e os rolos acabados tiverem 20 mm de largura, a máquina deve ser capaz de manter uma tolerância de ±0,5 mm nessa largura estreita.
Guiamento Web: O Fator de Estabilidade Frequentemente Ignorado
O sistema de guia de borda garante que a folha mantenha o alinhamento lateral correto durante todo o processo de corte. O desalinhamento resulta em faces finais irregulares, telescopagem e problemas de alimentação subsequentes na prensa de estampagem.
Para estampagem a quente em folhas — especialmente as holográficas e metalizadas — os sensores ultrassônicos são fortemente preferidos aos sensores fotoelétricos. A detecção fotoelétrica pode ser pouco confiável com materiais reflexivos ou metálicos, enquanto a detecção ultrassônica não é afetada pela cor, transparência ou refletividade da superfície. Informe-se também sobre a velocidade de resposta do atuador de correção; ele deve ser capaz de realizar ajustes em nível de milissegundos durante a operação em alta velocidade.
Nível de automação: adequando a inteligência artificial ao seu perfil de pedido.
A economia da produção de folhas de estampagem a quente favorece cada vez mais a flexibilidade em detrimento da velocidade bruta. As especificações dos pedidos aumentaram drasticamente, passando de alguns tipos tradicionais para dezenas de variedades, enquanto os tamanhos dos lotes individuais despencaram. Se uma única troca de equipamento exigir mais de meia hora de inatividade, os pedidos de pequenos lotes simplesmente não geram lucro.
Entre os principais recursos de automação a serem avaliados, incluem-se o posicionamento automático da ferramenta para mudanças rápidas de largura, o rebobinamento servoacionado com controle de tensão independente para cada rolo acabado e o armazenamento programável de receitas para perfis de pedidos recorrentes. Uma máquina com controle programável pode eliminar ajustes manuais, economizando até 30% no tempo de preparação em comparação com alternativas não programáveis.
Dito isso, não pague por automação que você não usará. Uma convertedora que realiza grandes lotes de produção com as mesmas poucas larguras pode achar o posicionamento manual perfeitamente adequado, enquanto uma oficina que atende a diversos clientes de embalagens recuperará rapidamente o investimento em sistemas de troca rápida.
Velocidade: Capacidade de correspondência, não números de marketing
A velocidade nominal das máquinas de corte de folhas para estampagem a quente é geralmente citada como 200–600 m/min. No entanto, a “velocidade máxima” indicada é o valor limite em condições ideais; a velocidade operacional estável real é o ponto de referência. A operação em alta velocidade exige controle de tensão, precisão de correção e rigidez da estrutura que aumentam exponencialmente com a velocidade. Buscar indiscriminadamente velocidades mais altas pode resultar em paradas frequentes, necessidade de ajustes e grande quantidade de sucata.
Peça ao fornecedor para demonstrar a máquina processando seu material na velocidade que você pretende utilizar. Observe a qualidade das bordas e a consistência dimensional durante uma operação contínua de pelo menos uma hora, e não apenas na fase inicial de inicialização. Uma máquina que apresenta bom desempenho com materiais ideais pode ter dificuldades com os revestimentos e substratos específicos que você utiliza diariamente.
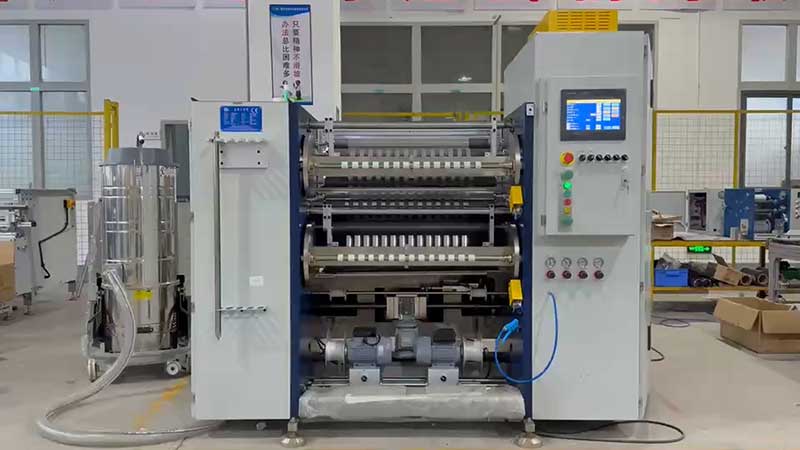
Perguntas a fazer a todos os fornecedores antes de fechar negócio.
O mercado oferece uma ampla gama de máquinas com diferentes capacidades e preços. Para evitar erros dispendiosos, leve uma lista estruturada de perguntas para cada conversa com fornecedores:
Sobre a precisão“Você pode demonstrar a precisão do corte dinâmico em velocidade máxima de produção usando nossas amostras de folha?” Diferencie entre a precisão estática em uma ficha técnica e o desempenho real sob tensão e velocidade.
Sobre o controle da tensão:O sistema é totalmente de circuito fechado e inclui funcionalidade de ajuste de tensão cônica? Solicite a especificação de flutuação de tensão e confirme o controle independente para as zonas de desenrolamento, corte e rebobinamento.
Em lâminas“Qual o material e o revestimento da lâmina utilizados e qual a expectativa de vida útil da lâmina com a nossa formulação de adesivo?” Lâminas revestidas com diamante ou carboneto oferecem uma vida útil significativamente maior e cortes mais consistentes do que as de aço padrão. Pergunte também sobre a faixa de contato da lâmina — para estampagem a quente, esta é normalmente de 0,02 a 0,05 mm, com capacidade de ajuste preciso.
Sobre a organização sinuosa“Qual é a tolerância especificada para o alinhamento da face final?” Uma máquina de alta qualidade deve apresentar um desalinhamento da face final de 0,1 mm ou menos. Pergunte se os eixos de rebobinagem são pneumáticos, de fricção ou ambos, e se cada bobina acabada pode deslizar independentemente para compensar pequenas variações de espessura.
Sobre o suporte:Qual é o prazo de entrega das peças de reposição e vocês oferecem instalação e treinamento na nossa região? Uma máquina só é tão boa quanto o suporte que a acompanha. Confirme os termos da garantia, a disponibilidade de assistência técnica local e se os consumíveis e peças de desgaste são mantidos em estoque na região.
Conclusão
Escolher uma máquina de corte e vinco para estampagem a quente não se resume a encontrar a máquina com a maior velocidade máxima ou o catálogo mais impressionante. Trata-se de adequar as capacidades do equipamento ao seu material específico, ao seu perfil de pedidos e aos seus requisitos de qualidade para as etapas subsequentes. Uma máquina que funciona perfeitamente com folhas de 25 μm padrão pode ter dificuldades com filmes laser de 12 μm. Uma unidade otimizada para bobinas master de grande formato de 1600 mm pode não oferecer a precisão necessária para a produção de tiras estreitas de 10 mm.
Comece pelo seu material. Defina a largura mínima e a folha mais sensível à tensão. Exija uma demonstração ao vivo com suas próprias amostras. E lembre-se de que, na estampagem a quente, a cortadora não é um equipamento periférico — é onde a qualidade do seu trabalho final começa.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Cortador de folha fria
 Rebobinador de fita para impressão de cartões
 Cortador de fitas para impressão de cartões
 Máquina de corte e estampagem a quente
 Cortador de Folha Holográfica
 Cortador de Folha de Aprimoramento Digital
 Máquina de corte de folha de estampagem a quente RSDS7H 1350 PLUS
 Máquina de corte de folha de estampagem a quente (RSDS7H) 1350






