A espessura total das fitas de transferência térmica geralmente varia de 4,5 a 20 mícrons, sendo compostas por uma película base de PET ultrafina, um revestimento resistente ao calor e uma camada de tinta. O corte, etapa final antes da saída da fábrica, determina diretamente se a fita será carregada corretamente na máquina e se a cabeça de impressão será danificada. Ao se deparar com equipamentos no mercado que variam de dezenas a centenas de milhares de yuans, as listas de parâmetros costumam ser extensas, mas o que realmente determina a qualidade do produto e a eficiência da produção se concentra em algumas dimensões-chave.
Não precisa se sentir sobrecarregado ao escolher um modelo. Ao se concentrar nos três pilares fundamentais...—precisão de corte, controle de tensão e acabamento perfeito no rebobinamento—e analisando racionalmente a velocidade e a configuração do hardware, a maioria dos problemas pode ser evitada.
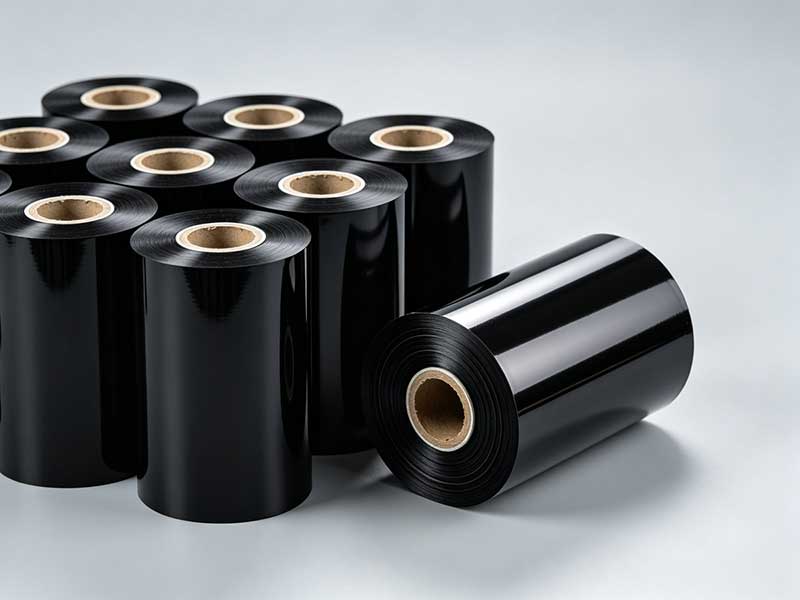
1. Precisão no corte longitudinal: a essência da qualidade
A precisão de corte é o principal indicador para medir o desempenho do equipamento, determinando diretamente a consistência da largura e a qualidade das bordas da fita acabada. O custo da precisão insuficiente é real: bordas ásperas na fita, desalinhamento da fita durante a impressão, atolamentos de fita e, em casos graves, até mesmo desgaste da cabeça de impressão.
Os padrões de precisão da indústria podem ser divididos em três níveis. A precisão de nível padrão é±0,3~0,5mmAdequado para etiquetas comerciais e logísticas convencionais; o grau de alta precisão pode atingir±0,1 mm, atendendo às necessidades da eletrônica de precisão e aplicações industriais em geral; O nível de ultra-alta precisão pode ser controlado dentro de±0,05 mmÉ adequada para aplicações de alta precisão, como etiquetas médicas e fitas ultrafinas. O principal fator que determina a precisão é a rigidez do porta-ferramentas e a estabilidade do sistema de transmissão. Ao comprar, não confie nos valores teóricos da tabela de parâmetros. Sempre leve seu próprio rolo mestre de fita para realizar cortes de teste no local, use um paquímetro para medir o desvio entre a largura de corte e o valor definido e verifique as bordas da amostra quanto a rebarbas ou fios soltos.
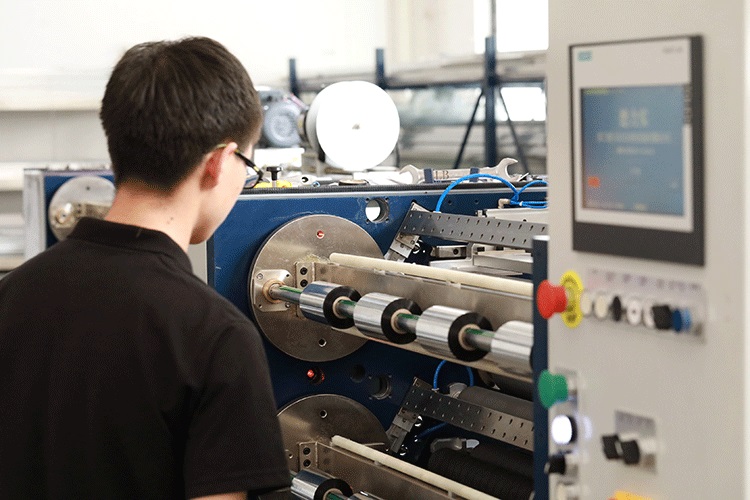
2. Controle de Tensão: A "Alma" do Equipamento
A película base de PET da fita é extremamente fina e altamente sensível a variações de tensão. No setor, o controle de tensão é considerado a "alma" das máquinas de corte longitudinal, com seu impacto na planicidade do enrolamento representando mais de 50% do resultado final.
A tensão excessiva resulta no estiramento e deformação da película base, causando microfissuras na camada de tinta, o que leva à perda de pó e linhas brancas durante a impressão. Se a tensão for muito baixa, a fita fica frouxa e enrugada, e a extremidade de enrolamento fica com formato de "cobra", tornando o desalinhamento do núcleo durante o transporte mais provável. Excelentes sistemas de controle de tensão adotam zonas diferenciadas: a área de desenrolamento utiliza tensão decrescente, a área de corte mantém tensão constante e a área de enrolamento implementa...decrescente afiladoControle — redução da tensão linearmente à medida que o diâmetro da bobina aumenta, evitando que a camada externa aperte demais e esmague a camada interna, formando um enrolamento com núcleo em "margarida".
Ao efetuar a compra, deve-se dar prioridade asistemas de controle de tensão de circuito fechado totalmente automáticosEle utiliza feedback em tempo real de sensores de tensão e ajuste dinâmico por algoritmos PID para controlar flutuações dentro de uma faixa extremamente estreita. O controle tradicional em malha aberta (como o ajuste manual da embreagem de pó magnético) tem dificuldades para lidar com a deriva de tensão causada por mudanças no diâmetro da bobina, especialmente durante partidas e paradas em alta velocidade.
3. Uniformidade da embalagem: os "custos ocultos" que passam despercebidos
A precisão do enrolamento afeta diretamente a eficiência da embalagem pós-processamento e a suavidade do movimento da correia da impressora. A face final com formato de "boca de sino", bordas "serrilhadas" ou rugas internas são causadas por dispositivos inadequados de controle e correção de tensão. Esses problemas podem facilmente causar a quebra da fita ou do cartucho durante a impressão de rebobinagem subsequente.
As normas de controle da indústria são: o desvio facial deve geralmente ser controlado dentro de±1 mmE para equipamentos de ponta, pode chegar a±0,5 mmPara atingir esse nível, além do controle de tensão em circuito fechado,eixos deslizantesSão essenciais para a produção de fitas de alta qualidade. O sistema permite o controle independente do torque de cada unidade de enrolamento e o ajuste em tempo real de acordo com as variações no diâmetro da bobina, solucionando com eficácia problemas como "folga interna", "aperto externo" ou "núcleo vegetal" ao enrolar várias bobinas simultaneamente. Os eixos deslizantes pneumáticos oferecem maior precisão de controle do que os mecânicos, tornando-os especialmente adequados para cenários de produção que exigem alterações frequentes nas especificações. Além disso, os sistemas ativos de correção de desvio são indispensáveis; sensores fotoelétricos CCD ou ultrassônicos podem detectar a posição da borda da fita em tempo real e ajustar automaticamente a trajetória para evitar pequenos desalinhamentos durante a operação em alta velocidade.
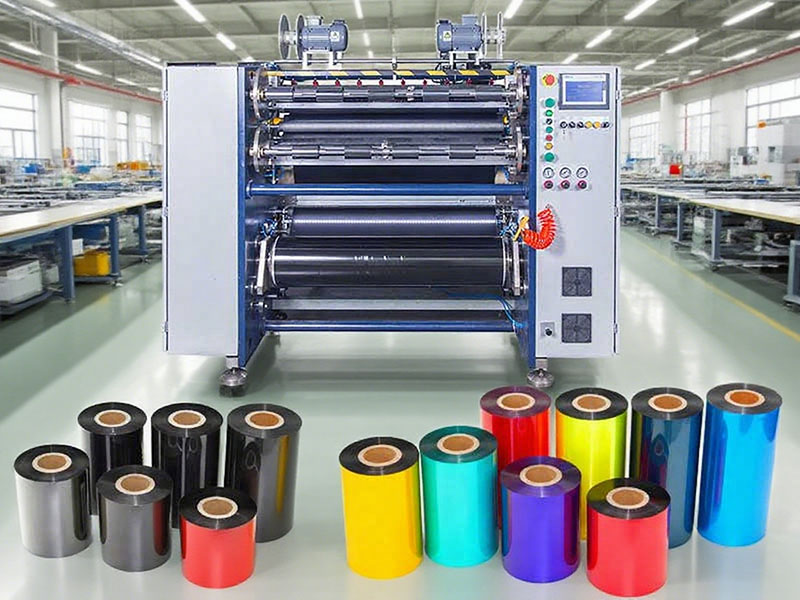
4. Velocidade de corte: A medida da eficiência, mas maior nem sempre é melhor.
A velocidade de corte determina a produção por unidade de tempo, mas a velocidade máxima nominal geralmente é apenas um dado de laboratório. Um equipamento que frequentemente diminui a velocidade ou para devido a flutuações de tensão pode, na verdade, produzir menos do que um modelo estável de velocidade média.
As classificações de velocidade podem se referir às seguintes faixas: baixa velocidade e econômica.tipo 50~100 m/minAdequado para pequenos lotes e produção de múltiplas variedades; Universal de velocidade médiamodelo 150~250 m/minAtendendo à maioria dos pedidos comerciais; Produção em alta velocidademodelo 300~500 m/min, adequada para produção contínua em larga escala. É importante notar que a velocidade útil real é significativamente afetada pelo material da fita. Fitas à base de resina possuem revestimentos mais duros e menor resistência, portanto, geralmente precisam operar em velocidades mais baixas.em velocidades 20% a 30% menoresdo que fitas à base de cera. Portanto, ao avaliar a velocidade, os fabricantes devem ser solicitados a realizar testes de corte usando seus materiais reais e observar o estado de rebobinagem durante a partida em alta velocidade e a parada de emergência, em vez de apenas observar a velocidade máxima quando a máquina está vazia.
5. Hardware e custos de longo prazo que muitas vezes são negligenciados
Além dos parâmetros, a configuração de hardware do dispositivo determina a experiência do usuário a longo prazo.Rigidez da estruturaVale ressaltar: estruturas espessas de ferro fundido ou aço podem absorver eficazmente as vibrações durante o corte longitudinal, garantindo a manutenção da precisão mesmo após anos de operação em alta velocidade. Em termos desistemas de ferramentasLâminas circulares são adequadas para corte longitudinal em alta velocidade, enquanto lâminas planas (quadradas) proporcionam cortes mais precisos e geram menos poeira para fitas finas. A vida útil de insertos de metal duro ou revestidos com cerâmica é significativamente maior do que a do aço rápido comum.especificações do carretelDeve corresponder ao seu núcleo finalizado — configurações comuns são de 1 polegada e meia polegada; confirme se o dispositivo é compatível com suas especificações atuais e futuras.
Finalmente,serviço pós-venda e testes de avaliaçãoA verificação é a "garantia" mais importante na seleção de produtos. As máquinas de corte de fitas exigem tensão precisa e ajustes de correção, e a velocidade de resposta e a capacidade de suporte técnico do fornecedor afetam diretamente as perdas por tempo de inatividade. Antes de tomar uma decisão final, recomenda-se levar seu próprio rolo mestre para visitar pelo menos três fornecedores, comparar os resultados do corte com o mesmo material em rolo e medir as tolerâncias de largura, desvios nas extremidades e qualidade das bordas. Um equipamento com parâmetros atraentes, mas com rebarbas nas bordas da amostra, não vale o risco.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 Máquina de corte de fita
 Máquina de corte de fita de código de barras
 Cortador de fita de transferência térmica semiautomático RSDS5 PLUS
 Cortador automático de fita de transferência térmica RSDS8 H PLUS
 Cortador automático de fita de transferência térmica RSDS6 PLUS
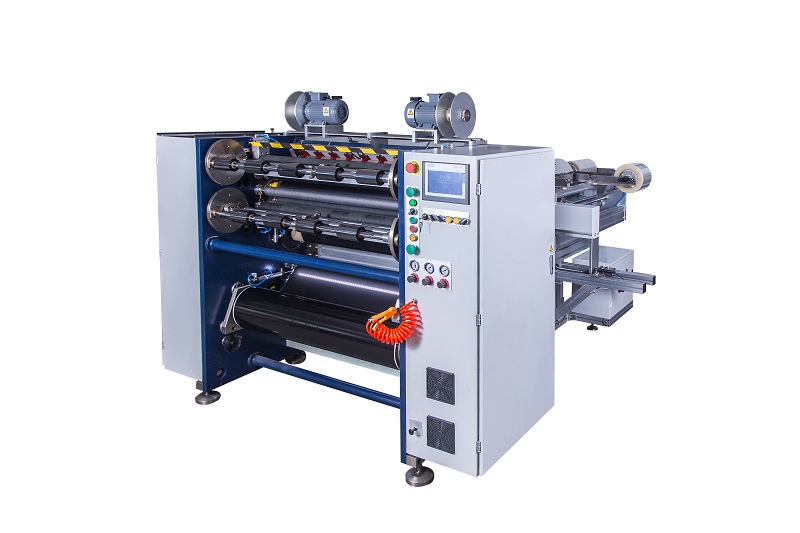 Cortador de fita de transferência térmica semiautomático RSDS2 PLUS
 Rebobinador de fita para impressão de cartões
 Cortador de fita de transferência térmica semiautomático RSDS1 PLUS






