O enrolamento irregular é um dos problemas de qualidade mais persistentes no processamento de corte de fitas. Os filmes base das fitas têm tipicamente apenas de 4,5 a 10 mícrons de espessura e são extremamente sensíveis. Mesmo um deslocamento de nível milimétrico na face final pode resultar em fitas, rugas ou até mesmo desgaste da cabeça de impressão durante as impressões subsequentes. Muitos operadores estão acostumados a ajustar a tensão ou substituir as lâminas às cegas sempre que encontram inconsistências, o que frequentemente leva a ajustes cada vez mais caóticos. Na verdade, o enrolamento irregular não é uma falha isolada, mas uma característica abrangente da interrupção do controle de tensão, da precisão mecânica e do equilíbrio do sistema auxiliar. Este artigo começará pela classificação dos sintomas e apresentará uma abordagem de solução que progride do simples ao complexo e pode ser implementada rapidamente.

Passo 1: Compreenda o funcionamento do macarrão instantâneo e aplique soluções específicas.
Antes de começar, observe o formato específico da extremidade de enrolamento, pois diferentes manifestações apontam para causas completamente diferentes. Se a face da extremidade apresentar um formato cônico proeminente, como uma "boca de sino", o problema geralmente reside na tensão excessiva de enrolamento ou na pressão desigual em ambas as extremidades do rolo de pressão. Se ambas as extremidades estiverem alinhadas, mas o meio estiver solto ou parcialmente levantado, deve-se suspeitar de um problema no carretel de enrolamento, no tubo de papel deformado ou na tolerância excessiva da espessura do material de entrada. Se a face da extremidade apresentar oscilações serrilhadas periódicas, a ponta deve apontar para desgaste da lâmina ou folgas de corte irregulares. No entanto, desvios gerais e desvios serpentinos geralmente indicam que o rolo guia não está paralelo ou que o sistema de correção está com defeito. Identificar o tipo de sintoma é fundamental para evitar tentativas infrutíferas.

Controle de tensão: primeiro abaixe, depois ajuste, use habilmente a conicidade.
Na grande maioria dos casos de coleta incompleta, a principal suspeita é a configuração inadequada da tensão. O material da fita é extremamente fino; quando a tensão é muito alta, o material é esticado excessivamente, causando tensão desigual nas bordas e formando uma "casca de sino"; se a tensão for muito baixa, a camada intermediária fica frouxa e a face final colapsa naturalmente. O método de verificação rápida consiste em reduzir o controlador de tensão de enrolamento em 5% a 10% de cada vez e, em seguida, realizar um teste de dois a três metros para observar as alterações na face final. Para tiras de teste de 10 mm de largura, o valor empírico da tensão de enrolamento geralmente é controlado entre 3 e 5 N. Mais importante ainda, a configuração da conicidade é fundamental. À medida que o diâmetro do rolo aumenta, se a tensão não diminuir ao longo da curva, a camada externa pressionará a camada interna como uma prensa hidráulica, formando um "núcleo de margarida" ou uma camada escalonada em forma de torre. Tomando como exemplo um núcleo de bobina com um diâmetro externo inicial de 300 mm, a tensão inicial pode ser definida em 12 N, a tensão final pode ser reduzida para 8 N e o coeficiente de conicidade é definido entre 0,3 e 0,5, alcançando efetivamente a estrutura ideal de "apertado por dentro, solto por fora".
Rolos e Paralelismo: Os "Empurradores Invisíveis" Facilmente Ignorados
Mesmo com o ajuste da tensão, a face final permanece irregular, e o problema provavelmente reside na precisão mecânica. Se o rolo de pressão e o eixo de rebobinagem não estiverem paralelos, cada rotação gera um empuxo axial, empurrando a fita de carbono para um lado e criando uma camada desalinhada. No local, uma folha de papel A4 pode ser inserida no espaço entre as duas extremidades do rolo e a bobina de rebobinagem. Se a resistência for visivelmente diferente ao ser retirada, isso indica que as linhas não estão paralelas. Para soluções emergenciais temporárias, solte o assento do rolamento em uma das extremidades do rolo de pressão e insira uma calço fino de 0,1 a 0,2 milímetros para correção. Igualmente importante é a folga entre o tubo de papel e a bobina de rebobinagem. Quando a folga excede 0,5 milímetros, o tubo de papel apresenta vibrações excêntricas durante a rotação em alta velocidade, fazendo com que a face final oscile periodicamente. A folga padrão deve ser controlada em até 0,3 milímetros. Medidas temporárias podem ser feitas envolvendo o eixo com uma camada de papel adesivo para reduzir o atrito, e tubos de papel de longa duração com tolerâncias adequadas devem ser adquiridos. Além disso, o desvio radial do próprio eixo de enrolamento não deve exceder 0,05 milímetros, e eixos tortos devem ser substituídos ou endireitados.
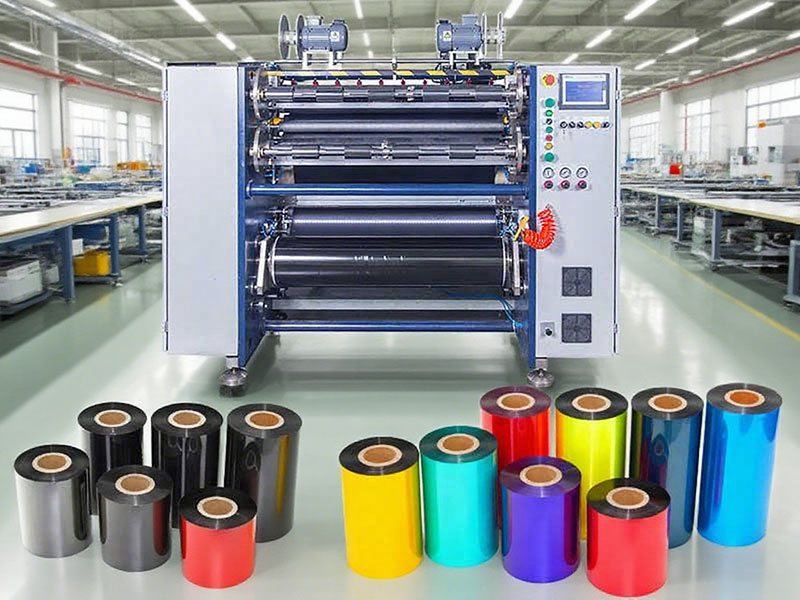
Correção e ferramentas: Não deixe que pequenos problemas se transformem em grandes falhas.
A falha do sistema de correção é a causa direta do desvio de enrolamento, e a causa costuma ser surpreendentemente simples: uma camada de toner acumulada na lente do sensor fotoelétrico. Limpe a sonda com álcool e pressione suavemente a borda da fita para observar se o sensor responde; a maioria dos problemas ocultos pode ser eliminada em trinta segundos. Se o tubo de ar do atuador de correção se soltar ou entortar, você pode ajustar manualmente a rebobinadeira para a posição central temporariamente para concluir pequenos lotes de pedidos. Em relação às ferramentas de corte, a folga recomendada entre as lâminas superior e inferior para o corte da fita é de apenas 0,01 a 0,03 milímetros, cerca de metade da folga usada no corte de papel comum. Rebarbas ou cortes ondulados causados pelo desgaste da lâmina se acumulam gradualmente em camadas irregulares na face final durante o enrolamento. Nesse caso, use um calibrador de folga de 0,02 mm para recalibrar a folga e, se o desgaste for severo, a lâmina deve ser substituída imediatamente — o tempo gasto para afiar é muito maior do que o custo da substituição.
Estabelecendo ordem: Transforme a experiência de depuração em parâmetros reutilizáveis.
A maior eficiência na resolução de problemas de enrolamento incompleto não reside em redescobrir todas as falhas, mas sim em manter os parâmetros que foram calibrados com sucesso. Recomenda-se criar uma "ficha de registro médico" para cada equipamento, anotando a tensão de enrolamento, o coeficiente de conicidade, a pressão do rolo e os valores de folga da ferramenta correspondentes a diferentes modelos de fita (largura, espessura do substrato, tipo de revestimento). Durante a troca de ferramentas, os parâmetros históricos foram consultados diretamente e o teste de rodagem foi realizado a 80% da velocidade normal por 200 metros para verificar a face final. Os primeiros 100 metros foram verificados em condições de baixa velocidade e os últimos 100 metros para estabilidade em alta velocidade. Diariamente, utilize uma régua para verificar o paralelismo dos rolos guia; se o desvio exceder 0,1 milímetros por metro, é necessária correção; a limpeza semanal de todos os rolos deve ser feita com álcool industrial, especialmente para remover a aderência de pó de carbono nas superfícies de borracha dos rolos. O enrolamento incompleto é essencialmente um sinal de alerta de desequilíbrio entre a precisão do equipamento e os parâmetros do processo. Encarar isso como uma oportunidade para uma inspeção do sistema é muito mais valioso do que apagar incêndios repetidamente.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Máquina de corte de fita
 Máquina de corte de fita de código de barras
 Cortador de fita de transferência térmica semiautomático RSDS5 PLUS
 Cortador automático de fita de transferência térmica RSDS8 H PLUS
 Cortador automático de fita de transferência térmica RSDS6 PLUS
 Rebobinador de fita para impressão de cartões
 Cortador de fita de transferência térmica semiautomático RSDS1 PLUS
 Cortador de fitas para impressão de cartões






