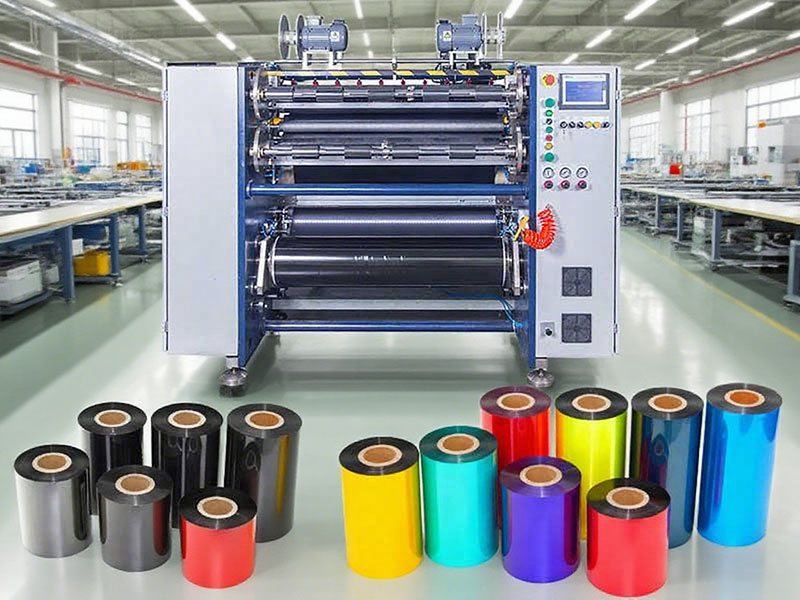
Embora as fitas de transferência térmica possam parecer semelhantes, elas escondem "temperaturas" completamente diferentes em seu interior. As fitas à base de cera são macias e sensíveis, enquanto as fitas à base de resina são duras e quebradiças, propensas a rupturas. As linhas de produção tradicionais geralmente exigem equipamentos diferentes para cada tipo de fita ou a experimentação e o ajuste repetidos de parâmetros em uma única máquina. O surgimento de equipamentos universais de corte para materiais à base de cera e resina é uma resposta direta a esse problema — eles buscam utilizar um sistema de tensão, um conjunto de técnicas de corte selecionáveis e uma biblioteca inteligente de parâmetros para controlar dois materiais distintos em uma única máquina.

1. Dois materiais, dois "desafios de fatiamento"
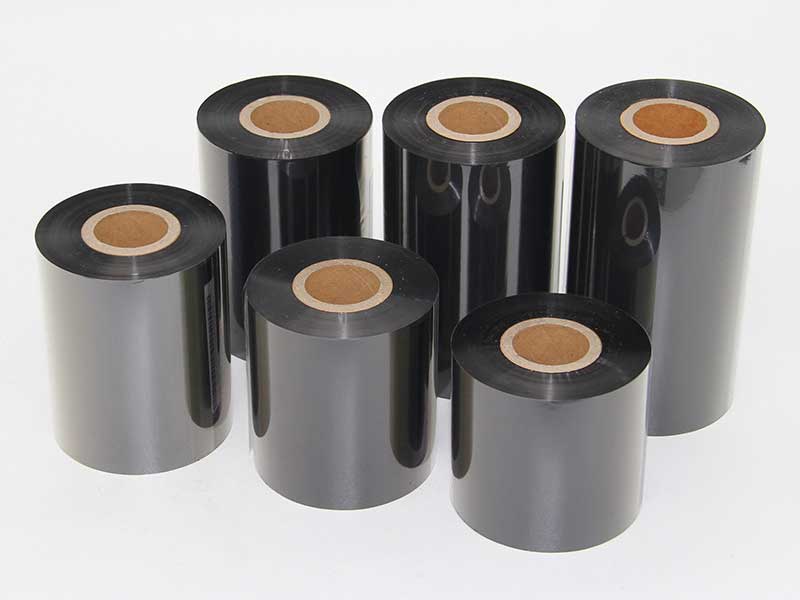
As fitas à base de cera representam cerca de 70% do mercado, sendo compostas principalmente de cera e negro de fumo. Seus revestimentos são macios, possuem baixos pontos de fusão, aderem bem a etiquetas de papel e têm um bom custo-benefício. No entanto, essa maciez causa problemas durante o corte: o atrito gera calor facilmente, causando transbordamento de cera nas bordas ou adesão entre as camadas, e a película base é extremamente fina — geralmente de apenas 4 a 10 mícrons — de modo que mesmo uma leve tensão pode esticar e deformar a fita, resultando em rugas no rolo final e linhas brancas ou marcas durante a impressão.
As fitas à base de resina representam o outro extremo. O revestimento, feito inteiramente de resina, possui a maior dureza, é resistente à corrosão química, altas temperaturas e arranhões, sendo adequado para aplicações exigentes como etiquetas PET, etiquetas laváveis e rotulagem de componentes eletrônicos. A desvantagem é que a ferramenta se desgasta muito rapidamente durante o corte e o controle inadequado pode causar lascas nas bordas ou microfissuras; além disso, é altamente sensível à eletricidade estática; a voltagem gerada durante o corte atrai poeira, que se deposita no produto final como manchas brancas na impressão.
Para que um único equipamento possa processar ambos os materiais simultaneamente, não se trata de "compromisso", mas sim de uma estratégia diferenciada que permita a alternância entre eles.

2. O triplo pivô universal: tensão, técnica de corte, ambiente
O controle da tensão é a alma da máquina de corte longitudinal.As fitas à base de cera requerem operação com baixa tensão, geralmente controlada entre 5 e 10 newtons para evitar rupturas por tração; as fitas à base de resina requerem alta tensão, de 15 a 30 newtons, para garantir um enrolamento suave. O núcleo do equipamento de uso geral reside em um sistema servo de circuito fechado combinado com sensores de tensão de alta precisão para suprimir flutuações a faixas suficientemente pequenas e, em seguida, alternar fórmulas para gerar dois conjuntos de curvas de tensão a partir do mesmo conjunto de hardware. O controle de conicidade também é necessário durante a etapa de enrolamento: a tensão inicial é ligeiramente maior e diminui linearmente à medida que o diâmetro aumenta; caso contrário, a camada interna é comprimida pela camada externa, causando deformação do tipo "núcleo de margarida" ou dureza irregular da face final.
O método de corte e o método de corte são a segunda linha divisória de águas.As fitas à base de cera são macias, e o corte tipo "tesoura" com uma lâmina circular reduz a compressão e o excesso de cera; as fitas à base de resina são duras e quebradiças; a lâmina plana é suspensa e corta instantaneamente com uma aresta afiada para evitar lascas. O material da lâmina é igualmente crucial: ferramentas de aço de alta frequência são mais do que adequadas para fitas à base de cera, enquanto as ferramentas para fitas à base de resina exigem revestimentos de diamante ou lâminas de carboneto de tungstênio, prolongando sua vida útil várias vezes. A abordagem dos equipamentos de uso geral não é encontrar uma "faca universal", mas sim substituir rapidamente o módulo porta-ferramentas, reduzindo o tempo de troca para menos de quinze minutos. A velocidade também varia de acordo com o material: veículos para fitas à base de cera podem atingir de 150 a 200 metros por minuto, enquanto os para fitas à base de resina precisam ser reduzidos para 50 a 100 metros. Forçar o aumento da velocidade só leva à delaminação e rebarbas.
O controle ambiental e eletrostático é especialmente exigente para bases de resina.Durante o corte em alta velocidade, a tensão de descolamento é extremamente alta, portanto, hastes de ar iônico devem ser instaladas antes do enrolamento para eliminar a eletricidade estática; caso contrário, a adsorção de poeira causará manchas brancas na impressão. A poeira fina gerada pelo corte também precisa ser removida por adsorção a vácuo. Ambientes com temperatura e umidade constantes (23 ± 2 °C, 50 ± 5% de umidade relativa) reduzem o desalinhamento das camadas causado pela expansão e contração do material. Essas configurações podem ser otimizadas em linhas de produção baseadas exclusivamente em cera, mas equipamentos de uso geral devem reservar essas capacidades para produtos à base de resina; caso contrário, o termo "geral" perde o sentido.

3. Da "ajuste manual de parâmetros" à "alternância com um clique"
As máquinas de corte tradicionais dependem muito da experiência de artesãos experientes. Ao trocar a fita, a tensão, a velocidade e a pressão de corte dependem da sensibilidade. É preciso desperdiçar alguns rolos de material para encontrar essa sensibilidade. A tendência das máquinas de uso geral de próxima geração é transformar esse conhecimento tácito em dados acessíveis.
Os modelos de ponta agora integram sensores ópticos ou reconhecimento RFID para determinar automaticamente se a membrana recebida é à base de cera ou resina e recuperar esquemas de correspondência de bibliotecas de parâmetros predefinidos. O sistema de visão computacional monitora as bordas de corte em tempo real, reduzindo automaticamente a velocidade e aumentando a temperatura da lâmina quando surgem rebarbas na base de resina; se for detectado excesso de cera na borda da base, o sistema ajusta ligeiramente a tensão. Esse circuito fechado de feedback permite que o equipamento mantenha as taxas de produção de produtos acabados sem intervenção humana, com taxas de refugo reduzidas para menos de 0,5% e precisão de corte de ±0,1 milímetros ou até menor.
Uma camada mais profunda de mudança reside na acumulação de dados. Cada corte longitudinal é um experimento paramétrico: uma determinada fita de carbono à base de resina, sob temperatura e umidade específicas, utiliza uma combinação de tensão e velocidade para produzir a face final ideal, e esses dados são registrados, reutilizados e otimizados. Com o tempo, o equipamento se adapta a "materiais desconhecidos" cada vez mais rapidamente, e a versatilidade deixa de depender da memória do operador, passando a estar incorporada ao sistema.
4. A Lógica Prática da Seleção
Para fabricantes que planejam adquirir equipamentos de uso geral, é importante entender claramente: "geral" não significa "igual". Se a empresa utiliza principalmente bases à base de cera e misturas, e materiais à base de resina são usados apenas ocasionalmente, máquinas de corte rotativo convencionais, combinadas com controle de tensão estável, podem atender à maioria das necessidades e oferecer a melhor relação custo-benefício. Se a proporção de materiais à base de resina for significativa, o material da lâmina, a eliminação de estática, o sistema de vácuo e a capacidade de atenuação de tensão devem ser considerados configurações rígidas; caso contrário, a chamada universalidade será apenas uma especificação no papel.
Os cenários que realmente justificam o investimento em equipamentos de uso geral são aqueles em que as estruturas de pedidos estão mudando de grandes volumes de bobinas padrão para produção em pequenos lotes com múltiplas variedades. Bobinas para e-commerce, bobinas resistentes a álcool de grau médico, etiquetas industriais resistentes a altas temperaturas — essas demandas específicas exigem que a mesma máquina troque de materiais e especificações diversas vezes em um único dia. Nesse ponto, o valor do módulo de troca rápida, da seleção de receitas de parâmetros com um clique e do sistema automático de layout de ferramentas se torna verdadeiramente evidente.
O corte de fitas nunca foi tão simples quanto "abrir". Bases de cera são propensas a esticar, enquanto resinas são propensas a rachaduras nas bordas — uma exige baixa tensão e cuidado lento, enquanto a outra requer uma lâmina rígida de alta tensão para o corte preciso. A sofisticação técnica dos equipamentos universais de corte reside justamente em não fingir que os dois materiais são indistinguíveis, mas sim em incorporar as diferenças ao sistema de controle, permitindo que a mesma lâmina reaja de forma diferente a cada um deles. Para os processadores de fitas, isso significa que os limites de aceitação de pedidos se expandiram — não há mais necessidade de comprar uma máquina dedicada ou arriscar com uma máquina incompatível apenas por causa de um pedido urgente de lavagem de fitas à base de resina.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Máquina de corte de fita de código de barras
 Cortador de fita de transferência térmica semiautomático RSDS5 PLUS
 Cortador automático de fita de transferência térmica RSDS8 H PLUS
 Cortador automático de fita de transferência térmica RSDS6 PLUS
 Cortador de película solar
 Cortador de fita de transferência térmica semiautomático RSDS1 PLUS
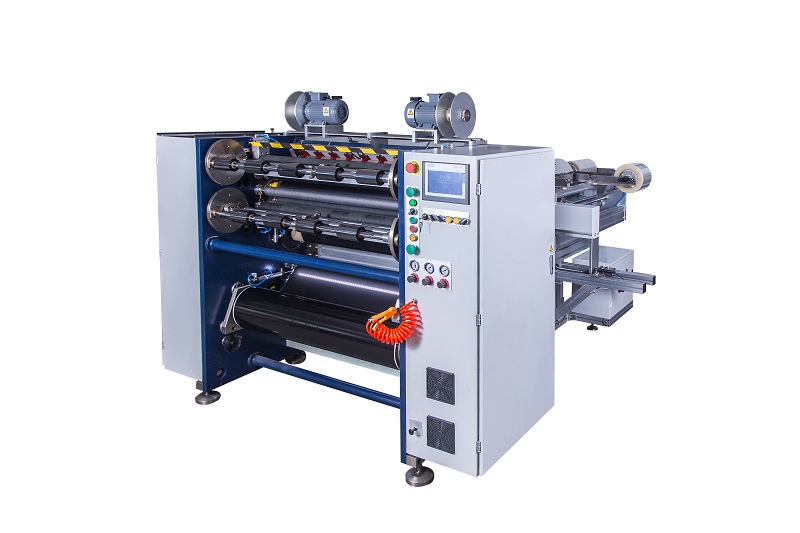 Cortador de fita de transferência térmica semiautomático RSDS2 PLUS
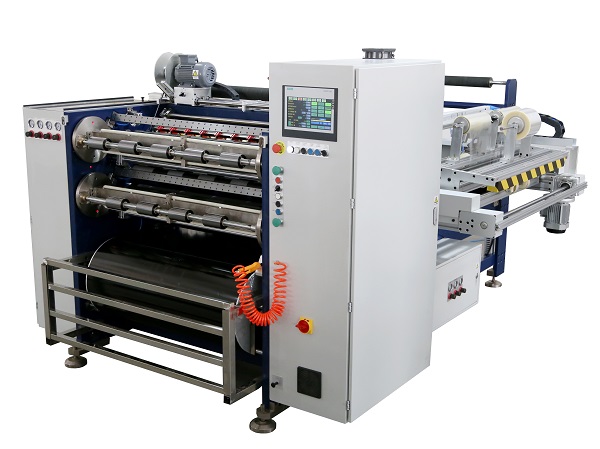 Cortador automático de fita de transferência térmica RSDS8 PLUS






