O corte de fitas de transferência térmica parece simples no papel: pega-se um rolo grande, corta-se em rolos estreitos e envia-se para fabricantes de impressoras ou convertedores. Na prática, é a etapa final e mais crítica na produção de fitas. Uma máquina de corte inadequada para o material, as especificações de precisão ou o perfil do pedido produzirá bordas irregulares que danificam as cabeças de impressão, desvios de largura que causam desalinhamento da impressão e defeitos relacionados à tensão que só aparecem quando a fita chega ao usuário final.
Este guia foi escrito para fabricantes, convertedores e distribuidores de fitas que estejam avaliando a compra de uma máquina de corte longitudinal em 2026. Ele aborda as especificações que realmente importam, as configurações de hardware que diferenciam máquinas confiáveis de problemáticas e as etapas de avaliação que protegem seu investimento.
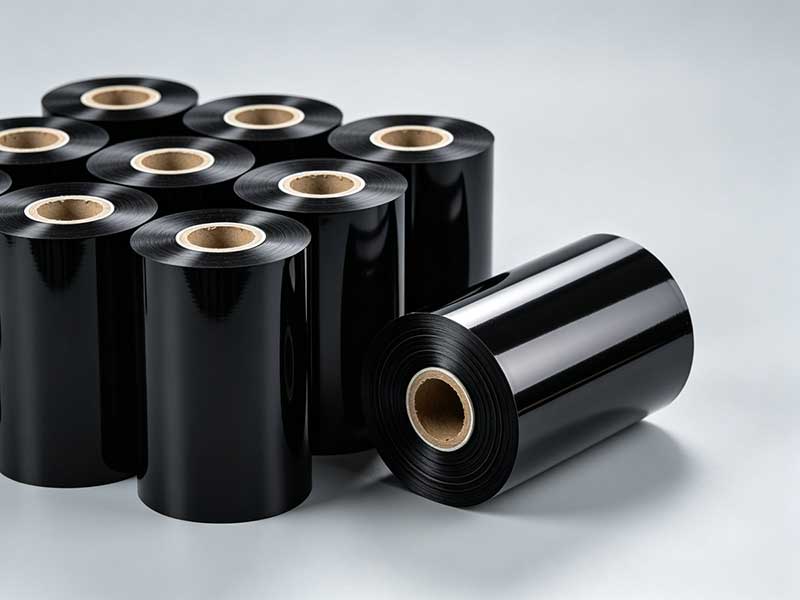
Comece pelo material, não pela máquina.
O erro mais comum na compra de equipamentos é comparar máquinas antes de definir o perfil do material. Os substratos de fita de transferência térmica variam de 4,5 a 20 mícrons de espessura total, mas a composição química do revestimento altera completamente a configuração ideal de uma máquina de corte.
Fitas à base de ceraSão relativamente macias e toleram velocidades de corte mais altas e configurações de tensão mais flexíveis. Dominam as aplicações comerciais de grande volume e representam a categoria de produto mais econômica.
Fitas à base de resinaPossuem revestimentos mais duros e menor resistência. Normalmente, exigem velocidades 20 a 30% menores do que as fitas de cera e demandam um controle de tensão mais preciso. Se as fitas de resina representam uma parte significativa da sua produção, uma máquina otimizada exclusivamente para o desempenho com cera irá decepcioná-lo.
Híbridos de cera e resinaSituam-se entre esses extremos e são amplamente utilizadas onde é necessária maior resistência à abrasão ou a produtos químicos do que a cera pura proporciona.
A espessura é tão importante quanto a composição química. Filmes padrão têm entre 4 e 20 mícrons, mas substratos com menos de 5 mícrons são especialmente sensíveis a flutuações de tensão. Se seu portfólio de produtos inclui filmes especiais ultrafinos, além de fitas comerciais padrão, priorize equipamentos com uma ampla faixa de tensão bem controlada, em vez de uma máquina otimizada para um único tipo de material.
Antes de contatar qualquer fornecedor, documente seu mix de produtos atual e previsto. As respostas determinarão se você precisa de uma máquina versátil ou de uma plataforma de precisão especializada.
Precisão de corte: o limite de qualidade que você não pode comprometer.
A precisão do corte determina a consistência da largura e a qualidade das bordas. Precisão insuficiente produz rebarbas que podem danificar as cabeças de impressão e desvios de largura que causam desalinhamento da fita durante a impressão em alta velocidade.
Os níveis de precisão da indústria se dividem aproximadamente da seguinte forma:
| Nível de precisão | Faixa de tolerância | Aplicações típicas |
| Economia | ±0,3–0,5 mm | Rótulos comerciais e logísticos convencionais |
| Alta precisão | ±0,1 mm | Etiquetas eletrônicas de precisão, rastreabilidade farmacêutica |
| Ultra-alta precisão | ±0,05 mm ou mais apertado | Etiquetas médicas, códigos de barras de alta resolução, fitas ultrafinas |
Para a maioria das produções comerciais de fitas, uma precisão de ±0,1 mm é uma meta razoável. Se você atende clientes dos setores médico, eletrônico ou de ultracurtas dimensões, a capacidade de precisão de ±0,05 mm não é opcional.
A etapa crítica de avaliação é o corte experimental com seu próprio material. As tabelas de parâmetros refletem as condições ideais em uma sala de demonstração. Seu rolo mestre reflete a realidade. Peça ao fabricante para imprimir sua fita na velocidade de produção e, em seguida, meça a variação de largura em pelo menos dez rolos consecutivos com um paquímetro. Inspecione as bordas cortadas com uma lupa para verificar rebarbas, delaminação do revestimento ou danos causados pelo calor.
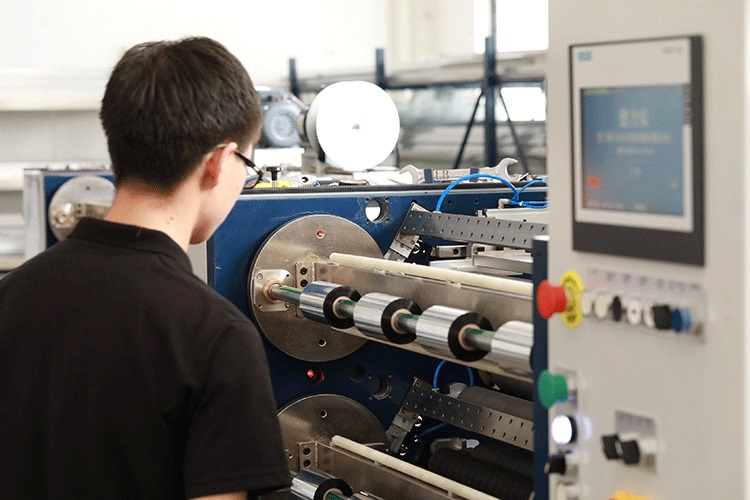
Controle de tensão: a especificação que determina todo o resto.
Fontes da indústria descrevem consistentemente o controle de tensão como a "alma" do corte de fitas, e com razão. O controle de tensão é responsável por mais de 50% da influência na planicidade do enrolamento e na qualidade do rolo.
A película base de PET na fita de transferência térmica é extremamente fina e comporta-se elasticamente sob carga. Tensão excessiva estica e deforma o substrato, causando microfissuras na camada de tinta que liberam pó e contaminam as cabeças de impressão. Tensão insuficiente produz rolos frouxos e enrugados que geram linhas brancas ou marcas durante a impressão. Tensão irregular leva ao telescopamento, desalinhamento do núcleo e ao temido defeito de "núcleo em margarida", onde as camadas internas são esmagadas pela pressão do enrolamento externo.
O que procurarUm sistema de controle de tensão em malha fechada totalmente automático que combina um CLP com servomotores. Essa configuração monitora e ajusta a tensão em tempo real durante os estágios de desenrolamento, tração e enrolamento, mantendo as flutuações dentro de ±2% do valor definido ou com uma precisão ainda maior. O controle tradicional em malha aberta — ajuste manual por embreagem de partículas magnéticas — pode apresentar uma deriva de ±10% e não consegue compensar as variações de tensão que ocorrem com o aumento do diâmetro do rolo.
A tensão cônica é igualmente importante.À medida que o diâmetro de rebobinagem aumenta, o sistema deve diminuir automaticamente a tensão para manter uma estrutura "firme por dentro e mais flexível por fora". Sem o controle de conicidade, bobinas acabadas de grande diâmetro desenvolvem fluência interna, transferência de tinta ou deformação do substrato que só se tornam aparentes após o armazenamento e o transporte.
Se a sua produção incluir substratos finos com menos de 5 mícrons, verifique se a faixa de tensão da máquina é suficientemente ampla e se o sistema de controle responde com rapidez suficiente para lidar com acelerações e desacelerações abruptas. Uma máquina que mantém a tensão estável, mas oscila durante mudanças de velocidade, produzirá rolos inconsistentes ao longo do turno.
Enrolamento preciso e os componentes que o produzem
A precisão do enrolamento é o indicador mais visível da qualidade da máquina de corte longitudinal e a especificação mais frequentemente negligenciada durante a compra. O desvio da face final deve ser controlado dentro de ±1 mm para produção padrão, com equipamentos de ponta atingindo ±0,5 mm.
Como se manifesta um enrolamento malfeito? Um perfil em forma de "boca de sino", onde uma borda do rolo se estende além da outra. Bordas em "dente de serra", onde as voltas individuais se projetam irregularmente. Rugas internas que aparecem como vincos radiais quando o rolo é desenrolado. Qualquer um desses defeitos causará quebra da fita ou atolamentos na impressora durante a operação pelo usuário final, gerando reclamações que serão atribuídas ao seu departamento de corte.
Eixos deslizantes são essenciais para a produção com múltiplas especificações.Cada estação de enrolamento possui um anel deslizante independente que ajusta o torque conforme o diâmetro do rolo muda, mantendo uma dureza consistente do núcleo à superfície. Os eixos deslizantes pneumáticos oferecem maior precisão de controle do que as versões mecânicas e representam um investimento adicional valioso caso você altere frequentemente as especificações ou opere vários rolos estreitos simultaneamente.
Navegação ativa na webO uso de sensores fotoelétricos ou ultrassônicos é outro item de hardware indispensável. O sistema monitora a posição da borda em tempo real e ajusta os rolos para evitar o desvio lateral. Sem correção ativa, mesmo uma bobina bem tensionada irá se desviar gradualmente, produzindo rolos que parecem aceitáveis visualmente, mas que não atendem aos padrões de largura na inspeção de qualidade do cliente.
Velocidade de corte: adequar a produção às realidades do material.
A velocidade máxima nominal é a especificação mais divulgada no mercado e a menos significativa quando analisada isoladamente. Uma máquina que anuncia 450 m/min, mas precisa operar a 200 m/min para manter uma qualidade aceitável com suas fitas de resina, é, na prática, uma máquina de 200 m/min.
Um modelo prático para avaliação de velocidade:
| Classe de velocidade | Faixa | Adequado para |
| Nível inicial | 50–100 m/min | Pequenos lotes, alterações frequentes nos pedidos, testes de mercado |
| cavalo de batalha comercial | 150–250 m/min | A maioria dos pedidos padrão de cera e cera-resina |
| Produção em grande volume | 300–500 m/min | Produção contínua em grandes lotes com automação |
As fitas de resina operam na faixa inferior de qualquer máquina. As fitas de cera podem operar em velocidades mais altas. Quando um fornecedor informar uma velocidade máxima, pergunte em quais condições de material e tensão essa velocidade foi alcançada. Em seguida, teste com sua própria fita nessa velocidade e avalie o controle de partida e parada, a uniformidade do enrolamento durante a aceleração e o manuseio da emenda.
Para convertedores com perfis de pedidos diversificados, a velocidade de troca é mais importante do que a velocidade máxima. Uma máquina que leva 30 minutos para alternar entre larguras perde mais tempo produtivo do que uma máquina mais lenta que realiza a troca em três minutos. Sistemas automáticos de posicionamento de facas, receitas de corte programáveis e eixos de liberação rápida afetam diretamente a capacidade efetiva.
Automação e Inteligência: O que vale a pena pagar em 2026
O mercado de máquinas de corte longitudinal em 2026 oferece um espectro que vai desde unidades mecânicas semiautomáticas até sistemas totalmente automáticos com recursos de gêmeos digitais. Nem todos os recursos justificam o custo, mas diversas atualizações de automação proporcionam retornos mensuráveis.
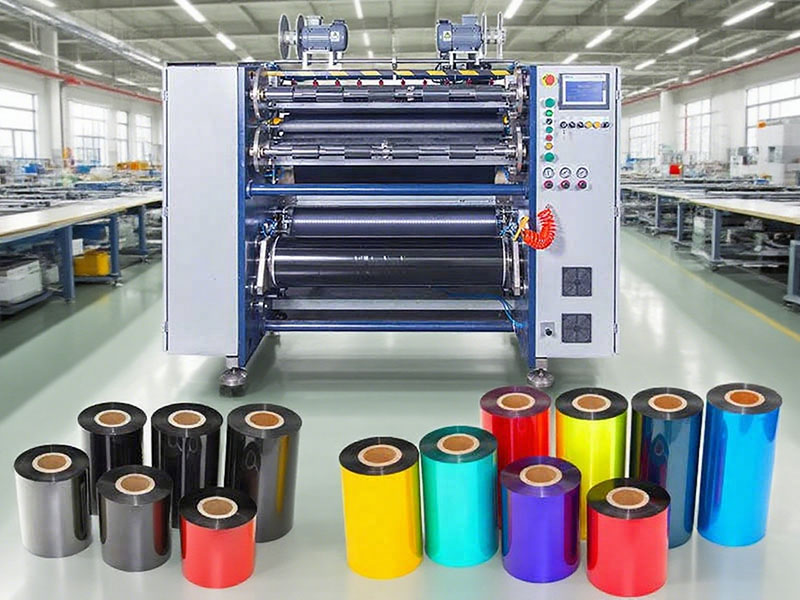
Ajuste automático da lâminaElimina erros de posicionamento manual de ferramentas e reduz o tempo de troca de dezenas de minutos para menos de três minutos em máquinas bem equipadas. Para operações que trabalham com múltiplas larguras estreitas por turno, o investimento se paga rapidamente.
Rebobinagem da torre e transferência automática de cortesPermite a produção contínua sem interrupções para a remoção de bobinas acabadas. Isso é valioso para produtos padronizados de alto volume, mas menos crítico para ambientes de produção sob encomenda, onde as mudanças de pedidos são predominantes.
Inspeção por visão computacionalEstá se consolidando como uma ferramenta de garantia de qualidade. As câmeras monitoram as bordas de corte em tempo real, detectando rebarbas, danos no revestimento ou desvios de largura assim que ocorrem, em vez de após a produção de um rolo inteiro. Para clientes dos setores médico e eletrônico com expectativas de zero defeitos, essa capacidade fornece registros de qualidade documentados e identifica problemas antes que se transformem em devoluções.
Gerenciamento de receitas de processosPermite que os operadores recuperem configurações validadas para pedidos recorrentes. Em vez de depender da memória do operador ou de ajustes por tentativa e erro, a máquina recupera perfis de tensão, rampas de velocidade e posições da lâmina de um banco de dados. Isso reduz a variabilidade entre turnos e agiliza a preparação para pedidos repetidos.
O que não vale a pena pagar? Operação totalmente automatizada e sem supervisão, se o seu perfil de pedidos for de alta variedade e baixo volume. O custo adicional da automação se justifica melhor quando você tem uma produção estável e repetitiva que pode funcionar por longos períodos sem intervenção.
Custo: Calcule o Custo Total de Propriedade, não o Preço de Compra.
As máquinas de corte de fitas de transferência térmica variam de unidades básicas a sistemas de produção sofisticados. A diferença no preço de compra entre uma máquina econômica e uma de alta qualidade pode ser de 20 a 30%, mas a diferença no custo total ao longo de cinco anos pode ser muito maior.
A verdadeira equação de custo éPreço de compra + custos operacionais + manutenção + perdas por tempo de inatividade + sucata e retrabalho devido a falhas de qualidade.
Uma máquina que custa 20% menos, mas exige recalibração frequente da tensão, produz maiores taxas de refugo durante a troca de ferramentas e sofre com falhas de componentes que interrompem a produção, consumirá a economia em um ou dois anos. Componentes essenciais — rolamentos, trilhos-guia, servomotores e o sistema de corte — determinam a confiabilidade a longo prazo. Informe-se sobre as marcas dos componentes e os intervalos de manutenção esperados.
O suporte pós-venda é uma linha de custo oculta.Quando uma máquina de corte longitudinal apresenta problemas, cada hora de inatividade representa perda de produção. Avalie a capacidade de resposta do suporte técnico do fornecedor, a disponibilidade de peças de reposição e se há disponibilidade de diagnóstico remoto. Um preço de compra ligeiramente superior de um fornecedor que possa enviar uma peça crítica da noite para o dia costuma ser a decisão economicamente mais vantajosa.
Lista de verificação prática para avaliação
Antes de assinar uma ordem de compra, siga estes passos:
1. Faça um corte de teste com o seu material.Traga rolos-mãe representando seus principais tipos de produto — cera, cera-resina e resina, se aplicável. Execute o processo na velocidade de produção. Meça a variação de largura e inspecione as bordas.
2. Verificar o desempenho da tensão durante a aceleração.Observe a qualidade do rolo enquanto a máquina acelera de baixa para alta velocidade e vice-versa. Oscilações de tensão durante as mudanças de velocidade revelam fragilidades no sistema de controle que ficam ocultas durante a operação em regime permanente.
3. Verifique se o enrolamento está uniforme em toda a extensão do rolo.Inspecione o alinhamento da face final do núcleo até a superfície. Procure por ondulações em forma de sino, dente de serra ou rugas internas. Meça o desvio da face final em vários pontos.
4. Teste o tempo de troca.Cronometre o processo de transição entre larguras diferentes. Se você executa várias especificações diariamente, esse número é mais importante do que a especificação de velocidade.
5. Confirme a configuração do eixo deslizante e da guia da correia.Verifique se a máquina possui o hardware necessário para atender às suas especificações mínimas e máximas de largura com qualidade aceitável.
6. Analise o sistema de controle.Solicite uma demonstração da configuração da tensão cônica e do gerenciamento de receitas. Uma máquina que exige que um engenheiro ajuste os parâmetros para cada pedido não é verdadeiramente programável.
7. Converse com os clientes existentes.Solicite referências na sua região ou segmento de produto. Informe-se sobre a confiabilidade, a capacidade de resposta do suporte e se a máquina atende à precisão especificada na produção diária, e não apenas em demonstrações.
O mercado de fitas de transferência térmica continua a exigir tolerâncias mais rigorosas, substratos mais finos e qualidade mais consistente, à medida que as resoluções de impressão aumentam e as aplicações se expandem para os setores médico, eletrônico e de rotulagem especializada. Uma máquina de corte longitudinal adquirida em 2026 deverá ter capacidade para atender a requisitos que ainda não constam em sua carteira de pedidos. O processo de avaliação descrito aqui leva tempo, mas é muito menos dispendioso do que descobrir as limitações de uma máquina após sua instalação em sua linha de produção.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 Máquina de corte de fita de código de barras
 Cortador de fita de transferência térmica semiautomático RSDS5 PLUS
 Cortador automático de fita de transferência térmica RSDS8 H PLUS
 Cortador automático de fita de transferência térmica RSDS6 PLUS
 Cortador de película solar
 Cortador de fita de transferência térmica semiautomático RSDS1 PLUS
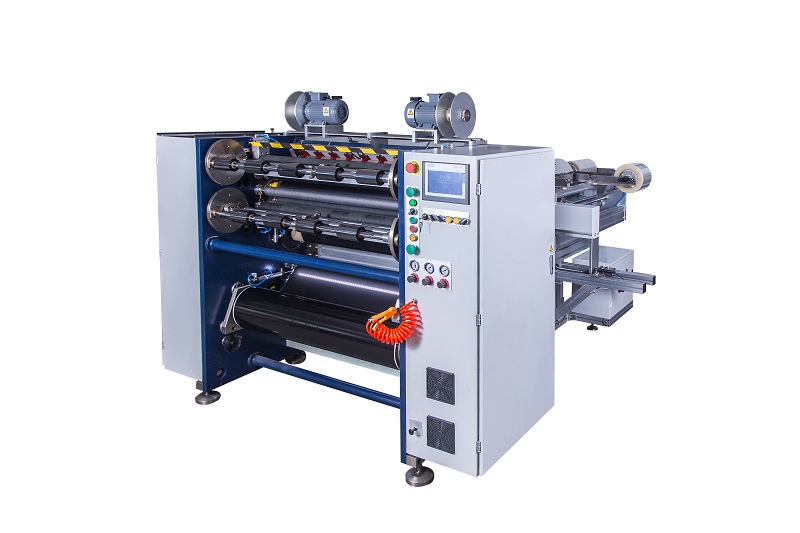 Cortador de fita de transferência térmica semiautomático RSDS2 PLUS
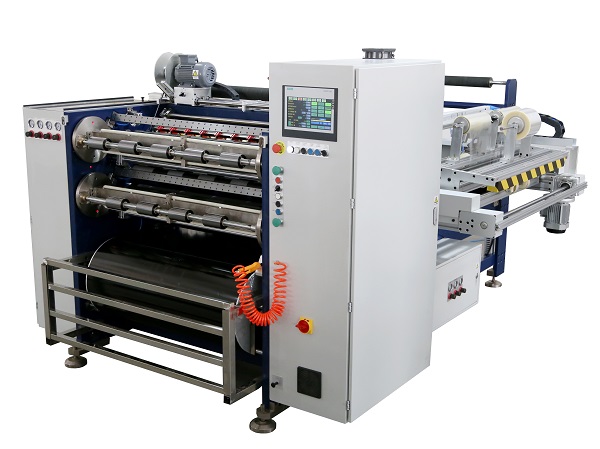 Cortador automático de fita de transferência térmica RSDS8 PLUS






