A precisão da largura de uma máquina de corte de fitas é geralmente medida pela tolerância entre a largura real da fita estreita após o corte e a largura desejada. Modelos de ponta conseguem manter essa tolerância em ±0,05 mm, enquanto equipamentos comuns geralmente ficam entre ±0,3 mm e ±0,5 mm. Embora a diferença pareça pequena, ela determina diretamente a suavidade do movimento da fita e a vida útil da impressora — fitas estreitas com largura excessiva podem, na melhor das hipóteses, enrugar e desalinhar, ou, na pior, romper sob força desigual nas bordas durante a impressão em alta velocidade. Para entender os princípios do controle de precisão da largura, é necessário ir além da perspectiva simplista de "se a ferramenta corta com precisão" e enxergar o processo de corte como um sistema de engenharia de acoplamento quadridimensional que envolve tensão, guia, ferramenta e inspeção.

1. Circuito Fechado de Tensão: A primeira linha de defesa para a precisão da largura
O substrato da fita é um filme de PET com uma espessura de apenas 4,5 a 12 μm. Suas propriedades físicas extremamente finas o tornam excepcionalmente sensível a forças de tração. Se a tensão for muito alta, o filme base torna-se elástico ou mesmo se alonga plasticamente, fazendo com que a largura diminua após o corte, resultando em dimensões reais menores que o valor desejado; se a tensão for muito baixa, o material fica frouxo e enrugado, fazendo com que a posição lateral se desloque instavelmente, de modo que a cortadora não consegue seguir a trajetória predeterminada.
Portanto, a base da precisão da largura reside no controle independente em malha fechada das três etapas de tensão: desenrolamento, tração e enrolamento. As modernas máquinas de corte longitudinal de alta precisão utilizam sensores de tensão para coletar a tensão real da tira em tempo real, enviá-la de volta ao CLP (Controlador Lógico Programável) e ajustar dinamicamente o torque de saída do servomotor por meio de algoritmos PID. A velocidade de resposta e a precisão em regime permanente dessa malha fechada determinam diretamente o limite inferior da flutuação da largura. Os métodos tradicionais de controle por embreagem magnética a pó podem apresentar flutuações de tensão de até ±10%, o suficiente para causar desvios na largura do lote a velocidades de várias centenas de metros por minuto; o sistema servo em malha fechada pode reduzir as flutuações para valores entre ±0,25 N e ±0,5 N.
O que é ainda mais engenhoso é a estratégia de tensão cônica do enrolamento. À medida que o diâmetro do enrolamento aumenta, a manutenção de uma tensão constante faz com que a fita de carbono externa exerça uma força compressiva excessiva sobre a camada interna, levando à deformação do núcleo ou até mesmo à adesão da tinta por extrusão, causando indiretamente uma alimentação instável durante o corte subsequente. Com base no diâmetro do rolo calculado em tempo real, o sistema diminui gradualmente a tensão do enrolamento de acordo com uma curva predefinida, mantendo a tira estreita com uma tensão adequada desde o rolo cheio até o rolo vazio, proporcionando condições finais estáveis para a consistência da largura.

2. Correção e orientação: Mantenha a referência horizontal da lâmina de corte.
Antes da fita entrar na lâmina de corte, suas bordas devem permanecer sempre fixas e em uma posição transversal conhecida. Qualquer pequeno desvio lateral significa que a lâmina se deslocou em relação à linha de corte real da fita, impossibilitando a precisão da largura.
A função do Sistema de Correção Automática (EPC) é justamente integrar essa variável em um circuito fechado. O princípio é simples: sensores fotoelétricos ou CCD escaneiam continuamente a posição lateral da borda da fita, convertem o desvio em sinais elétricos e os transmitem ao controlador, que aciona servomotores ou mecanismos pneumáticos para empurrar a cremalheira de desenrolamento ou o rolo guia de endireitamento para um ajuste lateral preciso, "puxando" a fita de volta à referência correta. As soluções convencionais atuais alcançam uma precisão de correção dinâmica de até ±0,1 mm, e ainda maior em configurações de ponta. Para especificações ultraestreitas com larguras de corte inferiores a 10 mm, a importância da correção torna-se ainda mais evidente — a rigidez lateral da fita estreita é extremamente baixa, e mesmo um desvio de apenas algumas dezenas de mícrons pode inviabilizar o produto final.
Em conjunto com o sistema de endireitamento, trabalha-se o sistema de rolos guia de alta rigidez. A retidão de todos os rolos deve ser controlada com uma precisão de 0,01 mm/m, o desvio radial é limitado ao nível de mícron e um paralelismo rigoroso deve ser mantido entre eles. Qualquer excentricidade ou inclinação do rolo guia será transmitida como oscilação lateral da fita com o dobro da magnitude do seu desvio. A correção corrige "desvios que já ocorreram", enquanto os sistemas de rolos guia de precisão reduzem o desalinhamento na origem.

3. Sistema de ferramentas: Mecânica de corte em folgas micrométricas
Quando a tensão e a guia criam condições de alimentação estáveis para a fita, a etapa final para obter precisão na largura reside no controle da ferramenta e do passo da ferramenta.
A essência do corte com lâmina circular reside no processo de corte de um par de discos de corte, um superior e um inferior. A folga lateral entre as lâminas superior e inferior é o parâmetro fundamental que determina a qualidade e a precisão da largura do corte. Se a folga for muito pequena, as arestas das lâminas friccionam-se umas contra as outras, produzindo rebarbas e pó, e a borda do corte fica comprimida e deformada; se a folga for muito grande, o material é rasgado em vez de cortado, com o aparecimento de pequenas rebarbas e a largura efetiva real tornando-se imprevisível. Para fitas de carbono com apenas alguns mícrons de espessura, essa folga geralmente precisa ser controlada com precisão entre 0,02 mm e 0,05 mm, dependendo da espessura do substrato e das propriedades do revestimento. O desvio radial da cabeça de corte também é crucial; se o desvio do eixo exceder 0,005 mm, a largura do corte irá flutuar com o desvio periódico da lâmina.
O método de ajuste do passo da ferramenta evoluiu do controle manual para o controle CNC. Os primeiros equipamentos dependiam de fusos de esferas mecânicos e mostradores para o ajuste da lâmina por ferramenta, com folgas e posições dependendo da experiência operacional, resultando em repetibilidade limitada. Os modelos modernos de alta tecnologia utilizam servomotores para acionar o deslocamento axial do porta-ferramentas, com resolução de até 0,01 mm. Combinado com o controle de posição em malha fechada, elimina completamente os erros de posicionamento causados pela folga reversa do fuso. Alguns dispositivos também integram inspeção visual online, com câmeras CCD capturando a posição real da aresta de corte em tempo real, enviando as variações de largura de volta para o sistema de controle do porta-ferramentas para compensação dinâmica, transformando a distância da ferramenta de um "valor fixo" para um "valor verificável em tempo real".
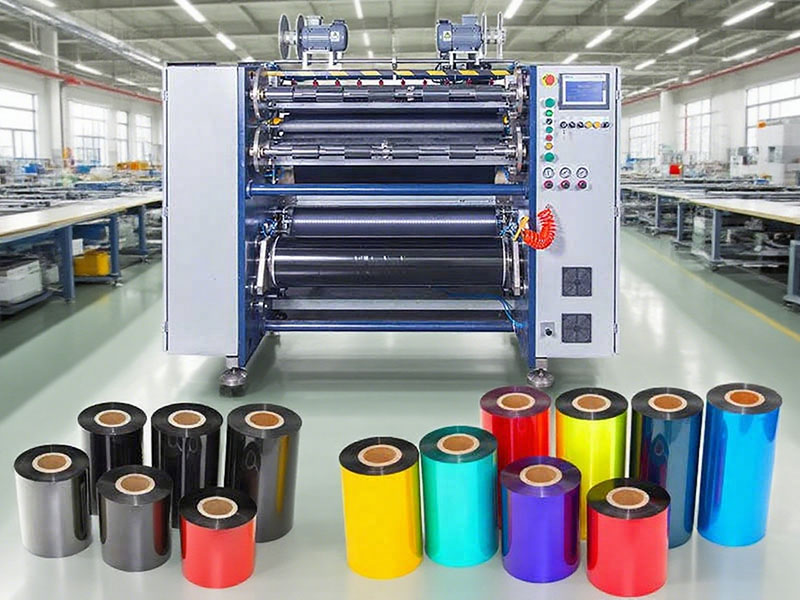
4. Colaboração do sistema: a precisão é o resultado, não uma métrica isolada.
Analisando as etapas acima, cada tecnologia contribui claramente para a precisão: o circuito fechado de tensão suprime as variáveis de tração, o sistema de correção fixa a referência lateral e o sistema de ferramentas determina a geometria de corte. No entanto, a obtenção da precisão de largura depende, em última análise, da coordenação dinâmica entre esses três fatores.
Um exemplo típico é o acoplamento de parâmetros durante o corte de banda estreita. Quando a largura de corte cai abaixo de 10 mm, a rigidez lateral da fita diminui drasticamente. Se a tensão de enrolamento ainda estiver definida de acordo com o método convencional de banda larga, o material será esticado longitudinalmente em excesso e contraído lateralmente devido ao efeito Poisson, resultando em uma largura de corte menor e concentração de tensão nas bordas. Ajustes de processo baseados na experiência reduzem a tensão de enrolamento no corte de banda estreita para 60% a 70% do valor convencional, enquanto a velocidade do veículo é reduzida adequadamente para fornecer uma janela de resposta mais ampla para o sistema de correção. Isso significa que a lógica de controle para precisão de largura não se baseia na otimização local independente de cada subsistema, mas sim na busca de um ponto de equilíbrio dinâmico entre velocidade, tensão, resposta de correção e distância da ferramenta.
Como resultado, uma máquina de corte de fitas de alta precisão e bem calibrada pode estabilizar as tolerâncias de largura em ±0,05 mm e reduzir a taxa de defeitos de 2% a 3% em equipamentos comuns para menos de 0,3%. Para fitas de alto valor agregado, como as à base de resina e as híbridas, a economia no custo do material e a redução do tempo de inatividade e de comissionamento proporcionadas pela maior precisão são muito mais significativas do que os próprios parâmetros de desempenho do equipamento. O princípio da precisão de largura se resume, em última análise, a uma frase: garantir que o movimento da fita em todas as dimensões, antes de atingir a borda da lâmina, esteja dentro de um circuito fechado perceptível, intervencionável e corrigível.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Máquina de corte de fita
 Máquina de corte de fita de código de barras
 Cortador de fita de transferência térmica semiautomático RSDS5 PLUS
 Cortador automático de fita de transferência térmica RSDS8 H PLUS
 Cortador automático de fita de transferência térmica RSDS6 PLUS
 Rebobinador de fita para impressão de cartões
 Cortador de fita de transferência térmica semiautomático RSDS1 PLUS
 Cortador de fitas para impressão de cartões






