Introdução
Se você trabalha com folha de estampagem a quente, já sabe a verdade: a qualidade final da sua estampagem depende muito do que acontece antes mesmo da folha chegar à impressora. A etapa de corte longitudinal — onde os rolos grandes são convertidos em larguras finais — é onde a precisão é conquistada ou perdida. Como diz o ditado do setor, “30% quente, 70% corte”.
A folha de estampagem a quente tem normalmente apenas 12–30 μm de espessura, composta por múltiplas camadas, incluindo uma película base de PET, camada de liberação, camada de cor, revestimento de alumínio e adesivo. Essa estrutura delicada a torna extremamente sensível a flutuações de tensão, vibrações mecânicas e até mesmo às condições ambientais. Quando as máquinas de corte operam a 200–400 m/min com requisitos de precisão de ±0,1 mm, pequenos problemas se acumulam rapidamente, resultando em desperdício dispendioso.
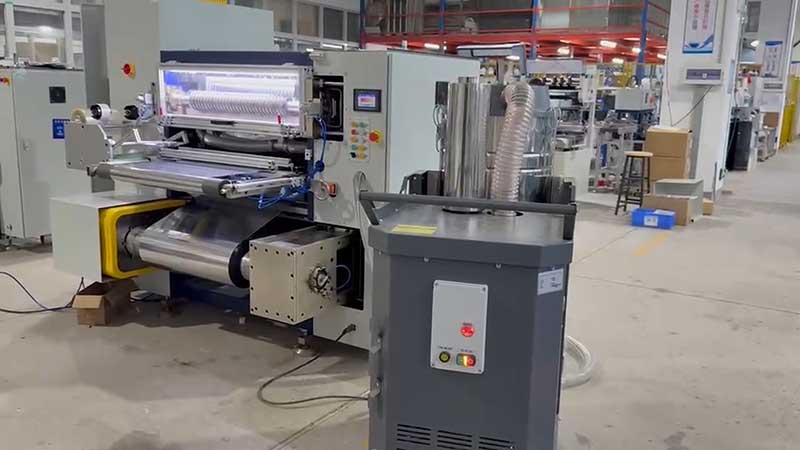
Este guia aborda os problemas mais comuns que você encontrará com máquinas de corte de folhas para estampagem a quente e fornece soluções práticas, testadas em campo. Seja você o operador de uma linha de corte ou adquira bobinas cortadas de um fornecedor, entender esses modos de falha ajuda a proteger a qualidade e reduzir o tempo de inatividade.

1. Rebarbas e bordas ásperas: a queixa mais frequente
Como é:A borda da fenda apresenta rebarbas filamentosas, um padrão em dente de serra ou desprendimento visível de detritos. A superfície da folha também pode atrair pó que interfere na estampagem subsequente.
Por que isso acontece:As rebarbas quase sempre têm uma das quatro causas a seguir: condição da lâmina, instabilidade da tensão, eletricidade estática ou problemas na superfície do rolo.
Como resolver:
Comece pelas lâminas.Lâminas cegas ou lascadas são as principais culpadas. Uma lâmina gasta não corta mais a folha de forma limpa; ela rasga, criando microfissuras na borda que posteriormente se expandem, formando rebarbas ou quebras completas. Verifique se há lascas nas bordas e meça a sobreposição entre as lâminas superior e inferior — normalmente de 0,5 a 1,5 mm, dependendo da espessura da folha, sendo que materiais mais finos devem usar o limite inferior dessa faixa. A folga lateral entre as lâminas deve ser de 0,03 a 0,08 mm, aproximadamente a espessura de uma folha de papel A4. Para folhas com menos de 12 μm, busque a menor tolerância possível: corte limpo, sem comprimir.
Estabilizar a tensãoA tensão instável é a causa oculta mais frequentemente negligenciada. Quando a tensão de desenrolamento oscila, a tira de folha se desloca ligeiramente na zona de corte, produzindo bordas onduladas ou irregulares. Verifique se o freio de desenrolamento ou o controlador de tensão está funcionando corretamente. Um teste simples: opere em baixa velocidade (10–20 m/min) e observe se todas as tiras cortadas estão igualmente tensionadas. Se as tiras do meio estiverem tensionadas e as das bordas estiverem frouxas, o ângulo do rolo nivelador ou a configuração de conicidade precisam ser ajustados.
Elimine a estáticaA folha de estampagem a quente é depositada sobre um substrato de filme plástico, e o atrito em alta velocidade gera eletricidade estática que atrai poeira e detritos da folha para a borda de corte. Instale barras de eliminação de estática ou bicos de ar ionizante antes e depois da cortadora e verifique se a resistência de aterramento da máquina está abaixo de 4 Ω.
Limpe e inspecione os rolos.Objetos estranhos ou acúmulo de adesivo nas superfícies dos rolos criam pressão localizada irregular. Limpe os rolos guia com um pano limpo e sem fiapos e verifique se há partículas incrustadas que possam riscar a superfície da folha.
2. Ruptura da Folha: Quando a Produção Para
Como é:A tira de folha metálica rasga ou rompe durante o corte, forçando a parada da linha de produção. Isso desperdiça material, reduz a produtividade e, frequentemente, ocorre repetidamente após o início do problema.
Por que isso acontece?Muitos operadores ajustam instintivamente a tensão quando a folha se rompe. Mas a tensão é apenas uma das quatro causas prováveis. Verificá-las em ordem resolve mais de 90% dos incidentes de rompimento.
Como resolver:
Verifique primeiro a lâmina.Uma lâmina cega não corta — ela rasga. As rachaduras resultantes na borda se propagam sob tensão até que a tira se rompa completamente. Se a borda da lâmina estiver cega ou apresentar cortes quando você passar o dedo levemente sobre ela (com cuidado!), substitua-a. Verifique também a sobreposição da lâmina — normalmente de 0,05 a 0,1 mm para folha de estampagem a quente — e a pressão lateral, que deve ser uniforme em toda a largura.
Inspecione os rolos guia e os rolos de folha.Arranhões, partículas estranhas ou acúmulo de adesivo nas superfícies dos rolos atuam como pequenas lâminas, raspando repetidamente a folha. O travamento dos rolamentos cria atrito, fazendo com que a folha "deslize" e se rompa sob tensão. Gire manualmente cada rolo guia para verificar se o movimento é suave e limpe as superfícies com um solvente apropriado.
Teste o sistema de eliminação de estáticaO acúmulo de eletricidade estática faz com que a folha adira aos rolos ou à estrutura da máquina, criando uma resistência irregular que pode romper a tira instantaneamente. Ao operar com baixa luminosidade, procure por faíscas azul-violeta no ponto onde a folha sai do rolo. Verifique se a barra antiestática acumulou poeira e perdeu sua eficácia, e verifique a fonte de alimentação de alta tensão e o aterramento.
Em seguida, examine o sistema de tensão.Se as três primeiras verificações forem aprovadas, investigue os sensores de tensão (cobertos de poeira ou travados mecanicamente), as embreagens/freios de pó magnético (o envelhecimento causa torque não linear) e os ajustes de conicidade. Uma embreagem que funciona normalmente em baixa velocidade, mas rompe a lâmina após a aceleração, é um sinal clássico de degradação do pó magnético.
3. Desalinhamento de borda e rolos em forma de torre
Como é a aparência?Durante o corte ou rebobinamento, a tira de folha metálica desloca-se lateralmente. A face final do rolo acabado apresenta um formato de torre ou de sino, e as bordas podem colidir e danificar a folha.
Por que isso acontece:O sistema de correção de borda, o paralelismo do rolo guia ou o alinhamento do desenrolador ficam comprometidos.
Como resolver:
Comece com o sensor de correção.As sondas fotoelétricas e ultrassônicas são frequentemente bloqueadas por poeira ou fragmentos de folha metálica — um "ponto cego" comum que torna o sistema de correção praticamente cego. Limpe a lente da sonda regularmente e posicione-a no ponto médio da borda da folha metálica. Defina uma zona morta de aproximadamente ±1 mm para evitar correções constantes e indesejadas.
Verificar o paralelismo dos roletes guiaRolos não paralelos empurram a folha lateralmente. Use uma ferramenta de alinhamento a laser ou o método do fio para verificar se os eixos dos rolos estão paralelos dentro de 0,2 mm/m. Preste atenção especial aos rolos de pressão, rolos de tração e aos rolos imediatamente antes e depois do cortador.
Verifique o alinhamento do desenrolamento.O rolo jumbo deve estar centralizado no eixo de desenrolamento. Se o núcleo do rolo estiver descentralizado ou o eixo não estiver nivelado, a folha será alimentada em um ângulo que nenhuma correção a jusante poderá compensar totalmente.
Examine o suporte da lâmina em busca de forças laterais.A pressão assimétrica das lâminas superior e inferior pode empurrar a tira para um dos lados. Verifique a folga axial do eixo da lâmina — ela deve ser ≤0,03 mm — e certifique-se de que o porta-ferramentas esteja posicionado simetricamente.
4. Rugas e faces desiguais nas extremidades dos rolos acabados
Como é a aparência?A bobina enrolada apresenta uma superfície enrugada, deslizamento entre camadas ou uma face final irregular, côncava ou que exibe padrões de "núcleo de crisântemo" perto do núcleo.
Por que isso acontece?Isso quase sempre é um problema de controle de tensão, especificamente tensão cônica insuficiente ou pressão de enrolamento incorreta.
Como resolver:
Aplique a tensão cônica corretamente.À medida que o diâmetro do rolo aumenta, manter uma tensão constante significa que as camadas externas comprimem as camadas internas, causando rugas. A tensão cônica reduz a tensão conforme o diâmetro aumenta, tipicamente com um coeficiente de conicidade de 15 a 25%. Comece com uma tensão inicial em torno de 8 a 12% da resistência à ruptura do material e reduza para 40 a 70% desse valor no final do rolo.
Ajuste a pressão do rolo ao diâmetro do rolo.Os rolos tradicionais de pressão fixa criam uma contradição: à medida que o rolo cresce, a tensão externa diminui, mas a pressão do rolo permanece alta, causando rugas. Os mecanismos de rolos de pressão flutuantes, que ajustam a posição automaticamente, representam a melhor abordagem. Se a sua máquina tiver rolos fixos, defina a pressão no limite inferior da faixa para rolos de grande diâmetro.
Verificar sensores de tensão de enrolamentoSensores de tensão ou roletes de dança cobertos de poeira ou travados mecanicamente enviarão dados incorretos para o controlador. Verifique se o visor de tensão retorna a zero quando a máquina está ociosa e se a variação é linear sob carga estática.

5. Largura de corte irregular e desvio dimensional
Como é a aparência?A largura da fenda não é consistente do início ao fim, ou o rolo final não é quadrado. Um lado pode ser mais largo que o outro.
Por que isso acontece?Isso geralmente ocorre devido à oscilação do eixo da lâmina, desalinhamento do rolo guia ou tensão incorreta, fazendo com que a tira se desvie.
Como resolver:
Meça a excentricidade do eixo da lâmina.Este é um problema de precisão que pode passar despercebido facilmente. Use um relógio comparador para verificar a excentricidade radial do eixo da lâmina. Para cortes de alta precisão, a excentricidade deve estar dentro de 0,003 mm. O desgaste dos rolamentos ou um eixo torto farão com que a pressão de corte varie a cada rotação, produzindo bordas onduladas ou serrilhadas.
Verifique o alinhamento geral do percurso do material.Use uma fita métrica ou um centrador a laser para verificar se todos os roletes guia estão paralelos ao plano de referência da máquina. Uma diferença superior a 0,5 mm/m na largura fará com que o material se desvie para um dos lados.
Verifique se o sistema de correção está funcionando, e não apenas “ligado”.Um sistema de correção que responde lentamente ou corrige em excesso pode causar variação na largura enquanto a máquina busca o centro. Acione o sensor manualmente cobrindo um lado e observe se o rolo de alinhamento responde suavemente na direção oposta.
6. Manutenção Preventiva: A Verdadeira Solução
A maioria dos problemas em máquinas de corte longitudinal não são falhas repentinas — eles se desenvolvem ao longo do tempo à medida que as lâminas se desgastam, os rolos acumulam detritos e os componentes de tensão envelhecem. Uma rotina simples de manutenção previne a maioria das quebras emergenciais:
Diário:Limpe as lâminas, os roletes guia e as lentes do sensor. Verifique se há lascas visíveis nas lâminas.
SemanalmenteInspecionar os sistemas de ar e os componentes de transmissão. Verificar a resposta do sistema de tensão. Verificar a função de eliminação de estática.
Mensal:Calibre a precisão da máquina. Verifique o desalinhamento do eixo da lâmina e o paralelismo dos rolos. Inspecione o desempenho da embreagem/freio de pó magnético.
TrimestralTroque o óleo lubrificante e os filtros. Verifique o histórico de vida útil das lâminas e substitua-as conforme o cronograma, em vez de esperar que apresentem falhas.
Mantenha um registro simples de falhas, parâmetros e lotes de materiais. Padrões surgem rapidamente — um fornecedor específico de folha metálica, uma configuração de tensão particular ou uma mudança sazonal na umidade que se correlaciona com problemas de qualidade.
Conclusão: Precisão é um sistema, não uma configuração
Os problemas de corte de folhas para estampagem a quente raramente têm uma única causa. Uma rebarba pode começar como desgaste da lâmina, piorar devido à atração estática e se transformar em uma ruptura quando a tensão aumenta repentinamente durante a aceleração. Os operadores e fabricantes que alcançam a qualidade mais consistente tratam o corte como um sistema: lâminas, tensão, rolos, controle de estática e manuseio de materiais interagem entre si.
Para empresas que adquirem folhas de estampagem a quente cortadas individualmente, esses mesmos princípios são importantes. Um fornecedor que entende de geometria de lâminas, tensão cônica e gerenciamento de estática produz rolos que funcionam de forma mais limpa na sua impressora de estampagem, com menos interrupções e menos tempo de inatividade. Ao avaliar fornecedores de folhas de estampagem, pergunte sobre o processo de corte e o controle de qualidade — a resposta geralmente explica a diferença entre uma folha que apenas atende às especificações e uma folha que apresenta o desempenho desejado.
Tem algum desafio específico com corte longitudinal? Nossa equipe técnica pode ajudar você a diagnosticar a causa raiz e recomendar a solução ideal. [Entre em contato conosco] para uma consulta.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 Cortador de folha fria
 Rebobinador de fita para impressão de cartões
 Cortador de fitas para impressão de cartões
 Máquina de corte e estampagem a quente
 Cortador de Folha Holográfica
 Cortador de Folha de Aprimoramento Digital
 Máquina de corte de folha de estampagem a quente RSDS7H 1350 PLUS
 Máquina de corte de folha de estampagem a quente (RSDS7H) 1350






