Selecionar a máquina de corte de folhas para estampagem a quente ideal não se resume a encontrar a máquina com a maior velocidade máxima ou a ficha técnica mais impressionante. Trata-se de adequar as capacidades do equipamento ao seu material específico, perfil de pedido e requisitos de qualidade das etapas subsequentes. Uma máquina que funciona perfeitamente com folhas padrão de 25 μm pode ter dificuldades com filmes a laser de 12 μm, e uma unidade otimizada para bobinas master de grande formato de 1600 mm pode não oferecer a precisão necessária para a produção de tiras estreitas de 10 mm.
Este guia detalha as especificações que realmente importam, organizadas pelos parâmetros que afetam diretamente sua produtividade, eficiência e resultados financeiros.
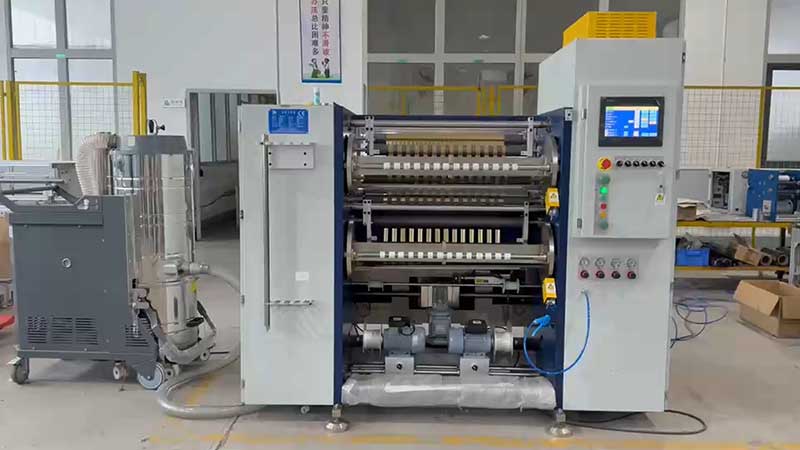
Capacidade de largura: escolha a máquina adequada ao seu rolo principal e ao produto final.
A especificação de largura de uma máquina de corte longitudinal possui duas dimensões: a largura máxima de desenrolamento e a largura mínima de corte. Ambas devem estar de acordo com a sua realidade de produção.
Para operações de grande formato que processam bobinas matrizes de até 1600 mm, a especificação crítica é a rigidez da estrutura e o diâmetro do eixo da lâmina. Cortes mais largos significam maiores forças de alavanca no eixo da lâmina; se o eixo flexionar, mesmo que ligeiramente, sob pressão, o centro da bobina não será cortado, enquanto as bordas serão penetradas em excesso. Procure máquinas com painéis de parede em aço-liga espesso e eixos de lâmina de grande diâmetro e balanceados dinamicamente. Uma máquina da classe de 1600 mm geralmente precisa pesar várias toneladas para manter a estabilidade em alta velocidade.
Para a produção de tiras estreitas com menos de 50 mm de largura, as prioridades passam a ser a precisão do posicionamento da ferramenta e o design anti-enrolamento. Os sistemas de travamento manual são propensos a desvios dimensionais, pois forças de fixação desiguais permitem movimento axial durante a operação. O travamento hidráulico ou eixos deslizantes de alta precisão são a opção mais confiável quando as larguras de corte são medidas em milímetros. Se o seu perfil de pedidos inclui mudanças frequentes de largura, um sistema automático de posicionamento de ferramentas pode reduzir o tempo de troca de horas para minutos, movendo os porta-lâminas para posições programadas.
Uma especificação prática de referência: se o seu rolo mestre tiver 640 mm e os rolos acabados tiverem 2 cm de largura (comum em linhas de estampagem a quente), a máquina deve ser capaz de manter uma tolerância de ±0,5 mm nessa largura estreita.
Controle de tensão: a especificação que determina se sua folha metálica resistirá ao processo.
A folha de estampagem a quente tem tipicamente entre 12 e 25 μm de espessura, composta por uma película base de PET, camada de liberação, camada de cor, camada aluminizada e camada adesiva. Essa estrutura é extremamente sensível ao estresse mecânico. O controle da tensão não é um mero recurso, mas sim a base para que a máquina produza produtos comercializáveis.
Circuito aberto versus circuito fechado: a distinção inegociável
Controle de tensão em circuito abertoBaseia-se em valores predefinidos e freios de partículas magnéticas. É aceitável para aplicações não críticas de baixa velocidade, abaixo de 100 m/min, mas não consegue compensar alterações de diâmetro durante o enrolamento ou perturbações de aceleração/desaceleração.
Controle de tensão servo em malha fechadaUtiliza sensores de tensão ou rolos flutuantes para medir a tensão real em tempo real e ajustar os mecanismos de desenrolamento e enrolamento de acordo. Para folhas de estampagem a quente, esta é a especificação mínima aceitável. Um sistema de circuito fechado de qualidade mantém a flutuação da tensão dentro de ±1% a ±3% do valor definido; sistemas de ponta atingem uma precisão de ±0,5 N.
Tensão cônica: por que a tensão constante falha
À medida que o diâmetro do rolo de rebobinagem aumenta, a manutenção de uma tensão constante faz com que as camadas externas comprimam as camadas internas, resultando em um defeito do tipo "núcleo de crisântemo", ar aprisionado ou transferência da camada de alumínio. O controle de tensão cônica reduz automaticamente a tensão de enrolamento de acordo com uma curva predefinida conforme o diâmetro do rolo aumenta. Para folhas de estampagem a quente, recomenda-se um coeficiente de conicidade entre 60% e 80%, com a tensão final reduzida para 40–70% do valor inicial. Máquinas sem a funcionalidade de conicidade são inadequadas para a produção de folhas de estampagem a quente de alta qualidade, independentemente de outras especificações.
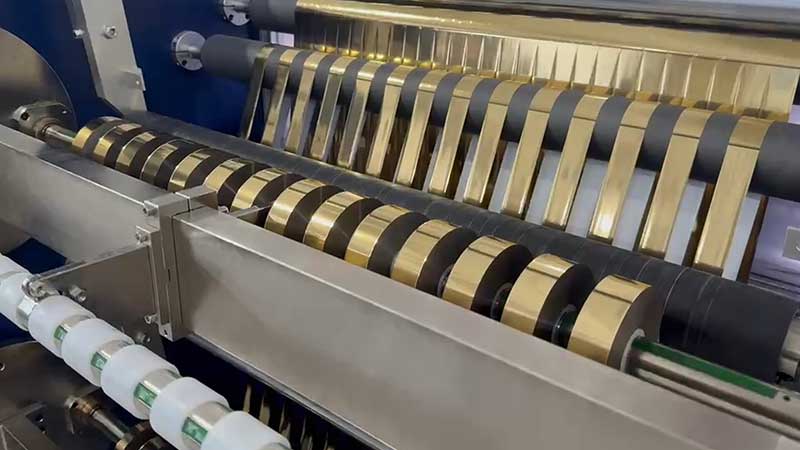
Método de corte longitudinal e sistema de lâminas: corte versus rasgo
A diferença entre uma borda limpa e uma borda com rebarbas é a diferença entre "cortar" e "rasgar". Uma lâmina cega ou com geometria inadequada irá pressionar e fraturar a folha em vez de cortá-la de forma limpa, produzindo rebarbas microscópicas e pó de alumínio que contaminam a bobina e causam defeitos na estampagem a quente.
Para estampagem a quente em folha, o corte por cisalhamento circular (lâminas rotativas superior e inferior) é o padrão da indústria. Este método produz um corte suave e limpo com deformação mínima. Sistemas de corte com lâmina de barbear ou por esmagamento são menos adequados para folhas à base de PET, pois tendem a causar deformação nas bordas ou separação incompleta.
Especificações importantes da lâmina a serem verificadas:
• Material da lâmina:Lâminas revestidas com carboneto de tungstênio ou diamante oferecem a resistência ao desgaste necessária para filmes de base PET.
• Ajuste da lâminaA folga e a sobreposição entre as lâminas superior e inferior devem ser ajustáveis com precisão. Folga excessiva causa cortes incompletos; folga insuficiente acelera o desgaste.
• Rigidez do eixo da lâmina:Para larguras acima de 800 mm, um eixo de grande diâmetro com balanceamento dinâmico é essencial para evitar deflexões e profundidades de corte inconsistentes ao longo da banda.
Guiamento em Web e Controle de Bordas: Prevenindo o Desvio Antes que se Torne Desperdício
Mesmo com controle de tensão perfeito, a bobina pode sofrer desvios laterais durante operações em alta velocidade. Um sistema de controle de posição da borda (EPC) garante que a folha permaneça alinhada ao entrar na estação de corte.
Para folhas de estampagem a quente — especialmente as metalizadas e holográficas — os sensores ultrassônicos de borda são a especificação preferida. Eles não são afetados pela superfície reflexiva da folha, que pode confundir os sensores ópticos. Para aplicações que exigem registro preciso em relação às marcas impressas, os sistemas de visão CCD oferecem detecção automática de borda ou linha.
O tempo de resposta da correção deve corresponder à velocidade de corte. A 300 m/min e acima, o atuador deve concluir as correções em milissegundos; caso contrário, a oscilação da borda não poderá ser suprimida eficazmente.
Classificações de velocidade: interprete o número corretamente.
Os fabricantes anunciam velocidades mecânicas máximas que variam de 50 m/min para modelos econômicos a 500 m/min para máquinas de alto desempenho. No entanto, a velocidade de trabalho estável é a especificação que realmente importa.
Uma máquina com velocidade nominal de 500 m/min pode atingir uma operação estável e sem defeitos apenas a 300–350 m/min com folha fina. Ao avaliar as especificações de velocidade, solicite:
• Velocidade de operação estávelpara a espessura específica do seu material
• Dados de flutuação de tensãoem aceleração, desaceleração e estado estacionário
• Desempenho comprovadodurante o corte de teste real, não em condições de folheto.
A velocidade é inseparável da largura e do material. Uma máquina de 1600 mm que utiliza uma folha holográfica fina a 400 m/min representa um desafio de engenharia fundamentalmente diferente de uma máquina de 400 mm que utiliza uma folha padrão na mesma velocidade. Quanto mais largo e fino for o material, mais o sistema de acionamento da máquina, o algoritmo de tensão e a rigidez da estrutura terão de compensar.
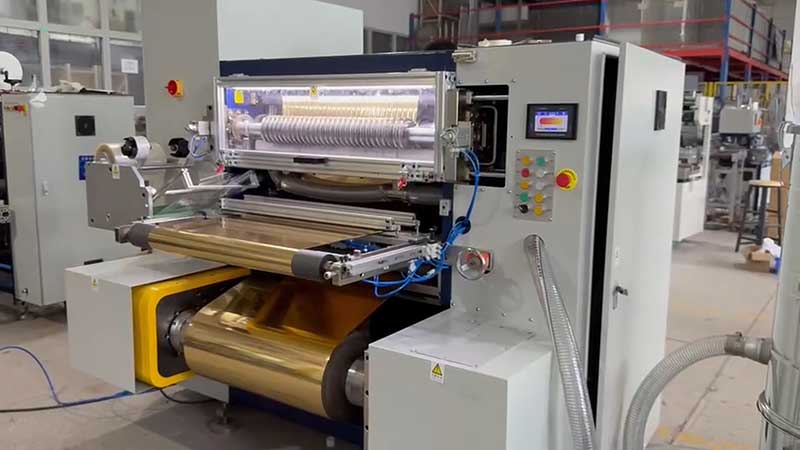
Automação e Eficiência na Troca de Ferramentas: O Fator Oculto de Custo
Os perfis de encomenda de folhas de estampagem a quente têm mudado para lotes menores e maior variedade. Uma máquina que requer horas para mudar de uma largura para outra não consegue atender a esse mercado de forma lucrativa, independentemente de sua precisão.
Posicionamento automático de ferramentasPermite ao operador inserir as larguras de corte desejadas, após o que os suportes motorizados das lâminas se movem para as posições programadas. Isso reduz o tempo de troca de 30 a 60 minutos para menos de 5 minutos e elimina erros de posicionamento humano.
Gestão de receitasArmazena os parâmetros de tensão, velocidade e pressão da lâmina para cada combinação de material e largura, permitindo a recuperação com um único toque para pedidos repetidos.
Controle de poeira e estática: protegendo a superfície que você não vê.
O corte longitudinal gera partículas microscópicas de alumínio e plástico na borda do corte. Se essas partículas aderirem à superfície da folha, elas se transformam em defeitos do tipo "furo" na estampagem a quente final. A eletricidade estática, particularmente problemática com filmes de PET, atrai e retém esses contaminantes.
Especificações a serem observadas:
• Barras ionizantesno ponto de corte e antes do rebobinamento para neutralizar a carga estática
• Rolos de limpeza por contatocombinado com extração a vácuo na área da lâmina para capturar partículas na fonte.
• Escovas antiestáticasnos roletes guia para evitar o acúmulo de carga ao longo do percurso da bobina.
A especificação que não pode ser medida: desempenho de corte experimental
Nenhuma ficha técnica substitui a experiência de testar o material na máquina. Antes da compra, faça um teste com a folha mais desafiadora — a mais fina, a que gera mais eletricidade estática ou aquela com o revestimento mais sensível. Inspecione a borda cortada com uma lupa para verificar a presença de microfissuras. Meça a consistência da largura ao longo de todo o rolo. Verifique se o rolo rebobinado está bem tensionado do núcleo à superfície.
Uma máquina que atende a todas as especificações no papel, mas produz rebarbas ou tensão inconsistente no seu material, é a máquina errada. As especificações são importantes porque permitem o desempenho, mas é no corte de teste que o desempenho é comprovado.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 Cortador de folha fria
 Rebobinador de fita para impressão de cartões
 Cortador de fitas para impressão de cartões
 Máquina de corte e estampagem a quente
 Cortador de Folha Holográfica
 Cortador de Folha de Aprimoramento Digital
 Máquina de corte de folha de estampagem a quente RSDS7H 1350 PLUS
 Máquina de corte de folha de estampagem a quente (RSDS7H) 1350






