Com a estampagem a quente a dominar cada vez mais as embalagens premium, a rotulagem e os acabamentos decorativos, a qualidade da sua folha cortada determina diretamente o rendimento do seu processo de estampagem subsequente. Em 2026, o mercado de máquinas de corte de folhas para estampagem a quente atingiu uma maturidade significativa — mas com essa maturidade surge uma gama mais ampla de configurações técnicas, níveis de automação e preços, o que pode dificultar as decisões de especificação.
Este guia fornece uma estrutura organizada para avaliar máquinas de corte de folhas para estampagem a quente, abordando as características dos materiais que ditam o projeto da máquina, os parâmetros essenciais que diferenciam máquinas competentes de problemáticas e os recursos de automação que determinam se sua operação pode lidar de forma lucrativa com os padrões de pedidos modernos.
Entendendo o Material: Por que a Folha de Estampagem a Quente Exige Corte Especializado
Antes de avaliar as especificações da máquina, é fundamental entender o que torna a folha de estampagem a quente fundamentalmente diferente dos filmes e papéis padrão. A folha de estampagem a quente é um laminado multicamadas composto por um filme base de PET (tipicamente de 12 a 25 μm), uma camada de liberação, uma camada pigmentada ou aluminizada e uma camada adesiva.
Essa construção cria vulnerabilidades específicas durante o corte longitudinal:
• Sensibilidade à tensãoA base fina de PET estica sob tensão excessiva, causando erros de registro e rachaduras no revestimento. Tensão insuficiente produz rolos soltos e telescópicos.
• Fragilidade do revestimentoAs camadas de pigmento e metalizadas são facilmente riscadas pelo contato com rolos ou lâminas. Folhas holográficas e a laser com padrões de difração são especialmente vulneráveis.
• Geração de poeira:O atrito durante o corte produz pó microscópico de alumínio e poeira de PET. Se não for removido, essa contaminação cria "furos" e "pontos dourados" durante a estampagem.
Essas características do material explicam por que uma cortadora de filme de uso geral raramente oferece resultados aceitáveis em folhas de estampagem a quente. A máquina deve ser configurada especificamente para um manuseio delicado e preciso.

Parâmetro principal 1: Precisão de corte e qualidade da borda
A precisão do corte longitudinal determina diretamente a estabilidade do fluxo da folha durante o processo de estampagem a quente. Erros de largura que parecem insignificantes na etapa de corte longitudinal frequentemente se manifestam como desalinhamento, quebra da folha ou padrões incompletos nas etapas subsequentes.
O que verificar:
• Tolerância de larguraAs configurações básicas em 2026 devem apresentar uma tolerância de ±0,05 mm. Operações focadas em qualidade devem visar ±0,02 mm, enquanto aplicações antifalsificação de alta tecnologia podem exigir um controle ainda mais rigoroso.
• Acabamento impecávelApós o rebobinamento, o desalinhamento da face final do rolo acabado deve permanecer dentro de ±0,2 mm. Uma má qualidade da face final faz com que o rolo se desvie ou se mova de forma inadequada na máquina de estampagem.
• Qualidade da bordaO corte deve ser plano e liso — sem rebarbas, bordas brancas, deformações por estiramento ou microfissuras.
Dica prática de verificaçãoDurante uma sessão de corte de teste, traga o material mais difícil — o revestimento mais fino e sensível que você processa — e inspecione a borda de corte com uma lupa. Os resultados ideais mostram uma seção transversal lisa, sem irregularidades. Serrilhas finas ou rebarbas indicam precisão mecânica insuficiente.
Parâmetro principal 2: Sistema de controle de tensão
O controle de tensão é amplamente considerado o fator mais importante que diferencia uma cortadora mediana de uma de alto desempenho. A estampagem a quente de folhas exige o que os profissionais do setor descrevem como manuseio extremamente cuidadoso.
O problema do controle inadequado da tensão:
Tensão excessiva estica o substrato de PET, danifica as grades de difração a laser e causa erros de registro. Tensão insuficiente produz bobinas frouxas que se deformam ou desviam durante o desenrolamento. O desafio é agravado pelo fato de a tensão ideal mudar conforme o diâmetro da bobina de rebobinagem aumenta.
Como seria um sistema adequado:
• Controle em circuito fechado:A máquina deve utilizar sensores de tensão de alta precisão (rolos flutuantes ou células de carga) com controle independente em malha fechada para desenrolamento, tração e enrolamento. Sistemas simples de malha aberta são insuficientes para folhas finas.
• Precisão da tensão:Busque uma precisão de controle dentro de ±0,5N ou ±5%, com velocidade de resposta em nível de milissegundos.
• Tensão cônica:À medida que o diâmetro de rebobinagem aumenta, a tensão deve diminuir automaticamente de acordo com uma curva predefinida. Isso evita o fenômeno de "apertado por dentro, frouxo por fora" que causa o deslizamento entre camadas em cortes estreitos.
• Eixo deslizante para materiais de grande larguraAo cortar bobinas largas com tolerâncias de espessura, unidades de deslizamento independentes no eixo de rebobinagem ajudam a eliminar bolhas e enrolamento irregular.
As soluções tradicionais de freio de partículas magnéticas continuam viáveis para cenários de velocidade média e baixa, mas o controle de tensão servo em circuito fechado é praticamente obrigatório para operação em alta velocidade ou materiais ultrafinos.

Parâmetro principal 3: Configuração do sistema de corte
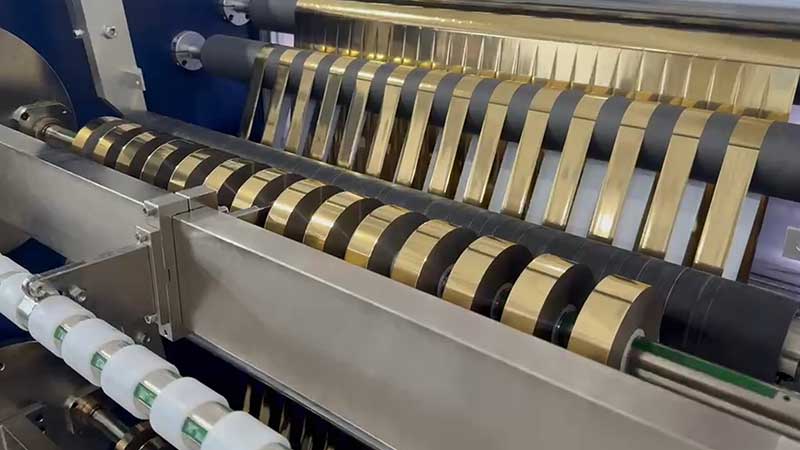
O mecanismo de corte determina tanto a qualidade da aresta quanto os requisitos de manutenção. Existem três configurações principais, cada uma adequada a diferentes demandas de material.
Corte por cisalhamento (lâminas circulares)
O corte com lâmina circular tipo tesoura é geralmente a opção recomendada para estampagem a quente de folhas. Este método utiliza lâminas de disco superior e inferior que funcionam como tesouras, produzindo um corte mais limpo, com menos poeira e maior vida útil da lâmina do que as lâminas de barbear. A ação de tesoura cria um verdadeiro cisalhamento, em vez de uma simples compressão que deforma o material.
Para lâminas finas (12–30 μm), um ângulo de corte superior de 15°–20° é frequentemente recomendado. O material da lâmina deve ser de carboneto cementado ou revestido com cerâmica para maior resistência ao desgaste; o aço carbono comum perde o fio rapidamente e produz rebarbas após apenas alguns quilômetros de corte.
Corte com lâmina de barbear
As lâminas de barbear são mais baratas e adequadas para larguras estreitas, mas produzem mais pó e rebarbas em folhas mais grossas. São mais indicadas para configurações econômicas ou aplicações específicas que exigem largura estreita, como fios de segurança.
Corte com lâmina de ar (sem contato)
Para folhas laser e folhas holográficas com microestruturas de superfície delicadas, até mesmo o menor contato de uma lâmina ou rolo pode causar arranhões. O corte com lâmina de ar utiliza ar de alta pressão para cortar o material sem contato físico, eliminando completamente os arranhões causados por lâminas. Esta é uma configuração sofisticada e cara, reservada para os materiais mais sensíveis.
Parâmetro principal 4: Rolos guia e rigidez mecânica
Cada rolo que entra em contato com a superfície da folha é uma fonte potencial de arranhões ou microvibrações que danificam o revestimento. Os fundamentos mecânicos determinam se o corte de alta precisão pode ser mantido ao longo de anos de produção.
Especificações do rolo conforme a demanda:
• Acabamento da superfícieTodos os rolos guia devem ter um acabamento super espelhado com rugosidade superficial Ra ≤ 0,05 μm. Isso evita arranhões no revestimento delicado.
• Equilíbrio dinâmicoOs rolos devem passar por balanceamento dinâmico (normalmente grau G2.5) para evitar microvibrações de alta frequência que danificam a camada de estampagem a quente em altas velocidades.
• Rigidez do eixo de corteO desvio radial do eixo de corte deve ser controlado dentro de 0,01 mm. A rigidez insuficiente do eixo faz com que o meio do eixo se curve em máquinas largas, resultando em cortes incompletos.
Parâmetro principal 5: Remoção de poeira e eliminação de estática
Durante o corte longitudinal, o atrito na borda gera pó microscópico de alumínio e poeira de PET. Se essa poeira aderir à superfície da folha, cria "pontos de corrosão" ou "pontos dourados" durante o processo de estampagem a quente, levando à rejeição do produto.
Um sistema integrado de extração de poeira com portas de aspiração dedicadas próximas à zona de corte é essencial. Algumas máquinas avançadas apresentam produção de poeira praticamente nula durante a operação, graças a uma combinação de lâminas circulares angulares especiais e sistema de extração de poeira.
A eliminação da estática é igualmente importante. O acúmulo de estática atrai poeira e faz com que as tiras cortadas grudem nos rolos ou umas nas outras, interrompendo o enrolamento. Escovas antiestáticas ou barras ionizantes devem ser posicionadas em pontos críticos no percurso do material.

Automação e Eficiência na Troca de Ferramentas: O Imperativo para 2026
A realidade dos pedidos de folhas de estampagem a quente em 2026 é que as especificações proliferaram, passando de um punhado de tipos tradicionais para dezenas, enquanto os tamanhos dos lotes individuais despencaram de dezenas de milhares de metros para centenas ou mesmo dezenas de metros. Se uma única troca de equipamento exigir mais de meia hora de inatividade, os pedidos de pequenos lotes simplesmente não conseguirão gerar lucro.
Posicionamento automático de ferramentas
O posicionamento manual de ferramentas é lento e propenso a erros humanos. O posicionamento automático de ferramentas com servomotor permite que o operador insira a largura de corte desejada na IHM (Interface Homem-Máquina), após o que os porta-ferramentas se movem automaticamente para as posições corretas. Isso pode reduzir o tempo de troca de pedidos de 15 minutos para menos de 3 minutos.
Travamento de ferramentas hidráulicas ou pneumáticas
Esses sistemas garantem pressão uniforme em todos os grupos de lâminas e evitam o deslocamento axial durante a operação em alta velocidade, garantindo larguras de corte consistentes.
Funcionalidades de troca rápida a serem avaliadas:
• Desenrolamento sem eixo com elevação hidráulica para carregamento rápido de bobinas jumbo
• Guias de posicionamento a laser para núcleos de papel/plástico, permitindo a configuração rápida de núcleos.
• Recuperação automática dos parâmetros de tensão para diferentes materiais e larguras
Adequação das especificações à sua realidade de produção
Se seus principais produtos são itens acabados de largura estreita (maços de cigarro, rótulos de bebidas alcoólicas, fios de segurança), a largura mínima de corte é um requisito fundamental. O padrão mínimo da indústria gira em torno de 20 a 30 mm, mas algumas máquinas oferecem módulos opcionais para corte de largura estreita de 8 mm. A tolerância de largura deve ser controlada com ainda mais rigor para a estampagem a quente de microtexto em embalagens de luxo.
Se você processa folhas holográficas ou a laserO corte com lâmina de ar comprimido ou uma máquina com manuseio extremamente delicado do material é imprescindível. O corte por cisalhamento padrão pode arranhar o padrão de difração, causando perda de rendimento imperceptível.
Se o seu pedido for composto por uma grande variedade de itensEm baixos volumes de produção, o posicionamento automático de ferramentas e a troca rápida de formatos devem ter o mesmo peso que a precisão de corte. A equação do lucro para pequenos lotes depende da minimização do tempo de inatividade entre os pedidos.
Se você opera em produção contínua de alto volumeO controle de tensão servo em circuito fechado, a extração de poeira confiável e a vida útil consistente das lâminas tornam-se prioridades. Considere máquinas com recursos de manutenção preditiva que monitoram vibração, corrente e temperatura para prever o desgaste da ferramenta ou a falha do rolamento.
Considerações sobre custos e panorama do mercado
O mercado de máquinas de corte e vinco para estampagem a quente apresenta uma ampla gama de preços em 2026. Configurações básicas com posicionamento manual de ferramentas e controle de tensão em malha aberta podem estar disponíveis para aplicações simples, mas terão dificuldades com a precisão e as exigências de troca de ferramentas da produção moderna de folhas metálicas. Máquinas de gama média com controle de tensão em malha fechada e automação adequada geralmente representam o melhor equilíbrio entre desempenho e investimento. Configurações de ponta com servoacionamento completo, posicionamento automático de ferramentas e sistemas de inspeção por visão têm preços elevados, mas oferecem a precisão e a eficiência necessárias para aplicações exigentes.
Para compradores na América do Norte e na Europa, o panorama de fornecedores inclui fabricantes consolidados de módulos de corte longitudinal e sistemas completos, além de opções de importação de fabricantes asiáticos com diferentes níveis de capacidade técnica e infraestrutura de suporte.
Uma recomendação final:Antes de se comprometer com qualquer máquina, insista em um teste de corte com seu próprio material. Meça as variações de largura com um paquímetro e inspecione a face final com uma lupa. Analise os dados de funcionamento contínuo em pelo menos 500 metros, prestando atenção especial à estabilidade da precisão durante a aceleração, desaceleração e mudanças de direção. A máquina que apresentar bom desempenho nesses testes práticos proporcionará um serviço confiável muito tempo depois que as especificações do catálogo forem esquecidas.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Cortador de folha fria
 Rebobinador de fita para impressão de cartões
 Cortador de fitas para impressão de cartões
 Máquina de corte e estampagem a quente
 Cortador de Folha Holográfica
 Cortador de Folha de Aprimoramento Digital
 Máquina de corte de folha de estampagem a quente RSDS7H 1350 PLUS
 Máquina de corte de folha de estampagem a quente (RSDS7H) 1350






