O maior risco na compra de uma máquina de corte de fitas não é "se o equipamento consegue girar", mas sim "se a fita cortada pode ser reutilizada após a rotação". Muitas empresas só descobrem irregularidades nas extremidades, rebarbas excessivas e tensão instável depois que o equipamento chega e inicia a produção. Atritos adicionais com os fornecedores nesse ponto não só os tornam inativos, como também causam prejuízos devido às paralisações da produção.
Um conjunto de normas de aceitação aplicáveis visa quantificar claramente a fronteira entre "utilizável" e "inutilizável" antes do envio ou da produção. Abaixo, resumimos os principais indicadores de aceitação para máquinas de corte de fitas em quatro dimensões: precisão estática, desempenho dinâmico, qualidade do produto acabado e operação contínua.
1. Por que a inspeção de fábrica é importante?
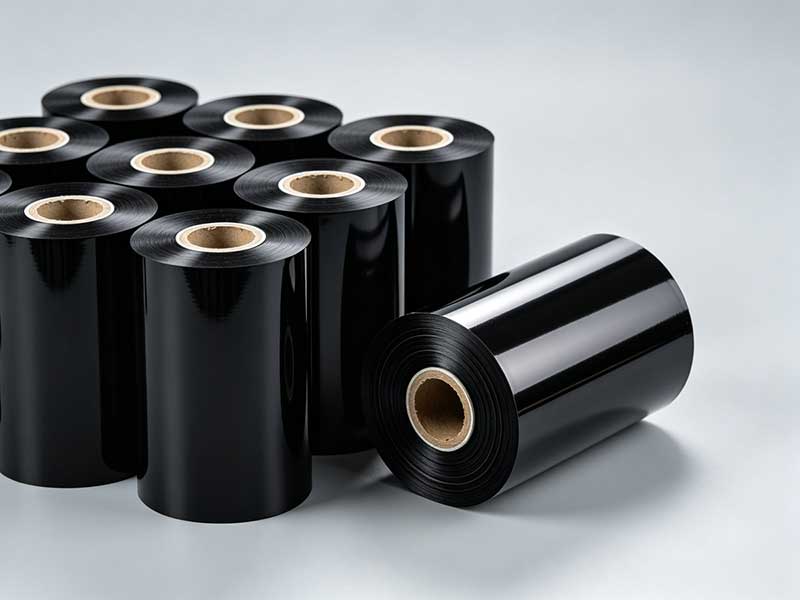
O corte longitudinal da fita é a etapa final crítica na produção de fitas de transferência térmica. A qualidade do corte afeta diretamente a suavidade da fita final na impressora, a possibilidade de as bordas danificarem a cabeça de impressão e a consistência da qualidade de impressão. Tolerâncias excessivas de largura, desvios serpentinos excessivos nas faces das extremidades e rebarbas nas bordas podem ser detectados durante o uso pelos clientes subsequentes.
Portanto, a lógica central da aceitação é: não realize testes em sua própria oficina que devem ser feitos na oficina do fornecedor. Levar seu próprio rolo mestre e realizar as medições dos indicadores-chave antes de sair da fábrica é o método de controle de risco de menor custo.
2. Precisão geométrica estática: termo básico
A precisão física quando o equipamento está desligado determina o "limite superior" da precisão de corte. Se a estrutura estiver irregular ou os rolos guia não estiverem paralelos, por melhor que seja o controle dinâmico, é difícil compensar essa falha.
O nivelamento da estrutura deve ser controlado em ≤0,1 mm/m. Isso é fundamental para garantir que não haja distorção do corpo da máquina e também afeta a uniformidade da força em cada rolo guia.
O paralelismo entre o rolo guia e o eixo é um indicador fundamental, e o erro deve ser controlado dentro de ±0,05 mm. O desalinhamento dos rolos guia é a causa física principal do desvio da fita; o sistema de correção só pode corrigir o "desvio", não eliminar a "causa principal".
A precisão de contato do porta-ferramentas também precisa ser verificada. O engrenamento das lâminas superior e inferior deve ser uniforme, sem variações na folga, e o corte deve estar livre de rebarbas. Para corte com lâmina circular, a sobreposição das lâminas geralmente é definida entre 10% e 20% da espessura da fita; para corte com lâmina plana, a folga deve ser ajustada com precisão de acordo com a espessura do material.
3. Precisão de Corte Dinâmico: Desempenho Essencial
Esta é a etapa mais crítica na aceitação, pois determina diretamente se o produto final pode ser usado para impressão de código de barras de alta qualidade.
A tolerância na largura de corte é o principal indicador. O padrão de alta precisão da indústria é de ±0,1 mm. Por exemplo, para uma fita cortada com 110 mm de largura, a medida deve estar entre 109,9 mm e 110,1 mm. Para materiais comerciais comuns, o limite pode ser mais flexível, chegando a ±0,3~0,5 mm, mas se os clientes-alvo trabalham com etiquetas eletrônicas de precisão, rastreabilidade farmacêutica ou áreas similares, ±0,1 mm é o limite mínimo.
O desvio serpentino (desalinhamento na face final) reflete a uniformidade do enrolamento. O desalinhamento em qualquer ponto da face final do rolo acabado deve ser controlado dentro de ±0,5 mm. Desvios excessivos geralmente indicam defeitos no sistema de controle ou correção de tensão.
A qualidade das bordas requer observação física. As bordas de corte não devem apresentar rebarbas, bordas brancas (descascamento do revestimento) ou contaminação por pó de carbono. Durante o processo de aceitação, você pode observar com uma lupa de 10x ou testar diretamente a qualidade de impressão com um cartão preto. Fitas com rebarbas excessivas podem arranhar a cabeça de impressão durante a impressão, causando perdas que excedem em muito o valor intrínseco da fita.
4. Sistema de Controle de Tensão: O "Coração" do Equipamento
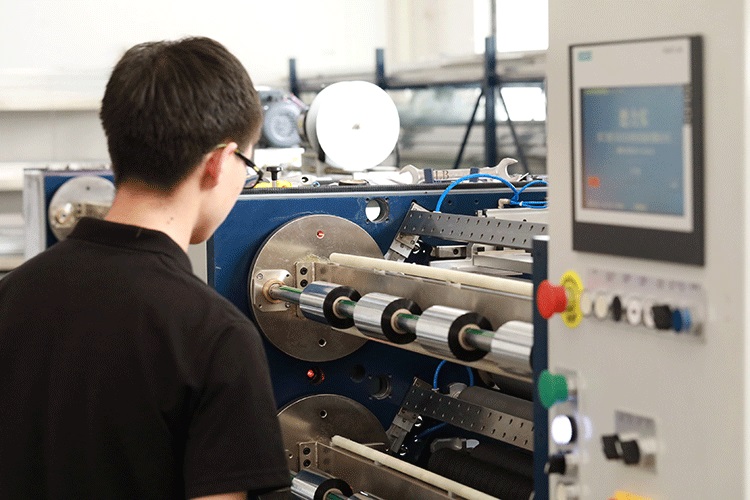
O substrato da fita é um filme de PET com uma espessura de apenas 4,5 a 20 μm, extremamente sensível à tensão. Flutuações excessivas de tensão podem causar, na melhor das hipóteses, uma compactação inconsistente no rolo ou, em casos mais graves, alongamento, deformação e desprendimento de pó.
A amplitude das flutuações de tensão é um indicador fundamental para a aceitação quantitativa. Durante a aceleração e a desaceleração, as flutuações entre o valor de tensão definido e o valor real devem ser controladas dentro de uma faixa de ±1,5% a ±2%. Isso exige que o equipamento possua um sistema de controle de tensão totalmente automático em malha fechada, em vez de um simples controle em malha aberta ou semiaberta.
É necessário verificar a função de controle de conicidade. A conicidade faz com que o rolo acabado se torne mais macio, reduzindo sua dureza do diâmetro externo para o interno, evitando que a fita interna seja comprimida ou que o anel externo colapse. Durante o processo de aceitação, observe se o gradiente de dureza do rolo acabado está dentro dos padrões esperados.
A resposta de parada de emergência é igualmente crítica. Ao realizar uma parada repentina em alta velocidade, a fita não deve se soltar ou romper. Equipamentos de alta qualidade devem ser capazes de frear instantaneamente e de forma sincronizada, mantendo o diafragma esticado em vez de se romper.
5. Sistema de Correção e Enrolamento
A velocidade de resposta da correção deve ser ≤ 0,3 s. Se a fita for movida manualmente para fora do seu trilho, o sensor de correção deve responder rapidamente e puxá-la de volta. A precisão da correção é geralmente controlada em ±1 mm.
A retidão do enrolamento está diretamente relacionada à correção e à tensão. Quando o desvio da face final excede ±1 mm, a fita fica propensa a desalinhamento ou formação de fita durante a impressão subsequente de desenrolamento.

6. Testes de Operação Contínua: Verificação de Confiabilidade
Um único teste bem-sucedido não garante a confiabilidade do equipamento. Testes de funcionamento contínuo são uma "corrida de resistência" para verificar a estabilidade.
Recomenda-se realizar a operação em carga contínua por 8 a 24 horas para simular os ritmos reais de produção. Os critérios incluem: ausência de tempo de inatividade não planejado durante o período (como falhas de equipamento, alarmes de sobrecarga, etc.); o aumento da temperatura do rolamento do fuso e do motor não deve exceder a temperatura ambiente de +15 °C; ruído de operação ≤75 dB(A), sem ruídos irregulares.
7. Preparativos antes da aceitação
A eficácia da aceitação depende em grande parte de quão bem preparado está o trabalho. Ter seu próprio rolo mestre é uma regra de ouro — no mínimo 2000 metros de materiais representativos. Os parâmetros demonstrados pelos fornecedores usando "materiais ideais" podem não ser válidos para seus materiais reais.
Verificar a lista de configuração é igualmente importante. Confirme com o contrato se as marcas do servomotor, rolamentos, pás e sistema de controle são as mesmas. As diferenças entre as marcas dos componentes principais têm um impacto significativo na manutenção da precisão e nas taxas de falha durante a operação a longo prazo.
As condições ambientais devem simular ao máximo o ambiente real da oficina, com temperatura de 20±5°C e umidade de 40% a 60%, para minimizar a interferência de fatores ambientais nos resultados dos testes.
Conclusão
Os critérios de aceitação para máquinas de corte de fitas podem ser resumidos em um princípio simples: utilize seus próprios materiais e corte os produtos acabados na oficina do fornecedor, de forma que sejam aceitáveis para o processo. A tolerância de ±0,1 mm na tabela de parâmetros e a tolerância de ±0,1 mm medida são duas coisas diferentes; a última é a que importa. Somente implementando esses indicadores um a um é possível evitar que o equipamento "opere com defeitos" e reduzir a passividade na produção subsequente.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Máquina de corte de fita
 Máquina de corte de fita de código de barras
 Cortador de fita de transferência térmica semiautomático RSDS5 PLUS
 Cortador automático de fita de transferência térmica RSDS8 H PLUS
 Cortador automático de fita de transferência térmica RSDS6 PLUS
 Cortador de fita de transferência térmica semiautomático RSDS1 PLUS
 Rebobinador de fita para impressão de cartões
 Cortador de fita de transferência térmica semiautomático RSDS2 PLUS






