No processo de estampagem a quente, a etapa de corte longitudinal é frequentemente negligenciada, embora determine diretamente a qualidade da estampagem subsequente. A folha metálica, com uma espessura de apenas 12 a 30 μm, é feita combinando filme base de PET, camada de liberação, revestimento de alumínio e camada adesiva, o que a torna extremamente frágil. Uma vez que rebarbas aparecem nas bordas do corte, a estampagem a quente em alta velocidade pode causar "espalhamento de ouro", quebra da folha ou até mesmo paralisações completas da linha de produção. Diante da grande variedade de promoções disponíveis no mercado, os compradores precisam se concentrar em apenas cinco dimensões principais para evitar a maioria dos problemas.

Primeiro: se você escolher o formato de lâmina certo, já terá ganho metade do corte.
O primeiro passo para cortar uma folha de ouro é decidir se vai usar uma faca redonda ou uma faca plana.
Facas circulares (corte por cisalhamento) são a opção preferida para a maioria das aplicações de hot stamping. As lâminas circulares superior e inferior giram em posições escalonadas, funcionando com um princípio semelhante ao de uma tesoura, proporcionando cortes suaves e sem deformação por compressão, produzindo praticamente nenhum pó ou resíduo de alumínio. Para folhas de hot stamping ultrafinas, folhas para laser ou folhas decorativas ópticas com espessura ≤ 12 μm, a faca circular é praticamente a única opção.
As lâminas planas (tipo de corte por compressão) são adequadas apenas para folhas com espessura ≥30μm ou para produção experimental em lotes muito pequenos. A pressão vertical da lâmina plana pode facilmente deixar marcas de esmagamento na borda da folha, causando lascas na borda da lâmina e contaminação da superfície da folha por pó de alumínio durante o corte. Embora as matrizes pareçam baratas, os custos combinados de paradas para troca de ferramentas e o aumento das taxas de refugo costumam ser maiores.
Após selecionar a fresa circular, dois outros parâmetros de precisão precisam ser confirmados: a folga lateral deve ser controlada entre 5% e 10% da espessura da folha, geralmente em torno de 0,02 a 0,05 mm; um ângulo de corte recomendado de 15° a 30°, combinado com polimento espelhado (rugosidade Ra ≤ 0,1 μm), permite que a folha seja realmente cortada, em vez de apenas perfurada. Os materiais preferenciais para as lâminas devem ser carboneto cementado (aço tungstênio) ou revestimentos de diamante. Lâminas comuns de aço carbono desenvolvem microfissuras após vários quilômetros de corte, danificando diretamente a superfície da folha.
Segundo: O controle da tensão é a "linha de vida" do corte fino.
Uma película base de PET de 12 μm é mais fina que um fio de cabelo; se a tensão for perdida, significa que a película base é esticada e deformada, levando a um registro impreciso durante a estampagem subsequente, resultando em "desalinhamento" ou quebra do fio de ouro.
É necessário selecionar um sistema de controle de tensão em circuito fechado; modelos de embreagem de partículas magnéticas ou de circuito aberto devem ser usados com cautela. A embreagem de partículas magnéticas reage lentamente, o que pode facilmente causar folga interna e aperto externo; o sistema de circuito fechado acionado por servomotores pode responder em milissegundos, com flutuações de tensão controladas em até 0,5 N.
Uma tecnologia fundamental, muitas vezes negligenciada, é o controle da tensão cônica. Durante o enrolamento, o diâmetro da bobina aumenta continuamente. Se a tensão permanecer constante, a bobina de folha externa comprimirá a camada interna como uma maldição, fazendo com que a camada de alumínio se desloque ou grude. Um bom sistema reduz automaticamente a tensão de acordo com uma curva predefinida (geralmente uma taxa de redução de tensão de 15% a 25%), garantindo uma distribuição uniforme da força entre as camadas interna e externa. Após a aplicação dessa estratégia, a taxa de refugo em produtos com extremidades e faces irregulares pode ser reduzida em 40% a 60%.
Para o corte longitudinal de tiras estreitas com múltiplos fusos enrolando simultaneamente, o eixo deslizante é uma configuração prática, permitindo o ajuste independente de cada estação de enrolamento para evitar inconsistências na tensão devido a pequenas diferenças de espessura entre as bobinas.
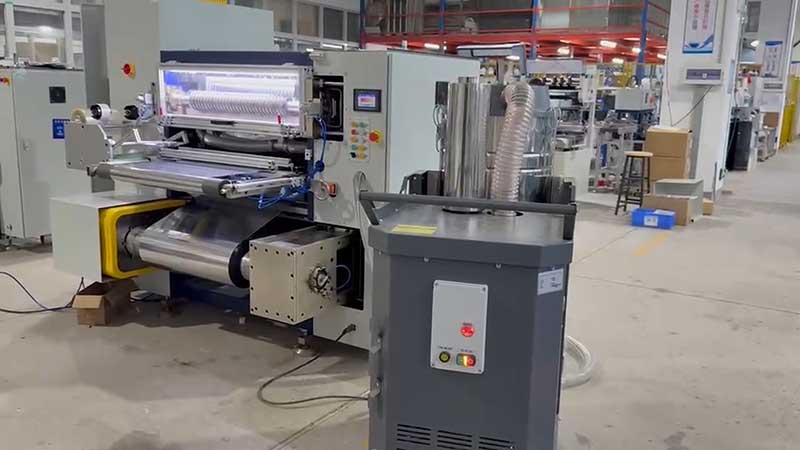
Terceiro: A precisão da correção determina a uniformidade da borda.
Se a tira de alumínio se desviar horizontalmente durante a alimentação, a posição de corte da lâmina mudará, resultando inevitavelmente em bordas irregulares e ásperas de um lado e menos pelos do outro.
A precisão do sistema de correção (EPC) deve atingir ±0,1 mm, e os modelos de ponta podem alcançar ±0,05 mm. Sensores fotoelétricos ou CCD escaneiam as bordas da fita de alumínio em tempo real, acionando atuadores para a correção, e o tempo de resposta ideal deve ser de até 50 ms.
Além do próprio sistema de correção, a precisão mecânica do percurso de alimentação é igualmente importante. Se o paralelismo de todos os roletes guia apresentar um desvio excessivo (superior a 0,05 mm/m), a fita de corte será cortada na lâmina em um ângulo, e por melhor que seja o sistema de correção, não será possível salvá-la. Ao selecionar um modelo, considere se o equipamento utiliza guias lineares ou guias flutuantes a ar, pois essas configurações podem reduzir o atrito mecânico e garantir um movimento suave da ferramenta.
Quarto: Combine o modelo de acordo com a largura da folha e as características do pedido.
Corte longitudinal largo (>800 mm) com alta rigidez. Ao processar bobinas fêmeas largas no nível de 1600 mm, o eixo da ferramenta tende a desenvolver pequenas curvaturas no meio sob forte pressão, resultando em "corte incompleto no meio e desalinhamento do corte da borda". Nesses casos, deve-se priorizar modelos com painéis de aço-liga reforçados e eixos de lâminas de grande diâmetro, visto que o peso total do equipamento geralmente precisa atingir várias dezenas de toneladas para garantir estabilidade em alta velocidade.
Eficiência da ferramenta de corte longitudinal em larguras estreitas (<50 mm). A estampagem a quente com padrões finos e saltos frequentes exige trocas constantes entre larguras de 10 mm, 15 mm, 20 mm e outras especificações. As ferramentas de corte com trava manual são propensas a desvios dimensionais devido à força de travamento desigual em cortes estreitos; recomenda-se a seleção de sistemas de ferramentas com trava hidráulica ou eixos deslizantes de alta precisão. Se as especificações do pedido forem diversas, o sistema automático de layout de ferramentas pode reduzir o tempo de troca de pedidos de uma hora para minutos.
Se a sua linha de produtos inclui larguras grandes e estreitas, considere modelos que suportem o "agrupamento de ferramentas em torre", permitindo que materiais de diferentes larguras sejam cortados simultaneamente no mesmo eixo sem interferência.
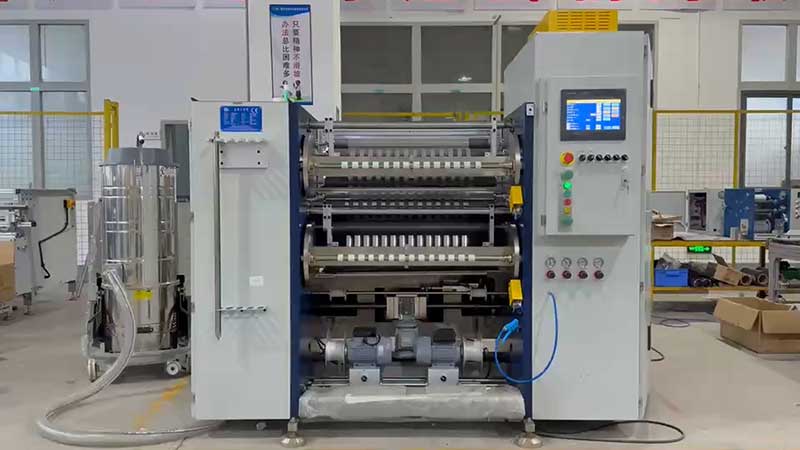
Quinto ponto: Traga seu próprio material para um corte de teste.
A tabela de parâmetros pode ser melhorada, e o corte de teste no local não engana.
Ao comprar, certifique-se de levar a folha de estampagem a quente que você produz com mais frequência — especialmente as mais finas, estreitas ou com os tipos de superfície mais exigentes — ao fabricante para testes no local. Três pontos-chave a observar durante o corte de teste:
Primeiro, vamos examinar a incisão.Ao examinar a seção transversal com uma lupa, o ideal é que ela seja lisa, sem penugem branca e com bordas retas. Serrilhas finas ou rebarbas indicam precisão insuficiente da ferramenta ou quantidade de contato inadequada.
Em segundo lugar, observe a extremidade de enrolamento.Após operação contínua, observe se o enrolamento está uniforme e se há irregularidades, como "bocas de sino", padrões espirais ou bordas enrugadas. O desalinhamento da face geralmente indica deficiências nos sistemas de controle de tensão ou correção de desvio.
Terceiro, o significado específico de publicidade automatizadag. Quando os fornecedores afirmam que seus sistemas são "totalmente automatizados", perguntamos quais etapas específicas são automatizadas: controle automático de tensão, correção automática de desvios ou apenas o desligamento automático da dosagem? Um sistema verdadeiramente automatizado deve incluir recursos como detecção de defeitos e correção inteligente, o que torna a demonstração de um fluxo de trabalho completo mais confiável do que apenas ouvir uma introdução.
Em resumo: prioridade para corte circular, tensão em circuito fechado, correção precisa, correspondência de largura e verificação de corte experimental. Quanto mais cara for a máquina de corte longitudinal para estampagem a quente, melhor a configuração do núcleo se adequará à largura, espessura e estrutura do pedido da sua folha, resultando em maiores retornos a longo prazo. O anel de corte longitudinal reduz as taxas de refugo e o tempo de comissionamento, permitindo que a diferença no preço do investimento em equipamentos seja recuperada em até seis meses.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Cortador de folha fria
 Rebobinador de fita para impressão de cartões
 Cortador de fitas para impressão de cartões
 Cortador de Folha Holográfica
 Máquina de corte e estampagem a quente
 Cortador de Folha de Aprimoramento Digital
 Máquina de corte de folha de estampagem a quente RSDS7H 1350 PLUS
 Máquina de corte de folha de estampagem a quente (RSDS7H) 1350






