Como um importante meio de aumentar o valor agregado dos produtos na indústria de embalagens e impressão, a qualidade do processo de estampagem a quente afeta diretamente o efeito visual e o valor da marca do produto final. No processo de produção de folhas de estampagem a quente, o corte longitudinal é um dos processos-chave que determinam a qualidade do produto. No entanto, o problema de rebarbas e rugas tem afetado os fabricantes de folhas de estampagem a quente há muito tempo, causando desperdício de material e comprometendo o resultado final da estampagem. Este artigo fornecerá uma análise aprofundada das causas desses dois problemas e explorará soluções de forma sistemática.
1. Aparência e impacto do problema
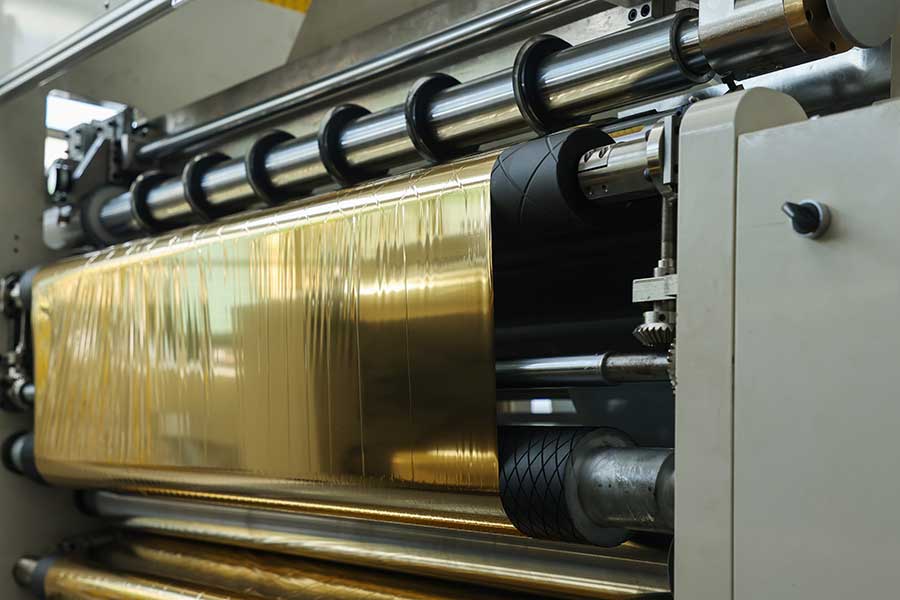
Rebarbas aparecem como protuberâncias fibrosas irregulares ou pequenas fissuras nas bordas do corte da folha de estampagem a quente, podendo causar o desprendimento do pó nas bordas em casos graves. As dobras se refletem em ondulações ou marcas de dobras parciais na superfície da folha após o corte. Esses dois tipos de defeitos não apenas afetam a aparência do produto, mas também causam sérias consequências, como posicionamento impreciso, transferência incompleta e até mesmo danos à placa de estampagem a quente durante o processo.
2. Análise das causas dos problemas de rebarba
1. Fator ferramenta
A afiação, o ângulo e o estado de desgaste da ferramenta de corte afetam diretamente a qualidade do corte. Quando a ferramenta está passivada, a força de cisalhamento aumenta, fazendo com que o revestimento da folha de estampagem a quente se desprenda da camada de base em vez de cortá-la de forma precisa, formando rebarbas. Quando o ângulo da lâmina é inadequado, a força lateral gerada durante o processo de corte pode romper a ligação entre as camadas do material.
2. Propriedades do material
A folha de estampagem a quente é composta por múltiplas camadas, como camada de base, camada de liberação, camada de coloração, camada de revestimento de alumínio e camada adesiva, e a resistência entre cada camada varia bastante. Se a força de adesão entre as camadas do próprio material for insuficiente, ou se a fragilidade do revestimento for muito alta, é muito fácil ocorrerem rebarbas de separação entre as camadas durante o corte.
3. Parâmetros do processo
Fatores como alta velocidade de corte, controle inadequado da tensão e incompatibilidade da força de pressão da ferramenta agravam a formação de rebarbas. Especialmente no corte de folhas finas para estampagem a quente em alta velocidade, a estabilidade dinâmica é extremamente importante.
3. Análise das causas dos problemas de rugas
1. Controle de tensão
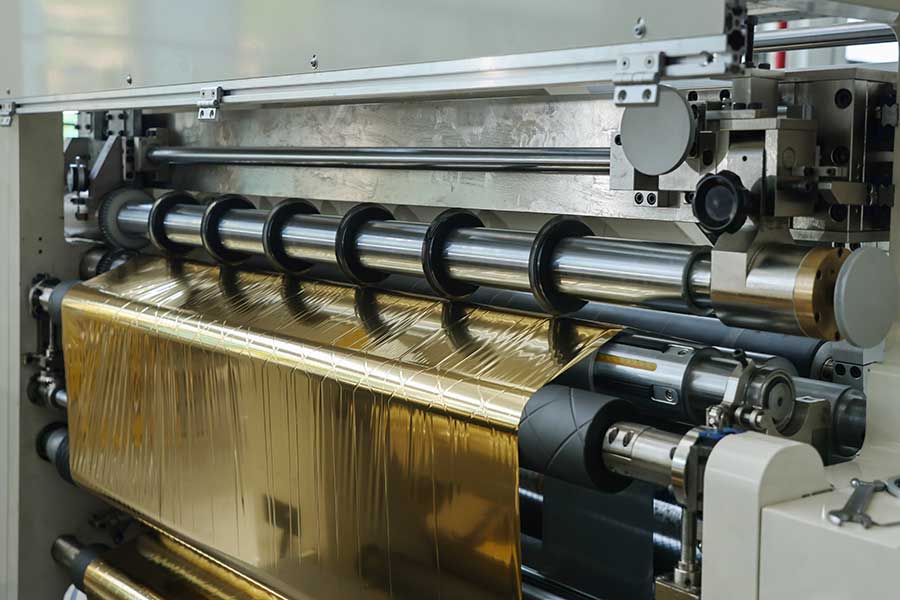
A correspondência da tensão em cada seção de desenrolamento, tração e enrolamento é crucial no processo de corte longitudinal. Se a tensão for muito pequena, o material se soltará e desviará; se a tensão for muito grande, o material será esticado e deformado; se a tensão flutuar violentamente, isso levará diretamente à formação de dobras. Quando a tensão de enrolamento é irregular, a diferença de tensão entre o núcleo e a bainha causará enrugamento localizado.
2. Rolamento e correção
O paralelismo, o estado da superfície e a distribuição irregular da pressão do rolo de enrolamento causam diferenças na força lateral na superfície da folha. Se o sistema de correção automática não responder a tempo ou a precisão for insuficiente, o atrito repetido na borda do material também induzirá rugas.
3. Fatores ambientais
As variações de temperatura e umidade afetam a estabilidade dimensional da folha de estampagem a quente. Em ambientes com alta temperatura e alta umidade, a película base absorve umidade e se expande, encolhendo após a secagem.
4. Soluções sistemáticas
(1) Otimização do sistema de ferramentas
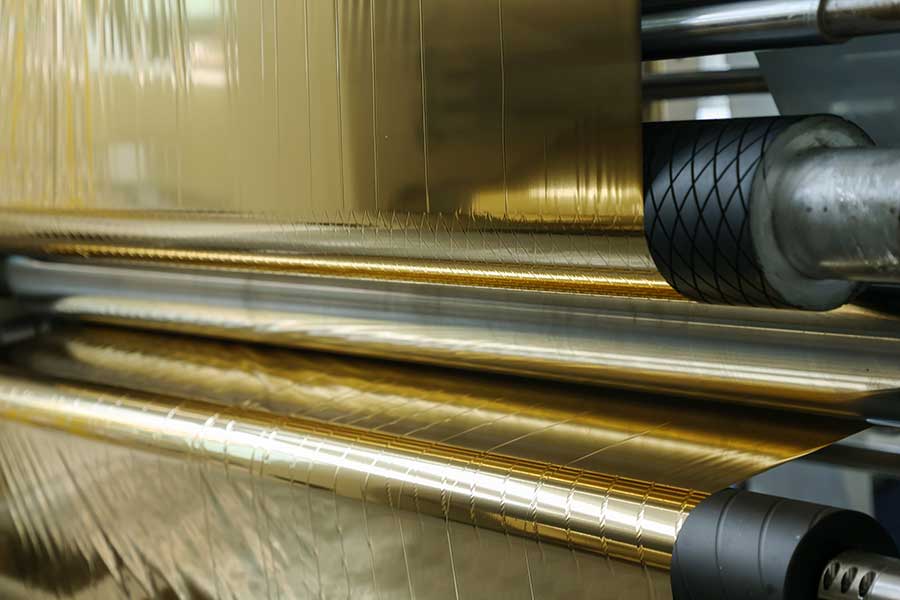
1. Escolha lâminas de corte de alta qualidade.Utilize lâminas circulares de carboneto com alta dureza e resistência ao desgaste para garantir ângulos de corte precisos (geralmente entre 30° e 45°) e escolha o tipo de lâmina adequado de acordo com a espessura e a estrutura da folha de estampagem a quente.
2. Estabelecer especificações de gerenciamento de ferramentasEstabeleça um ciclo claro de substituição de ferramentas e um registro de uso para evitar problemas contínuos causados pela passivação das ferramentas. Um dispositivo de detecção de lâminas online pode ser usado para monitorar o estado da ferramenta em tempo real.
3. Otimize a pressão e a precisão da ferramenta:Ajuste com precisão a quantidade de corte e a pressão lateral das lâminas superior e inferior para garantir que a força de cisalhamento seja distribuída uniformemente ao longo da linha de corte. O mecanismo de ajuste fino é usado para controlar a pressão da lâmina na faixa ideal entre a resistência à ruptura do material e a resistência de adesão entre as camadas.
(2) Atualização do sistema de controle de tensão
1. Controle independente da tensão segmentadaAs seções de desenrolamento, tração e enrolamento são configuradas respectivamente com controle de tensão em circuito fechado, e o servomotor é utilizado com sensor de tensão para obter ajuste preciso de tensão e compensação em tempo real.
2. Criar um banco de dados de curvas de tensãoTestar e registrar os parâmetros de tensão ideais para folhas de estampagem a quente de diferentes especificações e materiais, formar uma biblioteca de parâmetros de processo e realizar a correspondência automática de parâmetros durante mudanças rápidas de pedidos.
3. Use enrolamento de tensão cônicaÀ medida que o diâmetro da bobina aumenta, a tensão da bobina é automaticamente reduzida para evitar que o núcleo fique muito apertado e a camada externa muito frouxa, garantindo que a tensão em toda a bobina seja uniforme.
(3) Garantia de precisão do equipamento
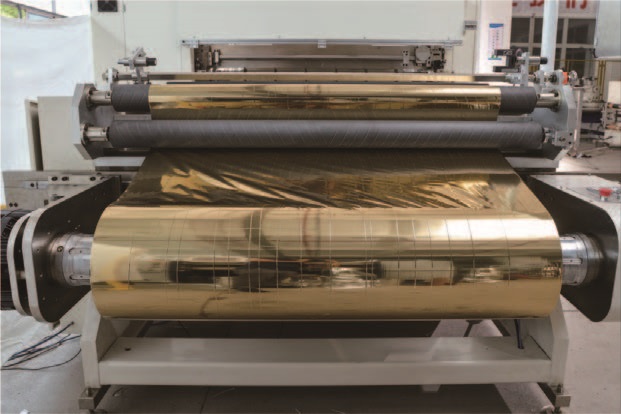
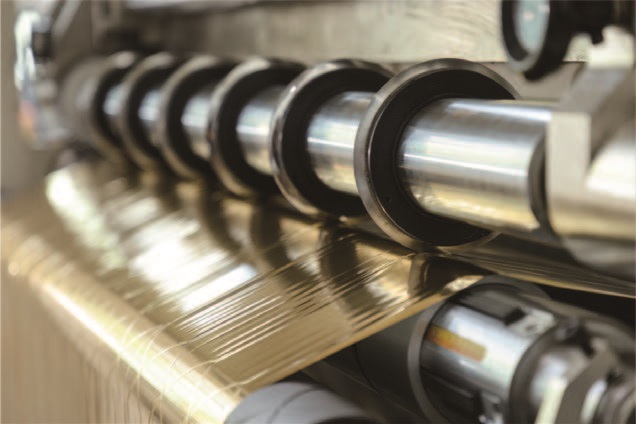
1. Calibração da precisão do sistema de rolosVerifique regularmente o paralelismo, a excentricidade circular e a rugosidade da superfície de cada rolo guia e rolo de pressão para garantir que a superfície do rolo esteja plana e gire com flexibilidade. Para grupos de rolos principais, utiliza-se acionamento ativo para reduzir o atrito de deslizamento do material.
2. Otimização do sistema de correçãoSelecione sensores de correção ultrassônicos ou fotoelétricos de alta sensibilidade para melhorar a velocidade de resposta e a precisão, e controle o erro de correção dentro de ±0,5 mm.
3. Dispositivo de Eliminação de EstáticaA eletricidade estática é facilmente gerada durante o processo de corte da folha de estampagem a quente, resultando em adsorção e repulsão do material, além de rugas. Instale hastes de eliminação de estática em locais estratégicos para reduzir a interferência estática.
(4) Materiais e processos compatíveis
1. Inspeção de materiais recebidosEstabelecer padrões de inspeção para materiais de estampagem a quente recebidos, com foco em testes de adesão entre camadas, flexibilidade do revestimento, uniformidade da espessura e outros indicadores, e controlar a qualidade dos materiais desde a origem.
2. Otimização dos parâmetros do processoO método de planejamento experimental é utilizado para estudar sistematicamente a influência da velocidade de corte, pressão da lâmina, tensão e outros parâmetros sobre rebarbas e dobras, e para determinar a janela de processo ideal.
3. Controle ambientalControle a temperatura e a umidade da oficina de corte longitudinal dentro de uma faixa razoável (temperatura normal de 20 a 25 °C, umidade de 45% a 65%) e, se necessário, instale um sistema de temperatura e umidade constantes para reduzir a interferência de fatores ambientais.
5. Inspeção de qualidade e melhoria contínua
Implementar um mecanismo completo de testes online e amostragem offline. Instalar um sistema de inspeção visual online para identificar rebarbas e defeitos de dobra em tempo real e registrar alarmes. Realizar inspeções microscópicas offline e verificações de testes de estampagem a quente de acordo com os padrões de amostragem. Promover reuniões regulares de análise de qualidade, utilizar métodos de controle estatístico de processo para analisar tendências de defeitos e incentivar a melhoria contínua.
Epílogo
O problema de rebarbas e rugas no corte de folhas de estampagem a quente é um projeto sistemático que envolve ferramentas, equipamentos, materiais e processos. Através da gestão refinada do sistema de ferramentas, da atualização técnica do controle de tensão, da garantia da precisão dos equipamentos e da otimização científica dos parâmetros do processo, a empresa está plenamente capacitada para controlar esses dois tipos de defeitos dentro de uma faixa aceitável. No contexto do desenvolvimento da indústria de folhas de estampagem a quente na direção de materiais mais finos, mais largos e de maior qualidade, a melhoria da precisão do corte se tornará um importante pilar para que as empresas construam sua competitividade essencial. Somente alcançando a qualidade máxima de corte de cada rolo de folha de estampagem a quente poderemos fornecer aos clientes a jusante materiais de estampagem a quente estáveis e confiáveis e conquistar um lugar na acirrada competição de mercado.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Cortador de folha fria
 Rebobinador de fita para impressão de cartões
 Cortador de fitas para impressão de cartões
 Cortador de Folha Holográfica
 Máquina de corte e estampagem a quente
 Cortador de Folha de Aprimoramento Digital
 Máquina de corte de folha de estampagem a quente RSDS7H 1350 PLUS
 Máquina de corte de folha de estampagem a quente (RSDS7H) 1350






