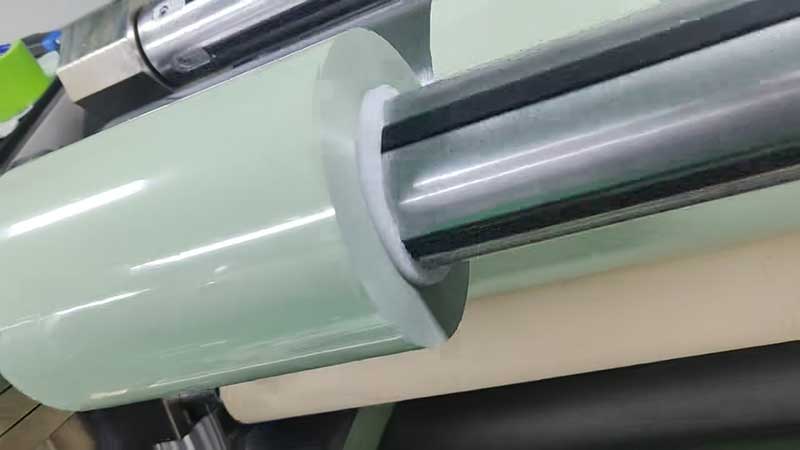
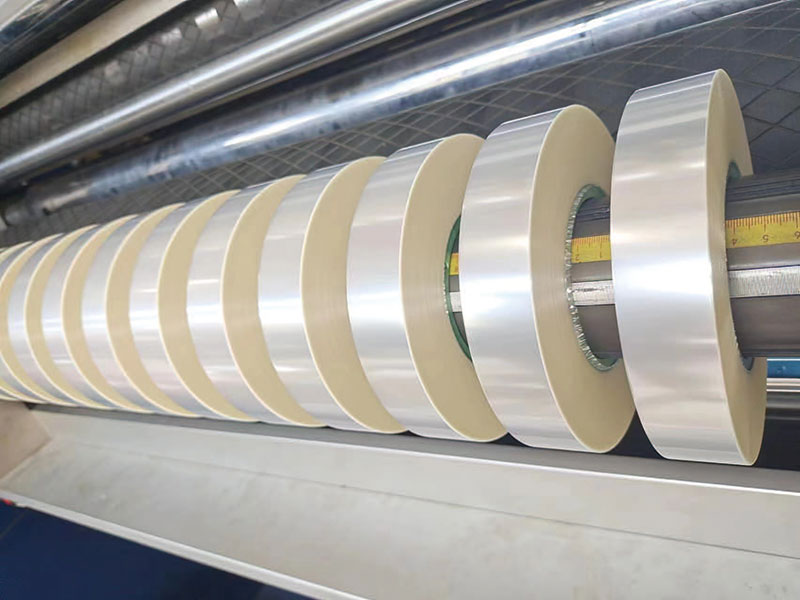
O corte longitudinal de filmes é um processo fundamental no processamento de bobinas, e sua precisão determina diretamente o rendimento dos produtos subsequentes e a utilização do material. Desde o filme óptico em telas de smartphones até os separadores em baterias, desvios de largura em nível micrométrico ou rebarbas nas bordas podem ser amplificados em processos subsequentes, causando quebra do filme, erros de alinhamento ou até mesmo riscos de curto-circuito na bateria. Por muito tempo, a indústria considerou a precisão do corte longitudinal como um reflexo do nível de montagem mecânica, mas com a popularização do corte longitudinal de alta velocidade e de filmes ultrafinos, essa percepção está sendo corrigida: a precisão do corte longitudinal não é produto de uma única etapa, mas sim o resultado da interação dinâmica entre tensão, correção de desvios, estado da ferramenta e características do material de entrada. Este artigo busca desvendar os mecanismos desses fatores e delinear o caminho técnico do controle empírico à evolução em circuito fechado de dados.
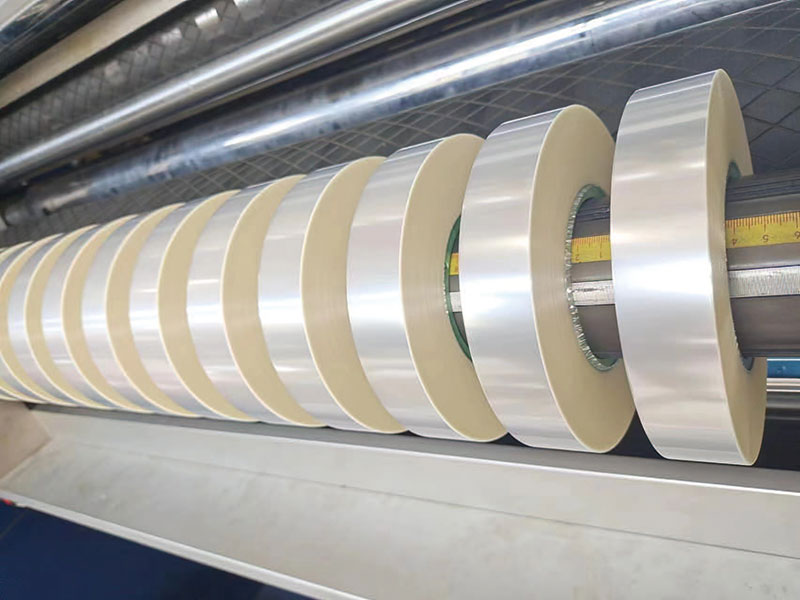
Controle de tensão: a restrição fundamental da precisão.
Durante o processo de corte longitudinal, a tensão desempenha um papel duplo. Ela não só fornece o suporte necessário para a ferramenta, mantendo a borda de corte estável no momento do cisalhamento, como também afeta diretamente a estabilidade da posição lateral do filme entre os rolos guia. Quando a tensão é insuficiente, a largura do filme fica frouxa e até mesmo pequenas perturbações no fluxo de ar ou desalinhamento dos rolos guia podem causar desvios em ziguezague. Se a tensão for excessiva, o filme fino sofrerá deformação por tração, fazendo com que a largura de corte retorne ao seu valor original após o enrolamento, resultando em desvios dimensionais ocultos. Mais desafiador ainda, o diâmetro aumenta continuamente durante o enrolamento, e manter a tensão constante exige que o torque de frenagem diminua em sincronia. Se essa resposta de controle de conicidade for atrasada, causará tensão desigual entre as camadas internas tensionadas e as camadas externas frouxas, resultando na deterioração da uniformidade da face final.
O controle de tensão PID tradicional é uma lógica reativa de "ajuste após a ocorrência de desvios", com atraso inerente em cortes de alta velocidade. A direção atual da evolução tecnológica é construir um circuito fechado utilizando servomotores combinados com sensores de tensão, incorporando as relações de tensão das seções de desenrolamento e enrolamento em um modelo unificado, alcançando uma transição da "correção passiva" para a "previsão ativa". Para materiais sensíveis à tensão, como filmes de capacitores e filmes ópticos, mesmo que as flutuações de tensão sejam controladas dentro do valor definido de ±1%, elas são suficientes para afetar a qualidade microscópica da face final do corte.
Sistema de correção: A batalha entre milissegundos e desvios em películas finas
O desvio lateral do filme durante o deslocamento em alta velocidade é a principal causa da variação na largura de corte. Diversas causas contribuem para esse desvio: erros no paralelismo dos rolos guia, tensionamento irregular do rolo mestre de entrada e até mesmo o efeito cumulativo das tolerâncias de espessura dentro do próprio filme, todos os quais fazem com que a largura do filme se desvie da trajetória definida antes de entrar na lâmina. A função do sistema de correção é completar o ciclo fechado de "detecção – cálculo – execução" em milissegundos.
A precisão da camada de percepção determina diretamente o limite superior da correção. Sensores de borda optoeletrônicos ou ultrassônicos tradicionais são facilmente afetados pela transparência, cor e refletância da superfície do filme, mas a introdução de sensores de borda por tomografia de coerência óptica (OCT) permite que tanto filmes ópticos altamente transparentes quanto filmes condutores escuros alcancem a localização de borda em nível submicrométrico. No nível de execução, o tempo de resposta da correção servoelétrica em cenários de alta velocidade (>100 m/min) foi reduzido para menos de 10 ms. Combinando PID difuso e modelos de previsão da posição da borda, é possível aplicar correção avançada de deslocamentos progressivos causados pela ductilidade do material. Vale ressaltar que correção e tensão não são sistemas independentes: quando a ação de correção altera a posição lateral da largura do filme, a distribuição de tensão em ambos os lados se altera correspondentemente. A estratégia sinérgica ideal consiste em ajustar com precisão a pressão do rolo de tensão correspondente durante o acionamento da correção, formando uma correção composta em vez de permitir que os dois sistemas operem independentemente.
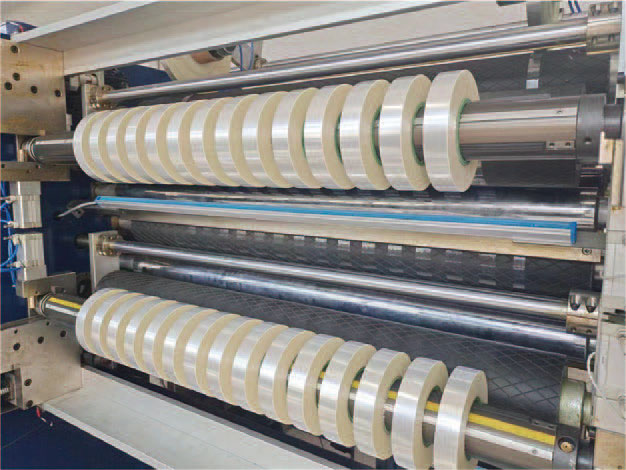
Ferramentas e eixos de ferramentas: fontes negligenciadas de erros em nível micrométrico
A largura de corte de referência é definida pelo espaçamento da ferramenta, mas o valor definido não corresponde à posição real do ponto de corte. O movimento axial do eixo da ferramenta, o desvio rotacional da lâmina e o leve desgaste na ponta da ferramenta durante a operação prolongada deslocam continuamente a linha de corte real. Pesquisas apontam que o deslocamento axial da lâmina de corte geralmente ocorre no início do corte. Se os operadores se basearem apenas na largura do produto acabado para corrigir o ajuste da ferramenta, estarão sujeitos a correções repetidas e a um ciclo de instabilidade constante. Em cenários de alta precisão, o uso de um indicador de escala para medir o deslocamento lateral do eixo da ferramenta durante a rotação e a aplicação de carga é uma maneira eficaz de avaliar a precisão real do sistema de ferramentas.
As características de vibração do acionamento do eixo da lâmina são igualmente importantes. As vibrações periódicas de engrenamento da transmissão por engrenagens são transmitidas à ponta da ferramenta na forma de micro-oscilações de alta frequência, deixando "padrões de vibração da lâmina" quase imperceptíveis na película ultrafina, o que representa um risco oculto de quebra em processos subsequentes. O acionamento direto do eixo da ferramenta por motor linear elimina essa fonte de vibração na sua origem, reduzindo a altura da rebarba na borda de corte de uma média de 0,12 mm nos equipamentos da geração anterior para menos de 0,03 mm. Além disso, a folga da ferramenta deve corresponder à espessura do material, geralmente entre 2% e 10% da espessura do material. Se a folga for muito grande, a borda de corte se romperá e a rebarba aumentará; se for muito pequena, a borda se desgastará mais rapidamente.
Características do material recebido e adequação ao processo: uma variável subestimada
A precisão do corte longitudinal não pode ser determinada apenas pela máquina de corte. A tolerância de espessura do rolo mestre, a consistência da tensão no enrolamento e até mesmo flutuações no coeficiente de atrito superficial entre lotes se traduzem em desvios de precisão observáveis durante o corte. Se a largura do filme de entrada apresentar espessura longitudinal irregular, seu alongamento sob tensão constante mudará correspondentemente, causando flutuações periódicas na largura do subrolo cortado. Da mesma forma, se houver protuberâncias ou depressões localizadas na face final do rolo mestre, a posição lateral da largura do filme durante o desenrolamento sofrerá oscilações de baixa frequência, excedendo a faixa de compensação efetiva do sistema de correção.
A correspondência dos parâmetros do processo é igualmente crucial. O aumento da velocidade de corte intensifica as flutuações de tensão e dificulta a correção, mas uma velocidade menor nem sempre é melhor — uma velocidade linear excessivamente baixa, na verdade, faz com que o filme não tenha suporte de rigidez suficiente durante o cisalhamento na borda de corte. Para diferentes materiais, as faixas de velocidade e as configurações de tensão adequadas devem ser determinadas por meio de testes de processo, em vez de usar o mesmo conjunto de parâmetros. Fábricas experientes vinculam a curva de espessura do rolo mestre ao modelo de tensão da máquina de corte, pré-compensando as flutuações de espessura conhecidas durante a etapa de desenrolamento e transferindo o controle de qualidade do processo de corte para etapas anteriores.
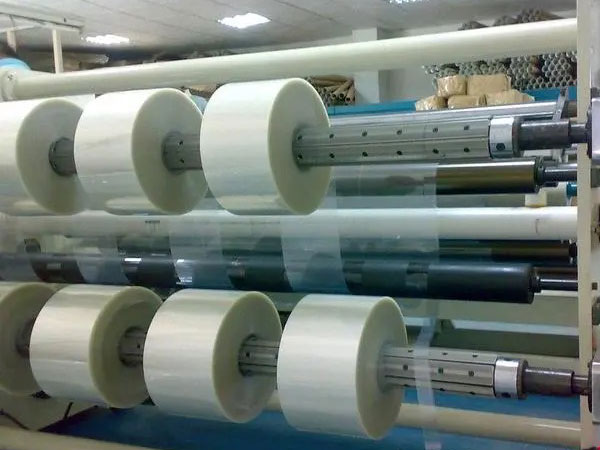
Da precisão de uma única máquina à precisão do sistema.
A interação desses fatores explica por que a simples melhoria da precisão de usinagem de um único componente muitas vezes não resulta em melhorias proporcionais na precisão de corte. Em uma máquina de corte com controle de excentricidade do eixo em nível micrométrico, se o sistema de tensão responder lentamente, a qualidade do corte permanecerá instável; não importa quão alta seja a resolução do sensor de correção, se a distribuição de tensão na bobina principal de entrada for inerentemente desordenada, o desvio ainda ocorrerá repetidamente.
O roteiro técnico atual dos principais equipamentos aponta para uma arquitetura integrada de circuito fechado de "percepção-decisão-execução": sensores distribuídos coletam tensão, vibração, posição da borda e status da ferramenta em tempo real; modelos de aprendizado de máquina preveem tendências de deriva de parâmetros com base em dados históricos; servoatuadores realizam ajustes finos em milissegundos. Dados de um fabricante de membranas fotovoltaicas mostram que, após a introdução dessa arquitetura, a taxa de perda caiu de 1,8% para menos de 0,7%, e a análise retrospectiva dos dados revelou o padrão implícito de flutuação da qualidade do rolo principal recebido. A importância desse caso reside no fato de que o limite superior da precisão de corte está se deslocando do limite físico da precisão mecânica para o limite algorítmico do circuito fechado de dados.
Para empresas de processamento de filmes, a análise dos fatores que afetam a precisão do corte se resume, em última análise, a pontos de controle operacionais. A largura de banda de resposta do sistema de tensão, a adaptabilidade ambiental do sensor de correção, o espectro de vibração gerado pelo eixo da lâmina e a distribuição de espessura e tensão do rolo principal de entrada constituem os quatro pontos-chave para o controle de precisão. Qualquer deficiência em qualquer ponto pode ser amplificada, resultando em desvios visíveis na largura ou defeitos nas bordas durante a operação em alta velocidade. Incorporar esses pontos de controle em um sistema unificado de gerenciamento de parâmetros e usar dados, em vez de experiência, para orientar as decisões de comissionamento pode ser a única maneira de elevar a precisão do corte de "qualificada" para "controlável".
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 Máquina de corte de filme
 Máquina de corte de fita
 Cortador de fita
 Máquina de corte de fita de código de barras
 Cortador adesivo de um lado
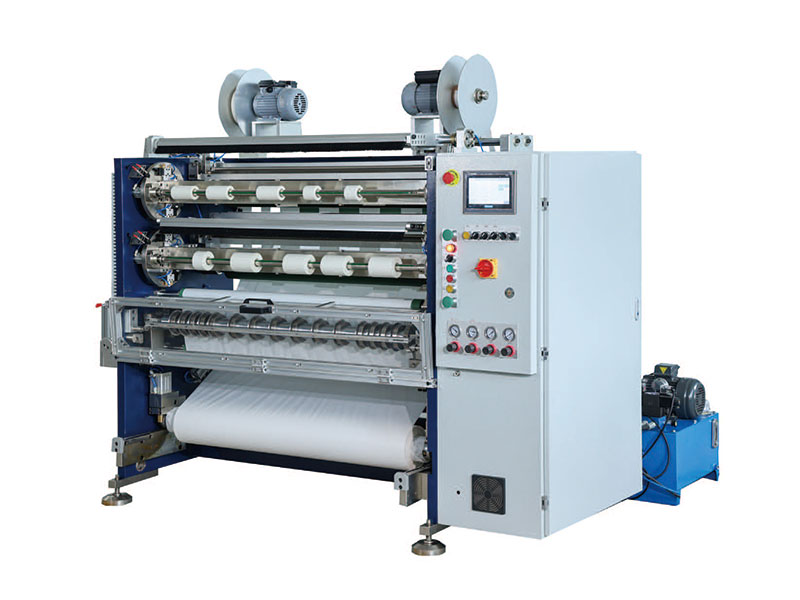 Cortador adesivo de dupla face
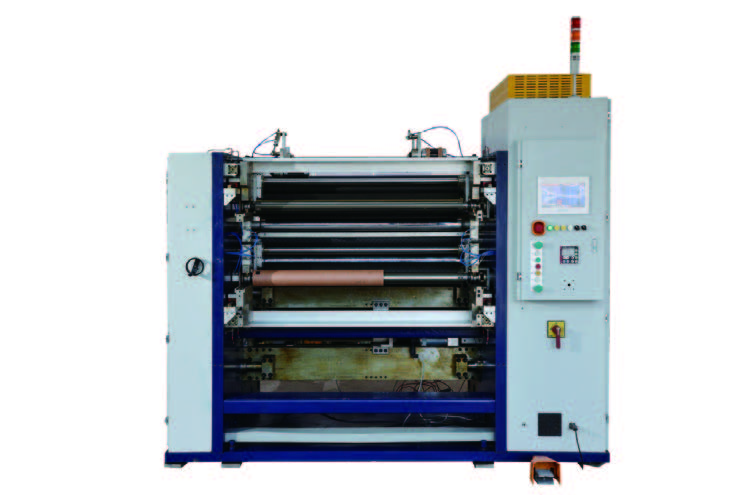 Capacidade do cortador de filme
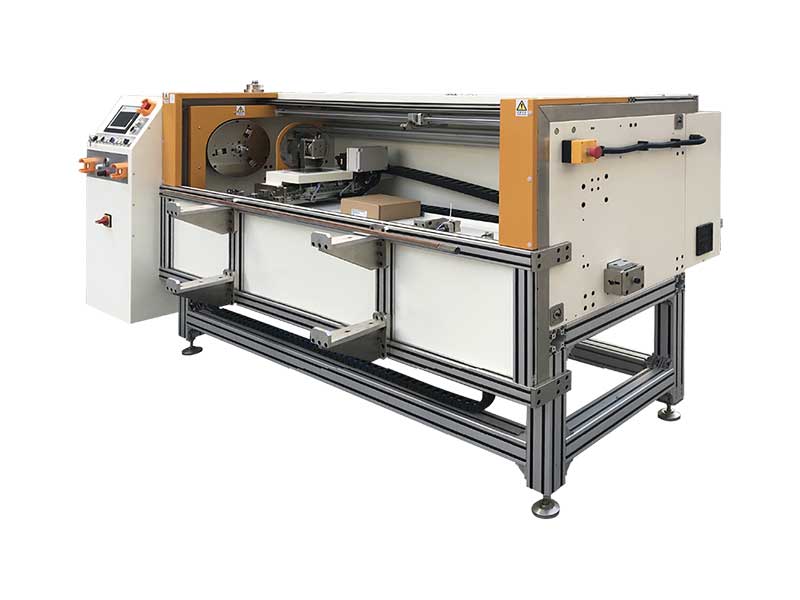 Cortador automático de rolos de folha metálica






