Selecionar uma máquina de corte de filmes não se resume a escolher o equipamento com os "parâmetros mais altos", mas sim a encontrar uma máquina que "se adapte às características do seu material e ao seu ritmo de produção". Muitas fábricas no mercado têm alcançado taxas de utilização em torno de 40% após a aquisição de modelos de alta velocidade, e o período de retorno do investimento foi estendido de um para três anos. O problema geralmente surge ao selecionar modelos separando os materiais da capacidade de produção — os materiais determinam se o equipamento terá um bom desempenho, enquanto a capacidade determina se o equipamento conseguirá concluir a produção; ambos os fatores devem ser considerados em conjunto.
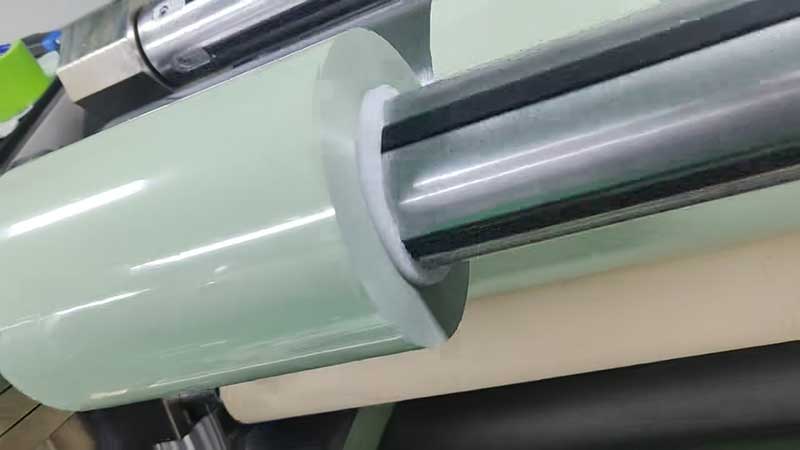
1. Primeiro, entenda o "temperamento" dos materiais e, em seguida, discuta a configuração do equipamento.
As propriedades físicas de diferentes filmes variam muito; para a mesma máquina, a tensão, a velocidade e o ângulo da ferramenta necessários para cortar BOPP e PE são quase completamente diferentes.
Filme BOPP: Sensível ao estiramento, preferencialmente com baixa tensão em vez de alta.O BOPP possui boa rigidez, mas é propenso a deformações por tração. Recomenda-se controlar a tensão durante o corte longitudinal em uma faixa baixa de 8 a 12 N, com velocidades não superiores a 150 m/min, e a pressão da ferramenta deve ser leve, caso contrário, podem ocorrer estrias longitudinais e desalinhamento. Se a oficina tiver uma alta proporção de pedidos de BOPP, deve-se priorizar se o limite inferior do equipamento para controle de baixa tensão é suficientemente preciso, em vez do valor máximo nominal de velocidade.
Filme PET: suporta altas velocidades, mas é suscetível à eletricidade estática e à quebra da película.O PET possui alta resistência e boa resistência à temperatura, sendo capaz de suportar velocidades de corte de 120 a 300 m/min. O verdadeiro desafio reside no PET ultrafino (3 a 12 μm), onde o controle inadequado da resistência ao corte leva facilmente à ruptura do filme, exigindo uma combinação de lâminas com rolamentos flutuantes a ar para manter as flutuações de tensão dentro de ±0,5 N. Caso filmes ópticos ou separadores de baterias de lítio estejam envolvidos no processo de corte do PET, também é necessário verificar se o equipamento é adequado para ambientes livres de poeira e se possui recursos de eliminação de estática.
Filme de PE: macio e com boa aderência, com tensão de enrolamento "maior na parte superior e menor na parte inferior".O PE é macio e altamente dúctil, e a tensão de enrolamento deve ser de 5% a 10% maior que a tensão de enrolamento normal. Ao mesmo tempo, deve-se utilizar tensão variável — reduzindo gradualmente a tensão à medida que o diâmetro da bobina aumenta; caso contrário, a camada interna será comprimida e deformada. O corte longitudinal do PE exige alta independência do eixo de enrolamento, sendo a configuração com eixo deslizante quase obrigatória; caso contrário, a tensão de cada rolo não poderá ser ajustada independentemente durante o corte longitudinal de tiras estreitas, dificultando a garantia da uniformidade da face final.
Se a oficina precisa alternar entre vários materiais ao longo do ano, não é necessário esperar que uma máquina "faça tudo ao extremo", mas ela deve estar equipada com um sistema inteligente de controle de tensão (pacote de parâmetros de processo de material pré-armazenados) e um porta-ferramentas modular de troca rápida. Os tempos de troca foram reduzidos de quatro horas para menos de quinze minutos e, para cenários de múltiplos materiais e pequenos lotes, esse valor supera em muito as velocidades máximas em 100 m/min.
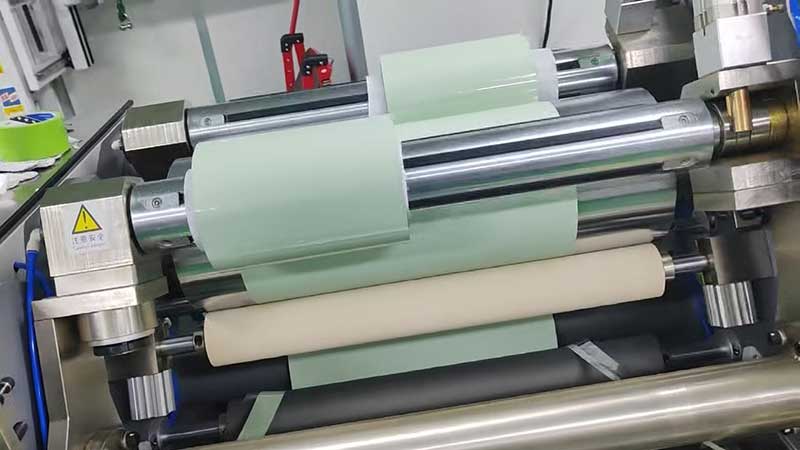
2. Adequação da capacidade: Não se concentre na velocidade nominal — observe a produção efetiva.
Os valores de 300 m/min e 500 m/min na placa de identificação da máquina de corte longitudinal representam os limites, não os valores de produção. A capacidade real precisa ser convertida utilizando as horas de trabalho efetivas e as taxas de utilização.
A experiência da indústria demonstra que a taxa de utilização geral na etapa de corte longitudinal situa-se geralmente entre 55% e 70%, sendo que o enrolamento da bobina, a penetração do filme, a remoção de resíduos e o ajuste das ferramentas consomem uma grande parte do tempo. Se houver de 3 a 5 trocas de modelo por dia, com cada sessão a demorar entre 10 e 30 minutos, a proporção de tempo de produção efetivo pode ser ainda mais reduzida para 60% a 75%. Isto significa que uma máquina com velocidade nominal de 400 m/min pode ter uma velocidade efetiva contínua real na faixa de 240 a 280 m/min.
Um algoritmo mais pragmático consiste em usar os picos de pedidos para calcular a previsão: extraia os pedidos dos últimos 12 meses e encontre o pico mensal e a distribuição das especificações. Se as cinco especificações mais frequentes representarem mais de 70% do total, a vantagem de capacidade dos modelos totalmente automáticos de alta velocidade pode ser aproveitada; se as especificações forem dispersas e houver muitos pedidos pequenos, a flexibilidade dos modelos semiautomáticos pode ser mais valiosa do que a velocidade dos modelos totalmente automáticos. Recomenda-se reservar 1,2 vezes o pico esperado para os próximos 12 meses de capacidade efetiva do equipamento, deixando margem para retrabalho de amostras e evitando flutuações de tensão e redução da precisão da face final do enrolamento causadas pela operação em plena carga.
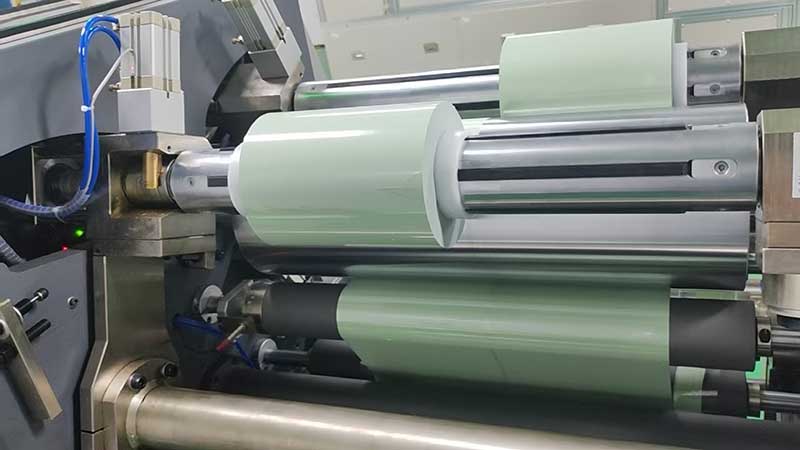
3. Abordagem de seleção baseada na correspondência de cenários
Cenário 1: Material único, lote grande, poucas especificaçõesPor exemplo, uma empresa especializada em filmes de embalagem BOPP, com capacidade de processamento diário superior a 8 toneladas, deve focar na seleção do diâmetro de desenrolamento e no número de estações de enrolamento. Um diâmetro de enrolamento ≥1000mm é necessário para suportar rebobinamentos pouco frequentes em altas velocidades; o enrolamento em duas estações reduz o tempo de inatividade do desenrolamento. Escolha uma velocidade de 500m/min com margem de segurança, mas certifique-se de que o sistema de tensão consiga manter as flutuações dentro de ±0,5N em altas velocidades; caso contrário, quanto maior a velocidade, maior a taxa de defeitos.
Cenário 2: Produção mista com múltiplos materiais, lotes de tamanho médio e alterações frequentes nas especificações.Esta é a realidade da maioria das fábricas de embalagens flexíveis e revestimentos. O principal indicador de seleção mudou de "velocidade" para eficiência de troca e gerenciamento da formulação de tensão. O modelo totalmente automático com servoacionamento funciona com a biblioteca de impressões digitais do material, permitindo que parâmetros predefinidos alternem entre tensão, velocidade e pressão da ferramenta, reduzindo o tempo de troca de ferramentas de quatro horas para quinze minutos. O eixo deslizante é um componente obrigatório; para tiras estreitas com larguras de corte de apenas 30 mm, cada rolo deve deslizar independentemente para garantir tensão uniforme entre as camadas interna e externa. Não é necessário aumentar muito a velocidade; uma produção efetiva de 150 a 250 m/min é suficiente para atender a pedidos de lotes médios.
Cenário 3: Filmes ultrafinos, filmes especiais, produtos de alto valor agregado.Por exemplo, PET de 3 a 12 μm, separadores de baterias de lítio e filmes ópticos. Esses cenários impõem exigências extremas em relação ao controle de quebra e limpeza do filme. Para o corte longitudinal, deve-se priorizar conjuntos de ferramentas com rolamentos flutuantes a ar ou corte circular de alta precisão, com precisão de correção de até ±0,1 mm. O dispositivo de eliminação de estática é padrão, não opcional. A velocidade não é a principal contradição — a perda de um único filme devido à quebra em alta velocidade em filmes ultrafinos pode compensar meio dia de produção em alta velocidade. Ao selecionar modelos, os fornecedores devem ser solicitados a usar seus materiais como amostras reais, observar a taxa de quebra do filme em seções finas e a qualidade da face final do enrolamento, em vez de apenas analisar a tabela de parâmetros.
Cenário 4: Pequenos lotes, prototipagem, encomendas personalizadasSe a quantidade mensal de pedidos ultrapassar vinte especificações e o volume de cada especificação for pequeno, a alta velocidade da linha totalmente automática será completamente sobrecarregada pelas frequentes mudanças de modelo. A flexibilidade na troca de especificações e os menores limites de investimento para modelos semiautomáticos os tornam, na verdade, uma escolha racional. Os modelos manuais ou semiautomáticos normalmente operam a velocidades de 10 a 150 m/min, exigem de 1 a 2 pessoas por turno e requerem muito menos espaço físico e auxiliar do que as linhas totalmente automáticas. Investir o equipamento economizado em dispositivos de troca rápida de ferramentas e treinamento de operadores pode levar a melhorias mais diretas na eficiência da produção.
4. Duas restrições rígidas que são facilmente ignoradas
Independência do carretel.Muitas listas de verificação de seleção mencionam apenas o "número de bobinas", mas não a "qualidade do deslizamento". Ao cortar tiras estreitas, o enrolamento tradicional por eixo completo não consegue ajustar a tensão de cada bobina individualmente, resultando em camadas externas tensas e camadas internas frouxas. O enrolamento por eixo deslizante ou servo independente é fundamental para garantir a precisão das faces finais; quanto menor a largura de corte, mais importante se torna esse aspecto.
Combinar a ferramenta com o materialO corte com lâmina circular é adequado para filmes espessos acima de 20 μm, enquanto o corte com lâmina tipo navalha é adequado para filmes ultrafinos e filmes fundidos. Filmes macios de PE utilizam lâminas circulares de baixo ângulo para reduzir rebarbas, enquanto filmes rígidos de PET exigem atenção ao material da ferramenta e à sua vida útil. Se o fornecedor listar apenas a "lâmina circular padrão" sem perguntar sobre a espessura e a dureza dos seus materiais, é muito provável que esse plano não esteja levando a sério a sua qualidade de fabricação.
A etapa final na seleção do modelo é levar seu rolo-mãe até a fábrica do fornecedor ou testá-lo na máquina de amostra. Verifique se a face da extremidade de enrolamento após o corte está uniforme, se há listras ou rugas na superfície do filme e se as tiras estreitas estão desalinhadas — isso é mais eficaz do que consultar qualquer tabela de parâmetros. Uma máquina de velocidade média que funciona bem com os materiais geralmente apresenta melhor desempenho ao longo do tempo do que uma máquina de alta velocidade que compete com os materiais.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


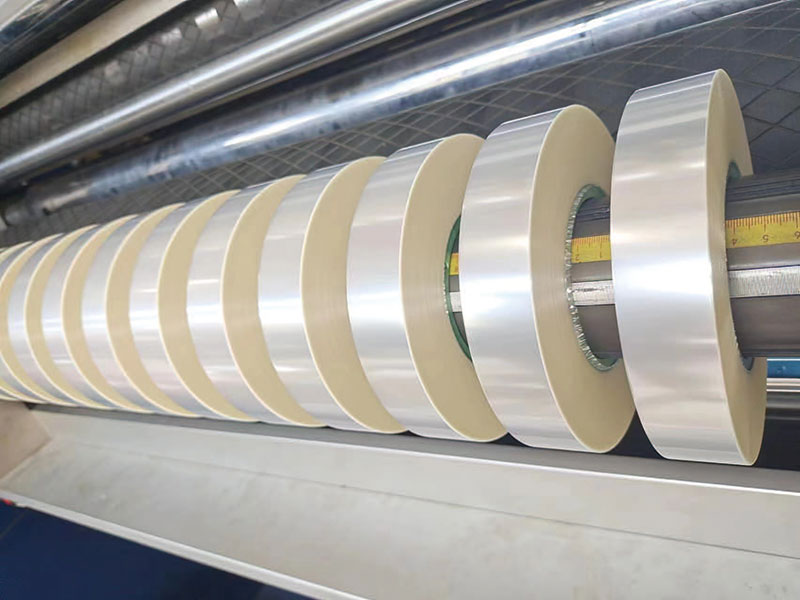 Máquina de corte de filme
 Máquina de corte de fita
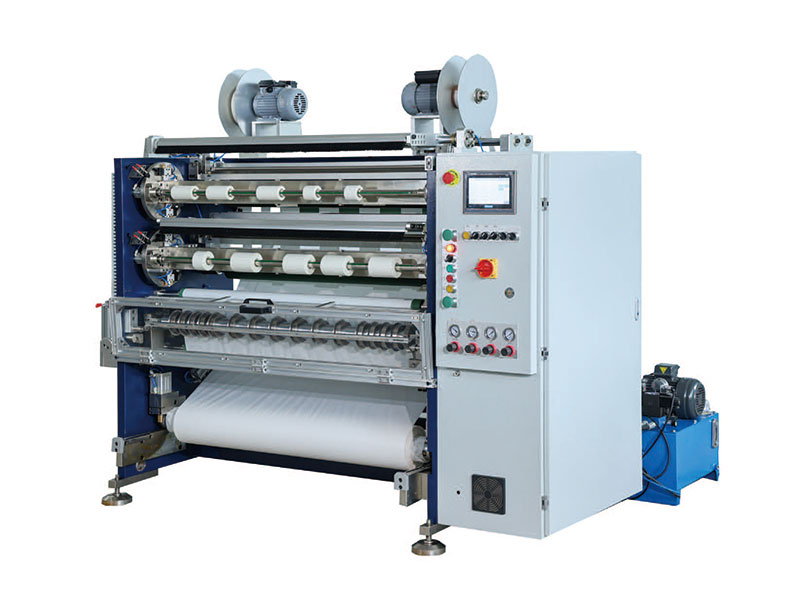 Cortador de fita
 Máquina de corte de fita de código de barras
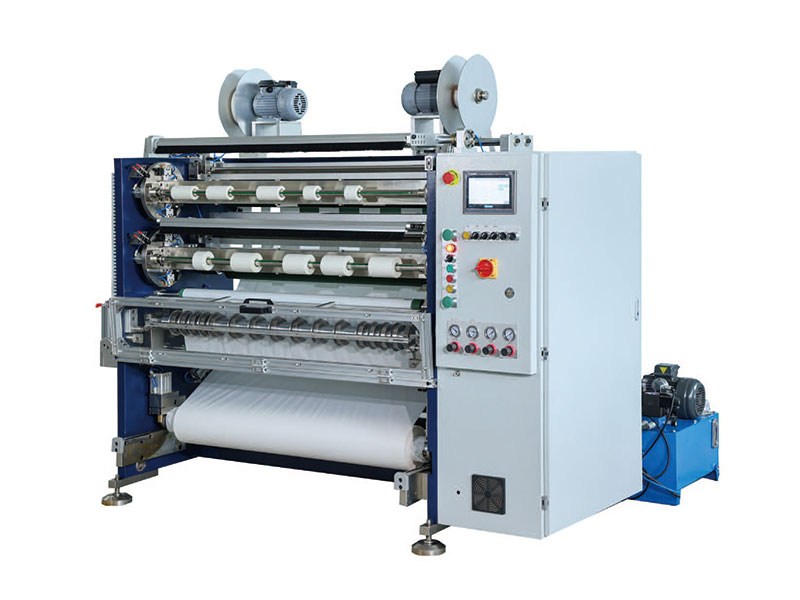 Cortador adesivo de um lado
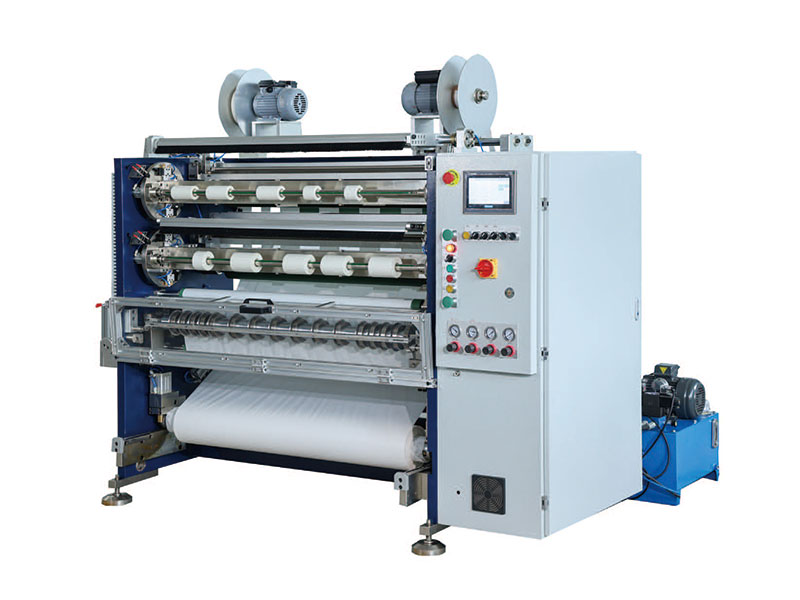 Cortador adesivo de dupla face
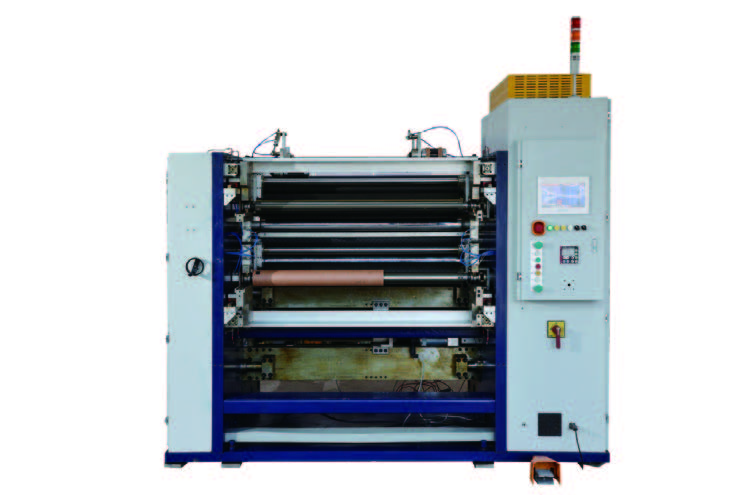 Capacidade do cortador de filme
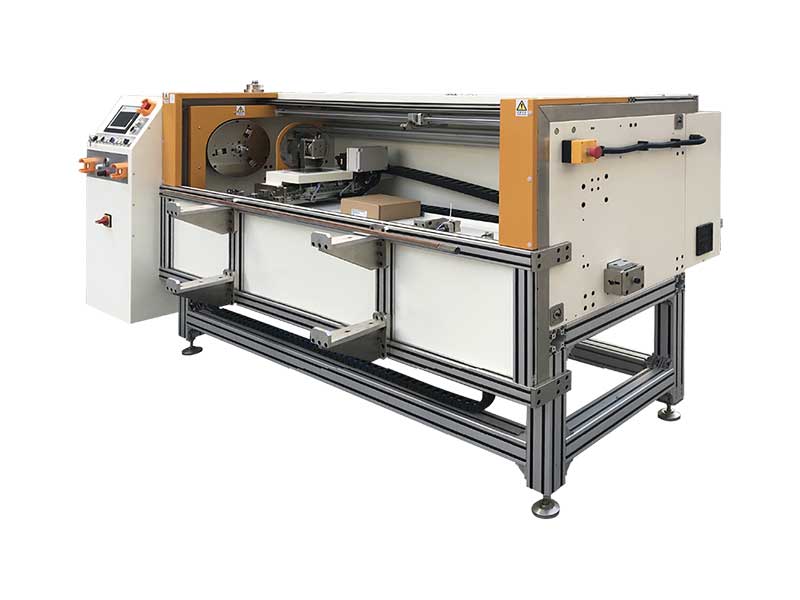 Cortador automático de rolos de folha metálica






