O corte longitudinal de filmes solares é um processo crucial na produção, que determina o rendimento dos produtos acabados. Um rolo principal largo é cortado longitudinalmente em vários rolos estreitos, e o filme permanece em constante movimento durante todo o processo. O controle de tensão tem como objetivo manter a força de tração aplicada ao filme dentro de uma faixa ideal nas três etapas de desenrolamento, tração e enrolamento. Tensão excessiva afina a película e rasga as bordas; se a tensão for muito baixa, a curvatura fica frouxa e o movimento se torna desviado e enrugado. O próprio filme solar é uma estrutura composta multicamadas, com diferentes camadas funcionais que variam em módulo de elasticidade e alongamento, tornando-o muito mais sensível a flutuações de tensão do que filmes de embalagem comuns. Compreender o princípio do controle de tensão significa, essencialmente, descobrir como conviver com a natureza "sensível" dos materiais durante a operação em alta velocidade.
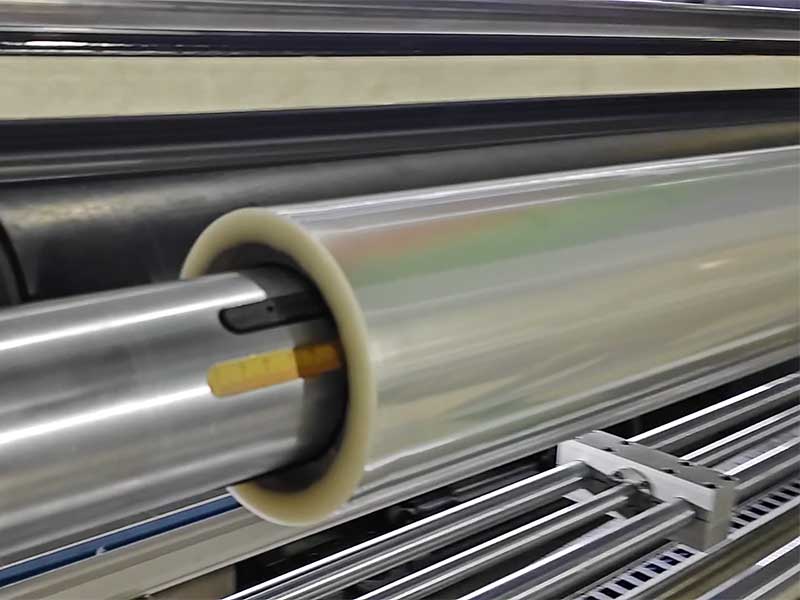
1. O preço de perder o controle da tensão: por que a película solar é especialmente 'delicada'?
A estrutura típica de uma película solar inclui uma camada de bloqueio UV, uma camada de isolamento térmico, uma camada à prova de explosão e uma camada adesiva de montagem, mas a termoplasticidade e a resposta mecânica de cada material de camada não são consistentes. Quando a tensão de corte flutua, o primeiro problema a ser exposto é a precisão dimensional: quando a tensão é muito alta, a película é ligeiramente esticada durante o movimento e, após o enrolamento, a tensão é gradualmente liberada, resultando em uma largura real do produto acabado menor que o valor definido; quando a tensão é baixa, a superfície da película fica frouxa e o sistema de correção lateral opera frequentemente, resultando em faces finais irregulares.
Danos ainda mais ocultos ocorrem em nível microscópico. A superfície das membranas solares frequentemente apresenta revestimentos em nanoescala ou microestruturas funcionais; tensão excessiva pode romper esses arranjos precisos e afetar o desempenho óptico; a tensão desigual entre as camadas pode levar à delaminação da estrutura composta. Além disso, se a tensão permanecer constante durante o enrolamento, à medida que o diâmetro do rolo aumenta, a película externa acumula continuamente compressão sobre a camada interna, e a pressão radial sobre a película interna pode exceder sua resistência ao escoamento, resultando em defeitos de extremidade do tipo "borda ondulada" ou "telescópio". Esses defeitos podem não ser visíveis a olho nu durante o corte, mas podem se manifestar como bolhas, levantamento das bordas ou vincos durante a aplicação subsequente da película.
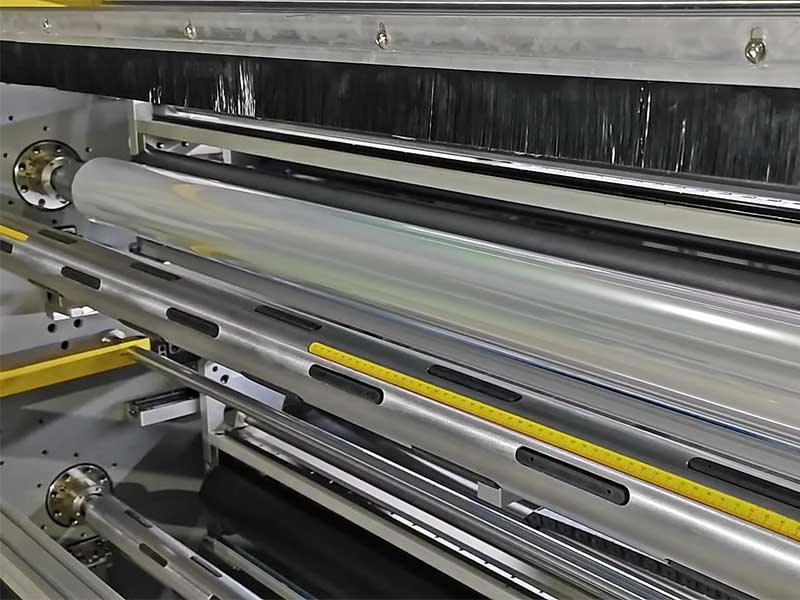
2. O ciclo básico de controle em malha fechada: resposta em nível de milissegundos, da detecção à execução.
O sistema de controle de tensão das modernas máquinas de corte de membranas solares é uma arquitetura típica de feedback em circuito fechado, composta por três estágios: detecção, cálculo e execução, com tempos de ciclo medidos em milissegundos.
O núcleo do processo de inspeção é o sensor de tensão. Os modelos mais comuns incluem rolos de detecção de tensão (células de carga) e sensores de deslocamento de rolos flutuantes. Os rolos de tensão são conectados em série ao longo do percurso do filme. Quando o filme passa pela superfície do rolo, a pressão aplicada é convertida pelos sensores em sinais elétricos, refletindo o nível de tensão naquela seção em tempo real. O rolo flutuante detecta as mudanças de tensão por meio de deslocamento físico: quando a tensão aumenta, o rolo é puxado para um lado; quando a tensão diminui, o cilindro ou a mola o empurra de volta. O deslocamento é convertido em sinais elétricos por potenciômetros ou encoders, representando indiretamente a tensão. Alguns equipamentos de ponta também adicionam encoders na extremidade do eixo de rebobinagem para auxiliar no ajuste dos modelos de tensão, calculando as variações no diâmetro do rolo.
A fase de computação é gerenciada por um CLP (Controlador Lógico Programável) ou um controlador dedicado. Após o sinal do sensor entrar no controlador, ele é comparado com o valor de tensão alvo predefinido, e o desvio resultante é inserido no algoritmo de controle. O mais comumente usado em ambientes industriais é o controle PID — os termos proporcionais respondem aos desvios de corrente, os termos integrais eliminam os erros em regime permanente e os termos diferenciais suprimem a ultrapassagem. No entanto, a característica especial do corte de filmes solares é que, à medida que o diâmetro do rolo aumenta, o momento de inércia e as características dinâmicas do sistema mudam correspondentemente, dificultando que um PID com parâmetros fixos mantenha o desempenho ideal em todo o diâmetro do rolo. Portanto, em sistemas práticos, PID segmentado ou PID adaptativo são frequentemente usados, alternando os parâmetros de controle de acordo com a faixa de diâmetro do rolo. Soluções mais avançadas introduzem lógica fuzzy, permitindo que o controlador ajuste a força de saída com base na magnitude e na taxa de variação da tensão, reduzindo a necessidade de configuração manual de parâmetros.
A etapa de execução é distribuída em três seções, cada uma responsável por diferentes tarefas de controle. A zona de desenrolamento geralmente utiliza freios a pó magnético ou servomotores para fornecer torque de resistência, o que mantém a tensão estável ajustando o torque de frenagem. Como o diâmetro da bobina diminui de grande para pequeno, o mesmo torque de frenagem gera menos tensão quando o diâmetro é maior e mais tensão quando o diâmetro é menor. Portanto, o controle de enrolamento deve estar vinculado à detecção do diâmetro para ajustar dinamicamente o valor de torque definido. A zona de tração está localizada antes da lâmina de corte, e a velocidade do rolo de tração determina a velocidade linear do filme. Seu controle de tensão depende mais da coordenação da diferença de velocidade entre as seções frontal e traseira. A área de enrolamento é o centro de gravidade para o controle de tensão. O servomotor aciona o eixo de enrolamento, e o controlador ajusta o torque de saída do motor com base no feedback de tensão. À medida que o diâmetro da bobina aumenta, o torque necessário para manter a tensão constante aumenta sincronicamente. No entanto, como mencionado anteriormente, o enrolamento com tensão constante é justamente a causa de defeitos na face final, portanto, a área de enrolamento geralmente adota uma estratégia de tensão variável.
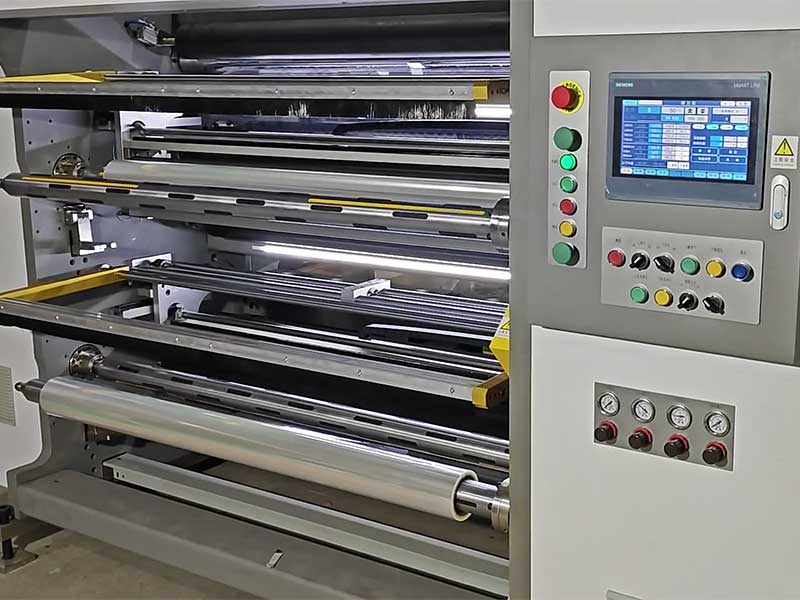
3. Tensão cônica: O algoritmo central da etapa de enrolamento
O controle da tensão cônica é um elemento-chave de projeto que diferencia o corte de filmes solares de outros processos. A ideia básica é a seguinte: a tensão de enrolamento deixa de ser um valor fixo e passa a diminuir gradualmente ao longo de uma curva predeterminada à medida que o diâmetro da bobina aumenta.
Por que a deformação é necessária? Imagine um rolo de filme que aumenta gradualmente de tamanho, com a camada externa aplicando pressão radial sobre a camada interna durante o enrolamento. Se a tensão de enrolamento for constante, essa pressão aumenta linearmente com o número de camadas, e o filme próximo ao núcleo é comprimido cada vez mais. Quando a pressão excede o limite elástico do material, a camada interna desenvolve deformações irreversíveis ou rugas. A tensão cônica torna a camada externa relativamente "mais solta", suprimindo o aumento da pressão radial, e a compressão entre o núcleo e a camada externa tende a ser mais uniforme.
O formato da curva de conicidade é determinado tanto pelas propriedades do material quanto pelos requisitos do processo. Os tipos comuns incluem conicidade linear, conicidade segmentada e conicidade exponencial. A conicidade linear é a mais simples, com a tensão diminuindo a partir do valor inicial a uma inclinação fixa com o diâmetro de laminação. A conicidade segmentada utiliza diferentes taxas de atenuação em diferentes faixas de diâmetro. Por exemplo, o estágio de diâmetro pequeno atenua mais lentamente para manter o enrolamento firme, enquanto o estágio de diâmetro grande acelera a atenuação para evitar sobrepressão na camada interna. Uma implementação divulgada nos documentos da patente é a seguinte: quando o diâmetro em tempo real do fuso de enrolamento atinge 1,5 vezes o diâmetro inicial, o ajuste da tensão da conicidade é iniciado e o controlador PID discreto converte o desvio de tensão em compensação para o torque do motor de enrolamento, de modo que o modelo de conicidade de rastreamento de tensão real forneça o "valor de tensão ideal". Essa estratégia de intervenção em fases garante um enrolamento estável durante rolos pequenos, evitando danos à camada interna durante rolos grandes.
4. Adaptação e Tendências de Materiais: De "Facilidade de Corte" a "Bem Cortado"
A diversidade da linha de produtos de películas solares traz desafios adicionais para o controle de tensão. O coeficiente de atrito superficial e o módulo de elasticidade de películas tingidas, metálicas e cerâmicas diferem significativamente, e o mesmo conjunto de parâmetros de tensão frequentemente precisa ser reajustado após a substituição do material. A atual direção técnica consiste em incorporar uma biblioteca de parâmetros de materiais no controlador, pré-armazenando valores de tensão recomendados, curvas de conicidade, inclinações de aceleração/desaceleração, etc., para os tipos de película mais comuns, como fórmulas que podem ser acessadas com um único clique durante as trocas de produção, reduzindo a dependência da experiência operacional.
Outra tendência notável é a introdução do controle preditivo. A essência do feedback em malha fechada é a "correção quando ocorre um desvio", enquanto o controle preditivo tenta compensar antes que o desvio ocorra. Por exemplo, quando o sistema detecta que a velocidade de corte está prestes a aumentar, a resistência inercial do filme aumentará a tensão no momento da aceleração, e o estágio preditivo reduz o torque do freio de desenrolamento ou aumenta o torque do motor de enrolamento antecipadamente, compensando parcialmente a perturbação de tensão causada pelas mudanças de velocidade. Combinado com a tecnologia de gêmeo digital, o processo de corte pode ser ensaiado em um ambiente virtual, com os parâmetros de tensão otimizados antes do início, reduzindo ainda mais os custos de tentativa e erro.
Em última análise, o controle de tensão da máquina de corte de filmes solares consiste em equilibrar um problema de equilíbrio: o filme deve ser "esticado" para garantir uma alimentação estável e um enrolamento preciso, mas não "esticado demais" para evitar danos à sua estrutura composta multicamadas. Sensores, algoritmos e atuadores trabalham em conjunto para encontrar, a cada milissegundo, o valor da força que torna o material flexível e, ao mesmo tempo, intacto. Compreender esse mecanismo também explica por que o processo de corte é considerado o "guardião final" da qualidade do filme solar — ele não altera a fórmula do filme, mas determina se o desempenho do filme pode ser totalmente alcançado.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 Cortador de película solar






