Ao personalizar uma máquina de corte de filmes, o maior receio não é negociar o preço, mas sim descobrir, após a chegada do equipamento, que "ele não corta, não corta bem, não corta rápido". Existem muitos tipos de materiais para filmes, desde filmes capacitivos com alguns mícrons de espessura até filmes com centenas de mícrons de espessura, desde separadores de lítio resistentes à eletricidade estática até filmes ópticos resistentes a riscos. Os modelos de uso geral têm dificuldade em atender a todos os cenários. A essência da adequação da demanda é traduzir as características do seu material, as metas de capacidade de produção e os padrões de qualidade em uma linguagem técnica que os fornecedores possam implementar. Este guia detalha os principais pontos do processo de integração, ajudando você a definir claramente o que precisa ser dito antes de consultar e assinar o contrato.
Passo 1: Primeiro, explique claramente o que é o "filme" para que os fornecedores não precisem adivinhar.
O perfil de corte, a estrutura de tensão e o método de tratamento da superfície do rolo da máquina de corte longitudinal são todos determinados pelas propriedades físicas do filme. A primeira coisa a fazer durante a negociação não é perguntar quanto custa a máquina, mas sim definir os parâmetros do material.
O tipo e a espessura do material são fundamentais. BOPP e PET têm rigidez diferente; o PE tem ductilidade muito maior que o CPP, enquanto separadores de baterias de lítio ou filmes para capacitores têm tolerância quase nula para limpeza e rebarbas. A faixa de espessura é igualmente crucial: a mesma máquina tem dificuldades para lidar tanto com filme capacitivo de 3 μm quanto com filme para embalagens industriais de 200 μm. Se a faixa de materiais for realmente muito ampla, é necessário definir claramente a "faixa de espessura da força principal" durante a montagem, para que os fornecedores possam configurar adequadamente a faixa do sistema de tensão e a janela de aplicação da ferramenta.
As características da superfície e a sensibilidade ambiental são frequentemente subestimadas. Filmes propensos à eletricidade estática requerem eliminadores de estática; materiais adesivos requerem tratamento antiaderente para rolos de descolamento; filmes ópticos ou filmes adesivos OCA devem utilizar transmissão por ar ou controle de tensão sem contato para evitar arranhões. Se o seu filme apresentou problemas como "lâminas presas", "enrugamento" ou "pó nas bordas" durante o corte, informar diretamente o fornecedor sobre esses problemas é mais valioso do que apenas relatar a classificação do material.
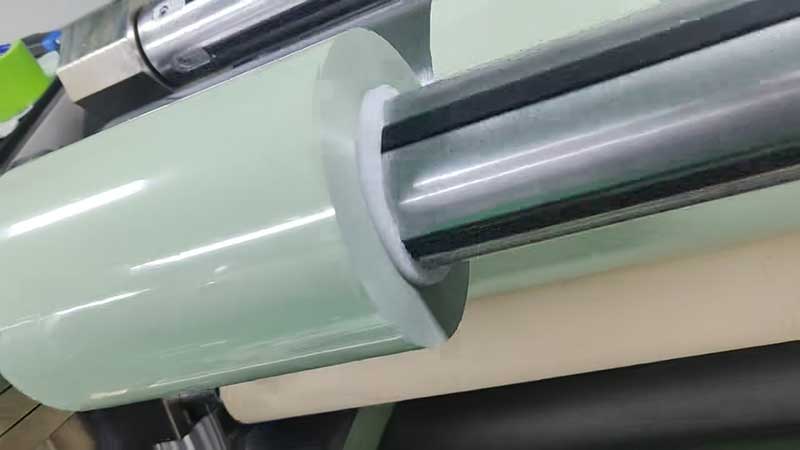
Etapa 2: Use números para definir os limites de especificação.
As especificações dimensionais da máquina de corte de filmes são definidas tanto pela bobina mãe quanto pela bobina acabada. Descrições vagas podem fazer com que a capacidade do equipamento não corresponda às necessidades reais.
Os parâmetros principais da bobina incluem largura máxima, diâmetro máximo e diâmetro interno do núcleo. As larguras comuns das bobinas principais variam de 500 mm a 3400 mm, com núcleos disponíveis nos tamanhos de 3 e 6 polegadas. Se você planeja trocar de fornecedores ou expandir suas fontes de suprimento no futuro, recomenda-se definir o limite do equipamento com base no "tamanho máximo possível" para evitar que novas bobinas principais não caibam após seis meses.
As especificações do produto final precisam ser precisas até a largura mínima de corte e o diâmetro externo máximo da bobina acabada. A largura mínima de corte é uma restrição rigorosa quanto aos níveis de precisão do equipamento: cortar tiras estreitas de 20 mm e tiras padrão de 100 mm exige rigidez do eixo de corte, velocidade de resposta de correção e precisão do eixo de enrolamento completamente diferentes em equipamentos do mesmo nível. Se a especificação mínima for inferior a 50 mm, certifique-se de informar claramente na fase inicial de integração; caso contrário, os modelos padrão podem não conseguir enrolar de forma estável.
A descrição da precisão de corte deve evitar expressões ambíguas como "quanto maior, melhor". Filmes eletrônicos e ópticos geralmente precisam de uma precisão de ± 0,1 mm, e alguns cenários de alta tecnologia exigem até mesmo ± 0,05 mm. No entanto, a cada nível de precisão aprimorado, o custo e o prazo de entrega mudam proporcionalmente. Uma abordagem razoável é: fornecer um valor de precisão garantido e, em seguida, especificar a faixa de flutuação aceitável.
Etapa 3: Adequar a capacidade à automação para corresponder ao ritmo real de produção.
Os indicadores de velocidade não devem ser analisados isoladamente. Uma máquina com velocidade nominal de 800 m/min pode operar a apenas 300 m/min ao cortar filme fino de PE, pois a estabilidade do sistema de tensão em altas velocidades é o verdadeiro gargalo.
Durante a acoplagem, a produção diária ou por turno esperada deve ser informada, e não apenas a velocidade. Os fornecedores calcularão as velocidades de trabalho adequadas com base nas propriedades do material e nas especificações do produto acabado, configurando a potência do motor e as especificações dos enroladores de retração e recolhimento de acordo. Se você precisa concluir um número fixo de rolos acabados diariamente, o tempo de troca se torna uma variável crucial: a diferença no tempo de inatividade entre as trocas manuais e automáticas de rolos é significativamente maior em cenários com lotes pequenos e grandes.
A frequência de troca de ferramentas e moldes também deve ser considerada antecipadamente. Se você precisa alternar entre três ou quatro larguras diferentes de peças por semana, vale a pena investir em porta-ferramentas modulares e sistemas de troca rápida; se você produz apenas uma ou duas especificações por ano, pode economizar esse dinheiro. A seleção de sistemas automáticos de posicionamento de ferramentas, eixos de expansão pneumáticos e eixos de alimentação de pó magnético deve ser baseada no seu ritmo real de trocas, em vez de optar cegamente por modelos "totalmente automáticos".
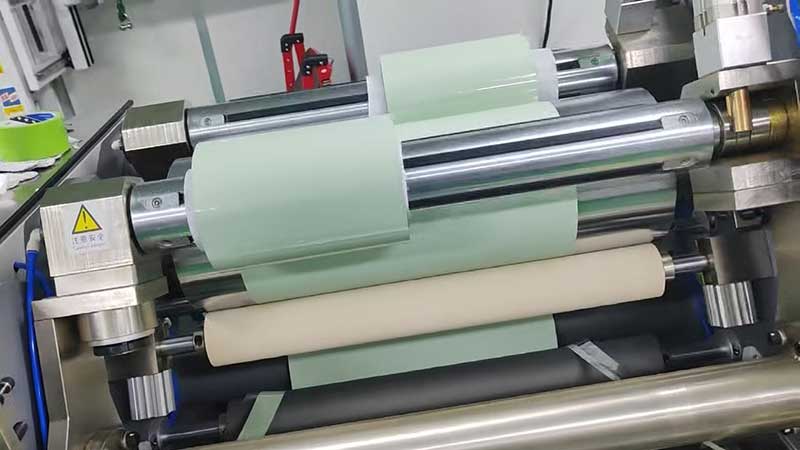
Etapa 4: Os requisitos de qualidade devem ser definidos de acordo com indicadores inspecionáveis.
"Aparência impecável" é uma descrição sensorial, não uma especificação técnica. Durante o acoplamento, é necessário decompor esse conceito em padrões aceitáveis.
A planicidade da face final pode ser definida pela camada de compensação na borda após o enrolamento, que não deve exceder alguns milímetros. O controle de rebarbas precisa ser claramente definido, especificando se elas são invisíveis a olho nu ou se estão dentro de uma faixa aceitável com uma ampliação específica. Para separadores de baterias de lítio ou filmes de capacitores, as rebarbas podem causar falhas por curto-circuito; nesses casos, os fornecedores devem ser obrigados a fornecer relatórios de inspeção microscópica de amostras cortadas ou a se comprometer com métodos de teste específicos.
Caso o filme seja submetido a processos subsequentes de aluminização, revestimento ou laminação, a qualidade microscópica das bordas de corte afetará a adesão ou a uniformidade do revestimento nas etapas seguintes. Informar os requisitos dos processos subsequentes aos fornecedores de máquinas de corte os ajuda a escolher o material da ferramenta e o método de corte apropriados — lâmina plana, lâmina circular ou corte a laser — considerando as diferenças significativas na morfologia das bordas em diferentes materiais.
Etapa 5: Coloque as condições do workshop na mesa.
Por melhor que seja o equipamento, se não couber no espaço disponível, será apenas sucata. Durante a montagem e desmontagem, é necessário considerar as restrições de comprimento, largura e altura, especialmente a altura: alguns modelos possuem braços articulados ou estruturas de enrolamento altas, e a altura insuficiente do piso inviabiliza determinadas soluções estruturais. As condições de energia (tensão, frequência, potência total instalada) e os métodos de carga e descarga (guindaste, empilhadeira ou transporte manual) também devem ser verificados simultaneamente, pois afetam o projeto básico do equipamento e a seleção dos mecanismos auxiliares.
Se a oficina tiver requisitos de limpeza ou à prova de explosão, certifique-se de especificá-los com antecedência. Ambientes limpos podem exigir estruturas de aço inoxidável, acionamentos selados e dispositivos de coleta de poeira; a área à prova de explosão diz respeito ao nível de certificação dos componentes elétricos. Se essas configurações não padronizadas forem propostas somente após a assinatura do contrato, os prazos de entrega e os custos ficarão fora de controle.
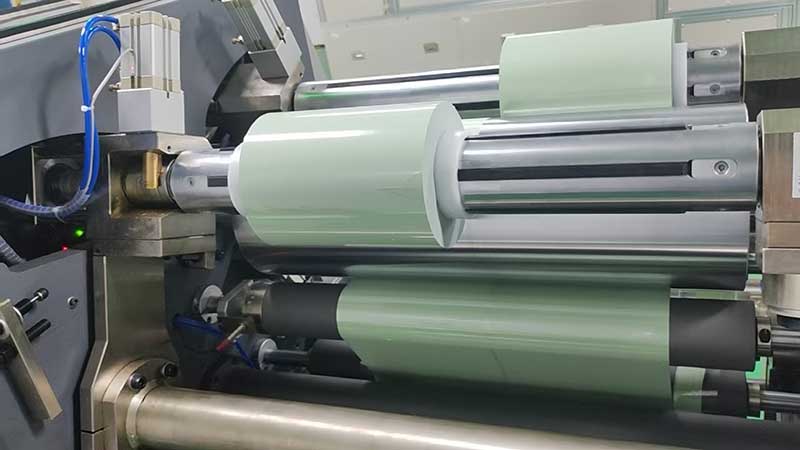
Etapa 6: Utilize uma lista de verificação em vez de comunicação repetida.
A informação está dispersa em várias rodadas de diálogo, o que é a principal fonte de desalinhamento de demandas. Recomenda-se organizar um formulário de requisitos de uma página para fornecedores durante a primeira reunião formal, incluindo as seguintes seções:
| Projeto | O que você preenche |
| Tipos e graus de materiais | Exemplo: BOPP, revestimento de alumínio de um lado |
| Faixa de espessura | Exemplo: 12–30 μm, força principal 18 μm |
| Largura/diâmetro máximo do rolo principal | Exemplo: 2200 mm / Φ800 mm |
| Diâmetro interno do núcleo do rolo | Exemplo: 3 polegadas |
| Largura mínima de corte | Exemplo: 30 mm |
| Diâmetro externo máximo dos rolos acabados | Exemplo: Φ450mm |
| Requisitos de precisão de corte longitudinal | Exemplo: Tolerância de largura ± 0,1 mm, desalinhamento da face final ≤ 0,5 mm |
| Saída de turno alvo | Exemplo: Cada aula tem duração de 8 horas, com cerca de 120 rolos finalizados. |
| Frequência de alteração do modelo | Exemplo: Troque a lâmina 2 a 3 vezes por semana. |
| Restrições de espaço na oficina | Exemplo: Comprimento 6m × largura 3m × altura 2,8m |
| Requisitos especiais | Exemplo: Requer eliminação de estática, cobertura limpa e corte a laser. |
O objetivo deste formulário é fazer com que os fornecedores apresentem soluções relevantes já na primeira rodada, em vez de simplesmente responderem: "Que tipo de filme você gostaria de editar?". Ele também protege você: quando os preços variam muito entre vários fornecedores, você pode comparar as tabelas para determinar qual deles realmente entende suas necessidades e qual está apenas usando modelos de orçamento padrão.
Considerações finais
O princípio fundamental da integração personalizada é simples: traduzir "Eu quero uma boa máquina" para "É assim que meu filme funciona, meu trabalho é assim, minha oficina é assim". As barreiras técnicas das máquinas de corte de filmes residem na precisão do controle de tensão e na adaptabilidade do material, ambas irrecuperáveis após o comissionamento. Investir duas horas extras nos estágios iniciais para esclarecer os parâmetros é melhor do que dois meses de discussões após a chegada do equipamento à fábrica. Os fornecedores não temem ter muitas exigências; o que eles temem é a falta de clareza.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 Máquina de corte de filme
 Máquina de corte de fita
 Cortador de fita
 Máquina de corte de fita de código de barras
 Cortador adesivo de um lado
 Cortador adesivo de dupla face
 Capacidade do cortador de filme
 Cortador automático de rolos de folha metálica






