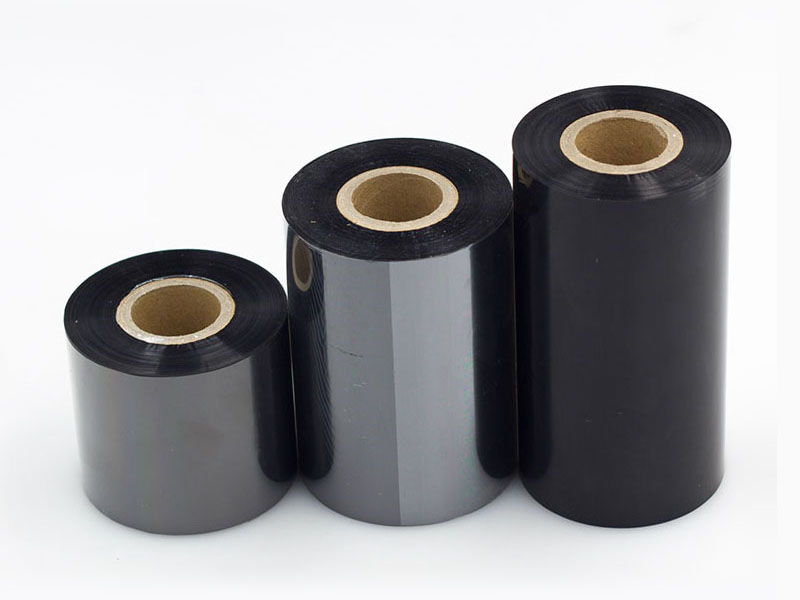
As fitas de transferência térmica consistem em uma película base de PET com apenas alguns mícrons de espessura, uma camada de tinta e um revestimento de suporte. Seu corte e rebobinamento estão longe de ser um simples "corte e rebobinamento". A precisão do corte determina diretamente a suavidade da fita na impressora, se as bordas arranham a cabeça de impressão e a consistência da nitidez da imagem do código de barras. Na prática industrial, o padrão para corte de alta precisão geralmente se baseia em uma tolerância de largura de ±0,1 mm e um desvio serpentino da face final de ±0,5 mm. No entanto, atingir essa métrica não é obtido com a atualização de um único componente, mas sim como resultado do acoplamento preciso entre tensão, mecânica, ferramentas e o sistema de centralização.
O controle da tensão é o princípio fundamental da precisão de corte. O substrato da fita é extremamente fino e sensível ao estiramento; quando a tensão é muito alta, o filme base de PET sofre alongamento plástico, causando microfissuras na camada de tinta. Durante o uso, o produto final apresenta desprendimento de pó e contaminação da cabeça de impressão; se a tensão for muito baixa, o enrolamento fica frouxo, o ar entre as camadas não pode ser expelido e a face final naturalmente se torna instável. Um desafio mais oculto reside no controle da conicidade: à medida que o diâmetro do enrolamento aumenta, se a tensão não diminuir de acordo com a curva predefinida, a camada externa será comprimida para dentro, formando uma camada escalonada com "núcleo de margarida". Os padrões de aceitação geralmente exigem que as flutuações de tensão durante a aceleração e a desaceleração sejam controladas dentro de ±1,5%, e a função de conicidade deve garantir que a bobina do produto final apresente um gradiente razoável do eixo para o círculo externo, com um gradiente "rígido por dentro, flexível por fora". Na prática, a faixa de referência para a tensão de enrolamento de tiras de teste de fita de carbono de 10 mm de largura é de cerca de 3 a 5 N, mas os valores específicos precisam ser calibrados máquina por máquina com base na espessura do substrato e nas características da tinta.
A precisão geométrica mecânica constitui o limite superior físico da precisão.Durante a aceitação estática, o nivelamento da estrutura deve ser ≤0,1 mm/m e o erro de paralelismo entre o rolo guia e o eixo deve ser controlado dentro de ±0,05 mm — essa métrica não é exigente, pois qualquer pequeno desalinhamento fará com que a fita suporte forças laterais durante a operação. O sistema de alinhamento só pode corrigir o "desalinhamento", mas não pode eliminar a causa raiz. A folga entre o eixo de rebobinagem e o núcleo é igualmente crítica: quando a folga excede 0,5 mm, o núcleo apresenta excentricidade periódica durante a rotação, fazendo com que a face final oscile regularmente. Mesmo que a curva de tensão seja perfeita, a uniformidade é impossível. O rolo de pressão é frequentemente subestimado; quando a pressão em ambas as extremidades é desigual ou o eixo não é paralelo ao eixo de enrolamento, um empuxo axial é aplicado a cada rotação, fazendo com que a fita se mova para frente e para trás ao longo da largura. Use calibradores de folga para verificar a folga entre as duas extremidades do rolo de pressão e o eixo de enrolamento. O erro deve ser controlado dentro de 0,05 mm/m, e a dureza da borracha deve ser de 60 a 70 graus Shore A.

O estado da ferramenta e a resposta de correção determinam a estabilidade dinâmica da precisão.A sobreposição entre as lâminas superior e inferior para o corte com lâmina circular deve ser ajustada com precisão. A folga recomendada para o material da fita é de 0,01 a 0,03 mm: uma folga muito grande causa marcas e rebarbas, uma folga muito pequena também causa marcas e rebarbas; uma folga muito pequena faz com que o corte falhe e forme bordas onduladas. Essa fita "torcida" inevitavelmente se desviará durante o rebobinamento. O perigo de lâminas cegas é que elas transformam o "corte" em "espremer", com o corte visível como rasgos e rebarbas que raspam a cabeça de impressão como pequenas lâminas de serra durante a impressão. O sistema de correção realiza correções em tempo real. Após o sensor fotoelétrico ou CCD detectar a posição da borda, ele aciona o atuador, com um tempo de resposta de ≤0,3 segundos e precisão controlada dentro de ±1 mm. É importante observar que a lente do sensor de correção é facilmente contaminada por toner e pode falhar; manter a limpeza é uma tarefa diária para manter a precisão.
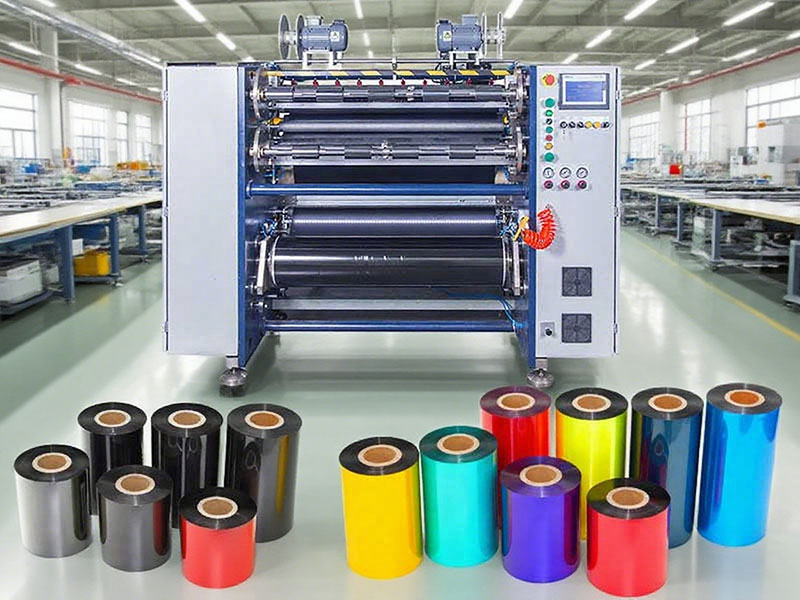
Equilibrar velocidade e precisão é uma arte de fazer concessões.Uma velocidade de corte mais alta nem sempre é melhor. Dados medidos mostram que, em uma variação de velocidade de 150 m/min a 550 m/min, a taxa de aproveitamento do produto acabado pode cair de 97,2% para 88,0%, enquanto na faixa de velocidade intermediária de 250 a 350 m/min, encontra-se frequentemente a "zona ideal" com a maior taxa de rendimento. Em baixas velocidades, a resposta do sistema de tensão pode parecer não linear e a uniformidade da face final pode, na verdade, diminuir; em altas velocidades, as vibrações mecânicas se intensificam, causando colisões frequentes entre a lâmina e o substrato, produzindo bordas serrilhadas. O calor gerado pelo atrito pode até derreter tintas à base de cera com baixo ponto de fusão e contaminar a aresta de corte. Isso significa que, ao buscar a capacidade máxima, a precisão do corte inevitavelmente exige concessões; uma janela de processo razoável é mais valiosa do que a maior velocidade possível.
Em resumo, a análise da precisão de corte de fitas não pode ser simplificada em uma única tabela de parâmetros. Por trás da tolerância de largura de ± 0,1 mm, reside o delicado controle de filmes finos em escala micrométrica por um circuito fechado de tensão, a difícil manutenção do paralelismo dos rolos guia sob deformação térmica e vibração mecânica, a ciência dos materiais que mantém as lâminas afiadas mesmo após centenas de milhares de cortes e a confiabilidade dos sensores de correção na distinção contínua das posições das bordas em ambientes empoeirados. Para processadores de fitas, estabelecer um "registro médico de parâmetros" para cada equipamento, registrando a faixa de tensão, o ciclo de desgaste da ferramenta e as condições de temperatura e umidade ambiental para diferentes lotes de rolos-mãe, é muito mais significativo do que confiar cegamente em uma única alegação de "alta precisão". A precisão de corte nunca é algo que se compra; ela é ajustada e mantida.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Máquina de corte de fita
 Máquina de corte de fita de código de barras
 Cortador de fita de transferência térmica semiautomático RSDS5 PLUS
 Cortador automático de fita de transferência térmica RSDS8 H PLUS
 Cortador automático de fita de transferência térmica RSDS6 PLUS
 Rebobinador de fita para impressão de cartões
 Cortador de fita de transferência térmica semiautomático RSDS1 PLUS
 Cortador de fitas para impressão de cartões






