Ao adquirir máquinas de corte e rebobinamento de fitas, é muito provável que você se deixe enganar pela "maior velocidade" e pelo "menor preço" listados na tabela de parâmetros. Um equipamento com velocidade nominal de 500 metros por minuto pode apresentar irregularidades nas extremidades ou deformação por tração a 200 metros por minuto se o controle de tensão for inadequado, e sua eficiência real é muito inferior à de uma máquina operando de forma estável a 250 metros por minuto. A espessura total da fita geralmente varia de 4,5 a 20 mícrons, e mesmo pequenas variações durante o processo de corte podem levar diretamente ao desgaste da cabeça de impressão, da fita ou até mesmo ao descarte de todo o lote. A lógica principal da seleção não é comprar a "melhor" ou a "mais barata", mas sim encontrar uma que corresponda às características do seu material, à estrutura do seu pedido e aos custos operacionais a longo prazo.

Priorize a precisão: este é um princípio fundamental e inegociável.
A precisão de corte é a principal medida do desempenho do equipamento e determina diretamente se a fita acabada pode ser alimentada na máquina sem problemas. A classificação de precisão dentro da indústria é geralmente clara: o erro para equipamentos padrão é de cerca de ±0,5 mm, enquanto modelos de alta precisão podem atingir ±0,1 mm ou até mesmo ±0,05 mm. Se sua empresa trabalha com etiquetas eletrônicas de precisão, etiquetas médicas ou impressão de códigos de barras de alta resolução, ±0,1 mm é o limite inicial; se apenas etiquetas logísticas convencionais são produzidas, ±0,3 a 0,5 mm é aceitável, mas as amostras de corte reais devem ser usadas como padrão, e não os valores teóricos da tabela de parâmetros.
Mais importante do que a tolerância de largura é a precisão do enrolamento. O desvio da face final deve ser controlado dentro de ±1 mm, e equipamentos de ponta podem atingir ±0,5 mm. A face final apresentar uma "boca de sino", bordas serrilhadas ou dobras internas quase sempre indicam sistemas inadequados de controle e correção de tensão. O substrato da fita é extremamente fino, e a tensão representa mais de 50% do impacto na planicidade do enrolamento. Tensão excessiva pode causar danos por tração ao filme base de PET, facilitando o desprendimento de pó durante a impressão; se a tensão for muito baixa, a fita enruga e linhas brancas ou marcas podem aparecer na impressão. Portanto, um sistema de controle de tensão de circuito fechado totalmente automático é uma configuração essencial na seleção de um sistema. Ele utiliza sensores para fornecer feedback em tempo real e ajustar a tensão em cada etapa de enrolamento, tração e rebobinamento, em vez de depender de configurações de circuito aberto.
A escolha do carretel é igualmente crucial. Se o equipamento estiver equipado apenas com um eixo de expansão a gás padrão, quando várias bobinas são enroladas simultaneamente, a diferença no diâmetro da bobina fará com que a tensão não possa ser ajustada independentemente, resultando em problemas como "folga interna, tensão externa" ou "núcleo interno". Eixos deslizantes (especialmente eixos deslizantes pneumáticos) permitem que cada unidade de enrolamento controle o torque independentemente, ajustando-se em tempo real de acordo com as mudanças no diâmetro do rolo, tornando-se uma opção essencial para a produção de fitas de alta qualidade em múltiplas especificações.
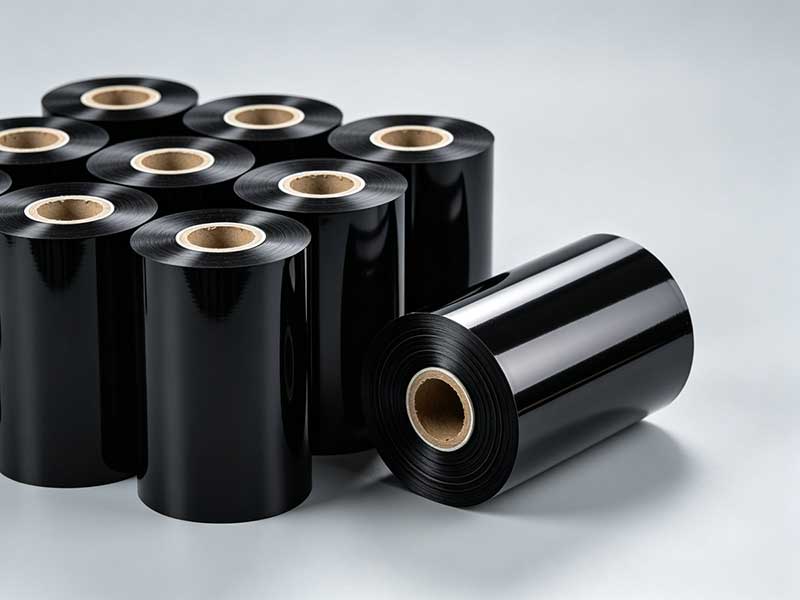
Selecione o tipo de ferramenta e a velocidade com base no material, não no valor nominal.
O material da fita determina o foco do método de corte. Fitas à base de cera e mistas são relativamente insensíveis ao estresse mecânico; o corte com lâmina circular (tipo tesoura) é suficiente e a qualidade do corte permanece relativamente estável em altas velocidades. Fitas à base de resina são duras e quebradiças, deformando-se facilmente sob tração. Além de exigirem baixo controle de tensão, a resistência ao desgaste da ferramenta também é mais importante. Pastilhas de aço tungstênio ou revestidas de cerâmica são mais adequadas para esses casos. Para fitas ultrafinas com espessura inferior a 5 mícrons, o corte por contato mecânico é altamente suscetível a falhas por tração. O corte a laser oferece vantagens óbvias no corte sem contato, mas o custo do equipamento é significativamente maior e deve ser ponderado de acordo com o posicionamento do produto.
Em termos de velocidade, as faixas comuns são: modelo econômico de baixa velocidade, de 50 a 100 m/min; modelo geral de velocidade média, de 150 a 250 m/min; e modelo de produção de alta velocidade, de 300 a 500 m/min. No entanto, há um fato que é facilmente negligenciado: as fitas à base de resina possuem revestimentos mais duros e geralmente precisam operar a uma velocidade 20% a 30% menor do que as fitas à base de cera para garantir a qualidade do corte. Se o seu principal produto são fitas à base de resina, um equipamento com velocidade nominal de 400 metros por minuto pode ter uma velocidade útil real de 280 a 320 metros por minuto. Ao selecionar os modelos, os fabricantes devem ser obrigados a usar sua barra coletora para testes de corte no local, com foco na qualidade da borda nas especificações mais rigorosas e na estabilidade da tensão durante partidas e paradas em alta velocidade — esses dois fatores refletem melhor o verdadeiro desempenho do equipamento do que as velocidades máximas.
Capacidade de troca flexível: Custos ocultos na era dos pedidos em pequenos lotes
A estrutura de pedidos do mercado de fitas de carbono está se fragmentando, com múltiplas especificações e pequenos lotes se tornando a norma. As mudanças de modelo em máquinas de corte tradicionais exigem a movimentação manual do porta-cortador e o ajuste manual dos parâmetros de tensão, levando dezenas de minutos ou até mais. Pedidos pequenos podem facilmente perder lucro devido ao tempo de troca. Equipado com um porta-ferramentas independente acionado por servomotores e um sistema de gerenciamento de formulação, o sistema completa automaticamente o posicionamento da lâmina e o ajuste de tensão após os operadores inserirem novas especificações na tela sensível ao toque, reduzindo o tempo de troca para apenas alguns minutos ou até mesmo dezenas de segundos. A diferença de preço no momento da aquisição do equipamento pode não ser significativa, mas seu impacto na eficiência operacional diária é sustentável.
Além disso, os sistemas de correção não devem ser considerados "opcionais". As fitas são propensas a deslocamentos laterais em altas velocidades. Sensores fotoelétricos ou ultrassônicos CCD detectam as posições das bordas em tempo real e ajustam automaticamente o percurso da fita, servindo como infraestrutura essencial para garantir uma precisão de corte estável. Para fitas feitas de substratos transparentes ou semitransparentes, a correção ultrassônica é mais adequada do que os tipos fotoelétricos.
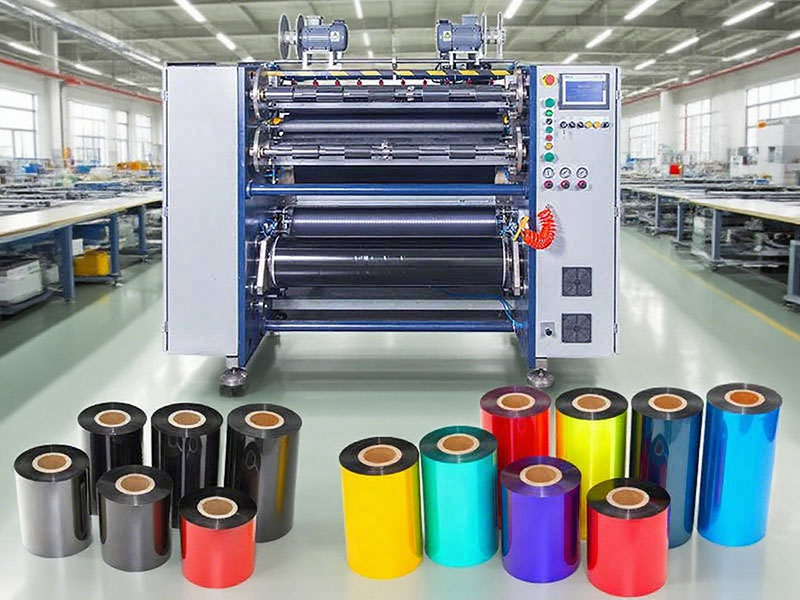
Avaliação do fabricante e corte de teste: a última linha de defesa
A escolha da marca para os componentes principais das máquinas de corte de fitas — rolamentos, trilhos-guia e motores — reflete o compromisso do fabricante em manter a precisão a longo prazo. Os trilhos da THK, NSK e INA, assim como os motores da Mitsubishi, Panasonic e Siemens, apresentarão diferenças após anos de operação. A espessura da estrutura é igualmente importante: ferro fundido de alta resistência ou aço espesso podem absorver vibrações com eficácia durante o corte, enquanto estruturas finas tendem a ressoar em altas velocidades, acelerando a degradação da precisão.
Mas todas as avaliações de parâmetros e configurações se resumem, em última análise, a testes de corte no local. Leve o rolo mestre de fita que você usa normalmente e solicite ao fabricante que corte as especificações de largura mínima e máxima no modelo desejado. Verifique a nitidez das faces das amostras de teste, se há rebarbas nas bordas e se o enrolamento é uniforme. Se as condições permitirem, deixe o equipamento funcionando continuamente por um período em velocidades próximas à sua programação de produção diária, observando as flutuações de tensão e as respostas de correção. Esta etapa não pode ser substituída por nenhuma ficha técnica ou promessa de venda.
Em termos de preço, as máquinas de corte e rebobinamento de fitas de gama média a alta mais comuns no mercado variam entre dezenas de milhares de yuans e mais de cem mil yuans, dependendo da largura, do grau de automação e da configuração de tensão. Mas o que importa mais na hora de tomar decisões é o custo total do ciclo de vida: consumo de energia, frequência de substituição de peças de desgaste, tempo de troca de ferramentas e taxas de refugo devido à precisão insuficiente. Um equipamento que custa 20.000 yuans, mas com uma taxa de refugo anual um ponto percentual menor, geralmente tem um período de retorno do investimento mais curto do que o esperado.
Em última análise, a escolha de uma rebobinadeira de fitas é uma questão de "compatibilidade". Equipamentos de alta precisão combinados com linhas de produção de baixa velocidade baseadas em resina são um desperdício, enquanto equipamentos econômicos representam um risco para a produção de etiquetas eletrônicas de alta precisão. Defina seus principais materiais, requisitos de precisão e estrutura de pedidos, e concentre seu orçamento no controle de tensão e nas bobinas de rebobinagem — duas configurações essenciais que não podem ser adicionadas posteriormente a baixo custo. O restante deve ser definido conforme a necessidade — esse é o caminho pragmático para a tomada de decisões.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Máquina de corte de fita
 Máquina de corte de fita de código de barras
 Cortador de fita de transferência térmica semiautomático RSDS5 PLUS
 Cortador automático de fita de transferência térmica RSDS8 H PLUS
 Cortador automático de fita de transferência térmica RSDS6 PLUS
 Cortador de fita de transferência térmica semiautomático RSDS1 PLUS
 Rebobinador de fita para impressão de cartões
 Cortador de fitas para impressão de cartões






