Nos processos de produção de fábricas de impressão de etiquetas, a máquina de corte longitudinal geralmente não é o equipamento mais visível, mas frequentemente é o fator determinante para a qualidade e o custo do envio. Uma máquina de corte longitudinal inadequada causa desalinhamento no corte do papel, rugas no corte do filme e a necessidade de trocar uma única ferramenta por meia hora. Embora os problemas pareçam dispersos, a causa principal aponta para o mesmo ponto: a incompatibilidade entre as "características do material" e as "funções principais" durante a seleção do modelo. Os materiais autoadesivos variam de papel revestido a filme PET, com propriedades físicas muito diferentes. Usar uma única máquina para "tudo" geralmente resulta em cortes insuficientes em qualquer tipo de material. Para evitar essa armadilha, é necessário analisar a precisão do corte longitudinal passo a passo, considerando diversas dimensões: controle de tensão, seleção do formato da ferramenta e configuração automatizada.
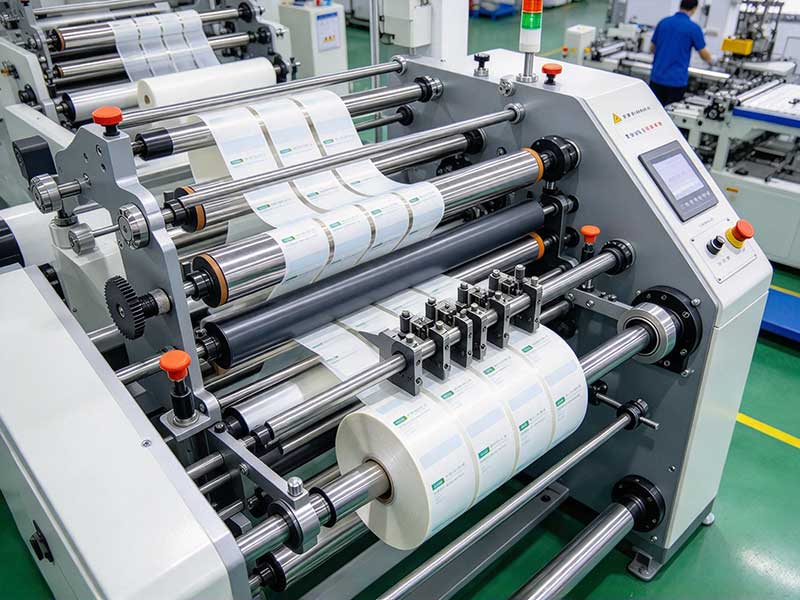
Precisão: Não se deixe enganar pelos números nominais; concentre-se na faixa "estável".
A precisão de corte é um critério difícil de avaliar para máquinas de corte, mas existe uma armadilha comum na rotulagem dos parâmetros no mercado. Máquinas com classificação "±0,01 mm" não são incomuns, mas em condições reais de trabalho, como flutuações na tensão do material, desalinhamento do eixo da lâmina e variações na temperatura e umidade do ambiente, esse valor é quase impossível de reproduzir com confiabilidade. Uma avaliação relativamente pragmática é: fitas adesivas de papel comuns, com precisão de ±0,1 mm a ±0,2 mm, são suficientes para atender à maioria das demandas; já filmes ou etiquetas de alto valor agregado (etiquetas eletrônicas, etiquetas farmacêuticas) precisam ser produzidos em equipamentos com servomotor com precisão de ±0,05 mm.
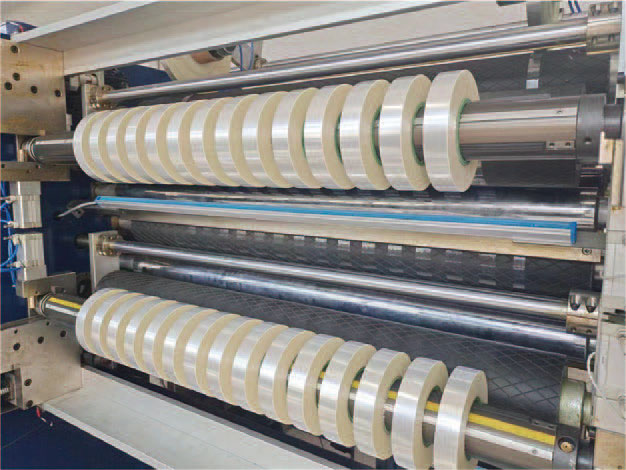
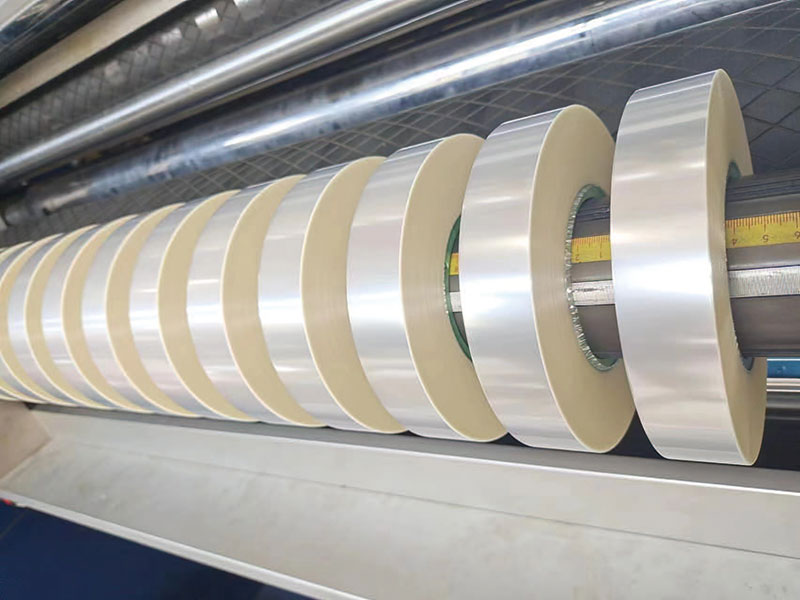
Mais importante do que os números de precisão é "o que faz isso acontecer". O corte com lâmina circular utiliza um método de corte diagonal em eixos verticais, funcionando como uma tesoura, com cortes precisos e longa vida útil da lâmina, tornando-se a escolha principal para soluções de alta precisão. As lâminas planas têm baixo custo, mas sua precisão e vida útil são significativamente inferiores, sendo adequadas para baixa velocidade, largura estreita ou cenários onde os requisitos de corte não são tão exigentes. Ao selecionar modelos, os fabricantes podem ser solicitados a fornecer dados reais de inspeção da face cortada, o que é muito mais confiável do que simplesmente consultar catálogos.
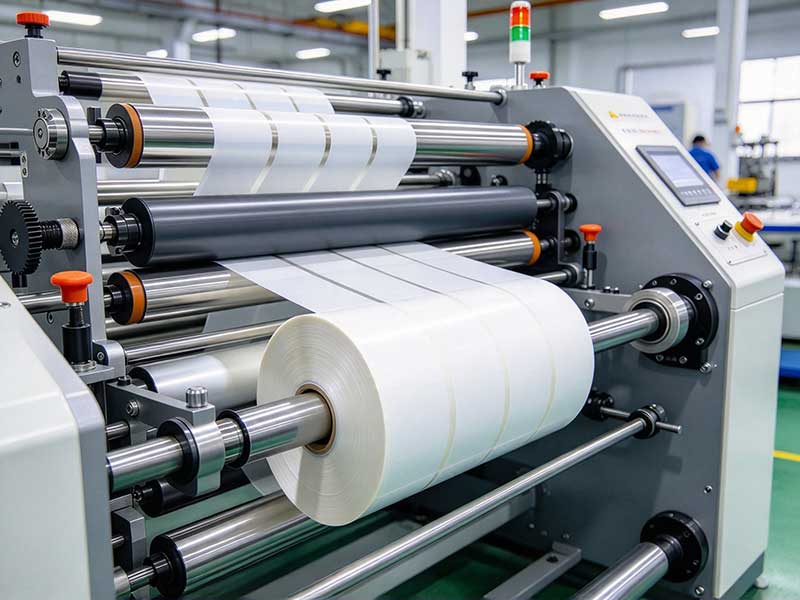
Controle de tensão: o elo invisível determina se o produto final é utilizável.
O controle da tensão é o principal desafio técnico das máquinas de corte longitudinal e também a área mais facilmente negligenciada. O material autoadesivo é composto por "material de superfície + cola + papel base". Se alguma camada apresentar tensão irregular, os pequenos rolos após o corte apresentarão bordas irregulares, vazamento de cola ou até mesmo "miolos de crisântemo".
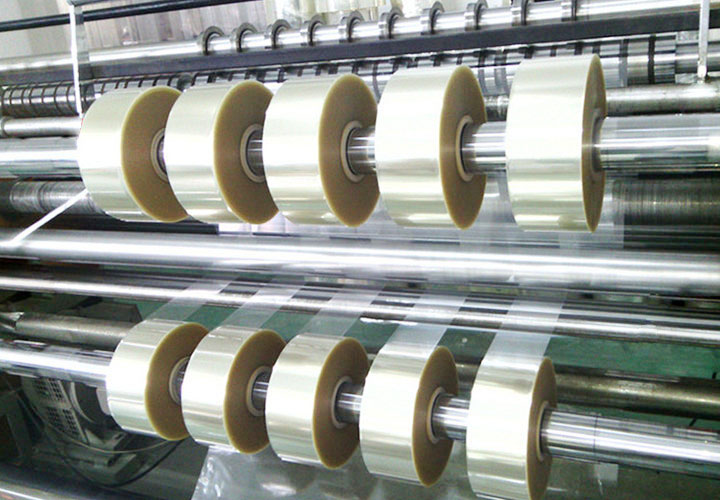
Os materiais de papel possuem boa resistência à tração e requerem uma tensão relativamente tolerante; materiais de filme fino representam um desafio. PET, PP e PE esticam-se facilmente e são propensos à eletricidade estática. Durante o processo de desenrolamento, do rolo cheio ao vazio, o diâmetro varia constantemente. Se a tensão não puder ser ajustada em tempo real, o enrugamento e o deslizamento são quase inevitáveis. Um sistema de tensão qualificado deve, no mínimo, apresentar: a extremidade de desenrolamento sendo acionada ativamente por um motor de frequência variável ou servomotor, com controle em malha fechada em conjunto com roletes flutuantes ou sensores de tensão; a extremidade de enrolamento utilizando um eixo deslizante acionado independentemente que ajusta automaticamente o torque de acordo com as variações no diâmetro da bobina. Existe um método simples e eficaz para testar a máquina: processe um rolo do material de produção real, segure o rolo finalizado para verificar se todas as camadas estão uniformemente tensionadas, se há folga nas bordas externas ou internas, se o núcleo está rígido ou se o sistema de tensão não está ajustado corretamente.
O dispositivo de eliminação de estática é igualmente essencial para o corte de filmes. A eletricidade estática acumulada durante a operação em alta velocidade de PET e PP pode, na melhor das hipóteses, atrair poeira e causar desalinhamento do enrolamento ou aderência do material ao rolo, impedindo a alimentação do material. Ao selecionar o modelo, confirme se as hastes de eliminação de estática são padrão e não opcionais com custo adicional.
Formatos de Lâminas e Remoção de Resíduos: Lâminas redondas são comuns, mas não são a única solução.
O corte com lâmina circular é atualmente a configuração mais comum para máquinas de corte industriais, adequada para operação em alta velocidade, qualidade de corte estável e longa vida útil da lâmina. Para a grande maioria dos adesivos em papel e filme, a solução com lâmina circular é uma escolha confiável. No entanto, para materiais "delicados", como papel para hot stamping ou filme laser com revestimentos metalizados ou padrões holográficos, além do formato da lâmina, deve-se prestar atenção especial à dureza da haste da lâmina e ao design antirriscos da superfície do rolo guia — uma haste de lâmina com dureza insuficiente tende a se desgastar com o tempo, causando rebarbas nas bordas de corte, enquanto um rolo que não seja suficientemente liso pode deixar arranhões na superfície do material.
O processo de descarte de resíduos também deve ser verificado durante a seleção do modelo. Se o material da borda produzido durante o corte longitudinal não for expelido adequadamente, ele se acumulará próximo ao eixo da ferramenta, afetando a qualidade do corte e até mesmo danificando a lâmina. Os modelos mais comuns são equipados com ventiladores de exaustão ou dispositivos de sopro, onde o material da borda é ativamente removido e coletado — uma função especialmente importante para o corte longitudinal de tiras estreitas.
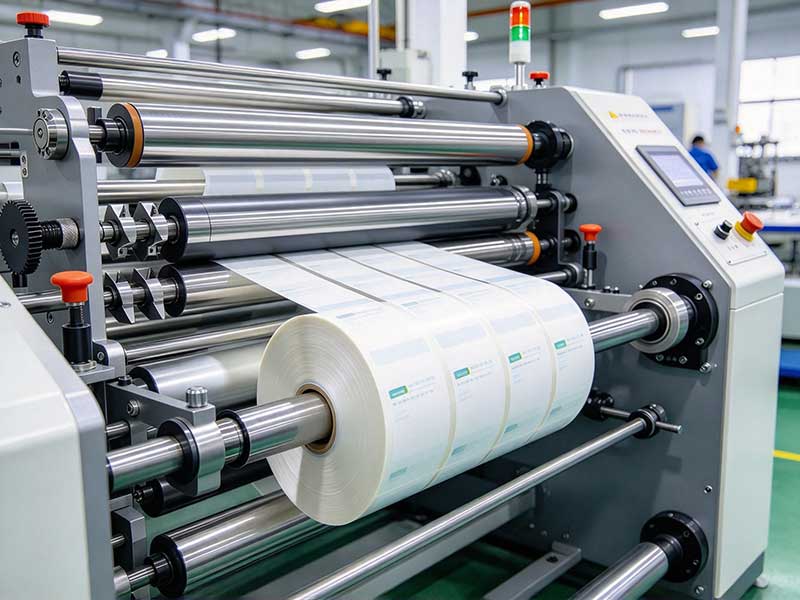
Automação: Fale de acordo com a estrutura do pedido; não pague por recursos que você não usa.
O nível de automação está diretamente relacionado à eficiência na alteração de pedidos e aos custos de mão de obra, mas a ideia de que "quanto mais automatizado, melhor" precisa ser revista. A variável chave é a estrutura do pedido.
Se houver muitos lotes e as especificações mudarem diariamente, o sistema automático de layout de ferramentas torna-se uma ferramenta essencial para a eficiência. O layout manual tradicional leva de 10 a 30 minutos para ser desligado e ajustado, enquanto o layout automático pode ser concluído em 1 a 3 minutos após a inserção das especificações na tela sensível ao toque. Alterar os pedidos cinco vezes ao dia representa uma diferença de uma ou duas horas na capacidade de produção. Por outro lado, se houver poucos pedidos e um dia inteiro de operação, a capacidade de funcionar continuamente em alta velocidade é mais importante do que a automação do layout de ferramentas. As velocidades de corte convencionais variam de 70 a 200 m/min, enquanto os modelos de alta velocidade podem ultrapassar 300 m/min.
Recursos como contagem automática de metros, desligamento em comprimento fixo e contagem automática direta ajudam a garantir a consistência nas especificações dos rolos acabados, tornando-os configurações básicas que são "de uso único e nunca devolvidas". A escolha do diâmetro de desenrolamento também influencia a eficiência: a frequência de rebobinamento varia significativamente entre 500 mm e 700 mm, portanto, para grandes encomendas, é melhor selecionar diâmetros de enrolamento maiores para reduzir o tempo de inatividade.
Classificação por material: Três caminhos de seleção
Aplicar essas dimensões a materiais específicos torna a abordagem de seleção muito mais clara.
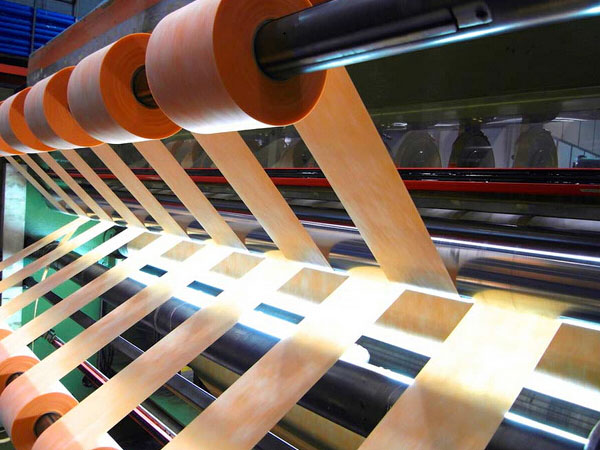
Adesivo à base de papelA fita é a categoria mais utilizada; papel revestido, papel térmico e papel revestido com acabamento espelhado possuem texturas relativamente nítidas. Os modelos padrão com acionamento por correia atendem à maioria das necessidades, com foco principal na correção fotoelétrica durante o enrolamento e no controle da tensão cônica durante o enrolamento para evitar que o rolo principal se desvie ou fique "apertado por dentro e frouxo por fora". O processamento de papel para etiquetas de largura estreita, com estrutura compacta e foco em modelos de formato 320 mm, é uma escolha comum.
Etiquetas autoadesivas do tipo filmeExigem o máximo cuidado. O sistema de controle de tensão em circuito fechado e o dispositivo de eliminação de estática são as configurações básicas, enquanto o eixo deslizante na extremidade de enrolamento, combinado com o controle de tensão cônica, é fundamental para garantir a precisão da face final. O material PE é macio, tem baixa resistência à tração e deve ter a menor tensão possível; o PET tem alta rigidez e exige maior precisão, tornando a solução com cortador circular mais adequada.
Materiais especiaisPara materiais como papel para estampagem a quente e filme para laser, além da capacidade de corte convencional, também são examinadas a dureza do eixo da ferramenta e o processo de tratamento superficial do rolo guia. Uma vez que a superfície desses materiais seja arranhada, eles são considerados defeituosos, e o design resistente a arranhões tem prioridade sobre os parâmetros de velocidade.
Em última análise, a seleção de uma máquina de corte longitudinal não é um processo de "comparação de parâmetros", mas sim de "atender à demanda". Precisão e estabilidade, sistemas de tensão capazes de suportar o teste de rolos de material reais, perfis de ferramentas e descarga de resíduos compatíveis com as características do material, e níveis de automação que correspondam aos ritmos de produção — esses quatro pontos se alinham para que a máquina não se torne apenas mais um equipamento "para quebrar o galho".
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

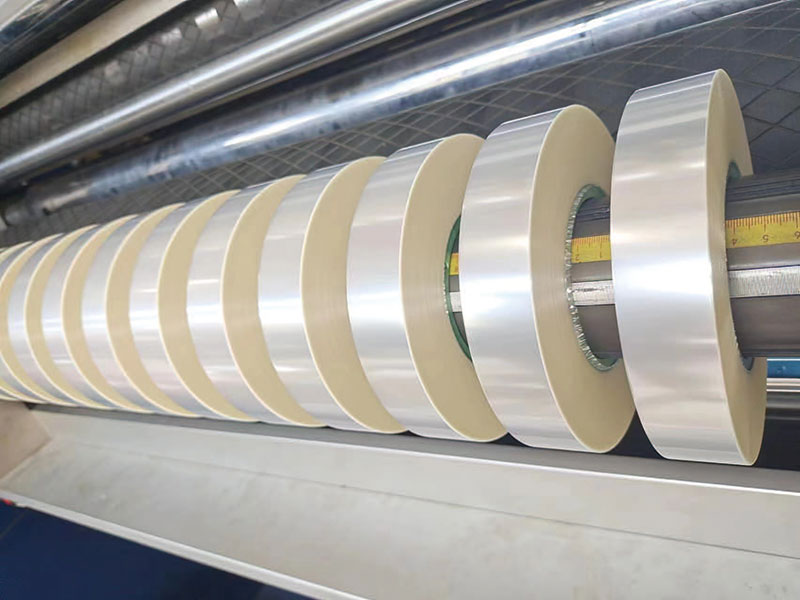
 Máquina de corte de fita
 Máquina de corte e rebobinamento
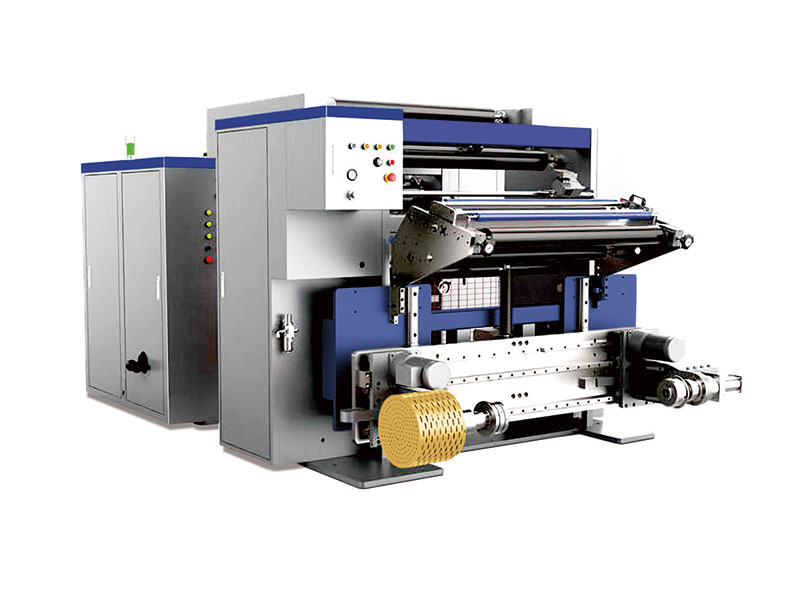 Máquina de corte de alta velocidade
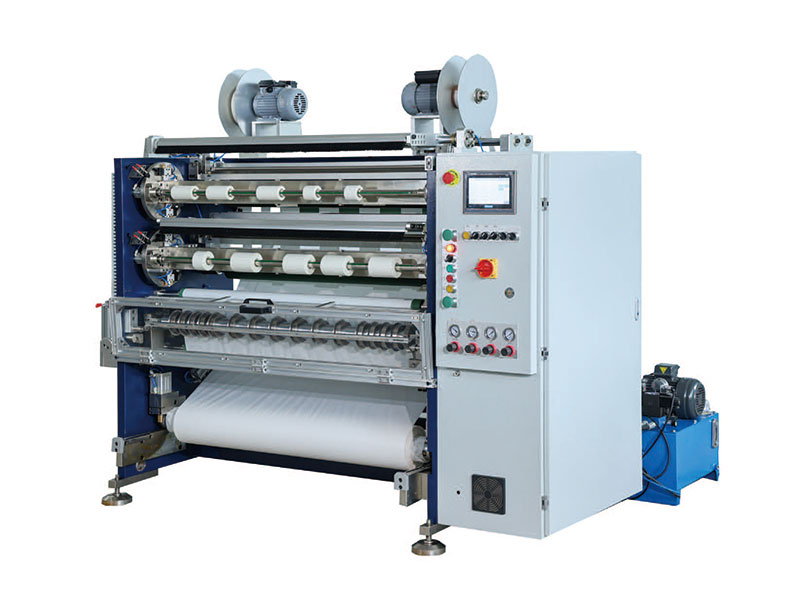 Cortador de fita
 Máquina de corte de fita de código de barras
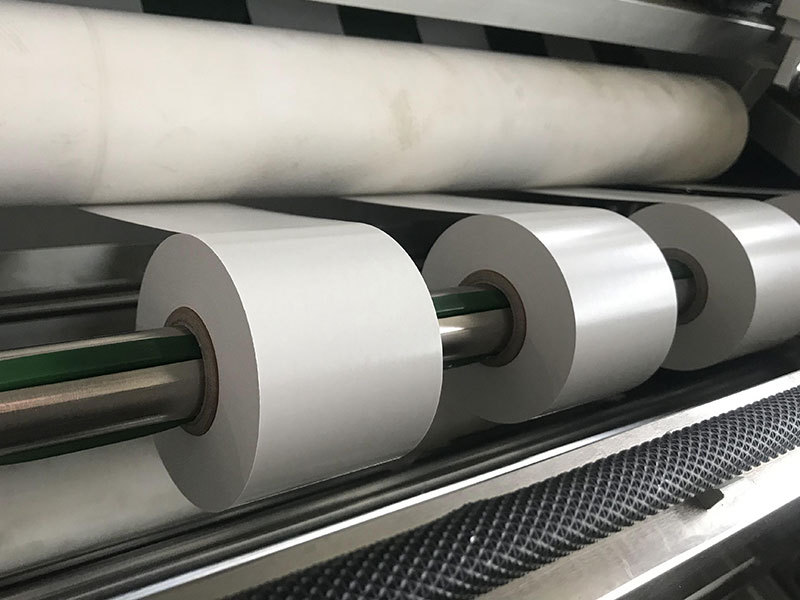 Cortador adesivo de um lado
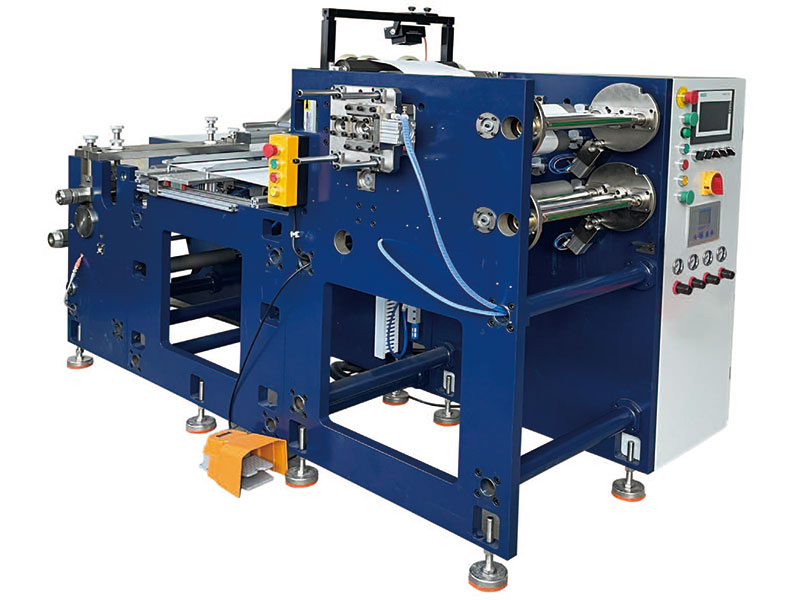 Cortador de etiquetas






