Ao escolher uma máquina de corte de folhas para estampagem a quente, o erro mais comum é focar na "velocidade máxima" e no "preço". Um equipamento com velocidade nominal de 500 m/min, se o controle de tensão não for adequado, pode não conseguir manter 200 m/min de forma estável durante a operação real; uma máquina com preço mais de cem mil yuans mais barato apresenta uma diferença na precisão de corte de meio fio, e o desperdício de folhas em um ano é suficiente para compensar a diferença de preço.
A folha de estampagem a quente tem apenas 4 a 30 μm de espessura, sendo composta por filme base de PET, camada de liberação, camada de coloração, revestimento de alumínio e camada adesiva. É fina, quebradiça e extremamente sensível à tensão. Máquinas de corte comuns podem causar pequenas irregularidades nas bordas e desalinhamento e, na pior das hipóteses, todo o rolo será descartado. A chave para escolher um modelo adequado é focar em alguns indicadores essenciais que realmente determinam a qualidade do corte.
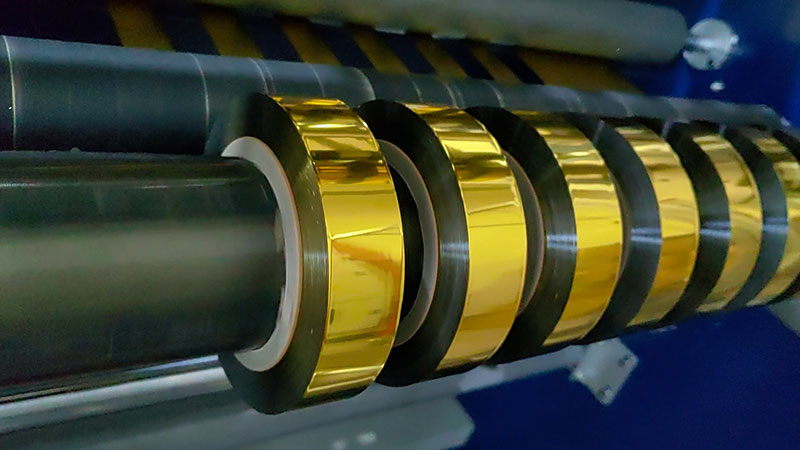
1. Primeiro, entenda: por que as máquinas de corte comuns não conseguem cortar bem a folha de estampagem a quente?
O corte de folhas para estampagem a quente enfrenta três desafios principais:
Resistência à traçãoSe o controle da tensão for inadequado durante o corte, materiais ultrafinos ficam propensos a esticar e deformar, resultando em sobreimpressão imprecisa do padrão durante a estampagem subsequente. O material base para a folha de estampagem a quente é o filme PET, que tem 12 μm a mais de espessura que um fio de cabelo. Se a tensão for ligeiramente maior, o filme base será esticado.
Medo de pílulasSe a lâmina de corte apresentar rebarbas ou serrilhas em nível micrométrico, sob a pressão da estampagem a quente, isso se manifestará diretamente como "defeitos na borda dourada", causando o descarte de todo o lote. A essência do problema das rebarbas reside na diferença entre "cortar" e "rasgar" — se a lâmina estiver cega ou desalinhada, a folha de ouro será "espremida" em vez de "cortada".
Medo de sujeiraA eletricidade estática gerada pelo movimento em alta velocidade atrai poeira e pó de alumínio gerados durante o corte. Quando esses materiais ficam presos no rolo, surgem "furos de areia" ou "cavidades" visíveis durante a estampagem.
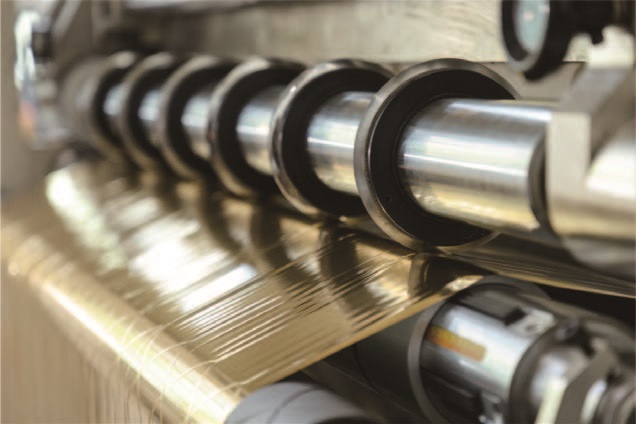
2. Parâmetros Essenciais de Seleção: Preste Atenção a Estas Cinco Dimensões
1. Precisão de corte longitudinal — uma especificação rígida, sem concessões.
A precisão do corte determina diretamente o efeito da estampagem a quente. Produtos comuns de estampagem a quente permitem um erro de cerca de 0,3 mm, mas em embalagens de alta qualidade, tabaco e rótulos de luxo, são necessários erros de 0,1 mm ou até maiores, com alguns modelos de ponta atingindo 0,05 mm.
O que garante a precisão? Primeiro, verifique se o sistema de acionamento é servomotor. Os acionamentos por servomotor respondem mais rápido e com maior precisão do que os controles de frequência variável tradicionais e, quando combinados com porta-ferramentas ajustáveis em nível micrométrico, cada lâmina se posiciona corretamente. Segundo, verifique a rigidez da estrutura. Estruturas de ferro fundido ou aço-liga de alta rigidez absorvem vibrações com eficácia durante a operação em alta velocidade. Se a excentricidade radial do eixo da lâmina exceder 0,02 mm, a profundidade do corte variará. Ao comprar, você pode solicitar o uso de um relógio comparador para medir a excentricidade do eixo da lâmina — equipamentos com oscilação excessiva inevitavelmente apresentarão desvios na precisão em altas velocidades.
2. Controle de tensão — a essência dos materiais finos
Mais de 90% dos problemas de desalinhamento nas dimensões de corte e nas faces finais decorrem do controle da tensão. O material base da folha de estampagem a quente é fino e quebradiço; se a tensão for ligeiramente alta, ela se rompe ou estica; se for ligeiramente frouxa, ela enruga ou se desloca.
É necessário selecionar um sistema de controle de tensão servo de circuito fechado completo.O controle em malha aberta apresenta atrasos na resposta, causando grandes flutuações de tensão durante a aceleração e a desaceleração; o sistema totalmente em malha fechada utiliza sensores para feedback em tempo real e ajuste dinâmico, mantendo as flutuações de tensão dentro de 3% do valor definido.
A tecnologia de tensão cônica é essencial.À medida que o diâmetro da bobina aumenta, a tensão deve diminuir proporcionalmente; caso contrário, a camada externa pode ser extrudada pela camada interna, causando a transferência ou aderência da camada de alumínio. Para folhas de estampagem a quente, a tensão cônica é a tecnologia fundamental para evitar a deformação dos rolos acabados. Se um equipamento menciona apenas a "velocidade máxima", mas ignora a precisão do controle de tensão e a curva cônica, pode-se concluir que ele não entende de folhas de estampagem a quente.
Para eixos de enrolamento, escolha eixos deslizantes ou eixos expansíveis a gás.Quando vários fusos estão enrolando simultaneamente, pequenas diferenças de espessura entre os núcleos podem causar inconsistências. O eixo deslizante permite que cada estação de enrolamento deslize e se ajuste independentemente, resolvendo o problema da tensão inconsistente entre o interior e o exterior.
3. Sistema de ferramentas — o executor definitivo da qualidade de corte
A folha de estampagem a quente possui uma camada de cola na superfície, e lâminas comuns tendem a grudar e perder o fio após uso prolongado. Para a seleção de ferramentas, a prioridade são as lâminas rotativas de corte. As lâminas de disco superior e inferior proporcionam uma superfície de corte lisa, com bordas sem rebarbas, longa vida útil e são adequadas para corte longitudinal em alta velocidade (≥300 m/min). Lâminas planas (tipo lâmina de barbear) são propensas ao desgaste, o que pode causar falhas no corte ou formação de flanges.
Os materiais das ferramentas devem ser de carboneto cementado ou revestimentos de diamante; esses materiais têm longa vida útil e não são propensos à adesão adesiva, e as arestas precisam ser polidas até obter um acabamento espelhado. A folga e a sobreposição entre as lâminas superior e inferior devem ser ajustáveis com precisão — se a folga for muito grande, o corte não será possível; se for muito pequena, acelerará o desgaste.
Para cortes longitudinais de grande largura (>800 mm), a rigidez do eixo da lâmina é um desafio fundamental. À medida que a largura do corte aumenta, sob forte pressão, a parte central do eixo da ferramenta fica propensa a uma leve flexão, resultando em "corte incompleto" ou "desalinhamento". Priorize equipamentos com painéis de aço-liga reforçados e eixos de lâmina de grande diâmetro.
4. Sistema de correção e qualidade de enrolamento
A camada fora da camada na face da extremidade de enrolamento deve ser ≤0,1 mm; caso contrário, os processos subsequentes não poderão ser executados corretamente na máquina. O sistema de alinhamento é essencial para obter bordas perfeitas; é fundamental escolher modelos equipados com sensores de correção ultrassônica, pois sua detecção não é afetada pela cor da folha ou pela reflexão do metal, resultando em respostas mais precisas. Os modelos de ponta integram um sistema de reconhecimento visual CCD que pode reconhecer automaticamente etiquetas de borda impressas.
5. Remoção de poeira e eliminação de estática — o "assassino invisível" que muitas vezes passa despercebido
Durante o corte longitudinal, as bordas geram minúsculas partículas de pó de alumínio e plástico. Se o pó de alumínio aderir à superfície da folha, formará "pontos dourados" durante a estampagem, causando desperdício. Um sistema de remoção de poeira que combine contato (rolo de remoção de poeira) e sem contato (cortador de ar iônico/porta de sucção) deve ser instalado, e hastes de eliminação de estática devem ser instaladas nos pontos de enrolamento e desenrolamento para evitar que a poeira seja adsorvida por eletricidade estática e para evitar enrolamento irregular causado por eletricidade estática, o que pode levar ao deslizamento do material.
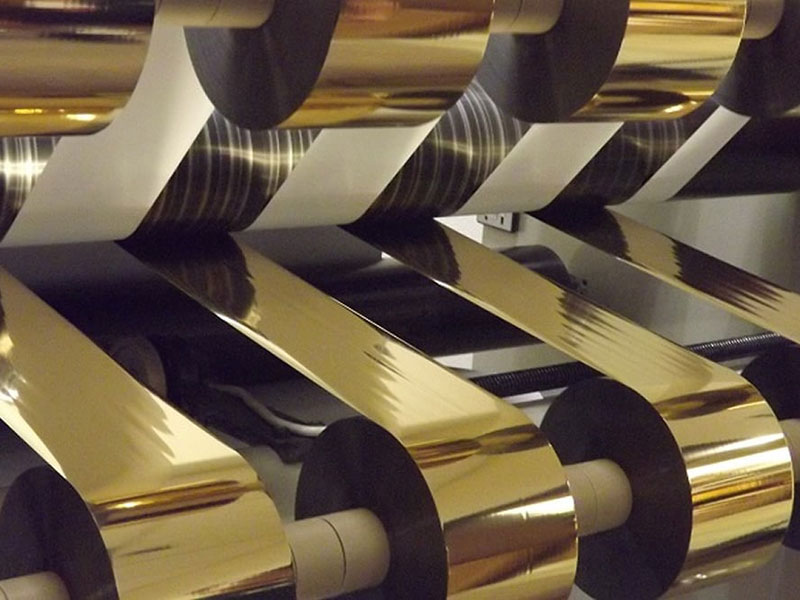
3. Configure de acordo com o posicionamento do seu produto.
Os requisitos para máquinas de corte longitudinal variam significativamente de acordo com os diferentes cenários de aplicação:
Para fabricação de embalagens de cigarros e rótulos de luxoA precisão deve ser de 0,1 mm, com tensão servo de circuito fechado completa + correção ultrassônica + lâmina circular revestida de diamante, totalmente equipada com configuração completa.
Para estampagem a quente de embalagens comunsUma precisão de 0,3 mm é aceitável, mas o controle de tensão em circuito fechado e o corte com lâmina circular ainda são necessários, e o sistema de remoção de poeira não pode ser omitido.
Alterações frequentes nos pedidos e uma grande variedade de especificações.Considere equipar a máquina com um sistema automático de posicionamento de ferramentas ou, pelo menos, um sistema hidráulico de travamento de ferramentas. Ao inserir a largura de corte, o porta-ferramentas move-se automaticamente para a posição designada, reduzindo o tempo de troca de ferramentas de horas para minutos e minimizando erros manuais. O sistema CNC pode reduzir o tempo de troca e ajuste da máquina de 30 minutos para 1 a 2 minutos.
Corte estreito (<50mm)Utilizada principalmente para estampagem com cortes superficiais em padrões delicados, exigindo extrema precisão na planicidade e no aperto das extremidades durante a laminação. Ferramentas com travamento manual são propensas a desvios dimensionais devido à força de travamento desigual; recomenda-se a utilização de um sistema de travamento hidráulico ou um eixo deslizante de alta precisão.
4. Etapa final: teste de corte com o material
Por mais perfeitas que sejam as especificações, por que não tentar enrolá-las na hora? Certifique-se de levar seu rolo mestre de folha de hot stamping de uso frequente para cortes de teste no local — esta é a etapa mais importante.
Observação importante: Verifique se a face de corte está lisa como um espelho e se há marcas ou rebarbas. Se possível, utilize um microscópio de alta ampliação para inspecionar as bordas de corte e verificar a presença de microfissuras difíceis de detectar a olho nu. Ao mesmo tempo, observe o nível de inteligência do equipamento — se ele possui funções de armazenamento de fórmulas. Diferentes larguras e materiais de folhas de estampagem a quente correspondem a diferentes parâmetros de tensão e velocidade, que podem ser salvos digitalmente e acessados com um clique durante alterações de pedidos, evitando erros causados pelo ajuste manual por parte do técnico experiente.
Escolher uma máquina de corte de folhas para estampagem a quente não se resume a comprar um monte de peças de aço, mas sim a adquirir um sistema de corte "preciso e estável". O equipamento mais adequado pode não ser o mais repleto de recursos, mas deve ser aquele com tensão precisa em circuito fechado, ferramentas e estrutura robustas, e um sistema de corte de teste que seja aprovado.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

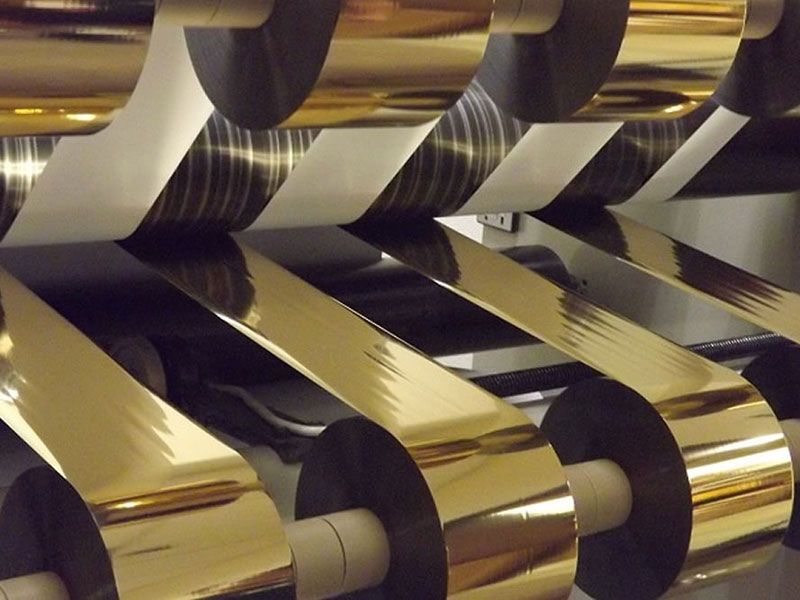 Cortador de folha fria
 Rebobinador de fita para impressão de cartões
 Cortador de fitas para impressão de cartões
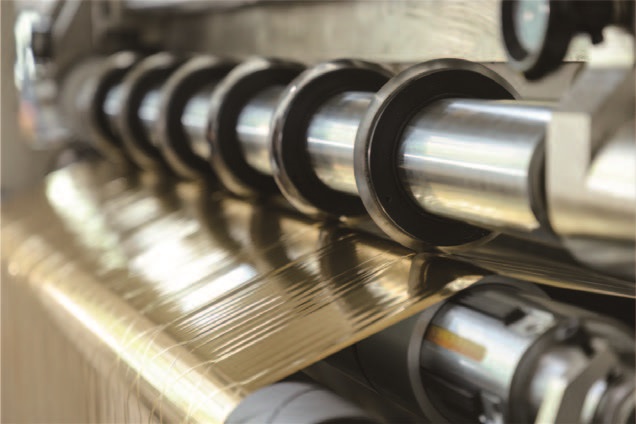 Máquina de corte e estampagem a quente
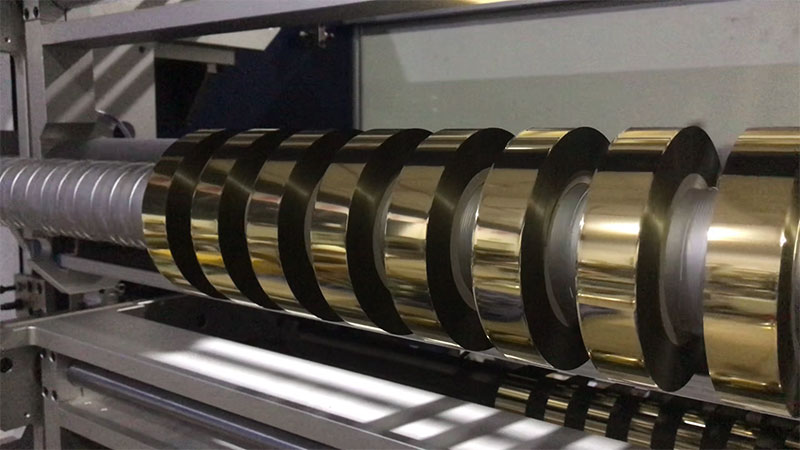 Cortador de Folha Holográfica
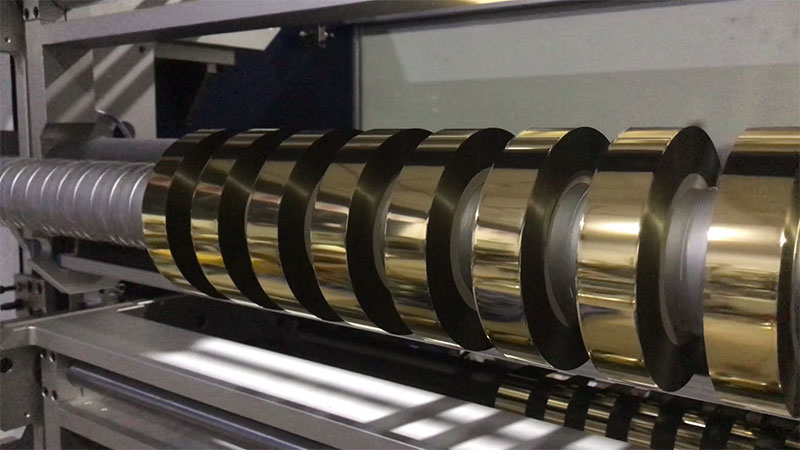 Cortador de Folha de Aprimoramento Digital
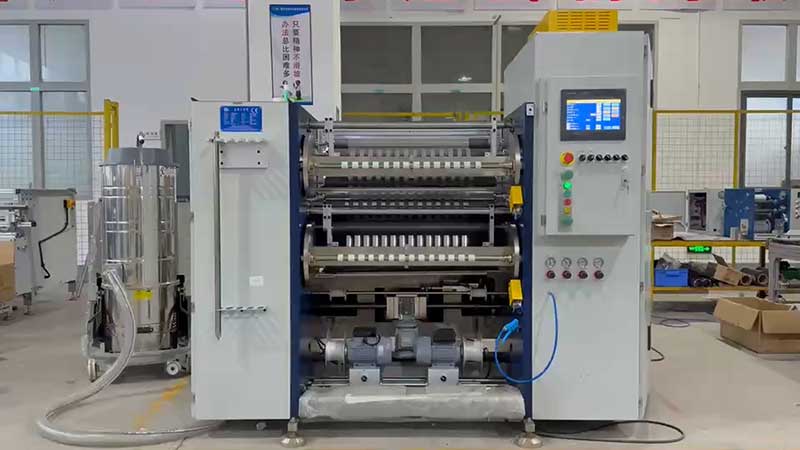
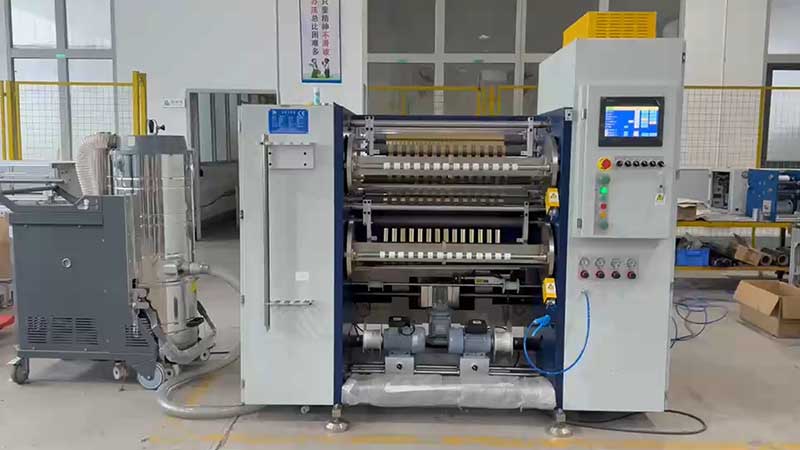
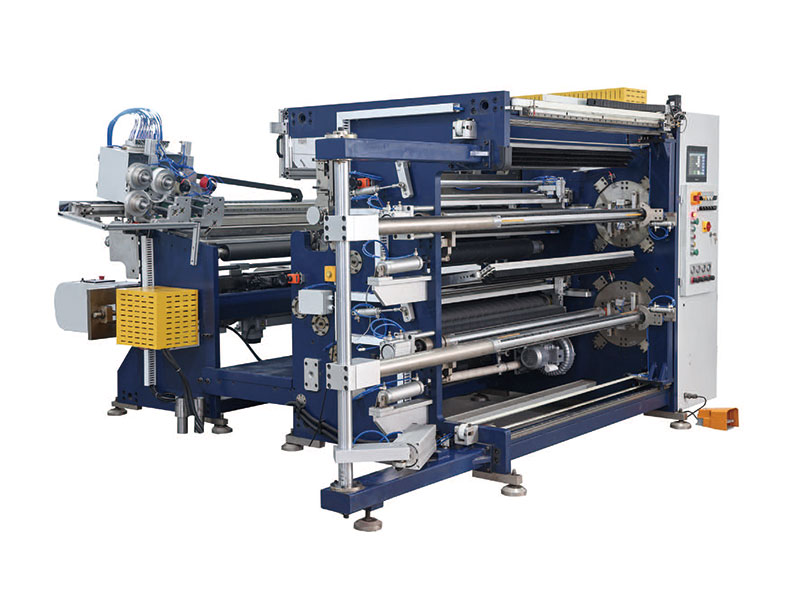 Máquina de corte de folha de estampagem a quente RSDS7H 1350 PLUS
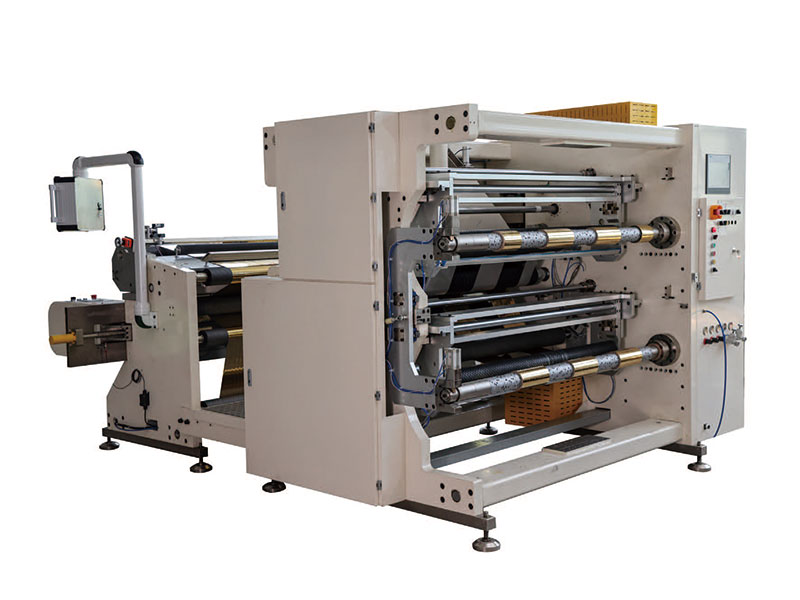 Máquina de corte de folha de estampagem a quente (RSDS7H) 1350






