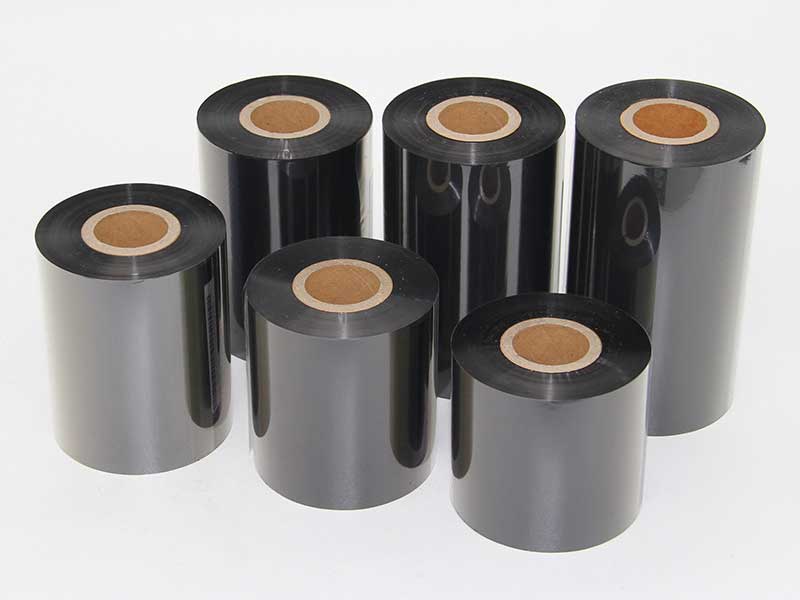
O corte de fitas é um processo fundamental na produção de consumíveis para transferência térmica, cortando bobinas-mãe largas em bobinas estreitas, conforme a necessidade do cliente. No entanto, o vinco durante o rebobinamento — manifestado como faces laterais irregulares, núcleos em forma de crisântemo, bobinas em formato de torre ou dobras entre camadas — é um dos problemas de qualidade mais persistentes no processo de corte. A película base de carbono da fita tem tipicamente apenas 4,5 a 10 mícrons de espessura em filme PET e, após a aplicação da camada de tinta, a espessura total é de apenas uma dezena de mícrons. Essa propriedade física extremamente fina a torna altamente sensível a flutuações de tensão, desvios mecânicos e interferência eletrostática. O enrugamento durante o enrolamento não só afeta a aparência do produto final, como também pode causar danos diretos à impressão subsequente, resultando em tiras de fita, fita rompida, linhas brancas na impressão e até mesmo danos à cabeça de impressão.
Para resolver esse problema, é necessária uma inspeção sistemática em quatro dimensões: controle de tensão, precisão mecânica, sistemas auxiliares e padrões de operação.
Controle de tensão: a principal variável para enrolamento e enrugamento.
O controle da tensão é fundamental no corte e enrolamento de fitas. Tensão excessiva faz com que a membrana base se estique e deforme, causando concentração de tensão na camada interna e formando facilmente rugas com formato de "núcleo de crisântemo". Se a tensão for muito baixa, a fita fica frouxa, ocorre deslizamento entre as camadas e a extremidade apresenta formato serpentino ou de torre. O princípio da tensão ideal para o corte de fitas é a "tensão mínima de trabalho" — usar o menor valor de tensão possível, garantindo o funcionamento suave da fita, sem deslizamento e sem desvios.
Os requisitos de tensão variam significativamente entre os diferentes materiais de fita. Fitas à base de cera são relativamente macias, com uma faixa de tensão recomendada de 2 a 5 N; fitas híbridas suportam de 5 a 8 N; fitas à base de resina requerem maior tensão para garantir a planicidade, tipicamente entre 8 e 12 N, com algumas formulações de alta dureza atingindo de 15 a 30 N. O corte de banda estreita (largura inferior a 10 mm) apresenta rigidez transversal muito baixa, portanto, a tensão deve ser reduzida para 60% a 70% da tensão do corte de banda larga convencional. Na prática, a tensão de enrolamento pode ser controlada entre 3 e 5 N como referência inicial, com cada ajuste incremental de 5% a 10%. Após observar o efeito do enrolamento em 2 a 3 metros, ajustes adicionais podem ser definidos.
Mais importante do que o valor da tensão inicial é o controle da conicidade da tensão. Durante o enrolamento, o diâmetro continua a aumentar. Se a tensão não diminuir com o aumento do diâmetro, a camada externa continuará pressionando a camada interna, formando eventualmente um "núcleo de crisântemo" ou dobra interna. O coeficiente de conicidade do corte da fita é geralmente definido entre 0,3 e 0,5. Na prática, a tensão inicial na zona de enrolamento pode ser definida em 120% da tensão na zona de corte, diminuindo linearmente para 80% à medida que o diâmetro de enrolamento aumenta, garantindo dureza consistente entre as camadas interna e externa do rolo acabado e uma face final plana.
Para equipamentos que ainda utilizam embreagens manuais de pó magnético para ajuste de tensão, é difícil garantir uma qualidade de enrolamento consistente. À medida que o diâmetro do rolo varia, a amplitude da flutuação de tensão no controle em malha aberta pode chegar a ±10%. A atualização para um sistema de controle de tensão em malha fechada — utilizando feedback em tempo real de sensores de tensão e ajuste dinâmico por CLP via algoritmo PID — permite controlar as flutuações de tensão em até ±0,5 N, o que representa a abordagem técnica mais fundamental para solucionar o problema de bobinamento com rugas.

Precisão mecânica: a causa principal e muitas vezes ignorada das rugas.
Por mais precisa que seja a tensão, se houver um desvio na referência mecânica, o enrolamento e o enrugamento ainda serão difíceis de eliminar. Os componentes mecânicos são responsáveis por mais de 60% das causas de falhas de enrolamento.
O paralelismo entre o rolo guia e o eixo de enrolamento é o principal item de inspeção. Mesmo que o erro horizontal seja de apenas 0,2 mm/m, é suficiente para gerar uma força de divisão lateral na fita, causando tensão desigual em ambos os lados e, durante o enrolamento, fazendo com que ela se desvie para um lado, formando uma "boca de sino" ou uma protuberância unilateral. O erro de paralelismo deve ser controlado dentro de 0,05 mm/m. O método de inspeção rápida é o seguinte: após parar a máquina, insira uma folha de papel A4 no espaço entre as duas extremidades do rolo de pressão e o eixo de enrolamento. Se a sensação de resistência em ambos os lados for visivelmente diferente, isso indica um problema de paralelismo.
A excentricidade da bobina é igualmente crucial. A excentricidade da bobina deve ser inferior a 0,05 mm; caso contrário, podem ocorrer flutuações periódicas e severas na tensão. Se a bobina de rebobinagem estiver torta ou apresentar excentricidade radial, cada rotação gera uma "alternância de tensão" entre tensão normal e tensão incorreta, resultando em ondulações laterais periódicas na superfície do rolo. O dispositivo superior e a placa de posicionamento eletromagnético controlam eficazmente a vibração do eixo de enrolamento durante a rotação, resultando em uma superfície e extremidades lisas.
A uniformidade da pressão do rolo afeta diretamente a planicidade local da superfície do rolo. Em equipamentos que utilizam enrolamento composto central e superficial, se a diferença de pressão nas duas extremidades do rolo exceder 0,05 MPa, ocorrerá o aparecimento localizado de reforço exposto. A válvula de pressão proporcional de cilindro duplo permite que a pressão do rolo diminua linearmente com o aumento do diâmetro do rolo, evitando a sobrepressão na camada externa.
A folga entre o núcleo e o eixo de rebobinagem é frequentemente negligenciada pelos operadores. Se a folga entre o diâmetro interno do rolo e o diâmetro externo do eixo de rebobinagem exceder 0,5 mm, ocorrerá um desalinhamento excêntrico durante a rotação, causando uma perturbação de tensão a cada rotação completa, que se acumula ao longo do tempo, formando oscilações periódicas na face final. A folga de ajuste padrão deve ser controlada dentro de 0,3 mm e, antes do uso, cada núcleo deve ser verificado quanto à circularidade e à tolerância do diâmetro interno.

Sistema auxiliar: correção de desvio e proteção eletrostática
O desvio lateral durante o corte da fita é uma causa direta de enrolamento irregular. Fitas de carbono estreitas (especialmente aquelas com menos de 10 mm) têm rigidez lateral extremamente baixa. Mesmo pequenas variações nos rolos guia, perturbações no fluxo de ar ou flutuações de tensão podem causar deslocamento lateral. Após centenas de camadas de enrolamento, esses deslocamentos se acumulam, resultando em faces finais visivelmente irregulares.
A confiabilidade do Sistema de Correção (EPC) é crucial. Se os sensores fotoelétricos ou ultrassônicos estiverem obstruídos por pó de carbono ou poeira, o atuador de correção não poderá responder em tempo real e a trajetória da fita se desviará gradualmente do centro. O espelho do sensor deve ser limpo diariamente e a sensibilidade das ações de correção deve ser verificada regularmente. Para cortes de banda estreita, o modo de correção na linha central geralmente é mais estável do que a correção na borda.
A eletricidade estática é outra fonte oculta de interferência. O atrito em alta velocidade entre a película base da fita (PET) e o rolo guia metálico gera uma grande quantidade de carga estática. Após o acúmulo, a descarga repentina pode interferir no sinal do sensor de tensão, causando erros de leitura no sistema de controle. Além disso, a atração estática entre as camadas também pode levar à colagem anormal da fita e ao deslizamento entre elas. A instalação de um eliminador de estática ativo (como uma haste de corona CA) antes da entrada da fita na unidade de enrolamento, para manter o potencial estático abaixo de ±500 V, pode melhorar significativamente a planicidade do enrolamento.
A condição da ferramenta de corte longitudinal também é importante. O desgaste da lâmina ou a folga inadequada podem causar rebarbas ou deformações onduladas nas bordas das fitas cortadas, e essas "tiras torcidas" naturalmente não podem ser unidas de forma plana durante o enrolamento. A folga recomendada para a ferramenta de corte longitudinal de fitas é de 0,01 a 0,03 mm. Lâminas com desgaste severo devem ser substituídas diretamente, em vez de serem afiadas repetidamente.

Padrões operacionais e lógica de resolução rápida de problemas
Quando surgirem problemas de enrugamento durante o rebobinamento, recomenda-se seguir a seguinte sequência de inspeção: "observar primeiro, depois agir; mecânica, depois elétrica; estática primeiro, depois dinâmica".
O primeiro passo é descrever o fenômeno com precisão. Protuberâncias unilaterais acompanhadas de um afilamento geral geralmente indicam pressão desigual nas duas extremidades do rolo de pressão ou tensão excessiva de enrolamento; a face da extremidade está lisa, mas o centro está macio, principalmente devido à deformação do núcleo ou à bobina torta; a oscilação periódica geralmente se deve ao desgaste da ferramenta ou à excentricidade do núcleo do rolo; o desalinhamento geral deve, em primeiro lugar, suspeitar do paralelismo do rolo guia ou da falha na correção.
Passo dois: comece com a operação mais simples. Reduza a tensão de enrolamento em 5% a 10% e observe o efeito após percorrer de 2 a 3 metros. Limpe o sensor de correção e todas as superfícies dos rolos guia para remover o pó de carbono e o acúmulo de adesivo.
Passo três: verifique a referência mecânica. Use calibradores de folga ou papel A4 para verificar o paralelismo entre o rolo de pressão e o eixo de enrolamento; se necessário, adicione uma arruela de ajuste sob o assento do rolamento para calibração temporária. Verifique a folga entre o núcleo e o eixo de enrolamento; se a folga for muito grande, substitua o núcleo imediatamente.
Etapa 4: Verifique a ferramenta e o sistema de eliminação de estática. Observe se há rebarbas nas bordas da fita após o corte; se necessário, recalibre a folga da lâmina com um calibrador de lâminas de 0,02 mm. Confirme se o eliminador de estática está funcionando corretamente.
Para evitar o enrugamento durante o rebobinamento da base, podem ser utilizadas como referência as práticas consolidadas no corte de filmes: durante o rebobinamento, reduza temporariamente a pressão do rolo em 50% a 70% e, em seguida, restaure gradualmente a pressão normal assim que o enrolamento se estabilizar, aumentando adequadamente a tensão no momento do rebobinamento para que a fita fique bem ajustada ao núcleo.
Conclusão
O rompimento e o enrugamento da fita durante o rebobinamento não são causados por um único fator, mas sim pelo resultado de múltiplas variáveis, como tensão, fatores mecânicos, eletrostáticos e manuais. Para solucionar esse problema, é necessário não apenas compreender as propriedades físicas das fitas de carbono como filmes ultrafinos de PET, mas também estabelecer uma abordagem sistemática de inspeção. Para fabricantes que buscam qualidade estável, aprimorar o sistema de controle de tensão em circuito fechado e o sistema de correção ativa de desvios é uma garantia técnica fundamental. Nas operações diárias, a criação de fichas de parâmetros de processo para cada especificação de fita, registrando a curva de tensão ideal, a folga da ferramenta e os limites de velocidade, é a medida preventiva mais eficaz. A planicidade da face final do enrolamento é, em última análise, o reflexo mais preciso da precisão do equipamento e do nível de controle do processo.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Máquina de corte de fita
 Máquina de corte de fita de código de barras
 Cortador de fita de transferência térmica semiautomático RSDS5 PLUS
 Cortador automático de fita de transferência térmica RSDS8 H PLUS
 Cortador automático de fita de transferência térmica RSDS6 PLUS
 Cortador de fita de transferência térmica semiautomático RSDS1 PLUS
 Rebobinador de fita para impressão de cartões
 Cortador de fitas para impressão de cartões






