A espessura total das fitas de transferência térmica geralmente varia de 4,5 a 20 mícrons, sendo fabricadas pela laminação de uma película base de PET ultrafina, um revestimento resistente ao calor e uma camada de tinta. O corte, etapa final antes do produto acabado sair da fábrica, determina diretamente se a fita será inserida corretamente na máquina e se danificará a cabeça de impressão. Ao se deparar com equipamentos no mercado que custam de dezenas a centenas de milhares de yuans, em vez de se deixar sobrecarregar por tabelas de parâmetros complexas, é melhor focar nos cinco indicadores-chave a seguir.

Parâmetro 1: Precisão de corte longitudinal — a essência da qualidade
A precisão de corte é o principal indicador para medir o desempenho do equipamento; ela determina diretamente a consistência da largura e a qualidade das bordas da fita de carbono acabada. Precisão insuficiente pode causar bordas ásperas na fita, deslizamento da fita, cortes na fita durante a impressão e até mesmo danos à cabeça de impressão.
Os padrões de precisão da indústria podem ser divididos em três níveis: o nível padrão tem uma precisão de ±0,3~0,5 mm, adequado para etiquetas comerciais e logísticas convencionais; a classe de alta precisão pode atingir ±0,1 mm, adequada para eletrônica de precisão e aplicações industriais em geral; o nível de ultra-alta precisão pode ser controlado em ±0,05 mm, atendendo a cenários de alta tecnologia, como etiquetas médicas e fitas ultrafinas.
O principal fator que determina a precisão está no sistema de controle de tensão e na rigidez do porta-ferramentas. Ao comprar, não confie nos valores teóricos da tabela de parâmetros. Sempre leve seu próprio rolo de fita para testes de corte no local, use um paquímetro para medir o desvio entre a largura de corte e o valor definido e verifique se há rebarbas nas bordas da amostra.
Parâmetro 2: Controle de tensão — A "alma" do dispositivo
A película base de PET da fita é extremamente fina e extremamente sensível a mudanças de tensão. O controle da tensão representa mais de 50% do impacto na planicidade do enrolamento, e a indústria o considera até mesmo a "alma" das máquinas de corte longitudinal.
A tensão excessiva resulta no estiramento e deformação da película base, causando microfissuras na camada de tinta, o que leva ao aparecimento de pó e linhas brancas durante a impressão. Se a tensão for muito baixa, a fita fica frouxa e enrugada, fazendo com que a extremidade de enrolamento fique com uma aparência "serpentina", o que facilita o desalinhamento do núcleo durante o transporte. Um excelente esquema de controle de tensão adota uma zona diferenciada em três estágios: a área de desenrolamento utiliza tensão decrescente, a área de corte mantém a tensão constante e a área de enrolamento implementa um controle de redução gradual — diminuindo linearmente a tensão à medida que o diâmetro da bobina aumenta, evitando que a camada externa fique excessivamente apertada e comprima a camada interna, resultando em um enrolamento com "núcleo em forma de margarida".
Ao comprar, priorize o sistema de controle de tensão totalmente automático em circuito fechado, que utiliza feedback em tempo real do sensor de tensão e ajuste dinâmico por algoritmo PID para manter as flutuações dentro de ±0,5N. Os controles tradicionais em circuito aberto (como o ajuste manual da embreagem de pó magnético) podem apresentar flutuações de até ±10%, dificultando o controle da deriva de tensão causada por mudanças no diâmetro do enrolamento.
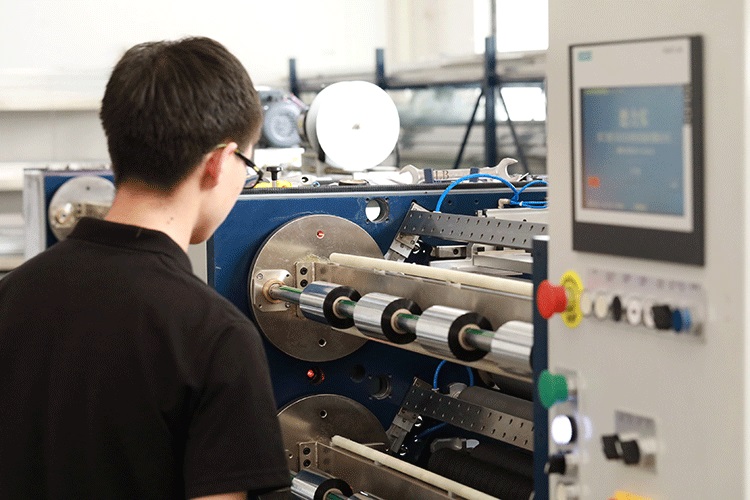
Parâmetro 3: Organização do Enrolamento — O "Custo Oculto" Facilmente Ignorado
A precisão do enrolamento afeta diretamente a eficiência da embalagem final e a suavidade do movimento da fita na impressora. Se a extremidade apresentar um formato "em sino", as bordas parecerem "serrilhadas" ou houver dobras internas, a causa principal é o controle inadequado da tensão e a falta de dispositivos de correção, o que pode facilmente causar a quebra da fita ou o atolamento durante a impressão subsequente de desenrolamento.
Os padrões de controle da indústria estabelecem que o desvio da face final deve ser mantido geralmente dentro de ±1 mm, e equipamentos de ponta podem atingir ±0,5 mm. Para alcançar esse nível, além do controle de tensão em circuito fechado, o arranjo da bobina é igualmente crucial. O eixo deslizante é indispensável para a produção de fitas de alta qualidade — ele pode controlar o torque de cada unidade de enrolamento de forma independente e ajustar em tempo real de acordo com as mudanças no diâmetro da bobina, resolvendo eficazmente o problema de "folga interna, aperto externo" ou "núcleo central" ao enrolar várias bobinas simultaneamente. Os eixos deslizantes pneumáticos oferecem maior precisão de controle do que os mecânicos, tornando-os especialmente adequados para cenários de produção onde as mudanças de especificação são frequentes.
Parâmetro 4: Velocidade de corte longitudinal — uma medida de eficiência, mas quanto maior, melhor.
A velocidade de corte determina a produção por unidade de tempo, mas a velocidade máxima nominal geralmente é apenas um "dado de laboratório". Um equipamento que frequentemente diminui a velocidade ou desliga devido a flutuações de tensão pode, na verdade, produzir menos do que um modelo estável de velocidade média.
As classificações de velocidade podem se referir às seguintes faixas: modelo econômico de baixa velocidade, de 50 a 100 m/min, adequado para produção de pequenos lotes e variedades; modelo de uso geral de velocidade média, de 150 a 250 m/min, atendendo à maioria das demandas comerciais; modelo de produção de alta velocidade, de 300 a 500 m/min, adequado para produção contínua em larga escala.
É importante observar que a velocidade útil real é significativamente afetada pelo material da fita. Fitas à base de resina possuem revestimentos mais duros e menor resistência, portanto, geralmente precisam operar em velocidades 20% a 30% menores do que fitas à base de cera. Assim, ao avaliar a velocidade, os fabricantes devem ser solicitados a realizar cortes de teste utilizando os materiais reais da empresa para observar o efeito de controle durante as fases de aceleração e desaceleração, em vez de apenas analisar os números na placa de identificação.

Parâmetro 5: Formato da ferramenta e configuração do hardware — a escolha correta é optar por materiais adequados.
A seleção do formato da lâmina é baseada na espessura do material como referência. A lâmina quadrada (corte de navalha) é adequada para cortar fitas finas com menos de 70 μm de espessura, proporcionando alta uniformidade nas bordas, o que a torna ideal para esse tipo de material. Já as lâminas circulares (corte tipo tesoura) são mais indicadas para materiais espessos com mais de 100 μm de espessura e fitas com suporte de papel, oferecendo maior durabilidade e adequação para produção em massa. As fitas de base encerada e mistas, comumente utilizadas na indústria logística, geralmente possuem espessuras entre 4,5 e 20 μm, e as configurações com lâmina quadrada costumam apresentar melhor desempenho de corte.
A estrutura e os componentes principais determinam a capacidade do equipamento de manter a precisão a longo prazo. Estruturas robustas de ferro fundido ou aço de alta resistência absorvem vibrações com eficácia; as marcas dos rolamentos, trilhos e servomotores da transmissão refletem diretamente o compromisso do fabricante com a qualidade. Esses detalhes não são óbvios no início da operação do equipamento, mas após dois ou três anos, a taxa de degradação da precisão torna-se visivelmente diferente.
Estratégia de seleção abrangente: Leve isso para o lado pessoal
Combinando as características de seus próprios negócios, eles conseguem definir rapidamente a direção a seguir. Para pequenos lotes, prototipagem com múltiplas especificações ou cenários de pedidos curtos, a prioridade é dada à facilidade de troca de pedidos e posições de ferramentas programáveis, com velocidades de 100 a 150 m/min e precisão controlada em ±0,3 mm; a produção em massa de fitas padrão de grande largura concentra-se na operação contínua de alta velocidade e cortadores automáticos, com velocidades acima de 250 m/min e precisão em ±0,2 mm; fitas especiais ou à base de resina de alta qualidade exigem controle de baixa tensão, tratamento antiestático e configuração independente de eixo deslizante, com velocidades de 150 a 200 m/min e precisão de ±0,1 mm.
Uma última dica: por mais impressionante que seja a ficha técnica, usar seu próprio rolo de fita para fazer cortes de teste no local antes de comprar é a maneira mais eficaz de evitar problemas. Concentre-se na qualidade da borda nas especificações mais estreitas e mais largas, no desempenho do enrolamento durante paradas e partidas em alta velocidade e na estabilidade durante a operação contínua a longo prazo.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




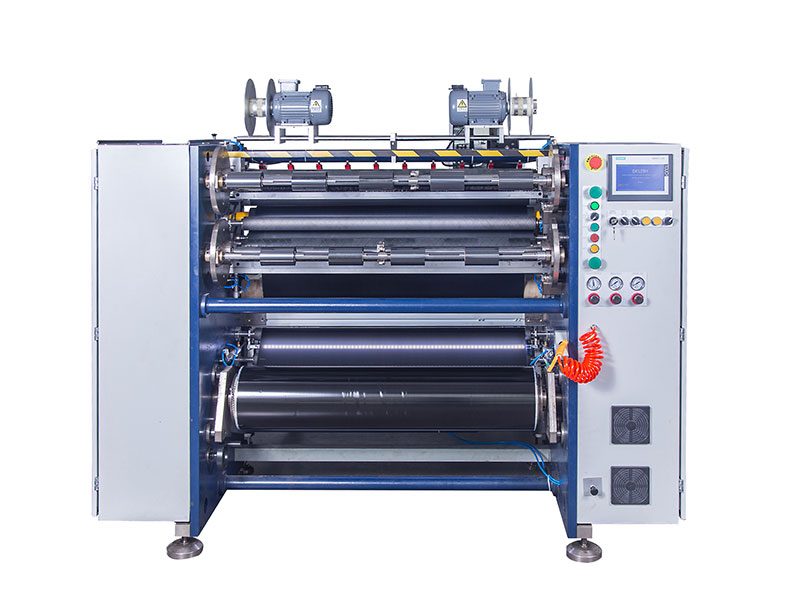 Máquina de corte de fita
 Máquina de corte de fita de código de barras
 Cortador de fita de transferência térmica semiautomático RSDS5 PLUS
 Cortador automático de fita de transferência térmica RSDS8 H PLUS
 Cortador automático de fita de transferência térmica RSDS6 PLUS
 Cortador de fita de transferência térmica semiautomático RSDS1 PLUS
 Rebobinador de fita para impressão de cartões
 Cortador de fita de transferência térmica semiautomático RSDS2 PLUS






