As fitas de transferência térmica são produtos enganosamente simples. Uma fita típica consiste em uma película base de PET, um revestimento resistente ao calor e uma camada de tinta, com espessura total variando de apenas 4,5 a 20 mícrons. No entanto, o processo de corte que transforma rolos jumbo em rolos prontos para impressão é onde a qualidade é preservada ou destruída. Uma máquina de corte mal escolhida pode produzir bordas rebarbadas que danificam as cabeças de impressão, larguras inconsistentes que causam desalinhamento na impressão ou tensão de enrolamento irregular que leva à quebra da fita durante a impressão em alta velocidade.
Para importadores, distribuidores e convertedores de etiquetas que avaliam equipamentos de corte de fitas de transferência térmica, o processo de seleção exige atenção a sete fatores críticos. Este guia resume as especificações técnicas e as considerações práticas que diferenciam máquinas prontas para produção de erros dispendiosos.
1. Precisão no Corte Longitudinal: A Base da Qualidade
A precisão do corte determina diretamente a consistência da largura e a qualidade das bordas. Os padrões da indústria classificam a precisão em três níveis: grau padrão de ±0,3–0,5 mm para etiquetas comerciais e aplicações logísticas; alta precisão de ±0,1 mm para etiquetas eletrônicas e industriais; e ultra-alta precisão de ±0,05 mm ou melhor para etiquetas médicas e fitas ultrafinas com menos de 10 mm.
O hardware por trás da precisão importa mais do que a ficha técnica sugere. Os componentes-chave incluem sistemas de controle de tensão capazes de manter flutuações dentro de ±2% dos valores definidos, eixos de corte com excentricidade radial inferior a 0,01 mm e lâminas de qualidade de fornecedores consolidados. Os compradores devem insistir em testes de corte com seu próprio material de fita, em vez de aceitar dados de laboratório. Uma máquina que atinge ±0,1 mm em material de demonstração pode ter dificuldades com a formulação específica de cera, mistura ou resina que o comprador pretende processar.
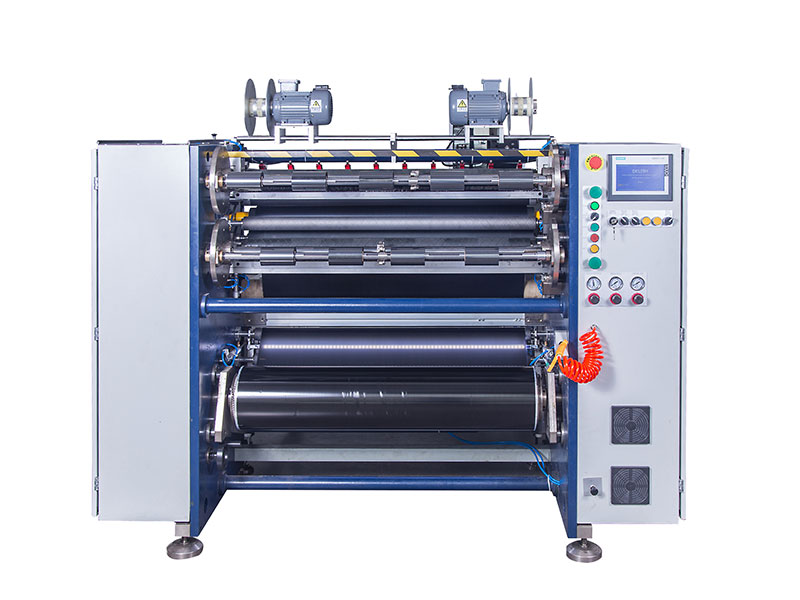
2. Velocidade de corte longitudinal: adequando a produtividade ao material
As especificações de velocidade exigem uma interpretação cuidadosa. O mercado se divide em três faixas práticas: modelos econômicos de baixa velocidade, de 50 a 100 m/min, para produção de pequenos lotes e com múltiplas variedades; máquinas universais de velocidade média, de 150 a 250 m/min, que atendem à maioria dos pedidos comerciais; e modelos de produção de alta velocidade, de 300 a 500 m/min, para operações contínuas de grande volume.
A ressalva crucial é que a velocidade útil depende muito da formulação da fita. Fitas à base de resina, com seus revestimentos mais duros e menor resistência, normalmente exigem velocidades de operação 20 a 30% menores do que as fitas à base de cera. Formulações de base mista ficam em um ponto intermediário. Uma máquina com velocidade nominal de 400 m/min pode se mostrar estável apenas a 250 m/min ao processar o produto real do comprador. A abordagem prática é solicitar um corte de teste no local com um lote de fita representativo, observando a precisão do controle de partida e parada e a qualidade do enrolamento na velocidade de produção pretendida.
3. Controle de Tensão: O Núcleo Operacional
O controle de tensão é amplamente considerado a "alma" dos equipamentos de corte de fitas. A película base de PET é extremamente fina e altamente sensível a variações de tensão. Tensão excessiva estica a película base, alterando as propriedades físicas da camada de tinta e causando o desprendimento de pó. Tensão insuficiente produz rugas que se manifestam como linhas brancas e marcas durante a impressão. Tensão inconsistente ao longo de um rolo cria o problema de "folga interna e tensão externa", que causa problemas de alimentação nas impressoras.
O controle de tensão totalmente automático em circuito fechado deve ser o requisito básico. Esses sistemas monitoram e ajustam a tensão em tempo real durante as etapas de desenrolamento, tração e rebobinamento. Para fitas ultrafinas com menos de 5 mícrons, os compradores devem verificar se a tensão mínima estável da máquina atende aos requisitos. No rebobinamento, os eixos deslizantes representam uma melhoria significativa em relação às alternativas mecânicas. Os eixos deslizantes pneumáticos com controle de torque independente por posição de enrolamento permitem o ajuste em tempo real conforme o diâmetro do rolo muda, eliminando efetivamente o desalinhamento e o telescopamento do núcleo.
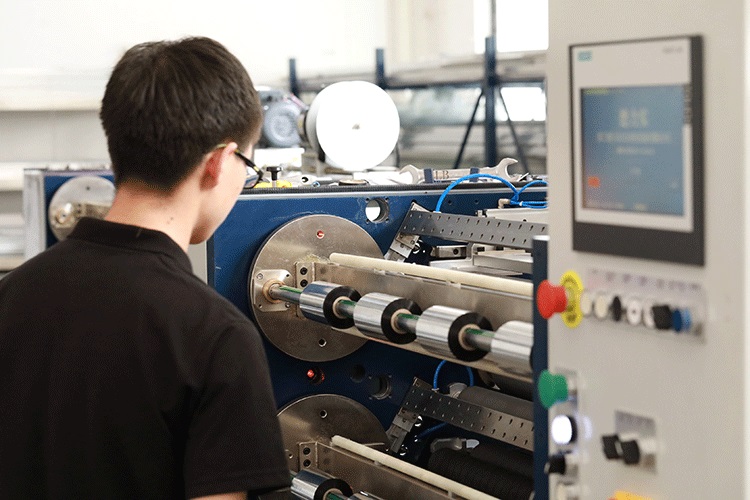
4. Tecnologia da Lâmina e Método de Corte
A seleção da lâmina segue uma regra simples baseada na espessura do material. Lâminas quadradas (tipo navalha) são adequadas para fitas com menos de 70 mícrons, proporcionando maior precisão e melhor uniformidade do corte. Lâminas redondas (tipo tesoura) são indicadas para materiais mais espessos, acima de 100 mícrons, e fitas com suporte de papel, oferecendo maior durabilidade.
O método de corte também influencia o projeto da máquina e a eficiência operacional. O corte com lâmina plana continua sendo comum em aplicações de transferência térmica, com sistemas automáticos de ajuste da lâmina agora disponíveis em modelos de ponta. Esses sistemas reduzem o tempo de preparação e minimizam erros humanos durante as trocas de formato. O design do suporte da lâmina também é importante: suportes com clipes magnéticos permitem trocas rápidas de largura sem ferramentas, uma vantagem prática para operações com múltiplas especificações.
5. Nível de automação e eficiência de troca de ferramentas
A automação impacta diretamente os custos de mão de obra, a velocidade de troca de formato e as taxas de desperdício. O mercado oferece três grandes categorias. As máquinas semiautomáticas exigem a inserção manual do filme e a configuração de parâmetros, sendo adequadas para produção em pequenos lotes e com múltiplas variedades. As máquinas totalmente automáticas adicionam recursos como ajuste automático da lâmina, manuseio de bobinas iniciais e finais, rebobinamento em torre e corte transversal. Os lançamentos recentes de produtos nessa categoria demonstram a tendência: posicionamento automático da lâmina, emenda pneumática e sistemas de rebobinamento em torre que permitem a produção contínua sem intervenção manual.
Para compradores que enfrentam pedidos cada vez mais fragmentados, a capacidade de troca rápida de ferramentas merece atenção especial. Máquinas com posições de ferramentas programáveis, eixos de liberação rápida e armazenamento de receitas reduzem o tempo de inatividade entre trabalhos. A ideia convencional de que a troca de ferramentas leva horas já não se aplica a equipamentos bem projetados — mas o comprador deve especificar esses recursos, pois eles não são universais.
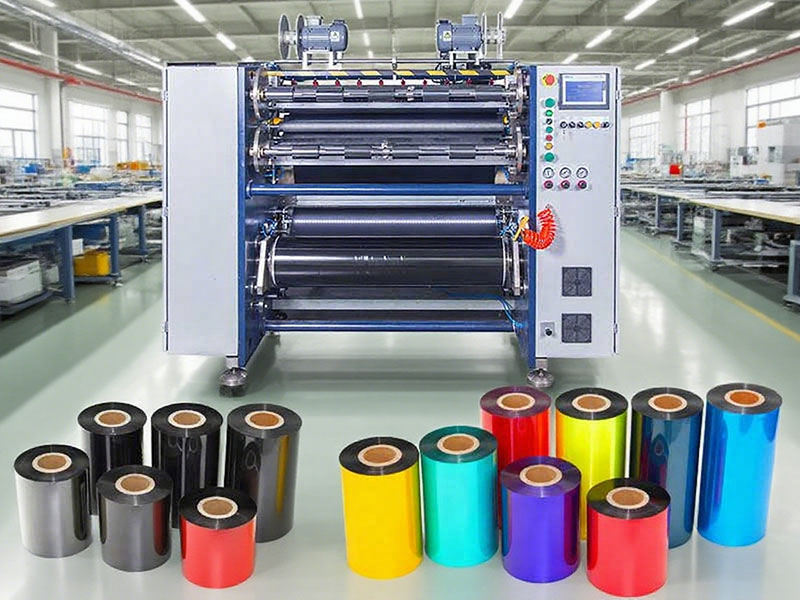
6. Qualidade de enrolamento e integridade do rolo acabado
A uniformidade do enrolamento é a especificação mais frequentemente negligenciada, embora determine o desempenho dos rolos acabados nas impressoras dos clientes. O desvio da face final deve ser controlado em, no mínimo, ±1 mm, com equipamentos de ponta atingindo ±0,5 mm. Problemas como extremidades em forma de sino, bordas serrilhadas e rugas internas são diretamente atribuídos a sistemas inadequados de controle de tensão e guia da bobina.
Sistemas ativos de correção de desvio, que utilizam sensores CCD ou ultrassônicos, mantêm o alinhamento correto da bobina durante toda a produção. Os sensores CCD funcionam bem para materiais transparentes e semitransparentes, enquanto os sensores ultrassônicos são adequados para fitas opacas. A configuração do eixo de rebobinagem também afeta a qualidade do rolo: eixos pneumáticos com diâmetros de 1 polegada e 0,5 polegada acomodam diferentes tamanhos de núcleo e materiais, melhorando a flexibilidade.
7. Qualidade da Construção e Avaliação de Fornecedores
A rigidez da estrutura e a seleção dos componentes determinam a retenção da precisão a longo prazo. Estruturas robustas de ferro fundido ou aço absorvem vibrações que, de outra forma, degradariam a qualidade do corte ao longo do tempo. As marcas dos componentes são um indicativo de qualidade: PLCs Siemens ou Mitsubishi, servomotores Taiwan Delta ou Sanyo, guias lineares THK ou NSK e lâminas Schober ou Tachi demonstram o compromisso do fabricante com a durabilidade.
Além do hardware, a avaliação do fornecedor deve abranger os procedimentos de teste e a documentação. Solicitar medições de excentricidade do eixo da lâmina, dados de concentricidade do mandril e relatórios de calibração de tensão fornece evidências objetivas antes do envio. O tempo de resposta e as taxas de recompra oferecem indicadores práticos da qualidade do suporte pós-venda. Os compradores também devem esclarecer as providências relativas ao treinamento e à disponibilidade de peças de reposição, visto que esses fatores influenciam o custo total de propriedade mais do que o preço inicial.
Tomando a decisão
Nenhuma especificação isolada determina a máquina ideal. Um convertedor que produz grandes volumes de fitas de cera padrão para etiquetas de logística tem prioridades diferentes de um produtor especializado que trabalha com fitas de resina ultrafinas para dispositivos médicos. A abordagem disciplinada consiste em definir primeiro os requisitos reais de produção — tipos de materiais, faixas de espessura, tolerâncias de largura e volume anual — e, em seguida, avaliar as máquinas com base nesses critérios. O corte de teste com materiais representativos continua sendo o teste mais confiável. Para compradores B2B, essa diligência transforma um investimento de capital de uma aposta em um ativo estratégico.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Máquina de corte de fita de código de barras
 Cortador de fita de transferência térmica semiautomático RSDS5 PLUS
 Cortador automático de fita de transferência térmica RSDS8 H PLUS
 Cortador automático de fita de transferência térmica RSDS6 PLUS
 Cortador de fita de transferência térmica semiautomático RSDS1 PLUS
 Cortador de película solar
 Cortador de fita de transferência térmica semiautomático RSDS2 PLUS
 Cortador automático de fita de transferência térmica RSDS8 PLUS






