O corte longitudinal da fita de transferência térmica é a etapa final — e mais crítica — na conversão de fitas. Um rolo jumbo largo precisa ser cortado em rolos estreitos que se ajustem a modelos específicos de impressoras, e qualquer incompatibilidade entre a máquina de corte longitudinal e os requisitos de produção se manifesta posteriormente como defeitos de impressão, quebra da fita ou desperdício de material. Com substratos de fita agora tão finos quanto 4,5 mícrons, escolher a rebobinadeira/cortadora certa não é simplesmente uma questão de comparar preços.
Este guia aborda os principais parâmetros, configurações de hardware e etapas práticas de avaliação que convertedores e fabricantes de ribbons devem considerar antes de investir em uma máquina de corte de ribbons de transferência térmica.

Comece pelo material, não pela máquina.
O tipo de fita que você processa com mais frequência deve determinar a especificação. As fitas à base de cera são relativamente macias e toleram velocidades de corte mais altas e configurações de tensão mais flexíveis. As fitas à base de resina, com seus revestimentos mais duros e menor resistência, normalmente exigem velocidades 20 a 30% menores do que as fitas de cera e demandam um controle de tensão mais preciso. As fitas híbridas de cera e resina ficam entre esses extremos.
A espessura também importa. As fitas de transferência térmica padrão variam de 4 a 20 mícrons, mas substratos finos com menos de 5 mícrons são especialmente sensíveis a flutuações de tensão e exigem máquinas equipadas com controle de tensão cônica e sistemas de rolos de baixa inércia. Se sua linha de produtos inclui tanto fitas comerciais padrão quanto filmes especiais ultrafinos, priorize equipamentos com uma ampla faixa de tensão bem controlada, em vez de um otimizado para um único tipo de material.
Precisão de corte longitudinal: o limiar de qualidade
A precisão do corte determina a consistência da largura e a qualidade das bordas, o que afeta diretamente o desempenho da fita na impressora. Rebarbas ou bordas ásperas podem danificar as cabeças de impressão, enquanto desvios na largura causam deslocamento da impressão ou desalinhamento da fita durante a impressão em alta velocidade.
Os níveis de precisão da indústria se dividem aproximadamente da seguinte forma:
• Grau econômico (±0,2–0,5 mm)Adequado para etiquetas comerciais convencionais, logística e aplicações de gerenciamento de armazéns.
• Alta precisão (±0,1 mm)O padrão para etiquetas eletrônicas de precisão, rastreabilidade farmacêutica e aplicações industriais em geral.
• Ultra-alta precisão (±0,05 mm)Necessário para etiquetas médicas, códigos de barras de alta resolução e fitas ultrafinas com menos de 10 mm.
Ao avaliar alegações de precisão, solicite ao fabricante que realize um corte de teste utilizando seu próprio rolo mestre de fita. Meça a variação de largura com um paquímetro em pelo menos 10 rolos consecutivos e inspecione as bordas de corte em busca de rebarbas ou delaminação do revestimento. As tabelas de parâmetros refletem condições ideais; seu material reflete a realidade.
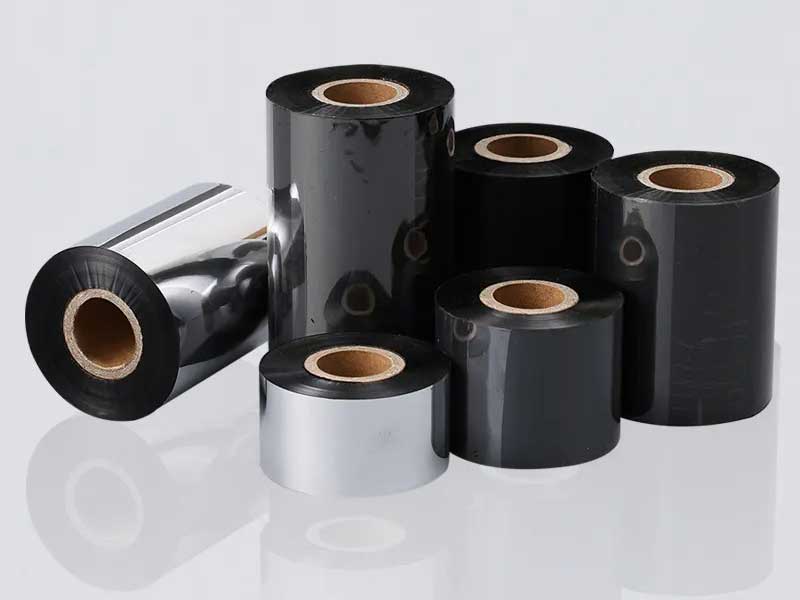
Controle de tensão: a essência da qualidade de corte
O controle da tensão é amplamente considerado o fator mais importante no corte de fitas. A película base de PET é extremamente fina e comporta-se elasticamente sob carga. Tensão excessiva estica e deforma o substrato, causando rachaduras na camada de tinta e desprendimento de pó que contamina as cabeças de impressão. Tensão insuficiente produz rolos frouxos e enrugados que geram linhas brancas ou marcas durante a impressão. Tensão irregular leva ao telescopamento ou desalinhamento do núcleo.
Para uma produção focada na qualidade, priorize um sistema de controle de tensão totalmente automático em circuito fechado, que normalmente combina um CLP com servomotores. Essa configuração monitora e ajusta a tensão em tempo real durante as etapas de desenrolamento, tração e enrolamento, mantendo as flutuações dentro de ±2% do valor definido. Para substratos finos, procure sistemas que incorporem tensão cônica — tensão que diminui dinamicamente à medida que o diâmetro de enrolamento aumenta — para evitar a fluência interna e o defeito "apertado por dentro, frouxo por fora".
No que diz respeito ao rebobinamento, os eixos deslizantes são essenciais para a produção com múltiplas especificações. Cada estação de enrolamento possui um anel deslizante independente que ajusta o torque conforme o diâmetro do rolo varia, mantendo a dureza consistente do núcleo à superfície. Os eixos deslizantes pneumáticos oferecem maior precisão de controle do que as versões mecânicas e representam um investimento adicional valioso caso haja troca frequente de especificações.
Velocidade de corte: adequar a produção às realidades do material.
A velocidade máxima nominal é a especificação mais divulgada no mercado e a menos significativa quando analisada isoladamente. O que importa é a velocidade estável e repetível que sua máquina consegue manter com os materiais que você utiliza.
Como quadro de referência:
• 50–100 m/minProdução de nível básico e em pequenos lotes, adequada para convertedores que estão testando o mercado ou lidando com mudanças frequentes de pedidos.
• 150–250 m/minA gama de produtos mais utilizada para a maioria das encomendas comerciais de fitas de transferência térmica.
• 300–500 m/min:Produção contínua de alto volume, normalmente combinada com manuseio automatizado de bobinas e rebobinagem em torre.
As fitas de resina provavelmente funcionarão na faixa inferior de qualquer máquina, enquanto as fitas de cera podem funcionar em velocidades mais altas. Quando um fabricante informar uma velocidade máxima, pergunte em quais condições de material e tensão essa velocidade foi alcançada. Em seguida, teste com sua própria fita nessa velocidade e avalie o controle de partida e parada, a precisão do enrolamento e a qualidade das bordas.
Nível de automação: de manual a totalmente automático
A configuração da automação afeta diretamente o custo da mão de obra, a eficiência da troca de ferramentas e a taxa de refugo. O nível ideal depende do perfil dos seus pedidos e dos seus planos de crescimento.
As máquinas de nível básico exigem mais ajustes e manuseio manual. São adequadas para novas convertedoras, pequenas oficinas ou operações com volume de pedidos moderado e mudanças frequentes nas especificações. A desvantagem é o menor custo inicial em relação à maior carga de trabalho do operador e à possível menor consistência na qualidade dos rolos.
As máquinas automáticas de alta velocidade adicionam recursos como ajuste automático de lâminas, manuseio automático de guias/rebobinadores, rebobinamento em torre e corte transversal. Isso reduz as operações manuais repetitivas e melhora a consistência entre rolos, o que é importante ao atender distribuidores ou clientes OEM com requisitos rigorosos de entrega e qualidade. Uma máquina de corte longitudinal de fitas de transferência térmica totalmente automática pode realizar operações de processo completo, incluindo alimentação automática, inversão de bobina e aplicação do filme, mas o investimento só se justifica quando o volume de produção o justifica.
Uma solução intermediária: máquinas semiautomáticas com posicionamento de ferramentas servoacionado e predefinições programáveis reduzem o tempo de troca sem o custo total da automação. Essa configuração funciona bem para convertedores que trabalham com múltiplas especificações, mas não têm o volume necessário para uma linha totalmente automática.

Sistema de ferramentas e qualidade de enrolamento
O método de corte afeta a qualidade da borda, a geração de poeira e a vida útil da ferramenta. O corte com lâmina (faca quadrada) é geralmente preferido para fitas finas com menos de 70 mícrons, oferecendo maior precisão e bordas mais lisas. Sistemas de corte com faca circular funcionam bem para materiais mais espessos e algumas fitas à base de resina.
A precisão do enrolamento é uma especificação frequentemente negligenciada que afeta a eficiência da embalagem e a carga da impressora. O desvio da face final deve ser controlado dentro de ±1 mm, com equipamentos de ponta atingindo ±0,5 mm. Defeitos como extremidades em forma de sino, bordas serrilhadas ou rugas internas indicam controle de tensão ou sistemas de correção inadequados. Um sistema ativo de correção de desvio, utilizando sensores fotoelétricos ou ultrassônicos, mantém a bobina alinhada durante o desenrolamento e o corte, evitando o desvio das bordas que se agrava e causa defeitos de enrolamento.
Lista de verificação de avaliação prática
Antes de efetuar a compra, siga estes passos:
1. Faça um corte de teste com o seu material.Forneça amostras da sua fita mais desafiadora — normalmente a especificação mais fina ou com maior teor de resina — e avalie a consistência da largura, a qualidade da borda e a resistência ao enrolamento.
2. Verificar a arquitetura de controle de tensãoPergunte se o sistema utiliza controle servo de malha fechada ou freios de partículas magnéticas de malha aberta. Para uma produção de qualidade, a malha fechada é o padrão.
3. Verifique a compatibilidade do núcleoConfirme se a máquina processa núcleos de 1 polegada e 1/2 polegada, que são as duas especificações padrão para rolos acabados de fita de transferência térmica.
4. Avaliar a eficiência da troca de ferramentasSe você trabalha com várias larguras de usinagem, avalie a rapidez e a repetibilidade com que os porta-ferramentas podem ser reposicionados. O ajuste CNC servoacionado com reposicionamento de ±0,05 mm é uma vantagem significativa.
5. Considere o crescimento futuroUma máquina que mal atende à capacidade atual pode se tornar um gargalo em um ano. O custo de uma atualização posterior normalmente excede o valor adicional pago por uma máquina ligeiramente mais capaz agora.
A máquina de corte de fitas de transferência térmica ideal equilibra precisão, velocidade e automação com o seu perfil de produção real. Ao priorizar o controle de tensão e a qualidade do enrolamento em vez de apenas números de velocidade, e ao insistir em cortes de teste com materiais reais, você pode selecionar um equipamento que forneça rolos acabados consistentes e proteja as operações de impressão dos seus clientes.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


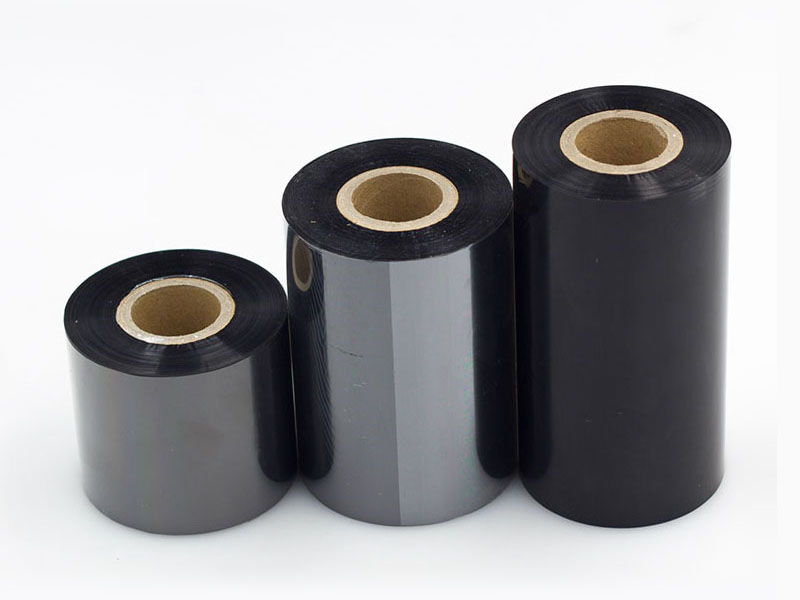
 Máquina de corte de fita de código de barras
 Cortador de fita de transferência térmica semiautomático RSDS5 PLUS
 Cortador automático de fita de transferência térmica RSDS8 H PLUS
 Cortador automático de fita de transferência térmica RSDS6 PLUS
 Cortador de fita de transferência térmica semiautomático RSDS1 PLUS
 Cortador de película solar
 Cortador de fita de transferência térmica semiautomático RSDS2 PLUS
 Cortador automático de fita de transferência térmica RSDS8 PLUS






