Introdução
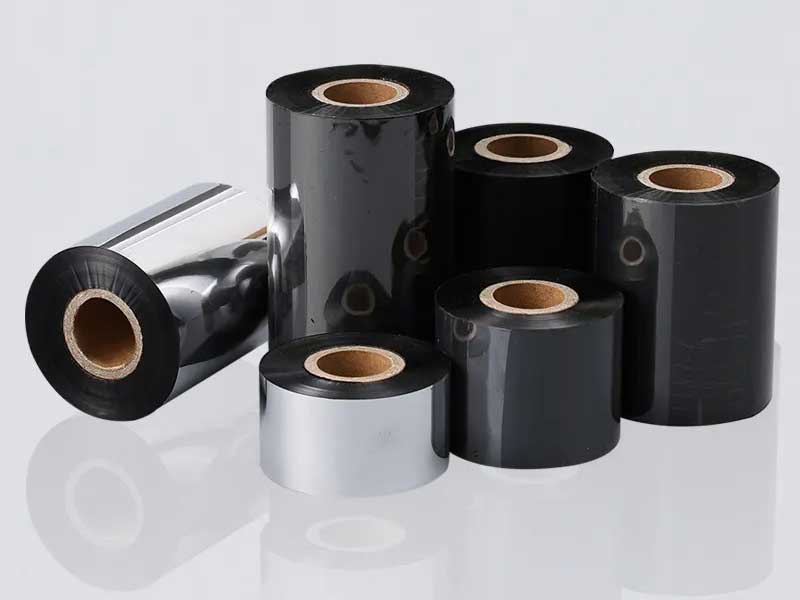
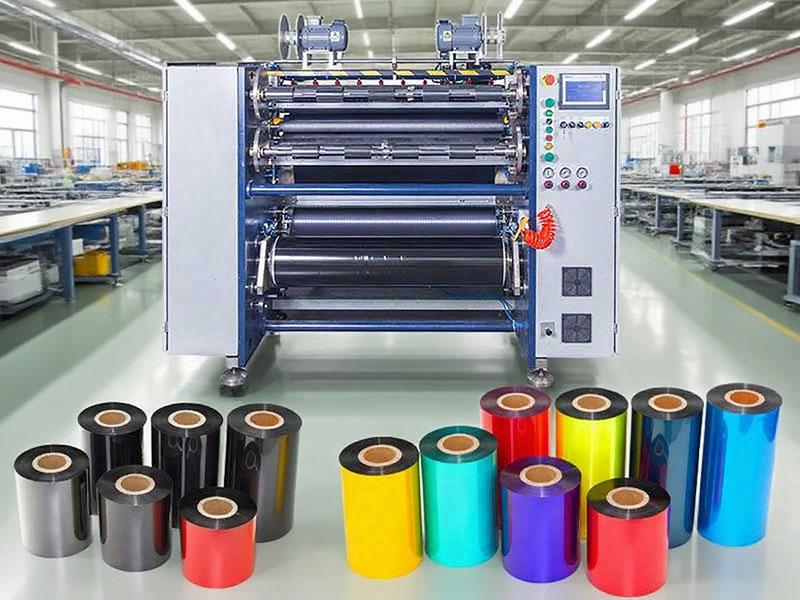
As fitas de transferência térmica são produtos enganosamente simples. Em sua essência, encontram-se uma película base de PET ultrafina — tipicamente com apenas 4,5 a 20 mícrons de espessura — revestida com uma camada resistente ao calor e uma tinta termossensível. O processo de corte transforma rolos jumbo largos em rolos estreitos que se encaixam em impressoras de código de barras, aplicadores de etiquetas e sistemas de codificação industrial.
Esta etapa final de conversão é implacável. Uma máquina que opera "rápida o suficiente" no papel pode produzir bordas com rebarbas microscópicas que danificam progressivamente as cabeças de impressão. Uma unidade que mantém a tolerância de largura em uma amostra de teste pode apresentar desvios durante uma produção completa, criando rolos que causam desalinhamento da fita e desperdício de etiquetas. A diferença entre uma operação de conversão lucrativa e uma que gera um grande desperdício de material geralmente se resume a três parâmetros: largura de corte, velocidade de operação e controle de tensão.
Este guia explica o que os compradores precisam saber sobre cada parâmetro — não apenas os números, mas também as implicações práticas para a qualidade da produção, a compatibilidade dos materiais e o custo total de propriedade.

Largura de corte: Mais do que um número
A tolerância de largura determina a adequação da aplicação.
A largura de corte especificada de uma máquina — normalmente expressa como um intervalo de um mínimo a um máximo — é apenas metade da história. A especificação mais importante é a tolerância de largura: quanta variação a máquina pode suportar consistentemente ao longo de um rolo inteiro.
O setor geralmente reconhece três níveis de precisão:
| Grau de precisão | Faixa de tolerância | Aplicações típicas |
| Padrão | ±0,3 a 0,5 mm | Etiquetas comerciais, logística, armazenagem |
| Alta precisão | ±0,1 mm | Eletrônica de precisão, etiquetagem industrial geral |
| Ultra-alta precisão | ±0,05 mm ou mais apertado | Etiquetas médicas, fitas ultrafinas (<10 mm) |
Por que isso importa? Uma fita com largura nominal de 50 mm, mas com variação de ±0,5 mm, ainda pode ser carregada em uma impressora, porém a pressão de contato da cabeça de impressão será irregular. Na impressão de códigos de barras ou QR codes de alta resolução, mesmo uma variação de 0,2 mm pode causar deslocamento da impressão ou transferência parcial da imagem. Para fitas à base de resina — frequentemente usadas em aplicações que exigem resistência química ou térmica — a consistência da largura é ainda mais crítica, pois o revestimento mais rígido torna a fita menos tolerante a desalinhamentos.
Ajuste a largura ideal para o seu mix de produtos.
A largura de corte de uma máquina deve abranger não apenas os produtos atuais, mas também a provável direção da sua carteira de pedidos. Os modelos básicos podem oferecer uma faixa fixa ou estreita, enquanto as máquinas de uso geral normalmente ajustam-se de 10 mm a 300 mm ou mais, utilizando porta-ferramentas móveis.
Para operações de produção de fitas ultrafinas (≤5 mm), os requisitos de equipamento mudam. A rigidez lateral diminui drasticamente nessas larguras, tornando a fita sensível à menor flutuação de tensão ou vibração mecânica. A produção de fitas ultrafinas exige rolos microguia, dispositivos antivibração e, frequentemente, unidades de enrolamento independentes servoacionadas, em vez de um único eixo acionado.
Dependências ocultas do parâmetro de largura
Duas características de hardware determinam se uma máquina pode realmente atingir a tolerância de largura nominal na produção diária:
Qualidade das ferramentas e excentricidade radial. A excentricidade radial do eixo da ferramenta deve ser controlada dentro de 0,01 mm. Quanto menor a excentricidade, mais limpa será a borda do corte. Pastilhas de alta qualidade de fornecedores consolidados não só duram mais, como também produzem menos rebarbas — os defeitos microscópicos nas bordas que desgastam gradualmente as cabeças de impressão térmica.
Sistema de correção. A detecção da posição da borda por meio de visão CCD ou sensores ultrassônicos permite que a máquina ajuste automaticamente o percurso da fita e evite desvios. A correção por CCD é adequada para materiais transparentes ou semitransparentes, enquanto os sensores ultrassônicos funcionam melhor com fitas opacas. Sem um sistema de correção funcional, a tolerância de largura é um valor teórico, não uma realidade de produção.
Velocidade: o parâmetro de eficiência que exige ceticismo
Entendendo as classificações de velocidade
A velocidade de corte longitudinal é normalmente expressa em metros por minuto (m/min). Os segmentos de mercado são aproximadamente os seguintes:
| Classe de velocidade | Faixa | Ideal para |
| economia de baixa velocidade | 50–100 m/min | Pequenos lotes, produção de alta variedade |
| universal de velocidade média | 150–250 m/min | A maioria dos pedidos comerciais |
| Produção em alta velocidade | 300–500 m/min | Produção contínua em grande volume |
Os modelos de alta velocidade — alguns com classificação de até 450 ou 500 m/min — oferecem uma produtividade impressionante no papel. Mas o alerta do guia do comprador é universal em todas as fontes: a velocidade máxima nominal não é a mesma que a velocidade de produção utilizável.
O material dita a velocidade no mundo real
A composição química do revestimento da fita tem um impacto direto na velocidade com que ela pode operar de forma confiável:
• Fitas à base de ceraPonto de fusão mais baixo, textura relativamente macia. Normalmente, podem ser processados nas velocidades mais altas da máquina.
• Fitas de cera-resina (híbridas):Com uma proporção maior de resina, geralmente requerem velocidades 10 a 20% menores do que as fitas à base de cera.
• Fitas à base de resina:Revestimento rígido, menor resistência. Normalmente, essas fitas precisam operar em velocidades 20 a 30% menores do que as fitas à base de cera para evitar rachaduras nas bordas, descamação da tinta ou defeitos relacionados à tensão.
Uma máquina com velocidade nominal de 400 m/min pode ser perfeitamente capaz de processar sua fita de resina a 280 m/min. Mas se essa mesma máquina custar significativamente mais do que um modelo de 250 m/min — e você trabalha principalmente com a conversão de fitas de resina — o custo adicional pode não se traduzir em produtividade proporcional.
Estabilidade em velocidades máximas
Compradores experientes avaliam a velocidade sob uma perspectiva diferente: quão estável é a máquina nas velocidades que você realmente utilizará? Uma unidade que anuncia 450 m/min, mas exige ajustes constantes de tensão e intervenções corretivas a 300 m/min, é menos produtiva do que uma máquina de 250 m/min que opera sem supervisão.
Os fatores críticos são a precisão do controle de partida e parada e a estabilidade da tensão durante a aceleração e a desaceleração. Acelerações e desacelerações rápidas introduzem forças inerciais que podem causar estiramento ou afrouxamento instantâneo da fita. Máquinas com compensação de avanço de aceleração ajustam ativamente o torque durante as mudanças de velocidade para neutralizar essas forças.
Ao avaliar uma máquina, solicite ao fabricante que realize um teste com o seu material de fita a 80% da velocidade máxima nominal da máquina. Observe a qualidade do enrolamento, a condição das bordas e se ocorrem alarmes ou intervenções manuais durante o teste.
Tensão: A Alma da Qualidade de Corte
Por que o controle da tensão é inegociável
Se a tolerância de largura define as dimensões finais do rolo, o controle de tensão determina se a fita resistirá ao transporte até a impressora. O filme base de PET é extremamente sensível à tensão — tensão excessiva causa estiramento irreversível, tensão insuficiente faz com que a fita enrugue ou deslize.
As consequências do controle inadequado da tensão se manifestam de maneiras previsíveis:
• Tensão excessiva:Alongamento da película base, microfissuras na camada de tinta, defeitos na qualidade de impressão que podem não aparecer até que o usuário final utilize a fita. Fitas esticadas são essencialmente descartadas.
• Tensão insuficienteEnrugamento, desvio nas bordas, enrolamento irregular e rolos "telescópicos" ou em "formato de torre" que causam problemas de alimentação a jusante.
• Tensão flutuante:Rebarbas intermitentes, dureza inconsistente dos rolos e o temido perfil "solto por dentro, apertado por fora".
Mais de 50% dos problemas de planicidade do enrolamento estão relacionados ao controle da tensão.
Circuito aberto versus circuito fechado: uma distinção crucial
O controle de tensão em circuito aberto — como uma embreagem magnética a pó ajustada manualmente — define uma tensão nominal no início da produção. Mas, à medida que o diâmetro do rolo de desenrolamento diminui, a tensão aumenta naturalmente, a menos que haja intervenção. Um rolo que funciona perfeitamente no início do turno pode estar produzindo fita esticada no meio da tarde.
O controle de tensão em circuito fechado utiliza sensores de tensão para medir continuamente a tensão real da bobina e ajustar o torque do motor em tempo real. A flutuação pode ser mantida dentro de ±2% do valor definido. Isso não é um recurso de luxo — é o requisito básico para uma qualidade consistente.
Para operações que levam a sério as taxas de rendimento, o controle servo em malha fechada com unidades de enrolamento independentes é um investimento que vale a pena. Cada posição de enrolamento pode ajustar o torque com base no diâmetro do seu próprio rolo, eliminando o problema do "núcleo", onde as camadas internas ficam frouxas enquanto as externas ficam apertadas.
Tensão cônica: o detalhe que diferencia o bom do excelente.
À medida que o rolo de rebobinagem cresce, a pressão nas camadas internas também aumenta. Sem compensação, a fita mais interna pode ficar comprimida, causando transferência de tinta ou bloqueio. O controle de tensão cônica reduz gradualmente a tensão de enrolamento conforme o diâmetro do rolo aumenta — geralmente começando em 12 N e caindo para 8 N para um rolo com diâmetro externo de 300 mm.
O coeficiente de conicidade específico varia de acordo com o material e o tamanho do rolo, mas o princípio é universal: a tensão de enrolamento deve diminuir à medida que o rolo aumenta de tamanho. Máquinas sem controle de tensão de conicidade deixam esse ajuste crítico a cargo da experiência do operador ou aceitam a variação de qualidade resultante.
Eixos deslizantes e enrolamento independente
Para a produção com múltiplas especificações — corte simultâneo de um rolo jumbo em diversas larguras finais diferentes — cada estação de enrolamento enfrenta condições de carga distintas. Um eixo deslizante pneumático permite que cada unidade de enrolamento mantenha seu próprio torque ideal por meio de anéis deslizantes independentes.
Isso é particularmente valioso para a produção de fitas de alta qualidade e para operações que frequentemente alteram as especificações. A alternativa — um único eixo de acionamento com diferenciais mecânicos — oferece menos precisão e requer mais manutenção.
Integrando Largura, Velocidade e Tensão em uma Decisão de Compra
Esses três parâmetros não operam de forma independente. As ambições de velocidade são limitadas pela capacidade de controle de tensão. A precisão da largura depende da estabilidade da tensão. O comprador que avalia cada um isoladamente corre o risco de adquirir uma máquina que se destaca em uma dimensão, mas deixa a desejar nas outras.
Um Quadro de Avaliação Prático
Passo 1: Defina sua realidade materialQuais são os tipos de fita predominantes na sua produção: cera, cera-resina ou resina? Quais são as larguras e tolerâncias exigidas pelos seus clientes? Quais as dimensões dos rolos jumbo que você receberá?
Etapa 2: Adeque a velocidade ao material, não ao marketing.Se você trabalha principalmente com fitas de resina, uma máquina de 500 m/min oferece pouca vantagem em relação a uma unidade de 250 m/min bem construída — você operará em velocidades semelhantes. Invista a diferença em controle de tensão e automação.
Etapa 3: Priorize o controle da tensão em detrimento das especificações de pico.Uma máquina com controle de tensão em circuito fechado, tensão cônica e enrolamento por eixo deslizante produzirá consistentemente mais do que uma máquina mais rápida que não possua esses recursos.
Passo 4: Insista em um teste com seu material.Traga seu próprio rolo mestre de fita. Teste a tolerância de largura real, a condição da borda e a qualidade do enrolamento em velocidades realistas. Tabelas de parâmetros são marketing; amostras são evidência.
Etapa 5: Calcule o custo total de propriedade, não o preço de compra.Uma máquina com preço 20% menor, mas que produz uma taxa de refugo de 5 a 8%, custará mais ao longo de dois anos do que uma unidade de preço mais elevado com uma taxa de refugo de 1,5%.
Conclusão
A máquina de corte de fitas de transferência térmica é um instrumento de precisão para um material exigente. A tolerância de largura determina se a fita acabada funcionará na impressora. A velocidade determina a produtividade — mas apenas na medida em que o controle de tensão permita uma operação estável. O controle de tensão é a capacidade fundamental que torna a largura e a velocidade relevantes.
Para os compradores, a conclusão prática é simples: avaliem as máquinas pela sua capacidade de processar os seus materiais específicos nas velocidades de produção realistas, e não pelas especificações de laboratório. Uma máquina que opera a 250 m/min com uma tolerância de largura consistente de ±0,1 mm e controlo de tensão em circuito fechado irá gerar uma operação de conversão mais rentável do que uma unidade de 500 m/min que requer intervenção constante para produzir bobinas comercializáveis.
Sobre o autor
Este guia foi compilado a partir de recursos técnicos da indústria e documentação de seleção de equipamentos para profissionais de conversão de fitas de transferência térmica. As especificações e recomendações devem ser validadas de acordo com seus requisitos de produção específicos e as características do material.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Máquina de corte de fita de código de barras
 Cortador de fita de transferência térmica semiautomático RSDS5 PLUS
 Cortador automático de fita de transferência térmica RSDS8 H PLUS
 Cortador automático de fita de transferência térmica RSDS6 PLUS
 Cortador de fita de transferência térmica semiautomático RSDS1 PLUS
 Cortador de película solar
 Cortador de fita de transferência térmica semiautomático RSDS2 PLUS
 Cortador automático de fita de transferência térmica RSDS8 PLUS






