A folha de estampagem a quente é um material fundamental para aprimorar a qualidade dos produtos nas indústrias de embalagens e impressão, e a precisão do seu corte afeta diretamente os resultados da estampagem a quente subsequente. A máquina de corte de folha de estampagem a quente é o equipamento principal para cortar bobinas largas em bobinas estreitas, conforme necessário. Este artigo abordará, desde o princípio, todo o processo operacional e os principais aspectos técnicos da máquina de corte.
1. Conheça seu equipamento
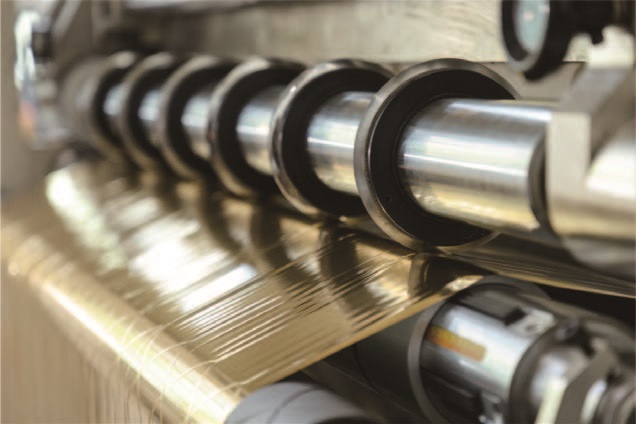
Antes de iniciar as operações, é necessário familiarizar-se com a estrutura principal da máquina de corte de folhas para estampagem a quente. Este equipamento é composto principalmente pelos seguintes componentes:
• Carretel de roloUtilizado para armazenar grandes rolos de matéria-prima para estampagem a quente, essencialmente um "armazém de matéria-prima".
• Grupo de rolos de tração: responsável pelo transporte suave do material
• Conjunto de lâminas de corteO componente principal de corte (geralmente lâminas circulares) corta grandes seções de material.
• CarretelRecolha os rolos acabados após o corte.
• Sistema de controle de tensãoAjusta a tensão do material durante a operação para evitar rachaduras ou enrugamento.
• Dispositivo de medição de comprimento: Mede o comprimento de corte
2. Preparação antes do arranque: Segurança em primeiro lugar
A segurança é o pré-requisito para o funcionamento. Antes de ligar a máquina, as seguintes verificações devem ser realizadas:
proteção pessoalUse roupas de trabalho justas e aperte bem os punhos. O uso de luvas é estritamente proibido ao manusear peças rotativas (para evitar que elas rolem). Cabelos compridos devem ser presos dentro do chapéu. Recomenda-se o uso de óculos de proteção para evitar que detritos sejam projetados.
Inspeção de equipamentosLimpe a carcaça da máquina e os detritos ao redor; verifique se há lascas ou desgaste na lâmina; certifique-se de que todos os parafusos e braçadeiras estejam apertados; verifique se a pressão do ar na passagem de ar atende ao padrão (geralmente 0,5-0,7 MPa); confirme se o botão de parada de emergência está funcionando corretamente.
Em relação à inspeção de materiaisConfirme se o rolo de folha de estampagem a quente a ser cortado está intacto em termos de aparência, sem rugas, danos ou umidade, e se as especificações correspondem aos requisitos do pedido.
3. Carregamento e penetração do filme
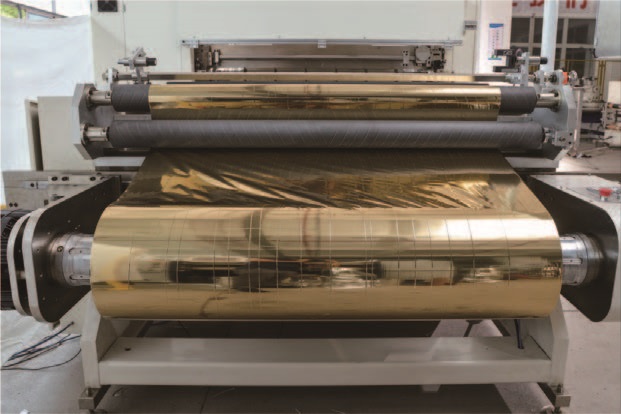
Levante o rolo grande de folha de ouro para estampagem a quente e coloque-o no suporte de desenrolamento. Posicione-o no rolo de desenrolamento e trave a pinça para garantir que o rolo de matéria-prima esteja alinhado com o eixo central do equipamento, evitando vibrações excêntricas durante a operação.
O caminho de penetração do filme é: rolo guia de desenrolamento → rolo de detecção de tensão → conjunto de facas de corte → cada rolo guia de enrolamento. Finalmente, a ponta do material é fixada plana ao tubo central de enrolamento e presa em dois ou três pontos com fita adesiva. Durante o processo de penetração do filme, o material deve ser mantido plano, sem torcer ou virar.
Aviso de segurançaA alimentação e a penetração do filme devem ser realizadas com o equipamento completamente desligado; a operação manual durante o funcionamento é estritamente proibida.
4. Configurações de parâmetros: iniciantes começam devagar e depois aumentam a intensidade de forma constante.
Com base na folha de processo, os seguintes parâmetros principais são definidos no painel de controle:
| Itens de parâmetro | Valor de referência/recomendação | Explicação |
| Largura de corte | Conforme as especificações do pedido (normalmente de 5 a 200 mm) | Ajuste a posição do suporte da ferramenta e confirme com um paquímetro. |
| Comprimento da espiral | De acordo com os requisitos do pedido | Defina a contagem de metros para cada rolo pequeno. |
| Aumentando a tensão | 20-50N (valor de referência para iniciantes) | A folha de estampagem a quente é relativamente fina, portanto a tensão deve ser baixa, e não muito alta; se for muito alta, pode romper facilmente ou causar "manchas brancas". |
| Velocidade de corte | A primeira vez é de 30 a 50 metros por minuto. | Comece com um corte de teste lento e, em seguida, aumente a velocidade à medida que se tornar proficiente. |
A pressão da lâmina deve ser moderada: se a pressão for muito superficial, o corte não parará; se for muito profunda, danificará a lâmina ou causará rebarbas.
5. Corte de teste e confirmação da primeira peça
Este é o passo mais fácil de ser ignorado, mas crucial para iniciantes:
1. Operação de deslocamento rápido:Deixe o equipamento se mover 1 a 2 metros primeiro e, em seguida, pare imediatamente.
2. Inspeção de QualidadeVerifique se o corte está limpo e sem rebarbas e use um paquímetro para medir se a largura atende aos padrões (o erro geralmente é controlado dentro de ±0,5 mm).
3. Otimização de ajuste finoSe houver rebarbas, geralmente é devido a lâminas cegas ou pressão muito baixa; se houver rugas, reduza a tensão adequadamente.
Testes repetidos de corte e ajuste até que a qualidade atenda aos padrões antes de entrar na produção formal.
6. Operação e monitoramento oficiais
Após confirmar que o corte de teste está correto, siga os passos abaixo:
1. Ligue o equipamento, seguindo o princípio de "movimento rápido → desacelerar → normal" e aumente gradualmente a velocidade até atingir a velocidade definida.
2. Observe atentamente as condições de operação do material durante todo o processo: não deve haver desalinhamento, enrugamento, aderência ou ruídos anormais.
3. Verifique a face da extremidade de rebobinagem em intervalos regulares para garantir que esteja bem acabada.
4. Se ocorrer alguma anormalidade, pressione imediatamente o botão de parada de emergência e aguarde até que o equipamento pare completamente antes de prosseguir.
É estritamente proibido: Enquanto o equipamento estiver em funcionamento, é absolutamente proibido tocar nas lâminas giratórias, nas superfícies dos rolos ou nos materiais em movimento; Não limpe a superfície do rolo giratório com um pano.
7. Descarregamento e Acabamento
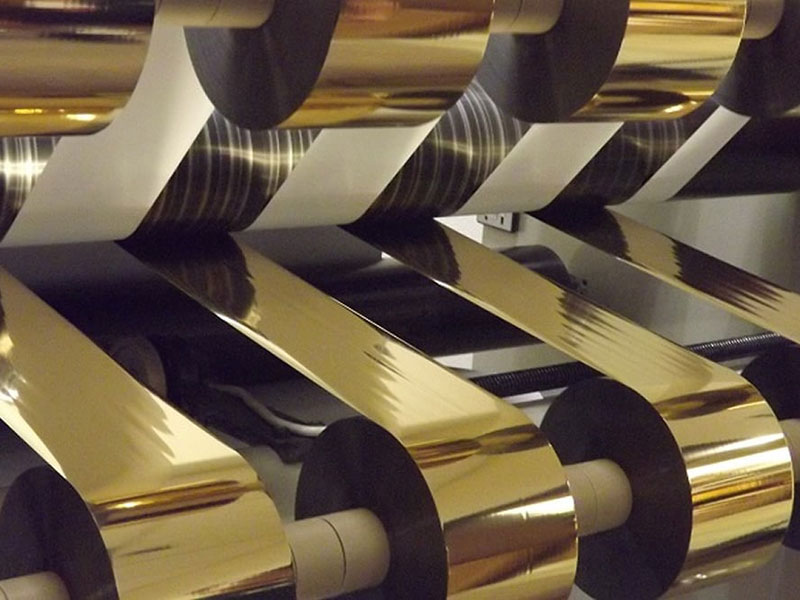
Após o corte atingir o comprimento definido, o equipamento para automaticamente:
1. Desligue a alimentação do motor principal e remova o pequeno rolo acabado do eixo de enrolamento.
2. Coloque delicadamente sobre uma bandeja com material macio para evitar amassados.
3. Verifique o acabamento da extremidade de cada rolo, a uniformidade da largura e a qualidade do corte.
4. Identifique e indique as especificações, a quantidade de metros e a data de produção.
5. Limpe imediatamente os resíduos de material das bordas e as aparas da lâmina do equipamento.
8. Problemas comuns e soluções rápidas
Bordas irregulares/desiguaisGeralmente ocorre devido ao desgaste da lâmina ou à pressão inadequada. Solução: Substitua ou afie a lâmina; ajuste a pressão da lâmina (recomendado 0,2-0,3 MPa); verifique se a tensão está uniforme.
Enrugamento do materialA causa principal é a tensão irregular ou o desbalanceamento dos rolos guia. Solução: Ajuste a tensão de desenrolamento e enrolamento; Verifique o paralelismo de todos os rolos guia; Reduza adequadamente a velocidade de corte (especialmente para folhas de ouro finas).
Dimensões imprecisasPossível problema devido a folga no sistema de transmissão mecânica ou falha no codificador. É necessário calibrar a configuração de tamanho e verificar e apertar os componentes da transmissão.
Adesão na superfície da fatiaCausada pelo acúmulo de eletricidade estática ou temperatura excessiva. Recomenda-se a instalação de eliminadores de estática para reduzir adequadamente a pressão no enrolamento.
9. Pontos-chave para a manutenção diária
Manutenção diáriaApós cada turno, remova os resíduos de corte da máquina, das ferramentas e dos trilhos-guia; verifique o desgaste da lâmina; lubrifique as peças móveis.
Manutenção semanal:Calibrar o sistema de controle de tensão e o sistema de posicionamento dimensional; Verificar cuidadosamente se os parafusos e conectores estão soltos; Limpar a poeira dos painéis elétricos.
Manutenção trimestralVerificar o desgaste das correias e correntes; Limpar a caixa de engrenagens e trocar o óleo lubrificante; Usar um calibrador a laser para verificar o paralelismo do fuso e a verticalidade da ferramenta; Teste completo das funções dos dispositivos de segurança.
10. Dicas para evitar problemas durante a operação
• Problemas com rebarbas:90% dos problemas com rebarbas repentinas podem ser resolvidos com a troca da lâmina. Não hesite em trocar a lâmina.
• Problemas de fratura:Primeiro verifique se a tensão está muito alta e, em seguida, solucione o problema das lâminas.
• Controle ambientalA oficina deve manter temperatura e umidade estáveis (recomendado entre 20-25°C e 40-60%) para reduzir problemas de eletricidade estática e deformação do material.
• Registro de parâmetrosMarcas e cores diferentes de folhas de estampagem a quente apresentam sensibilidades variáveis à tensão. Recomenda-se manter registros dos parâmetros de cada transação para construir um banco de dados de produção.
Ao dominar os pontos-chave acima, você será capaz de concluir a tarefa de corte de folhas de estampagem a quente com segurança e precisão. Com a experiência, você poderá explorar técnicas de aumento de eficiência, como trocas rápidas de material e otimização de parâmetros, progredindo de iniciante a especialista.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Cortador de folha fria
 Rebobinador de fita para impressão de cartões
 Cortador de fitas para impressão de cartões
 Máquina de corte e estampagem a quente
 Cortador de Folha Holográfica
 Cortador de Folha de Aprimoramento Digital
 Máquina de corte de folha de estampagem a quente RSDS7H 1350 PLUS
 Máquina de corte de folha de estampagem a quente (RSDS7H) 1350






