Na indústria de embalagens e impressão, a qualidade do corte da folha de estampagem a quente afeta diretamente o rendimento e os custos de produção. A folha de estampagem a quente tem apenas 12 a 25 mícrons de espessura, sendo composta por uma camada de liberação, uma camada de cor, uma camada de revestimento de alumínio e uma camada de cola. Essa estrutura multicamadas "delicada" a torna extremamente sensível ao processo de corte. Um supervisor técnico de uma fábrica de embalagens em Guangdong afirmou categoricamente: "Quando produzimos embalagens de luxo, mesmo uma margem de erro de 0,1 mm pode levar à devolução do produto pelos clientes". Após três horas de operação, a precisão da máquina começa a oscilar, exigindo paradas frequentes para ajustes.
Depois de testar três máquinas de corte longitudinal de marcas diferentes, percebi que o que realmente determina o rendimento muitas vezes não é o preço do equipamento, mas sim os seis detalhes a seguir, que são facilmente ignorados.
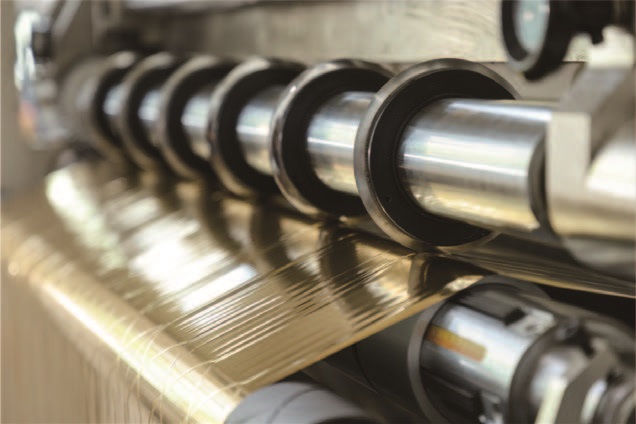
Detalhe Um: Gerenciamento da Lâmina — 80% da causa principal dos problemas de rebarba
As rebarbas são o defeito mais comum, enquanto as lâminas cegas são as principais culpadas. Uma faca cega não consegue "cortar" a fita de alumínio; em vez disso, ela a "aperta" ou "rasga", inevitavelmente produzindo rebarbas e pó de alumínio.
Dados principais:
• Recomenda-se a substituição das lâminas a cada 5000 metros.
• O ângulo da lâmina geralmente é de 20° a 30°, com lâminas finas em um ângulo menor.
• O ângulo de corte entre as lâminas superior e inferior deve ser controlado entre 0,02 e 0,05 mm.
Conselhos práticosEstabeleça um registro da vida útil da ferramenta e force a substituição por metro, em vez de "substituir depois que quebrar". A escolha de insertos com revestimento DLC (tipo diamante) pode aumentar a resistência ao desgaste em até cinco vezes.
Detalhe 2: Controle de tensão — a chave para evitar rupturas na folha e rugas.
A folha de estampagem a quente é fina e quebradiça; se a tensão for muito alta, ela se rompe; se for frouxa, enruga. Um usuário comentou: "A adesão entre a camada de folha de alumínio e a camada de liberação é limitada. Se o sistema de controle de tensão não for 'inteligente', a taxa de defeitos pode ultrapassar 5%."
Normas técnicas:
• Faixa de tensão recomendada: 1,5-3 N/mm² (ajuste dependendo da espessura da folha)
• Utiliza um sistema de controle de tensão em circuito fechado com precisão de ±0,1 N; após a redução das flutuações de tensão de ±5% para ±1,5%, a taxa de quebra do material pode ser reduzida em 60%.
• Controle independente da tensão seccional para desenrolamento, corte e enrolamento, evitando interferência mútua.
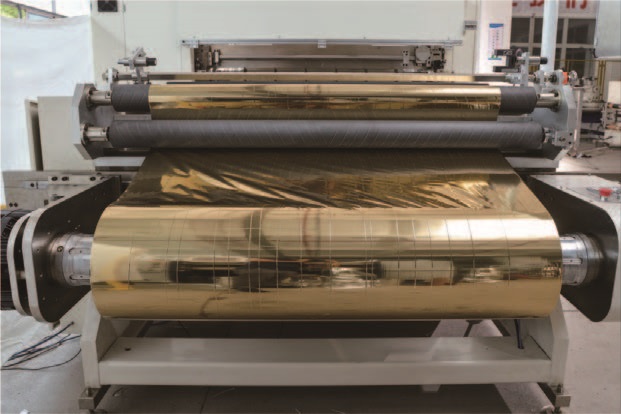
Detalhe 3: Controle da conicidade do enrolamento — o segredo para faces finais perfeitas
Durante o processo de rebobinagem, à medida que o diâmetro aumenta, a tensão deve ser reduzida; caso contrário, a camada interna se deformará sob pressão e a camada externa cederá, enrugará e se soltará. Isso é conhecido como tecnologia de controle de tensão cônica.
A dureza ideal do enrolamento deve ser mantida entre 60 e 85 Shore A, e a tensão é ajustada automaticamente de acordo com as mudanças no diâmetro da bobina, utilizando algoritmos precisos.
Detalhe 4: Precisão do equipamento — requisitos de rigidez em nível micrométrico
Em alta velocidade, mesmo pequenos desvios podem ser amplificados em bobinas longas. Um desvio de 1 mm acumula 1 m de sucata em 1000 m de bobina.
Métricas concretas:
• O desvio radial do eixo da lâmina requer ≤ 0,003 mm
• Erro de instalação horizontal do equipamento ≤ 0,05 mm/m
• A tolerância de paralelismo de cada rolete guia é ≤0,2 mm/m
Lição: O primeiro equipamento era barato, mas a excentricidade do eixo excedia o padrão, as bordas das tiras de folha cortadas pareciam "serras" e a taxa de refugo do rolo inteiro ultrapassava 15%.
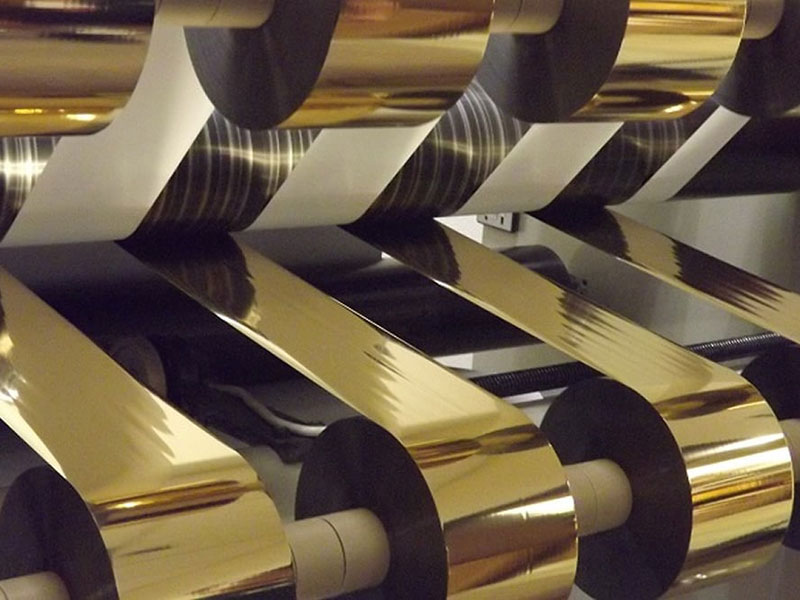
Detalhe 5: Eletricidade estática e remoção de poeira — os assassinos invisíveis
Pequenos fragmentos de metal e pó de folha metálica, produzidos pelo corte, aderem à superfície da folha e só são descobertos durante o processo de estampagem a quente, resultando no descarte de todo o rolo.
Configuração padrão:
• Instale hastes de eliminação de estática ou bicos de íons antes e depois do cortador.
• Equipado com um sistema de vácuo de pressão negativa para remover detritos em tempo real.
• Recomenda-se que a área de corte longitudinal atenda aos padrões de limpeza da Classe 10.000 para evitar que a poeira se incruste na camada de alumínio.
Detalhe Seis: Biblioteca de Parâmetros de Processo — Libertando-se da "Dependência de Veteranos"
Muitas empresas relataram:"As máquinas que os artesãos experientes utilizam funcionam perfeitamente, mas depois que eles se aposentam, os problemas começam a surgir em grande número."
Estratégia inovadora:Estabelecer uma biblioteca padronizada de parâmetros de processo. Para folhas de diferentes materiais e espessuras, parâmetros como tensão ideal, velocidade e pressão da lâmina são consolidados para formar uma "fórmula de corte".
EfeitoAlgumas empresas reduziram as taxas de perda em 30% a 50% por meio da padronização de parâmetros, diminuindo o tempo de troca de pedidos e de comissionamento de meio dia para meia hora.
Resumo: A taxa de rendimento é alcançada por meio de "gestão".
O corte de folhas de alumínio nunca se resumiu apenas a "fazer um corte". Esses seis detalhes — gerenciamento da lâmina, controle de tensão, conicidade do enrolamento, precisão do equipamento, precipitação eletrostática e biblioteca de parâmetros do processo — estão todos intimamente ligados.
Ao optar por um terceiro dispositivo, escolhi um modelo com maior precisão, mas o que realmente gerou uma mudança qualitativa foi o estabelecimento de um sistema de gestão padronizado. O equipamento é a estrutura; o trabalho artesanal e a gestão são a essência. A taxa de produtos acabados subiu de 82% inicialmente para se estabilizar acima de 96% — esta é a recompensa da atenção aos detalhes.
Mnemônico de uma frase:Primeiro, verifique se a incisão apresenta lascas, depois verifique a mordida e o alinhamento. Mantenha a tensão estável, elimine a eletricidade estática e construa bancos de dados de parâmetros sem depender de palpites.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Cortador de folha fria
 Rebobinador de fita para impressão de cartões
 Cortador de fitas para impressão de cartões
 Máquina de corte e estampagem a quente
 Cortador de Folha Holográfica
 Cortador de Folha de Aprimoramento Digital
 Máquina de corte de folha de estampagem a quente RSDS7H 1350 PLUS
 Máquina de corte de folha de estampagem a quente (RSDS7H) 1350






