No processo de produção e corte de folhas para estampagem a quente, os problemas com eletricidade estática sempre foram uma das falhas comuns que afetam as empresas. O excesso de eletricidade estática pode levar à aderência da folha, enrolamento irregular, desenrolamento e deslizamento, podendo até causar choques elétricos ou incêndios aos operadores. Este artigo abordará duas estratégias principais de tratamento: a otimização do sistema de aterramento e a seleção e o posicionamento dos rolos antiestáticos, com foco nas causas da eletricidade estática.
1. De onde vem a eletricidade estática?
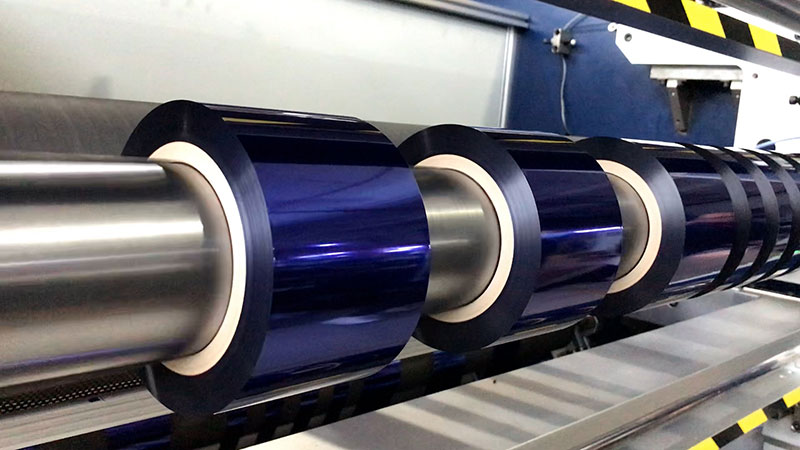
A estampagem a quente geralmente utiliza filme PET como substrato, com a superfície revestida por uma camada de liberação, uma camada de cor e uma camada adesiva. Durante o processo de corte, o filme de folha metálica entra em contato e se separa dos rolos guia, ranhuras da ferramenta, eixos de rebobinamento e outros componentes da máquina de corte em alta velocidade, resultando em eletrização por contato e fricção. O próprio material PET é um excelente isolante, a carga não se dissipa facilmente e, como o ambiente da oficina de corte é relativamente seco (especialmente no inverno ou em ambientes com ar condicionado), a taxa de acúmulo de eletricidade estática é muito maior que a taxa de dissipação, resultando em descargas eletrostáticas significativas.
As manifestações comuns incluem:
• A película de alumínio é adsorvida no rolo guia ou na estrutura, e o desvio é grave;
• A face final do enrolamento é irregular e apresenta uma ondulação em forma de "flor de ameixa";
• A poeira resultante do corte longitudinal é difícil de remover devido à adsorção eletrostática;
• O operador apresenta uma nítida sensação de choque elétrico.
2. A ideia central da governança: orientação + neutralização
Existem duas formas principais de controlar a eletricidade estática em máquinas de corte longitudinal:
1. ConduçãoPermitir que a carga gerada seja liberada rapidamente para a Terra através de caminhos condutores, evitando o acúmulo.
2. NeutralizaçãoUtilizando o princípio da descarga corona ou indução, fornece íons de polaridade oposta à superfície da película eletrostática para neutralizar o excesso de carga.
Dentre eles, o sistema de aterramento é uma medida básica de "orientação", com exceção do rolo eletrostático, que possui tanto a função de orientar quanto a de neutralizar, sendo que a combinação das duas apresenta o melhor efeito.
3. Sistema de aterramento: a fundação mais negligenciada
Ao verificar o aterramento da máquina de corte longitudinal, muitas fábricas costumam observar apenas se a carcaça da máquina está conectada ao terra, ignorando o caminho de descarga eletrostática das partes rotativas e das partes não metálicas.
1. Inspeção geral de aterramento do equipamento
• A estrutura principal da máquina de corte longitudinal deve ser conectada de forma confiável à linha de aterramento da oficina por meio de uma fita trançada de cobre, sendo recomendada uma resistência de aterramento inferior a 4 Ω.
• Verifique se todos os roletes guia de metal, placas de parede e bobinas de retração estão eletricamente conectados à estrutura (medido com um multímetro com escala de resistência; o valor da resistência deve ser inferior a 1 Ω).
2. Tratamento de aterramento do eixo rotativo e do rolo guia
• A graxa para rolamentos pode formar uma camada isolante que faz com que os roletes guia rotativos fiquem em "suspensão elétrica". Uma solução comum é instalar uma escova de aterramento de fibra de carbono ou cobre na extremidade do eixo do rolete guia e pressionar levemente o fio da escova na superfície ou no ressalto do rolete para garantir a condução contínua durante a rotação.
• Para rolos guia metálicos, escovas de carvão moído podem ser instaladas diretamente; para rolos guia revestidos com borracha ou poliuretano, a condutividade da superfície do rolo precisa ser considerada (o que será abordado no esquema de remoção eletrostática do rolo subsequente).
3. Aterramento do carretel de retração
• A superfície do eixo inflável ou mecânico é propensa a mau contato devido a manchas de óleo e camadas de óxido. Recomenda-se limpar a face do eixo regularmente e adicionar um anel deslizante de aterramento ou um conjunto de escova de carvão na extremidade do eixo.

4. Remoção de roletes estáticos: seleção ativa e passiva
A utilização exclusiva do aterramento não elimina a carga estática existente na superfície da película de PET, pois esta não é condutora e a carga não pode ser dissipada pelo rolo de aterramento. Nesse caso, é necessário remover o rolo eletrostático para intervir.
1. Rolos condutores passivos
• EstruturaO corpo do rolo é feito de borracha condutora, material compósito de fibra de carbono ou metal com revestimento superficial, e o valor da resistência é controlado entre 10⁴~10⁸Ω (tanto condutor quanto sem ignição por descarga de curto-circuito).
• PrincípioQuando a película eletrostática toca o rolo condutor, a carga pode ser descarregada para a terra através do corpo do rolo → rolamento → escova de carbono aterrada →
• Cenários aplicáveisOcasiões em que a eletricidade estática não é muito severa e a superfície do filme é altamente exigente.
• ObservaçãoAmbas as extremidades do rolo condutor devem estar devidamente aterradas, e a superfície do rolo deve estar limpa e isenta de manchas de óleo.
2. Rolos ativos de eliminação de estática (rolos de íons)
• EstruturaO corpo do rolo é equipado com uma agulha de ionização de alta tensão ou uma haste geradora de íons, e a superfície do rolo possui pequenos orifícios densos ou uma estrutura em forma de grade.
• PrincípioA fonte de alimentação de alta tensão gera íons positivos e negativos, que são soprados para a superfície da película através da superfície do rolo para neutralizar rapidamente a eletricidade estática.
• VantagensTem um efeito significativo em películas isolantes e não depende da área de contato entre a película e os rolos.
• DesvantagensAlto custo, necessidade de fonte de alimentação de alta tensão e limpeza regular da agulha de ionização.
3. Sugestões de layout
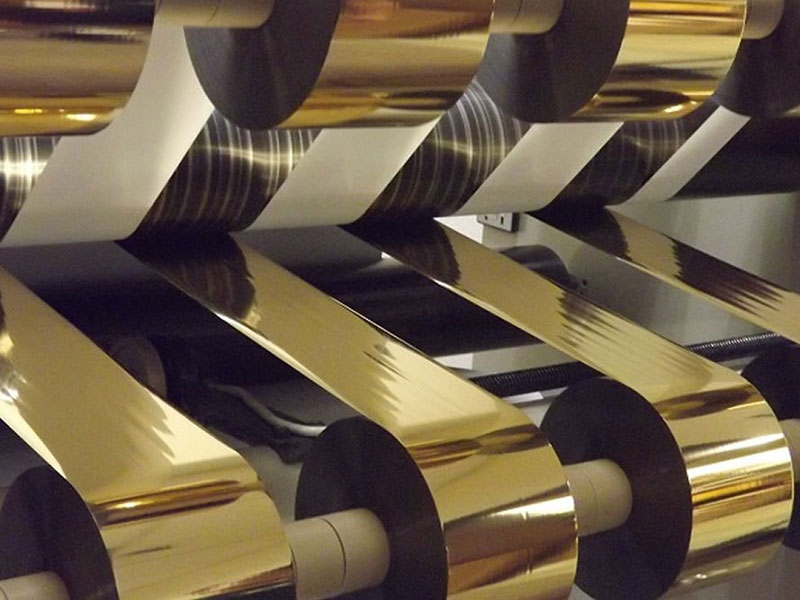
• O primeiro rolo guia após o desenrolamentoA eletricidade estática é mais forte quando a película de alumínio é desdobrada pela primeira vez, e o rolo condutor ou rolo iônico pode ser instalado aqui para liberar a maior parte da carga o mais rápido possível.
• Antes e depois do sulco da faca de corte:O atrito durante o processo de corte é severo, por isso recomenda-se a instalação de rolos condutores na frente da lâmina e rolos iônicos atrás da lâmina para guiar e neutralizar o atrito.
• Último rolo antes de rebobinar:Certifique-se de que o potencial eletrostático da superfície da membrana antes de entrar no eixo de rebobinagem seja inferior a ±2kV; caso contrário, isso afetará a uniformidade do enrolamento.
5. Exemplo de esquema de combinação (para máquina de corte longitudinal de média e alta velocidade)
Tomando como exemplo uma máquina de corte e vinco de folha para estampagem a quente com velocidade de trabalho de 150 m/min e largura de 800 mm, as seguintes combinações são recomendadas:
| localização | medidas | Função |
| Coloque o pergaminho | Instale uma escova de aterramento de carvão. | Certifique-se de que o eixo esteja conectado à terra. |
| O primeiro rolo guia após o desenrolamento | Rolo de borracha condutora (com escova de carbono aterrada) | Direciona a carga para a parte posterior do substrato. |
| Antes do corte | Varinha de ar iônico (sem contato) | Neutraliza a eletricidade estática na superfície da membrana. |
| Após o corte e antes do enrolamento | rolos de íons ativos | Elimine completamente a eletricidade estática gerada pelo corte longitudinal. |
| Toda a estrutura da máquina | Tronco de aterramento independente com resistência < 4Ω | Fundamentos de Segurança |
Ao mesmo tempo, recomenda-se controlar a umidade na oficina entre 50% e 65%, o que pode reduzir significativamente a intensidade da geração de eletricidade estática.
6. Lembrete sobre mal-entendidos comuns
1. Mito 1Quando a carcaça da máquina é conectada à terra, todas as suas partes ficam aterradas.
→ FatoAs partes rotativas ficam suspensas devido ao isolamento dos rolamentos, sendo necessária a instalação de uma escova de aterramento separada.
2. Mito 2:O próprio rolo de metal conduz eletricidade e não precisa de tratamento.
→ Fato:Se o rolo metálico não estiver aterrado, ele ainda será um condutor isolado, mas conduzirá eletricidade estática de alta tensão e descarregará a película danificada.
3. Mito 3:Com exceção do rolo eletrostático, não há com o que se preocupar.
→ Fato:A superfície do rolo condutor ficará suja, e a agulha de ionização do rolo iônico acumulará poeira e precisará ser limpa pelo menos uma vez por semana.
7. Conclusão
O problema da eletricidade estática em máquinas de corte de folhas de estampagem a quente não pode ser resolvido com uma única medida. Um sistema de aterramento confiável, aliado a um posicionamento adequado dos rolos de remoção de estática (rolos condutores e rolos iônicos em conjunto), representa uma solução consolidada e eficaz na prática industrial atual. Desde a instalação da escova de aterramento básica até a seleção dos rolos iônicos, cada etapa pode melhorar significativamente a qualidade do corte e a segurança da operação. Recomenda-se que as empresas incluam itens de teste eletrostático (podendo utilizar testadores de campo eletrostático) nas inspeções diárias para realizar uma gestão quantitativa e prevenir problemas antes que ocorram.
Nota: Ao selecionar o modelo específico, consulte o fornecedor do equipamento de remoção eletrostática para obter uma solução adequada, considerando fatores como velocidade de corte, largura da película, temperatura ambiente e umidade.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Cortador de folha fria
 Rebobinador de fita para impressão de cartões
 Cortador de fitas para impressão de cartões
 Máquina de corte e estampagem a quente
 Cortador de Folha Holográfica
 Máquina de corte de folha de estampagem a quente RSDS7H 1350 PLUS
 Máquina de corte de folha de estampagem a quente (RSDS7H) 1350






