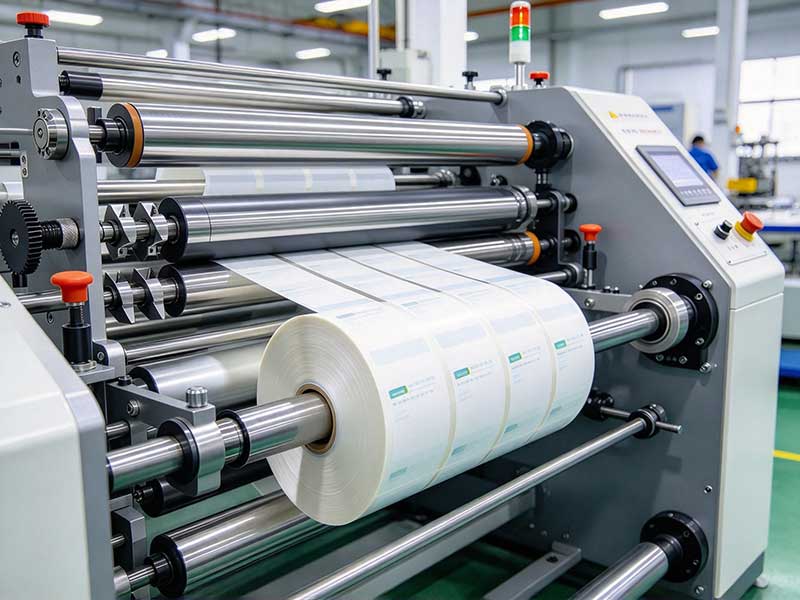
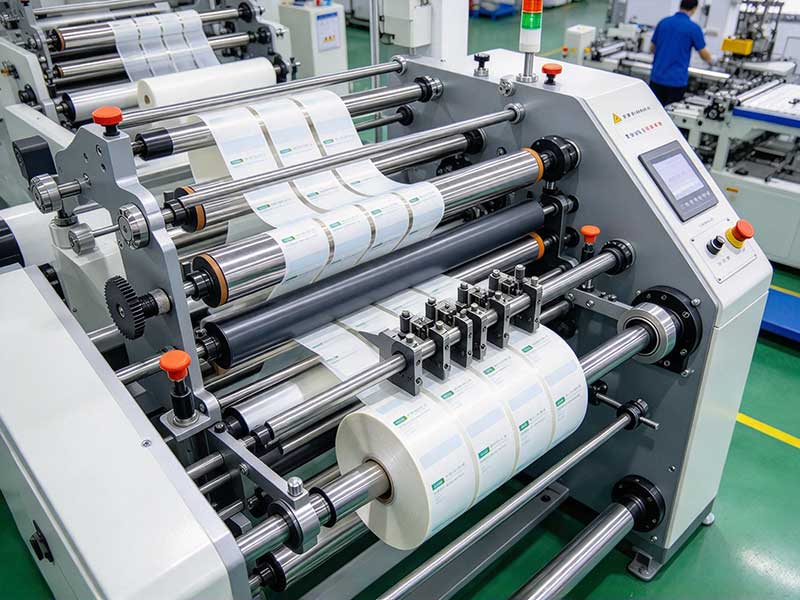
As extremidades irregulares do enrolamento são o tipo mais comum de rebarba em oficinas de corte longitudinal. Elas se manifestam como uma lateral saliente semelhante a um "telescópio" ou um padrão ondulado em forma de "roda de estrelas", o que, em casos graves, causa desalinhamento do papel e registro impreciso nas máquinas de impressão subsequentes. A primeira reação de muitos operadores é suspeitar que o eixo principal do equipamento esteja desalinhado, mas, após uma inspeção mais detalhada, verifica-se que 80% dos problemas estão nos rolos de pressão, na tensão e na laminação do núcleo. Garantir um enrolamento perfeito não exige misticismo; o que importa é o controle preciso de diversas grandezas físicas essenciais.
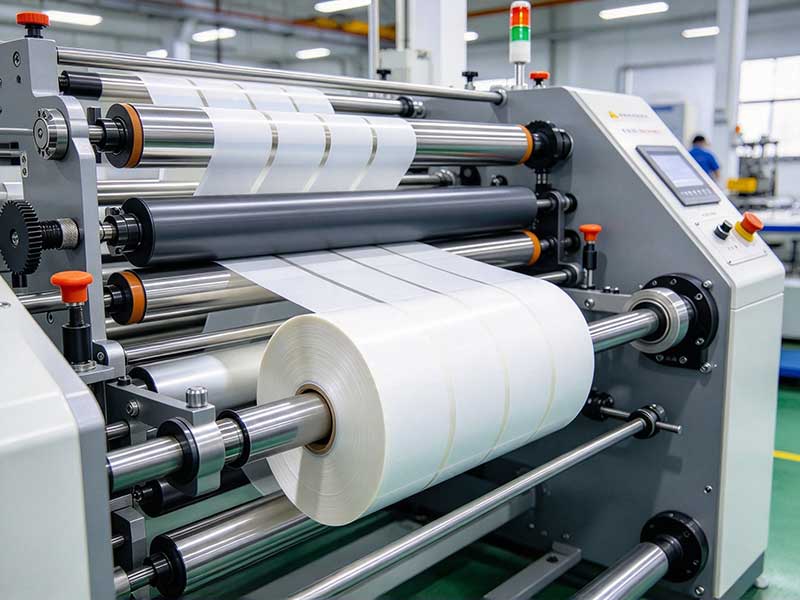
Rolos: A primeira linha de defesa negligenciada
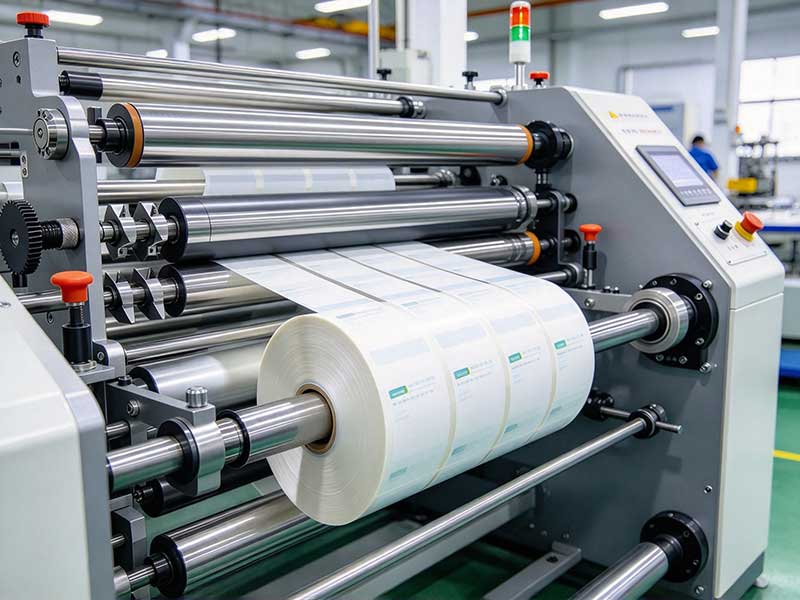
O rolo de pressão é o último rolo que entra em contato direto com o material antes do enrolamento, e seu estado determina diretamente a postura em que o material entra no núcleo. A falha mais comum é a adesão de adesivo ou marcas de desgaste na superfície do rolo, fazendo com que uma extremidade da bobina fique apertada e a outra frouxa. O lado frouxo transborda gradualmente para fora durante as camadas subsequentes, formando uma camada defeituosa. A limpeza do rolo de pressão deve ser uma ação rotineira durante as trocas de turno, limpando a superfície com álcool e verificando a presença de partículas de gel endurecidas. Um problema mais oculto é a pressão desigual em ambas as extremidades do rolo de pressão. Para rolos de pressão acionados por cilindro ou mola, se houver uma diferença de pressão em ambos os lados, o rolo e o eixo de enrolamento não estarão mais paralelos e o material sofrerá uma variação na força lateral. Uma maneira simples de verificar é puxar manualmente ambas as extremidades do rolo de pressão após o desligamento para sentir se a resistência é consistente; a abordagem precisa é usar calibradores de folga para verificar o paralelismo entre o rolo de pressão e o eixo de enrolamento, mantendo o erro dentro de 0,1 milímetro por metro. Essa precisão parece exigente, mas o próprio material autoadesivo geralmente tem apenas algumas dezenas de mícrons de espessura, e a ligeira inclinação dos rolos é suficiente para ampliar o desvio da face final visível a olho nu ao longo de um comprimento de enrolamento de várias centenas de metros.
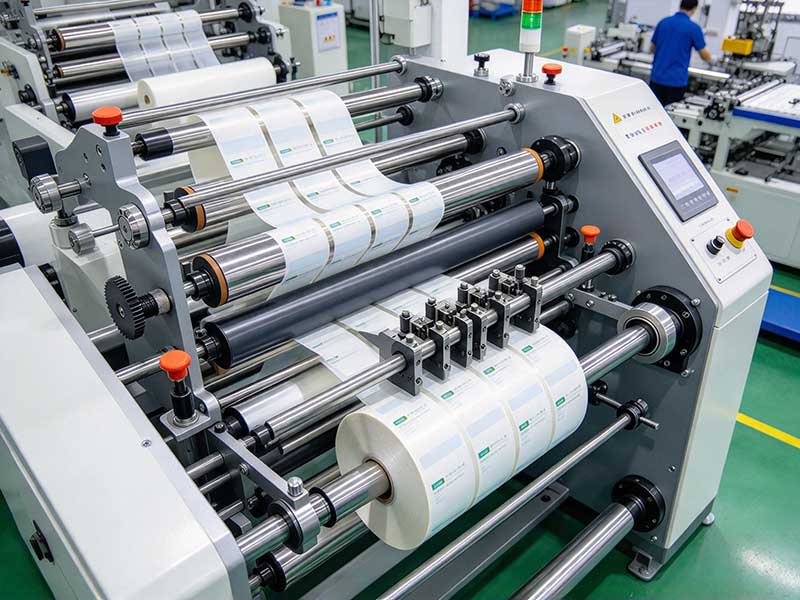
Tensão: Correção dupla de conicidade e deslizamento
O controle da tensão é o principal desafio técnico das máquinas de corte longitudinal, sendo o processo de enrolamento particularmente complexo. À medida que o diâmetro da bobina aumenta, se o torque de enrolamento permanecer constante, a tensão do material diminuirá inversamente ao raio, resultando em um núcleo compacto, camadas externas frouxas e um colapso em forma de crisântemo na face final. A abordagem padrão para solucionar esse problema é o controle de tensão cônica: a tensão de enrolamento não é mais definida para um valor constante, mas diminui gradualmente ao longo de uma curva predefinida conforme o diâmetro do rolo aumenta. Quando o diâmetro inicial do rolo é pequeno, utiliza-se uma tensão maior para garantir que o núcleo esteja compacto; à medida que o diâmetro da bobina aumenta, a tensão diminui gradualmente, evitando o deslocamento do material da camada externa devido à pressão excessiva acumulada entre as camadas. O formato da curva cônica depende da espessura do material e da dureza da camada adesiva; não existe um parâmetro universal e deve ser determinado por meio de um teste com papel durante o comissionamento do equipamento.
O controle de conicidade resolve o problema da atenuação da tensão, uma vez que todo o material varia com o diâmetro do rolo, mas não consegue solucionar outro problema específico do corte autoadesivo: vários rolos estreitos no mesmo carretel de enrolamento exigem tensões diferentes. Quando o revestimento do rolo mestre é irregular ou há pequenas diferenças de largura entre as tiras de corte, o uso de um único eixo rígido acionando o rolo inevitavelmente fará com que algumas bobinas se apertem enquanto outras se afrouxam. A tecnologia de eixo deslizante foi projetada precisamente para essa finalidade. Cada tambor é montado independentemente no anel deslizante. Quando a tensão exigida por um determinado material muda, a quantidade de deslizamento do anel deslizante se ajusta de acordo, permitindo que cada rolo mantenha a mesma referência de velocidade enquanto obtém a compensação de torque necessária. Essa é a base fundamental do hardware para eliminar o ponto cego do "controle independente para cada volume" e resolver problemas de inconsistência nas faces finais.
Materiais principais e auxiliares: o papel decisivo dos primeiros metros
Com um controle de tensão mais preciso, se o próprio núcleo não for redondo ou a face final não estiver vertical, tudo será zerado. Núcleos de papel de qualidade inferior apresentam circularidade excessiva, e cada rotação causa perturbações periódicas no sistema de tensão, fazendo com que a face final do enrolamento fique torta desde o início. Durante a operação, antes do enrolamento, verifique se a face final do núcleo de papel está perpendicular ao eixo. Lotes com textura oval visível devem ser substituídos imediatamente. Além disso, a pressão do ar no carretel de enrolamento também precisa ser verificada. Pressão de ar insuficiente no eixo de expansão pode causar deslizamento intermitente do núcleo da bobina no eixo. O sensor de tensão interpreta isso erroneamente como tensão insuficiente e aumenta continuamente o torque, apertando cada vez mais a tensão, o que pode eventualmente rasgar o material ou causar desalinhamento das faces. Normalmente, a pressão no eixo de expansão deve ser mantida entre 0,4 e 0,6 MPa.
Sinergia entre materiais e meio ambiente
A estrutura em "sanduíche" do papel autoadesivo o torna muito mais sensível à tensão do que o papel comum. Ao cortar o composto formado pelo material da face, camada adesiva e papel de suporte, se a temperatura ambiente estiver muito baixa, o adesivo endurece, dificultando a circulação de ar entre as camadas durante o enrolamento, e a superfície do rolo fica propensa a enrugar; se a temperatura estiver muito alta, a camada adesiva fica muito mole; se o enrolamento for muito apertado, pode haver transbordamento, aderindo à face final e formando pontos rígidos. Quando a próxima camada for enrolada, haverá desalinhamento. A temperatura na oficina deve ser controlada entre 20 e 25 graus Celsius, com umidade moderada, o que é um pré-requisito implícito para um enrolamento perfeito. A qualidade do material recebido não deve ser negligenciada. Se o rolo mestre apresentar inconsistências de espessura ou desvios de revestimento significativos, por mais preciso que seja o sistema de tensão da máquina de corte, não será possível compensá-los totalmente. Desvios graves no rolo mestre devem ser removidos antes do uso da máquina.
A precisão do enrolamento não é resultado de um único parâmetro, mas sim da ação coordenada dos rolos, da tensão, do rolo do núcleo e das condições do material ao longo de todo o percurso do papel. Se a face final estiver irregular, verifique o percurso do papel a partir da extremidade de enrolamento: primeiro, verifique se o rolo de pressão está limpo e paralelo; em seguida, verifique se a conicidade da tensão é adequada ao material em questão; e, por fim, confirme se o núcleo e a pressão do ar atendem aos padrões. Na maioria dos casos, o problema se resolve nessas três etapas.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano