A melhoria da eficiência de corte em máquinas de corte de etiquetas autoadesivas é um passo fundamental para que as empresas de processamento de etiquetas reduzam os custos unitários e os prazos de entrega. No entanto, muitas fábricas caem na armadilha de buscar apenas a eficiência, equiparando a velocidade máxima nominal do equipamento à produção real. Na verdade, uma máquina de corte com velocidade nominal de 200 m/min frequentemente atinge uma velocidade efetiva de apenas 60% a 70% do valor nominal ao cortar materiais de filme de largura estreita. A verdadeira melhoria da eficiência exige o aprimoramento do sistema em quatro dimensões: equilíbrio entre velocidade e precisão, estabilidade do controle de tensão, maior automação e gerenciamento refinado das ferramentas.

1. Velocidade e Precisão: A premissa da eficiência é "fazer certo da primeira vez"
O principal fator que compromete a eficiência do corte longitudinal não é a baixa velocidade da máquina, mas sim a alta velocidade de corte, que gera desperdício. A velocidade amplifica a falha na precisão: quanto menor o tempo de permanência do material na zona de corte, menor a margem para flutuações de tensão e correção. Um equipamento que mal consegue operar em baixas velocidades frequentemente apresenta problemas concentrados, como faces laterais irregulares, cortes que atravessam o papel e transbordamento de cola, ao atingir velocidades acima de 150 m/min. As perdas por tempo de inatividade causadas por retrabalho e desperdício superam em muito a diferença de preço do próprio equipamento.
Portanto, o primeiro passo para melhorar a eficiência é estabelecer parâmetros de precisão. Para adesivos de papel comuns, uma precisão de ± 0,1 mm a ± 0,2 mm é suficiente para atender à maioria dos pedidos, permitindo priorizar a velocidade neste momento. Já para produtos de alto valor agregado, como filmes (PE, PP, PET), etiquetas eletrônicas e rótulos farmacêuticos, a precisão deve ser controlada em ± 0,05 mm, com prioridade para sistemas de servoacionamento. A estabilidade da precisão resultante proporciona um acabamento perfeito na extremidade da bobina, reduzindo significativamente o tempo de inatividade nos processos subsequentes de corte e vinco ou impressão — o que, por si só, é uma fonte subestimada de eficiência.

2. Controle de tensão: a "estrutura invisível" em alta velocidade
A fita autoadesiva é composta por três camadas: o material da superfície, a camada adesiva e o papel de suporte. Se a tensão em qualquer uma dessas camadas for irregular, a fita apresentará ondulações, extremidades irregulares ou vazamento de cola após o enrolamento. Quanto maior a velocidade, maior a diferença de inércia causada pela variação do diâmetro entre o rolo cheio e o rolo vazio, tornando o controle da tensão exponencialmente mais difícil.
O controle eficiente da tensão requer o suporte de um sistema de circuito fechado. A extremidade de desenrolamento fornece feedback em tempo real do sensor de tensão, e o CLP calcula o torque de frenagem necessário com base nas mudanças no diâmetro do rolo, mantendo as flutuações de tensão dentro de uma faixa estreita. A extremidade de enrolamento utiliza controle de tensão cônica para evitar o colapso causado por "folga interna e aperto externo". Alguns modelos de ponta implementam ainda o controle servo independente de três eixos: desenrolamento, enrolamento ascendente e enrolamento descendente, permitindo que os operadores definam as curvas de tensão separadamente de acordo com as diferentes propriedades do material, em vez de depender de um único conjunto de parâmetros genéricos para aplicar rigidamente todas as ordens. Somente quando a tensão deixa de ser um fator limitante é que o equipamento pode operar de forma estável e contínua em velocidades mais altas.
3. Redução do tempo de inatividade: Contribuições para a eficiência da automação e do design de rápida adaptação.
A produção diária real da máquina de corte longitudinal é igual à velocidade operacional multiplicada pelo tempo operacional efetivo. Muitas fábricas possuem equipamentos projetados para altas velocidades, mas a troca de remoldadores, o recebimento e a parada das máquinas e a espera pelo descarregamento consomem grande parte da capacidade. Outro ponto fundamental para melhorar a eficiência é reduzir o tempo ocioso de corte.
Durante o processo de alteração de pedidos, o sistema PLC com memória de parâmetros permite que os operadores recuperem receitas de processo salvas na tela sensível ao toque, sem a necessidade de reconfigurar a largura de corte, os valores de tensão ou os comprimentos de medição item por item. O design de troca rápida do eixo de enrolamento também é crucial: a capacidade de alternar rapidamente entre o eixo de expansão e o eixo deslizante permite que o mesmo equipamento processe tanto grandes pedidos de bobinas longas quanto pequenos lotes com múltiplas especificações para pedidos menores. Além disso, funções básicas de automação, como contagem automática de metros, paradas em comprimentos fixos e desligamentos por falta de material, embora aparentemente simples, podem economizar dezenas de minutos de tempo de operação ineficiente por turno.
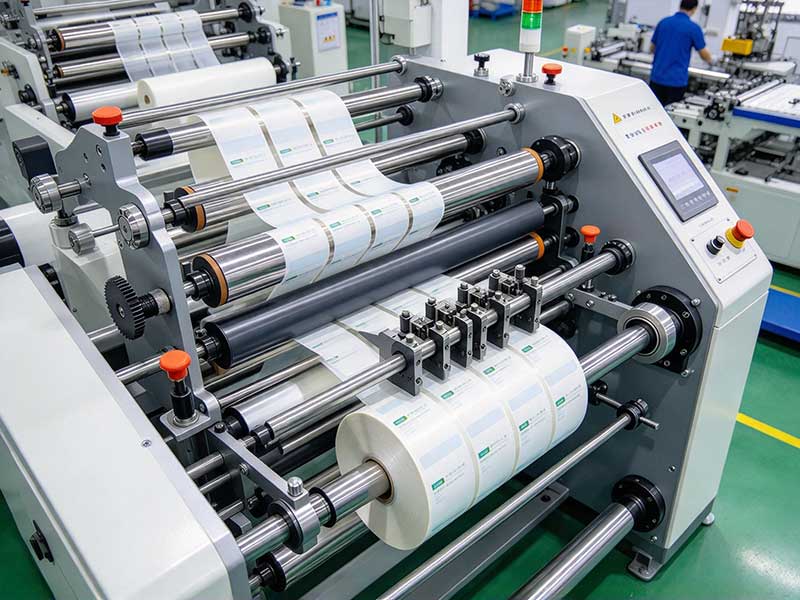
Para a produção em massa de etiquetas padronizadas, o valor dos equipamentos integrados torna-se ainda mais evidente. Por exemplo, algumas máquinas de corte e acabamento de etiquetas rolo a rolo utilizam um design de cabeçote duplo para suportar o processamento simultâneo, duplicando a produtividade em comparação com os modelos de cabeçote único. Elas integram laminação, meio corte, remoção de resíduos e corte longitudinal em um processo contínuo, reduzindo a circulação de material e o tempo de espera entre diferentes equipamentos.
4. Gestão de Ferramentas: Uma Variável de Eficiência Subestimada
A camada adesiva do autoadesivo amolece devido ao calor gerado pelo atrito durante o corte em alta velocidade, facilitando sua aderência à lâmina e o acúmulo de material. Uma vez que o adesivo se acumula na lâmina, a resistência ao corte aumenta, as rebarbas nas bordas se intensificam e os operadores precisam parar a máquina para limpeza. Essas paradas aparentemente insignificantes se acumulam consideravelmente em cenários de corte em alta velocidade.
As medidas para solucionar esse problema incluem: instalar uma pistola de ar comprimido ou escova de alta pressão no porta-lâminas para limpar automaticamente a superfície da lâmina de acordo com o medidor definido; para materiais adesivos termofusíveis, um sistema de resfriamento a ar pode ser usado para controlar a temperatura da lâmina abaixo do ponto de amolecimento da cola; na seleção de ferramentas, as pastilhas de metal duro apresentam desempenho significativamente melhor em resistência ao desgaste e à aderência do material em condições de corte em alta velocidade, em comparação com o aço rápido tradicional. Além disso, ao estabelecer ciclos de troca de ferramentas com base em medidores de corte ou detecção de desgaste da aresta, o modo passivo de "corte até que um problema ocorra" pode eliminar as paradas e o desperdício causados pela deterioração da condição da ferramenta antes que eles aconteçam.
Conclusão
A melhoria da eficiência das máquinas de corte de etiquetas autoadesivas é essencialmente um projeto sistemático.com o objetivo de reduzir o tempo improdutivoA velocidade nominal é apenas o ponto de partida; o que realmente determina a produção é a capacidade do equipamento de operar continuamente com precisão estável, a resposta do sistema de tensão às mudanças no diâmetro da bobina, a suavidade das transições de troca de pedidos e descarga, e o controle do estado da ferramenta. Se você se concentrar apenas nos parâmetros de velocidade e ignorar essas condições de suporte durante a seleção, a alta velocidade pode, na verdade, amplificar as taxas de refugo e tempo de inatividade. Para a maioria das empresas de processamento de etiquetas, uma máquina com precisão sólida, tensão estável e automação adequada à estrutura de pedidos geralmente oferece uma produção real melhor do que uma "máquina de alta velocidade" com parâmetros atraentes, mas com concessões em todos os aspectos.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Rebobinador de corte autoadesivo






