Uma única máquina de corte pode processar os três materiais — mas somente se você parar de tratar "filme" como uma especificação única.
A maioria dos compradores que procuram uma máquina de corte de filme plástico começa com uma pergunta simples: "Esta máquina consegue processar filmes BOPP, PE e laminados?" A resposta honesta é sim, muitas vezes consegue. Mas a questão mais importante é se a máquina está configurada para processar bem cada substrato, sem as desvantagens que se manifestam como rugas, deformação, delaminação ou dureza inconsistente do rolo após três turnos de produção.
BOPP, PE e filmes laminados comportam-se de maneira completamente diferente na linha de corte. O BOPP é rígido e propenso à estática. O PE estica antes de ser cortado. Os laminados possuem uma resistência de ligação interna que pode ser destruída por uma lâmina mal posicionada ou por um perfil de enrolamento inadequado. Uma máquina dimensionada para uma amostra de BOPP pode, tecnicamente, aceitar um rolo de PE elástico ou um laminado espesso de PET/PE, mas "aceitar" o rolo e produzir um rolo acabado e comercializável são duas coisas diferentes.
Eis o que realmente muda ao alternar entre essas três famílias de substratos e o que especificar em sua máquina para evitar soluções alternativas dispendiosas posteriormente.
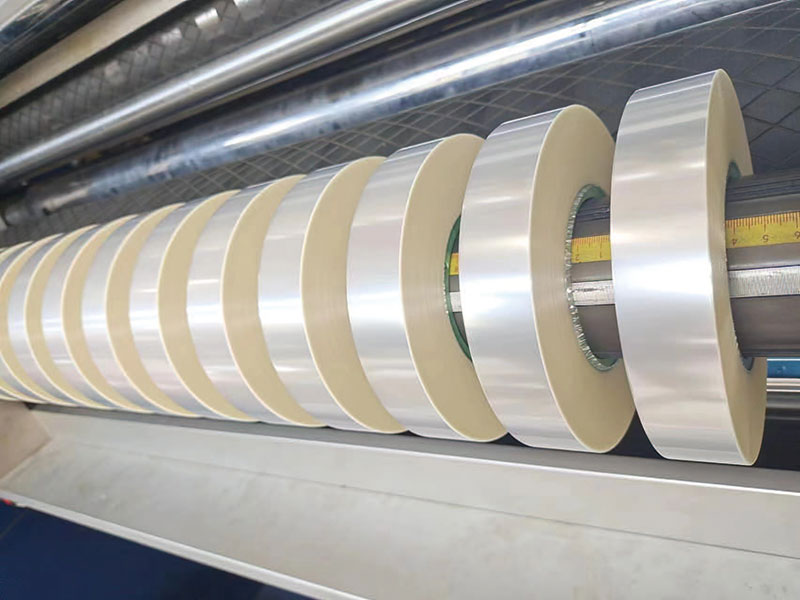
BOPP: Rígido, Estático e Implacável com Guias Web Deficientes
O BOPP (polipropileno biaxialmente orientado) é o material mais utilizado em embalagens flexíveis — pense em embalagens de salgadinhos, revestimentos de rótulos e filmes de sobreposição. Ele é dimensionalmente estável, opticamente transparente e imprime muito bem. Na linha de corte, essas qualidades vêm com exigências específicas.
Devido à rigidez do BOPP, ele não se molda ou se adapta aos rolos da mesma forma que o PE. O direcionamento da bobina deve ser preciso; alguns milímetros de desvio lateral que uma bobina de PE absorveria resultam em uma dobra acentuada ou uma borda de corte irregular no BOPP. A qualidade da borda é mais importante do que muitos convertedores inicialmente imaginam, pois a rigidez do BOPP significa que qualquer rebarba ou poeira gerada na linha de corte pode migrar para os processos subsequentes de impressão ou laminação, em vez de ficar retida em uma camada de filme macia.
A estática é outro problema comum em BOPP. A mesma resistividade superficial que torna o BOPP um bom substrato de impressão o transforma em um ímã para poeira e partículas finas em altas velocidades de linha. A eliminação ativa de estática — barras ionizadoras posicionadas antes e depois das facas de corte — não é opcional em BOPP se você se preocupa com a limpeza das bordas. Escovas passivas ajudam, mas se tornam insuficientes quando as velocidades da linha ultrapassam 200 m/min.
Nota de configuração para BOPPPriorize um guia de banda robusto (EPC ou LPC) e controle ativo de estática. O corte com lâmina de barbear costuma ser adequado para BOPP fino, mas a qualidade da lâmina é fundamental; uma lâmina cega em BOPP rígido produz poeira e bordas irregulares em vez de um corte limpo.
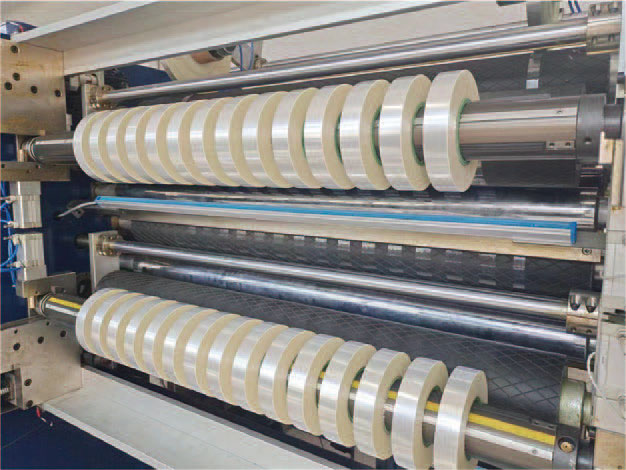
PE: Baixa tensão, alta paciência
O polietileno apresenta o problema oposto em quase todos os aspectos. Enquanto o BOPP é rígido, o PE é extensível. Enquanto o BOPP mantém suas dimensões, o PE se estica sob tensão e tenta retornar ao seu estado original após a liberação da tensão — uma propriedade que se torna uma desvantagem no corte e rebobinamento.
A regra fundamental para o corte longitudinal de PE é uma tensão baixa e estável. Tensão excessiva no desenrolamento causa estreitamento: a bobina se estreita entre o desenrolamento e a estação de corte longitudinal, o que altera a largura do corte e cria aparas de borda que variam de metro para metro. Tensão excessiva no rebobinamento faz com que o rolo continue se esticando após o corte longitudinal e, quando essa tensão diminui, o rolo se expande ou desenvolve bordas moles e folgadas.
O enrolamento telescópico em bobinas de PE raramente é um mistério. Os culpados mais comuns são tensão excessiva ou instável, alinhamento inadequado da bobina, ar preso entre as camadas e dureza de enrolamento incorreta. Uma máquina com uma faixa de tensão estreita, ajustada para BOPP ou PET, terá dificuldades nesse caso. O PE exige a capacidade de operar na extremidade inferior do espectro de tensão — frequentemente na faixa de 0,5 a 2,0 PLI, dependendo da espessura e dos aditivos — com controle de tensão cônica que diminui a pressão à medida que a bobina se forma.
Nota de configuração para PEVerifique a capacidade de tensão mínima da máquina, não apenas a máxima. Um sistema de feedback com rolos de apoio ou células de carga com ampla faixa de redução é mais valioso aqui do que um acionamento de alta velocidade. Eixos deslizantes diferenciais no rebobinador podem ajudar a compensar a variação de espessura ao longo da bobina, que tende a ser maior no PE do que no BOPP.
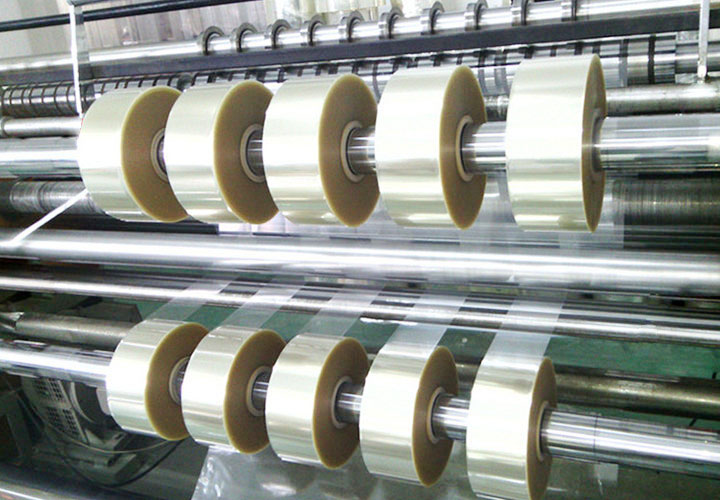
Película Laminada: Onde a Ligação é o Produto
Filmes laminados — PET/PE, BOPP/CPP, estruturas metalizadas, laminados com folha metálica — são onde os erros de corte se tornam irrecuperáveis. Todo o valor de um laminado reside na integridade da ligação entre as camadas. Um processo de corte que separa essas camadas em taxas diferentes, ou que gera calor ou tensão mecânica suficiente para enfraquecer a interface adesiva, produz bobinas que podem parecer aceitáveis externamente, mas falhar na linha de formação de embalagens do cliente.
É por isso que a escolha da lâmina muda para laminados. Uma única lâmina de barbear inserida em uma estrutura multicamadas tende a cortar as camadas sequencialmente, em vez de simultaneamente, o que pode causar delaminação na linha de corte — especialmente em laminados metalizados ou com revestimento metálico, onde as camadas têm propriedades mecânicas muito diferentes. O corte circular por cisalhamento, com uma lâmina superior sobrepondo-se a uma lâmina inferior como uma tesoura, aplica força de cisalhamento em todas as camadas ao mesmo tempo e geralmente é a opção mais segura para laminados.
O controle do enrolamento é igualmente crucial. Os laminados podem se curvar ou se estender quando as camadas constituintes reagem de forma diferente à tensão e ao relaxamento. Se uma camada tiver mais memória do que a outra — o PE é notoriamente "um material com memória", como afirma um fornecedor de filmes — o rolo acabado pode apresentar problemas de ondulação ou alinhamento dias após o corte. Uma tensão de enrolamento estável, preferencialmente controlada por conicidade, combinada com um rolo de aplicação que mantenha uma pressão de contato consistente, protege tanto a adesão quanto o perfil do rolo.
Nota de configuração para laminadosEspecifique o corte por cisalhamento como método de corte principal, com a capacidade de ajustar a sobreposição das lâminas com precisão. Para laminados espessos ou estruturas contendo folha metálica, considere uma geometria de lâmina que leve em conta as camadas metalizadas abrasivas; lâminas de aço padrão desgastam-se mais rapidamente nesses materiais. O controle de tensão de rebobinagem deve ser capaz de gerar um perfil cônico que corresponda à rigidez do laminado, e não uma curva de tensão plana herdada de uma receita de BOPP.
A verdadeira questão: uma máquina ou duas?
Para a maioria dos convertedores, a resposta prática é que uma máquina de corte longitudinal bem especificada pode atender BOPP, PE e laminados comuns, desde que a máquina tenha sido adquirida com a gama completa de materiais especificada, e não apenas com uma única amostra. A especificação deve incluir a espessura mínima e máxima para cada substrato, se o filme é metalizado ou revestido, e os diâmetros esperados dos rolos acabados e as larguras de corte.
O que você não pode fazer é comprar uma máquina configurada para um substrato específico e esperar que ela processe os outros com a mesma qualidade e velocidade sem ajustes. A faixa de tensão que faz o BOPP vibrar esticará o PE. A lâmina que corta com precisão o PE fino delaminará um laminado de alumínio. O controle de estática adequado para PE em baixa velocidade deixará o BOPP coberto de pó.
Peça ao seu fornecedor para demonstrar a máquina com a sua gama real de materiais — não com uma amostra genérica. Uma cortadora que produz um rolo limpo e sem ondulações a partir de cada um dos seus substratos, nas velocidades necessárias, é uma cortadora que foi configurada especificamente para esses substratos. Qualquer coisa inferior a isso é uma máquina que por acaso aceita o filme, mas pode não produzir o rolo.
Pronto para verificar a sua gama de materiais em relação às especificações da máquina?Envie-nos sua lista de substratos — espessuras, estruturas e requisitos de rolo acabado — e confirmaremos a configuração de tensão, corte e enrolamento que atenda a todos os três requisitos sem comprometer a qualidade.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


 Máquina de corte de fita
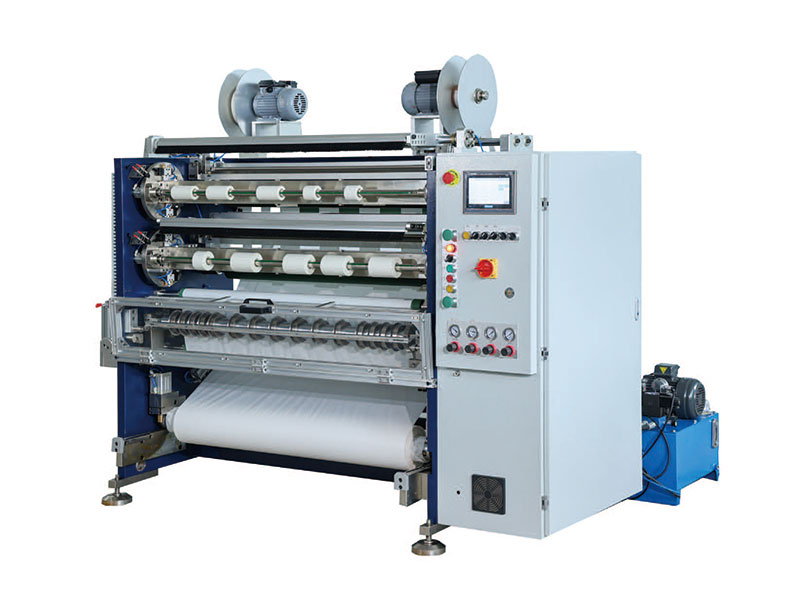 Cortador de fita
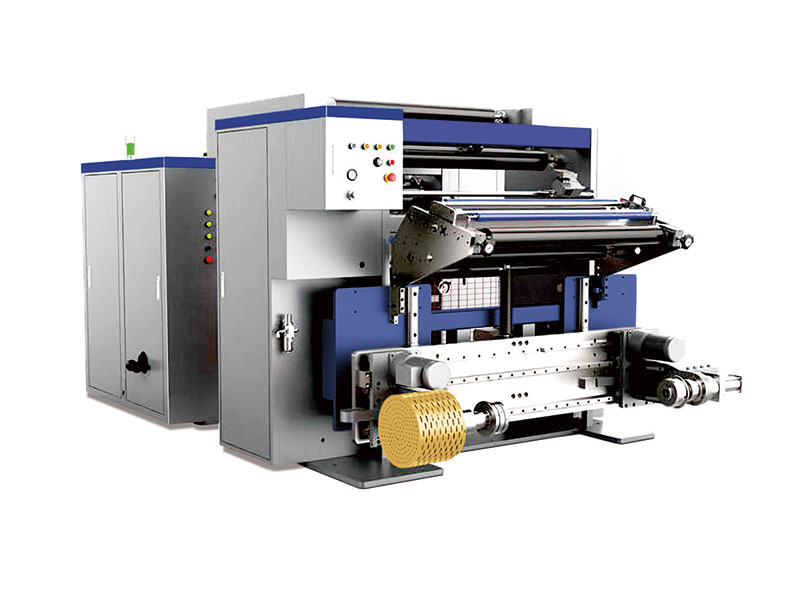 Máquina de corte de alta velocidade
 Máquina de corte de fita de código de barras
 Cortador adesivo de um lado
 Cortador adesivo de dupla face
 Capacidade do cortador de filme
 Cortador automático de rolos de folha metálica






